

ろう付けとはんだ付け
溶加材だけが溶ける:融点の低い溶加材が、狭い隙間に流れ込む
ろう付けとはんだ付けは、溶かした溶加金属を継手に流し込んで固めることで部品を接合します。金属でできたホットメルト接着剤のようなものです。部品自体は溶けないので、繊細なもの、薄いもの、異種金属も接合できます。回路基板はすべてはんだ付けされ、エアコンの配管の多くはろう付けされています。
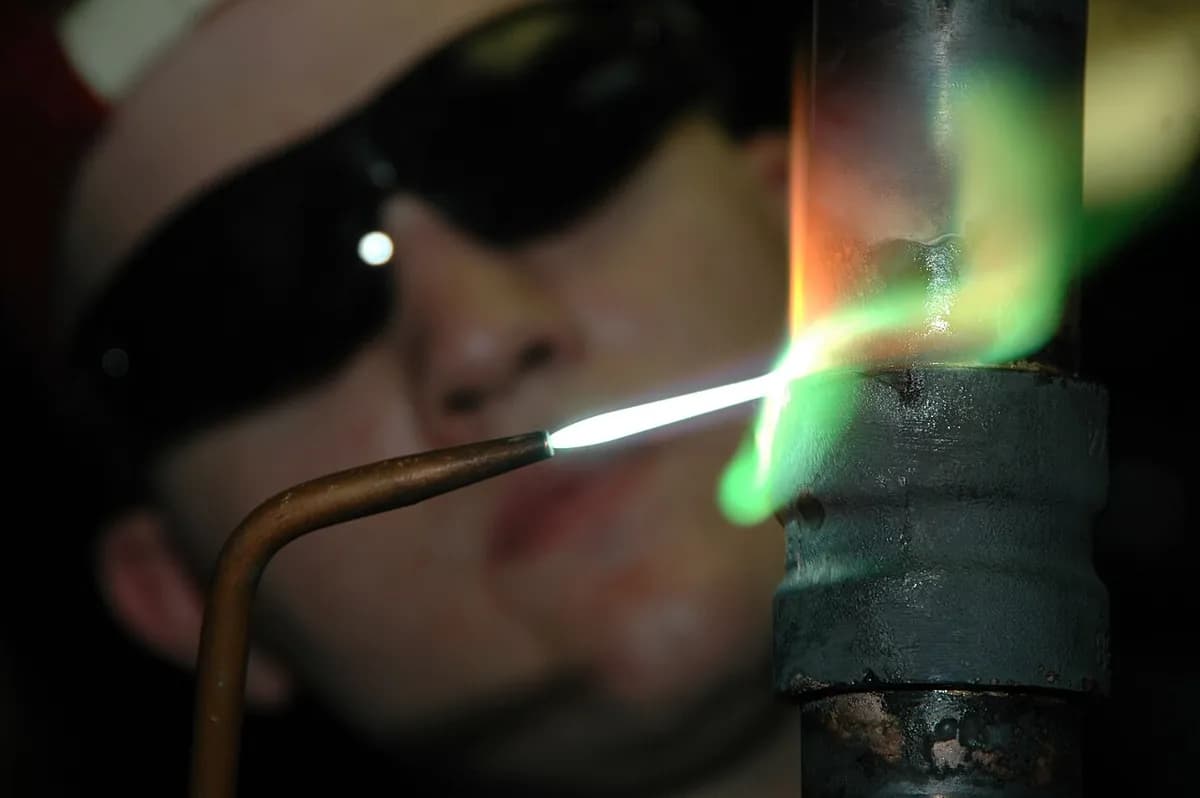
しくみ
洗浄してフラックスを塗る。 表面を洗浄し、フラックス(酸化皮膜を溶かし、空気を遠ざけるペースト)を塗ります。溶加材は、きれいな金属にしかつきません。
継手を加熱する。 トーチ、炉、誘導コイル、はんだごてで、両方の部品を均等に加熱します。溶加材の融点より高く、しかし部品自身の融点よりはるかに低い温度にしなければなりません。
溶加材を送る。 溶加材の棒またはワイヤを熱い継手に当てると、触れたとたんに溶けます。熱は炎から直接ではなく部品から与えるようにし、溶加材が最も熱い金属のほうへ流れるようにします。
毛細管現象に任せる。 液体の溶加材がきれいな表面に濡れ広がり、狭い隙間に、上り坂であっても吸い込まれます。これは隙間が狭い場合にしか働きません。ろう付けでおよそ 0.05–0.15 mm です。
冷やして洗う。 溶加材は、両方の部品に接合した薄い層として固まり、縁に小さなフィレット(丸みのあるビード)ができます。残ったフラックスは腐食の原因になるので、洗い流します。
ろう付けかはんだ付けか? 公式な違いは温度だけです。はんだ付けは、450 °C 未満で溶ける溶加材を使います。たとえば、約 180–230 °C のスズ合金です。ろう付けは、450 °C を超えて溶ける溶加材を使い、銀合金や銅・リン合金なら 600–900 °C のことが多く、はるかに強い継手になります。
主なポイント
- 材料
- ほぼどんな金属の組み合わせでも可。異種金属(銅と鋼、超硬と鋼)でも。特殊な溶加材を使えばセラミックスも
- 代表的な部品
- 配管やエアコンの管、熱交換器、超硬チップ付き工具、回路基板、ラグ付き自転車フレーム
- 部品サイズ
- 1 mm 未満のチップのリードから、炉でろう付けする幅 1 m 以上の熱交換器まで
- 精度
- 良好:部品が溶けないので、組立品は通常数十分の1ミリ以内に収まり、炉ならさらに良い
- 表面仕上げ
- 継手の縁になめらかで薄いフィレット。フラックスの残りは洗い落とす必要がある
- 向いているロット数
- 手作業の1品ものから、炉やリフロー炉での1日数百万か所の接合まで
- 金型・設備コスト
- トーチやはんだごては数十ドル。炉やリフローラインは数万から数十万ドル
- 速度
- 手作業で1か所あたり数秒から1分。炉やリフロー炉なら、数分の1回の通過で数千か所を接合
強みと限界
強み
- 溶接では焼け落ちてしまう異種金属や薄い部品も接合できる
- 部品が溶けないので、ひずみや損傷が少ない
- 炉やオーブンで、多数の継手を一度に接合できる
- きれいで密閉された継手になり、熱と電気をよく通す
限界
- 継手は部品より弱く、特にはんだ付けは弱い
- 隙間が狭くきれいで、慎重な合わせ込みが必要
- フラックスの残りは腐食するので、除去する必要がある
- 高温で弱くなるため、高温下での使用には向かない
使われる場所
- エレクトロニクス回路基板上のすべての部品(はんだ付け)
- 配管と空調銅の水道管(はんだ付け)、エアコンと冷媒配管(ろう付け)
- 自動車アルミのラジエーターとコンデンサー(炉中ろう付け)
- 工具鋸刃やドリルの超硬チップ(ろう付け)
- ジュエリーと楽器銀や金の細工品、真鍮の管楽器
- 自転車クラシックなラグ付きの鋼フレーム(ろう付け)
見分け方
- 継手の縁に、色の違う薄くてなめらかなフィレットがあります。銀色のはんだ、または金色・銀色・銅色のろう付けの線です。
- 縁同士を突き合わせるのではなく、重なり合ったり、はめ込まれたりしている部品(管とソケット、ラグ)。
- 溶接のさざ波も、部品の縁が溶けたような跡もありません。
- 回路基板では、各部品のリードのまわりに光る小さな円錐形のはんだ。
比較
動画を見る
James Sword Engineering · 3つの接合方法の違いを、初心者向けに
Lucas-Milhaupt · 狭い隙間が、溶加材を継手の奥まで引き込む理由
Lucas-Milhaupt · トーチろう付けした銅管の継手を、最初から最後まで
Eurocircuits · リフロー炉ではんだ付けされる回路基板
実写真を見る
- Wikipedia: ろう付け — トーチろう付けとろう付け継手の写真
- Wikipedia: はんだ付け — 手はんだ付け、回路基板と銅管のはんだ継手
- Wikimedia Commons の写真検索
覚えておこう
- 溶けるのは溶加材で、部品は溶けません。これが、ろう付け・はんだ付けと溶接を分けるものです。
- 狭くてきれいな、フラックスを塗った隙間なら、毛細管現象が溶加材を継手の端まで引き込みます。
- 450 °C 未満ならはんだ付け、450 °C 超ならろう付けで、ろう付けのほうがはるかに強くなります。
接合のほかのレッスン
100 のプロセスすべて
 7.1ショートアーク溶接(MIG/MAG、TIG、被覆アーク)溶融接合:電気アークで母材の縁と、たいていは溶加材を溶かすレッスンを開く
 7.2抵抗スポット溶接融合:電流のパルスが、クランプした板のあいだにナゲットを溶かしてつくるレッスンを開く
 7.4レーザー溶接融合:集光したレーザーがキーホールをあけ、狭くて深い溶接をつくるレッスンを開く
 7.5電子ビーム溶接溶融接合:真空中の電子ビームで、非常に厚い金属を溶接するレッスンを開く
 7.6摩擦攪拌接合固相接合:回転する工具が、軟化した縁をかき混ぜて一つにするレッスンを開く
 7.7超音波溶接固相接合:高速の振動で、小さな接合部を 1 秒足らずで結合するレッスンを開く
 7.8爆発圧接(クラッディング)固相接合:爆発が一方の板をもう一方に叩きつけるレッスンを開く