

लेझर पावडर बेड फ्यूजन (धातू, SLM/DMLS)
लेझर धातू पावडरचे पातळ थर वितळवतो (पावडर बेड फ्यूजन)
लेझर पावडर बेड फ्यूजन (LPBF) बारीक धातू पावडर लेझरने, एका वेळी एक पातळ थर, वितळवून पूर्ण घन धातूचे भाग घडवते. मशीन निर्माते त्याला SLM (सिलेक्टिव्ह लेझर मेल्टिंग) किंवा DMLS (डायरेक्ट मेटल लेझर सिंटरिंग) म्हणतात. हे महत्त्वाचे आहे कारण ते असे धातूचे आकार बनवते जे कोणतेही कटिंग साधन किंवा साचा बनवू शकत नाही, जसे आत कूलिंग वाहिन्या असलेले रॉकेट इंजिनचे भाग.
हे कसे चालते
स्लाइस करा आणि सपोर्ट जोडा. सॉफ्टवेअर मॉडेलचे अतिशय पातळ थर करते आणि सपोर्ट (पातळ धातूचे आधार) जोडते. ते ओव्हरहँगना बिल्ड प्लेटला जोडून ठेवतात आणि उष्णता दूर नेतात, म्हणजे भाग वाकत नाही.
आर्गन भरा. चेंबर सील केले जाते आणि आर्गन किंवा नायट्रोजनने, निष्क्रिय वायूंनी, भरले जाते, जे तप्त धातूचे ऑक्सिडेशन थांबवतात. वायूचा स्थिर प्रवाह धूर आणि स्पॅटर (लहान तप्त थेंब) लेझरच्या मार्गातून काढून टाकतो.
थर पसरवा. पुरवठा पिस्टन वर येतो, आणि रीकोटर ब्लेड बिल्ड प्लेटवर धातू पावडर पसरवते, साधारणपणे 0.02–0.06 mm जाडीची.
स्लाइस वितळवा. फायबर लेझर, साधारणपणे 200–1,000 W, स्लाइस रेखाटतो. तो पावडर वितळवून सूक्ष्म मेल्ट पूल बनवतो जो जवळजवळ लगेच गोठतो आणि खालच्या थराला वेल्ड होतो.
खाली करा आणि पुन्हा करा. बिल्ड प्लेट एक थर खाली जाते आणि चक्र पुन्हा होते, अनेकदा एक किंवा अधिक दिवसांत हजारो वेळा.
भाग पूर्ण करा. प्लेटवर असतानाच भागांवर स्ट्रेस-रिलीफ हीट ट्रीटमेंट केली जाते (अडकलेले ताण सैल करणारे हळू तापवणे). मग ते कापले जातात, सपोर्ट काढले जातात, आणि अनेक HIP (हॉट आयसोस्टॅटिक प्रेसिंग, धडा 9.3) आणि मशीनिंगकडे जातात.
मुख्य तथ्ये
- साहित्य
- टायटॅनियम मिश्रधातू (Ti-6Al-4V), स्टेनलेस आणि टूल स्टील, निकेल सुपरअलॉय (Inconel), अॅल्युमिनियम (AlSi10Mg), कोबाल्ट-क्रोम, तांब्याचे मिश्रधातू
- सामान्य भाग
- रॉकेट इंजिन इंजेक्टर, टर्बाइन आणि इंधन-प्रणालीचे भाग, वैद्यकीय इम्प्लांट, दातांचे कॅप, कूलिंग वाहिन्या असलेले साचे, हीट एक्सचेंजर
- भागाचा आकार
- साधारणपणे प्रत्येक बाजूला 25–40 cm; सर्वात मोठी मशीन 1 m पेक्षा जास्त
- अचूकता
- प्रिंट केल्यावर सुमारे ±0.1 mm; महत्त्वाचे पृष्ठभाग नंतर मशीन केले जातात
- पृष्ठभागाची फिनिश
- मॅट आणि किंचित खरबरीत, बारीक सँडपेपरसारखे; खाली तोंड असलेल्या पृष्ठभागांवर जास्त खरबरीत; अनेकदा ब्लास्ट, पॉलिश किंवा मशीन केले जाते
- कोणत्या बॅच आकारासाठी योग्य
- वर्षाला 1 ते काही हजार भाग; प्रत्येक भाग गुंतागुंतीचा आणि मौल्यवान असेल तेव्हा सर्वोत्तम
- टूलिंग आणि मशीनचा खर्च
- टूलिंग नाही; मशीनची किंमत काही शेकडो हजारांपासून काही दशलक्ष डॉलर
- वेग
- मंद: बिल्डला अनेकदा एक ते अनेक दिवस लागतात
ताकद आणि मर्यादा
बलस्थाने
- मशीन किंवा कास्ट करणे अशक्य असलेले आकार: आतील वाहिन्या, जाळ्या, सेंद्रिय रूपे
- पूर्ण घन धातू, हीट ट्रीटमेंटनंतर कास्ट किंवा रोल्ड धातूशी तुलनीय
- अनेक भाग एकात विलीन, असेंब्ली आणि वजन वाचवते
- टोपोलॉजी ऑप्टिमायझेशनमधून हलकी डिझाइन (अनावश्यक साहित्य काढणारे सॉफ्टवेअर)
मर्यादा
- अतिशय महाग मशीन, पावडर आणि नंतरची प्रक्रिया
- सपोर्ट लागतात, जे कापून किंवा मशीन करून काढावे लागतात
- अडकलेले उष्णतेचे ताण भाग वाकवू किंवा प्लेटवरून तडकवून तोडू शकतात
- मंद, आणि खरबरीत पृष्ठभाग ज्यांना अनेकदा मशीनिंग लागते
कुठे वापरली जाते
- अंतराळरॉकेट इंजिन इंजेक्टर, दहन कक्ष, टर्बोपंपचे भाग
- एरोस्पेसजेट इंजिनचे इंधन नोझल, ब्रॅकेट, हीट एक्सचेंजर
- वैद्यकीयसच्छिद्र पृष्ठभागांसह हिप कप आणि मणक्याचे इम्प्लांट, खास इम्प्लांट
- दंतचिकित्साकोबाल्ट-क्रोम कॅप, ब्रिज आणि कवळीचे सांगाडे
- टूलिंगकॉन्फॉर्मल कूलिंग असलेले इंजेक्शन साचे (भागाच्या आकाराचे अनुसरण करणाऱ्या वाहिन्या)
- मोटरस्पोर्टहलके ब्रॅकेट, अपराइट, एक्झॉस्ट आणि हायड्रॉलिक भाग
ओळखायची कशी
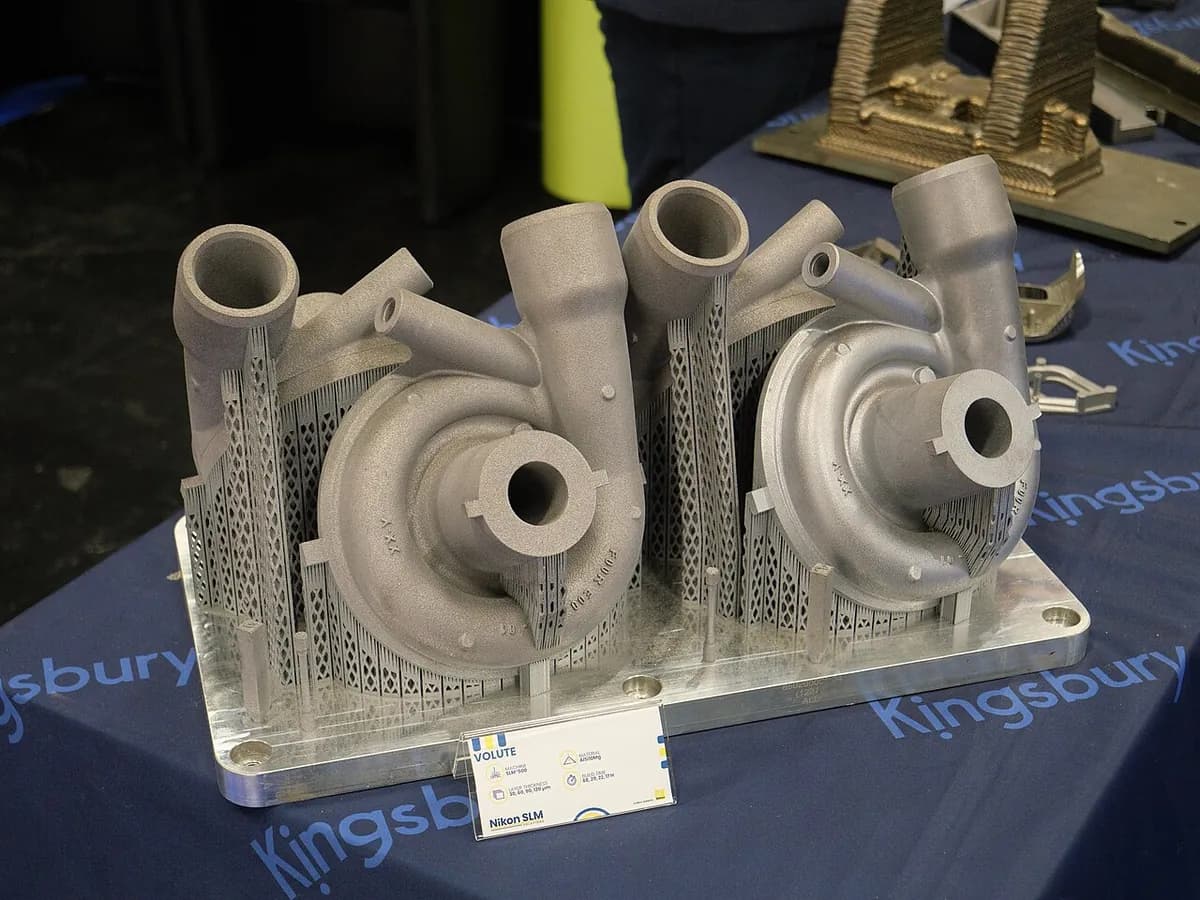
- मॅट, किंचित दाणेदार राखाडी धातूचा पृष्ठभाग, अनेकदा अंधुक थरांच्या रेषांसह.
- सपोर्ट काढलेल्या ठिकाणी खाली तोंड असलेल्या पृष्ठभागांवर लहान व्रण किंवा खरबरीत भाग.
- भाग बिल्ड प्लेटवरून कापला गेला तिथे सपाट, अनेकदा मशीन केलेला पाया.
- कोणतेही ड्रिल किंवा साचा बनवू शकणार नाही असे सेंद्रिय आकार, जाळ्या किंवा आतील वाहिन्या.
यांच्याशी तुलना
पाहा
RAPID DIRECT · संपूर्ण SLM कार्यप्रवाह, नवशिक्यांसाठी समजावून
Billy Wu · भाग घडत असल्याचे क्लोज-अप चित्रण
3D Distributed · कामात असलेले मशीन: लेझर, ठिणग्या आणि रीकोटर
NASA's Marshall Space Flight Center · NASA येथे प्रिंट केलेले रॉकेट इंजिनचे भाग
खरी छायाचित्रे पाहा
- विकिपीडिया: Selective laser melting — प्रक्रियेचा आकृतिबंध आणि प्रिंट केलेल्या धातूच्या भागांचे फोटो
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- LPBF निष्क्रिय वायूत लेझरने धातू पावडर वितळवते आणि थर थर पूर्ण घन भाग घडवते.
- ते असे गुंतागुंतीचे, हलके धातूचे भाग बनवते जे दुसरी कोणतीही प्रक्रिया बनवू शकत नाही, पण मंद आणि जास्त खर्चात.
- सपोर्ट, हीट ट्रीटमेंट, प्लेटवरून कापणे आणि अनेकदा मशीनिंग हे प्रत्येक कामाचा भाग असतात.
अॅडिटिव्ह मॅन्युफॅक्चरिंग मधील आणखी
सर्व 100 प्रक्रिया
 8.1शॉर्टFDM (फ्यूज्ड डिपॉझिशन मॉडेलिंग)वितळलेले प्लास्टिक फिलामेंट हलत्या नोझलमधून एक्स्ट्रूड करते (मटेरियल एक्स्ट्रूजन)धडा उघडा
 8.2स्टिरिओलिथोग्राफी (SLA/DLP)लेसर किंवा प्रोजेक्टरने द्रव रेझिन थरावर थर कडक करते (व्हॅट फोटोपॉलिमरायझेशन)धडा उघडा
 8.3सिलेक्टिव्ह लेसर सिंटरिंग (SLS)लेसर बेडमधील नायलॉन पावडर वितळवून जोडतो; सुटी पावडर भागाला आधार देते (पावडर बेड फ्यूजन)धडा उघडा
 8.5बाइंडर जेटिंगइंकजेट हेड पावडर चिकटवतात, मग भाग क्युअर किंवा सिंटर केला जातो (बाइंडर जेटिंग)धडा उघडा
 8.6मटेरियल जेटिंग (PolyJet)रेझिनचे थेंब उडवते आणि UV प्रकाशाने त्यांना क्युअर करते (मटेरियल जेटिंग)धडा उघडा
 8.7डायरेक्टेड एनर्जी डिपॉझिशन (DED/LMD)लेझर भागावर वितळलेला डोह बनवतो; फुंकलेली पावडर धातू जोडते (डायरेक्टेड एनर्जी डिपॉझिशन)धडा उघडा
 8.8वायर आर्क अॅडिटिव्ह मॅन्युफॅक्चरिंग (WAAM)वेल्डिंग रोबोट आर्कने वितळलेल्या तारेचे मणी रचतो (डायरेक्टेड एनर्जी डिपॉझिशन)धडा उघडा
 8.9अल्ट्रासोनिक अॅडिटिव्ह मॅन्युफॅक्चरिंग (UAM)अल्ट्रासोनिक कंपन धातूच्या फॉइलना वितळवल्याशिवाय वेल्ड करते, मग मिल त्यांना ट्रिम करते (शीट लॅमिनेशन)धडा उघडा
 8.10व्हॉल्युमेट्रिक प्रिंटिंग (CAL)प्रत्येक कोनातून येणारा प्रकाश फिरणाऱ्या रेझिनच्या कुपीला एकाच वेळी क्युअर करतो (व्हॉल्युमेट्रिक प्रिंटिंग)धडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.