

अल्ट्रासोनिक अॅडिटिव्ह मॅन्युफॅक्चरिंग (UAM)
अल्ट्रासोनिक कंपन धातूच्या फॉइलना वितळवल्याशिवाय वेल्ड करते, मग मिल त्यांना ट्रिम करते (शीट लॅमिनेशन)
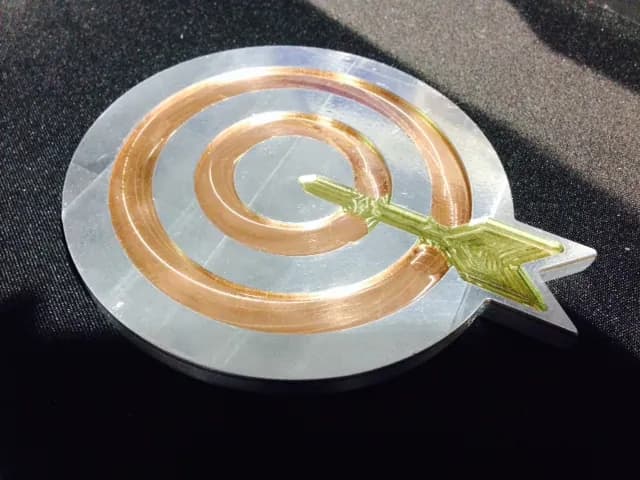
अल्ट्रासोनिक अॅडिटिव्ह मॅन्युफॅक्चरिंग (UAM) उच्च-वारंवारतेच्या कंपनाने पातळ फॉइल एकमेकांवर वेल्ड करून धातूचे पार्ट बनवते. काहीही वितळत नाही: धातू घन राहतो, जसे दोन अतिशय स्वच्छ धातूंचे पृष्ठभाग जोरात घासल्यावर चिकटू शकतात. ते थंडच चालत असल्याने UAM घन धातूच्या आत सेन्सर, तारा आणि कूलिंग वाहिन्या गाडू शकते.
हे कसे चालते
फॉइल ठेवा. धातूच्या फॉइलची पट्टी, साधारणपणे सुमारे 0.15 mm जाड आणि 25 mm रुंद, पार्टवर उलगडली जाते.
दाबा आणि कंपित करा. सोनोट्रोड (अल्ट्रासोनिक कंपनाने चालणारे चाकाच्या आकाराचे हॉर्न) फॉइलवरून फिरतो. तो जोरात दाबतो आणि प्रति सेकंद सुमारे 20,000 वेळा (20 kHz) बाजूला-बाजूला घासतो.
न वितळता जोडा. घासण्यामुळे दोन्ही पृष्ठभागांवरील पातळ ऑक्साइड फिल्म (मळकटपणाचा थर) तुटते. स्वच्छ धातू स्वच्छ धातूला स्पर्श करतो आणि अणू जोडले जातात, तर पार्ट कोमट राहतो, वितळत नाही.
पुन्हा करा. फॉइल शेजारी शेजारी आणि एकमेकांवर ठेवल्या जातात, आणि थर थराने घन ब्लॉक बनतो.
मशीन करा आणि आत गाडा. दर काही थरांनंतर, अंगभूत CNC मिल (संगणक-नियंत्रित कटर) बाह्यरेषा ट्रिम करते आणि वाहिन्या किंवा खळगे कापते. सेन्सर किंवा फायबर खळग्यात ठेवले जातात आणि नवीन फॉइल त्यांना बंद करतात.
मुख्य तथ्ये
- साहित्य
- अॅल्युमिनियम मिश्रधातू (सर्वात सामान्य), तांबे, टायटॅनियम, निकेल आणि स्टीलच्या फॉइल; अॅल्युमिनियम-तांबे किंवा अॅल्युमिनियम-टायटॅनियमसारख्या भिन्न जोड्या
- सामान्य भाग
- अंतर्गत वाहिन्या असलेले हीट एक्स्चेंजर, आत सेन्सर किंवा फायबर गाडलेले पार्ट, बहु-धातू प्लेट आणि संक्रमण सांधे
- भागाचा आकार
- काही सेंटीमीटरपासून सर्वात मोठ्या यंत्रांवर सुमारे 1.8 m रुंदीपर्यंत
- अचूकता
- अंगभूत CNC मिलने ठरते: मशीन केलेल्या पृष्ठभागांवर सुमारे ±0.05 mm
- पृष्ठभागाची फिनिश
- मशीन केलेले, त्यामुळे कोणत्याही मिल केलेल्या पार्टइतके गुळगुळीत
- कोणत्या बॅच आकारासाठी योग्य
- प्रोटोटाइप, एकेक पार्ट आणि उच्च मूल्याच्या पार्टची लहान मालिका
- टूलिंग आणि मशीनचा खर्च
- टूलिंग नाही. यंत्रांची किंमत साधारणपणे काही लाख ते लाखो डॉलर
- वेग
- प्रति पार्ट काही तास ते काही दिवस: वेल्डिंग जलद असते, पण मशीनिंगचे टप्पे वेळ वाढवतात
ताकद आणि मर्यादा
बलस्थाने
- वितळणे नाही, त्यामुळे भिन्न धातू ठिसूळ थरांशिवाय जोडले जातात
- सेन्सर, फायबर आणि इलेक्ट्रॉनिक्स धातूत गाडले गेले तरी टिकतात
- सपोर्ट किंवा साफ करावी लागणारी सैल पावडर नसलेल्या अंतर्गत वाहिन्या
- एकाच यंत्रातून मशीन केलेली अचूकता आणि फिनिश
मर्यादा
- मऊ धातूंवर सर्वोत्तम चालते; अॅल्युमिनियम सर्वांत सोपे
- फॉइलमधील बंध रचण्याच्या दिशेने कमकुवत असू शकतात
- बहुतांश ठोकळ्यासारखे आकार; पातळ, उंच किंवा गुंतागुंतीची वैशिष्ट्ये अवघड
- यंत्र बनवणाऱ्या कंपन्या कमी आणि उपकरणे महाग
कुठे वापरली जाते
- एरोस्पेस आणि अंतराळउपग्रह आणि विमानांसाठी हीट एक्स्चेंजर आणि तापमान-नियंत्रण पार्ट
- इलेक्ट्रॉनिक्सअंगभूत कूलिंग वाहिन्या असलेल्या कोल्ड प्लेट आणि हाऊसिंग
- ऊर्जा आणि संशोधनआत फायबर-ऑप्टिक किंवा तापमान सेन्सर गाडलेल्या रचना
- अवजड उद्योगबहु-धातू संक्रमण सांधे, जसे अॅल्युमिनियम स्टील किंवा तांब्याशी जोडलेले
ओळखायची कशी
- घन ठोकळ्यातून मिल केल्यासारखे दिसणारे ठोकळ्यासारखे पार्ट, बाहेर थर-रेषा नसलेले.
- कापलेल्या आणि एचिंग केलेल्या छेदावर, सुमारे 0.15 mm अंतरावर पातळ पट्टे: फॉइलचे थर.
- एकाच ठोकळ्यात दोन भिन्न धातू, जसे तांब्यावर अॅल्युमिनियम, तीक्ष्ण, सरळ सीमेवर भेटणारे.
- लपलेल्या अंतर्गत वाहिन्या किंवा तारा ज्यांच्यापर्यंत कोणताही कटर बाहेरून पोहोचू शकला नसता.
यांच्याशी तुलना
पाहा
Fabrisonic3D · उत्पादक समजावतो की अल्ट्रासोनिक वेल्डिंग फॉइलना वितळवल्याशिवाय कसे जोडते
Fabrisonic3D · यंत्र फॉइल ठेवताना, वेल्ड करताना आणि ट्रिम करताना याचे खरे चित्रण
Fabrisonic3D · उदाहरण पार्ट: गाडलेले सेन्सर, अंतर्गत वाहिन्या, मिश्र धातू
Fabrisonic3D · कामावर असलेले मोठे उत्पादन यंत्र
खरी छायाचित्रे पाहा
- Wikipedia: Ultrasonic consolidation — प्रक्रिया आणि तिचा इतिहास; फक्त मजकूर, छायाचित्रे नाहीत
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- UAM दाब आणि अल्ट्रासोनिक कंपनाने धातूच्या फॉइल वेल्ड करते, त्यांना कधीच वितळवत नाही.
- कमी उष्णतेमुळे ते भिन्न धातू जोडू शकते आणि घन धातूच्या आत सेन्सर गाडू शकते.
- ते वेल्डिंग आणि CNC मशीनिंग आलटून पालटून करते, त्यामुळे पार्ट अचूक बनतात.
अॅडिटिव्ह मॅन्युफॅक्चरिंग मधील आणखी
सर्व 100 प्रक्रिया
 8.1शॉर्टFDM (फ्यूज्ड डिपॉझिशन मॉडेलिंग)वितळलेले प्लास्टिक फिलामेंट हलत्या नोझलमधून एक्स्ट्रूड करते (मटेरियल एक्स्ट्रूजन)धडा उघडा
 8.2स्टिरिओलिथोग्राफी (SLA/DLP)लेसर किंवा प्रोजेक्टरने द्रव रेझिन थरावर थर कडक करते (व्हॅट फोटोपॉलिमरायझेशन)धडा उघडा
 8.3सिलेक्टिव्ह लेसर सिंटरिंग (SLS)लेसर बेडमधील नायलॉन पावडर वितळवून जोडतो; सुटी पावडर भागाला आधार देते (पावडर बेड फ्यूजन)धडा उघडा
 8.4लेझर पावडर बेड फ्यूजन (धातू, SLM/DMLS)लेझर धातू पावडरचे पातळ थर वितळवतो (पावडर बेड फ्यूजन)धडा उघडा
 8.5बाइंडर जेटिंगइंकजेट हेड पावडर चिकटवतात, मग भाग क्युअर किंवा सिंटर केला जातो (बाइंडर जेटिंग)धडा उघडा
 8.6मटेरियल जेटिंग (PolyJet)रेझिनचे थेंब उडवते आणि UV प्रकाशाने त्यांना क्युअर करते (मटेरियल जेटिंग)धडा उघडा
 8.7डायरेक्टेड एनर्जी डिपॉझिशन (DED/LMD)लेझर भागावर वितळलेला डोह बनवतो; फुंकलेली पावडर धातू जोडते (डायरेक्टेड एनर्जी डिपॉझिशन)धडा उघडा
 8.8वायर आर्क अॅडिटिव्ह मॅन्युफॅक्चरिंग (WAAM)वेल्डिंग रोबोट आर्कने वितळलेल्या तारेचे मणी रचतो (डायरेक्टेड एनर्जी डिपॉझिशन)धडा उघडा
 8.10व्हॉल्युमेट्रिक प्रिंटिंग (CAL)प्रत्येक कोनातून येणारा प्रकाश फिरणाऱ्या रेझिनच्या कुपीला एकाच वेळी क्युअर करतो (व्हॉल्युमेट्रिक प्रिंटिंग)धडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.