

Cementação e nitretação
Carbono ou nitrogênio difundido na superfície
A cementação deixa dura só a camada externa de uma peça de aço, enquanto o interior continua tenaz. Átomos de carbono (cementação) ou de nitrogênio (nitretação) são embebidos na superfície em um forno quente. Dentes de engrenagem, comandos de válvulas e virabrequins precisam exatamente disso: uma camada que resiste ao desgaste sobre um núcleo que não trinca.
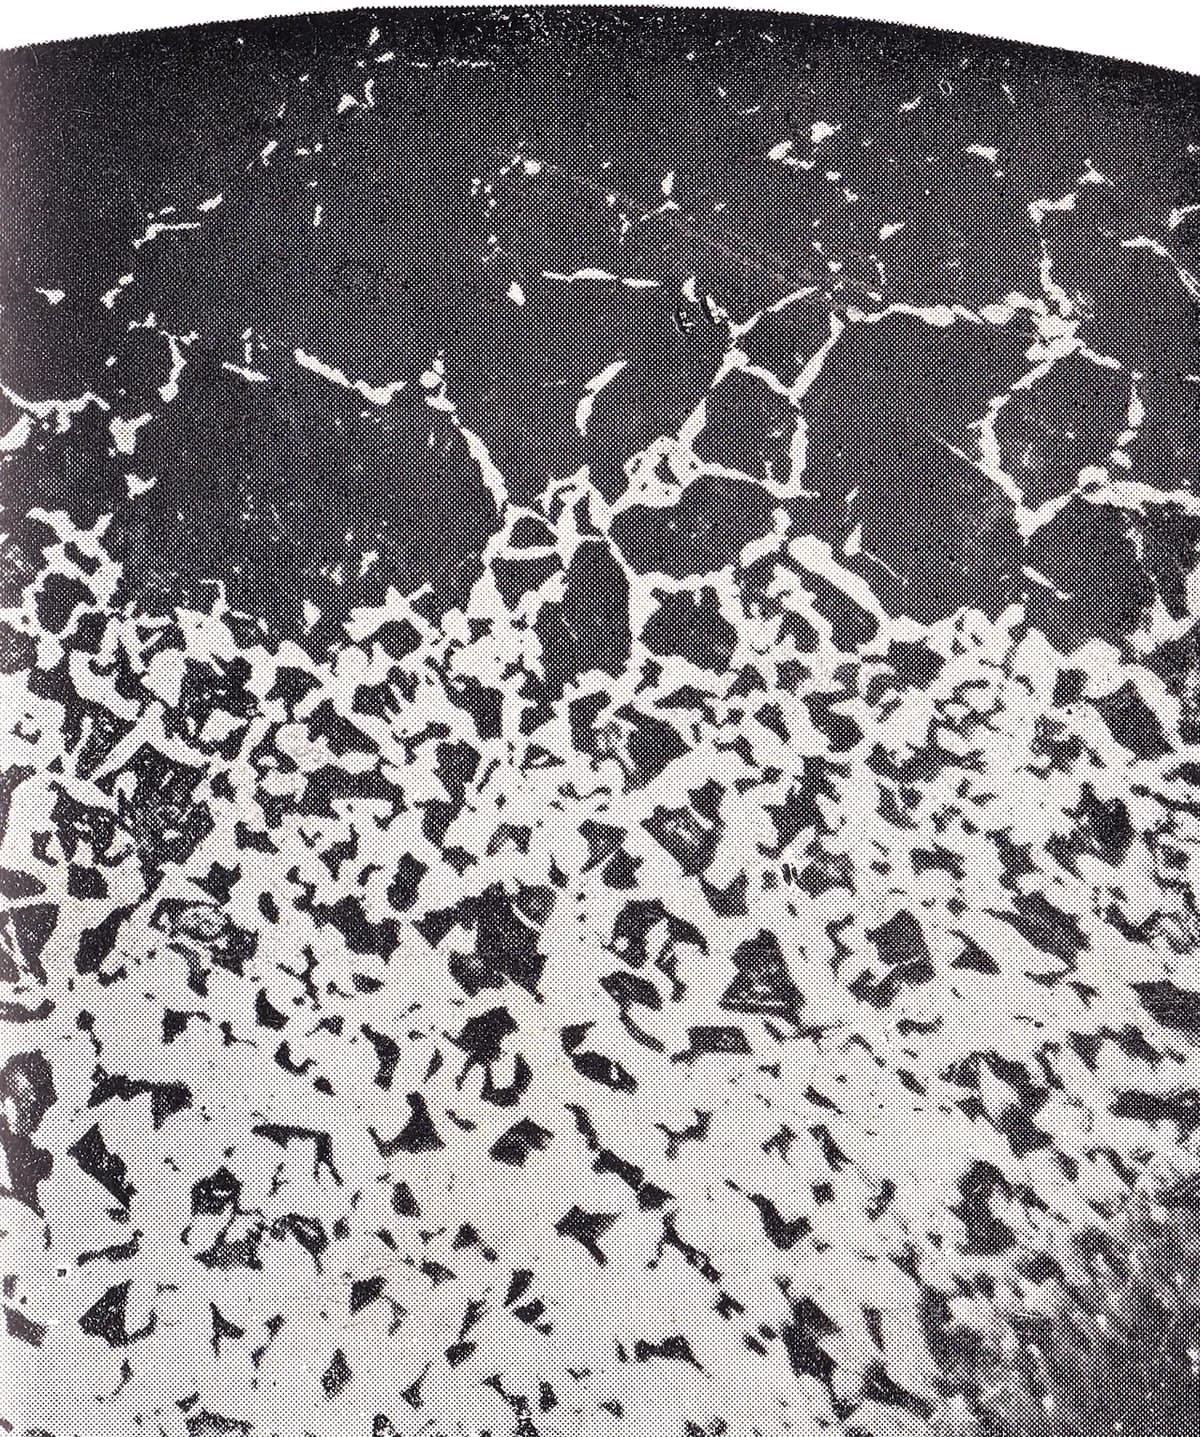
Como funciona
Carregue as peças no forno. As peças limpas entram em um forno selado cheio de um gás rico em carbono (cementação, normalmente cerca de 900–950 °C) ou de gás amônia ou plasma (nitretação, normalmente cerca de 500–570 °C). As áreas que devem continuar moles são mascaradas, por exemplo com um revestimento de cobre ou uma pasta.
Deixe os átomos se difundirem. Os átomos de carbono ou nitrogênio entram na superfície e avançam para dentro por difusão (átomos andando devagar para dentro do metal). Quanto mais longo o tempo de patamar, mais profunda a camada (a pele endurecida), normalmente ao longo de várias horas.
Conclua o ciclo. As peças cementadas são temperadas em óleo e depois revenidas, como na lição 12.1, para que a camada rica em carbono fique muito dura. As peças nitretadas já saem duras e apenas esfriam devagar, então quase não distorcem.
Verifique a camada. Um corpo de prova é cortado, polido e medido quanto à dureza da superfície para dentro, para confirmar a profundidade da camada.
Dados-chave
- Materiais
- Cementação: aços de baixo carbono; nitretação: aços-liga com cromo, molibdênio ou alumínio, aços-ferramenta, alguns aços inoxidáveis
- Peças típicas
- Engrenagens, comandos de válvulas, virabrequins, pistas de rolamento, pinos, peças de molde de injeção, roscas de extrusão
- Tamanho da peça
- De pequenos pinos a grandes engrenagens com mais de um metro, limitado pelo forno
- Precisão
- A cementação distorce um pouco as peças, então as faces importantes costumam ser retificadas depois; a nitretação mantém as medidas dentro de alguns centésimos de milímetro
- Acabamento superficial
- As peças cementadas costumam ficar escuras e precisam de limpeza ou retificação; as nitretadas ficam cinza fosco
- Tamanho de lote adequado
- Lotes de centenas a milhares de peças por carga de forno
- Custo de ferramental e máquinas
- Fornos industriais de cerca de cem mil a milhões de dólares; a maioria das empresas envia as peças para oficinas especializadas em tratamento térmico
- Velocidade
- Cementação: várias horas por carga; nitretação: muitas vezes 10–60 horas ou mais, conforme a profundidade da camada
Pontos fortes e limites
Pontos fortes
- Camada muito dura e resistente ao desgaste sobre um núcleo tenaz que resiste a choques
- Aumenta a resistência à fadiga, então as peças duram mais sob cargas repetidas
- A nitretação não precisa de têmpera, então a distorção é mínima
- Muitas peças tratadas de uma vez em uma carga de forno
Limites
- A camada é fina; um dano profundo ou uma retificação pesada podem removê-la
- A cementação mais a têmpera pode empenar as peças
- A nitretação é lenta e só serve para certos aços-liga
- Fornos especializados e controle de gás; normalmente terceirizada
Onde é usado
- AutomotivoEngrenagens de caixa de câmbio, comandos de válvulas, virabrequins, pinos de pistão
- AeroespacialEngrenagens de transmissão, rolamentos, peças de trem de pouso
- FerramentariaPeças de molde de injeção, matrizes de extrusão, roscas de extrusoras de plástico
- Máquinas industriaisEngrenagens, eixos, peças de corrente, componentes hidráulicos
- Armas de fogoFerrolhos e canos, muitas vezes nitretados em banho de sal
Como reconhecê-lo
- Superfícies cinza fosco ou pretas em engrenagens e eixos, com faces de apoio retificadas.
- Uma lima patina na superfície, mesmo que a peça possa dobrar em vez de quebrar.
- Em uma amostra cortada e atacada, um aro mais escuro ou mais claro de profundidade uniforme em volta da borda.
Compare com
Assista
Artisan Makes · Uma explicação simples, depois a cementação em oficina
THE FACILITY · Cementação em caixa, têmpera e um teste de lima antes e depois
ION HEAT · Como os dois métodos de nitretação diferem
Ionitech Ltd. · Peças incandescentes dentro de uma câmara de nitretação a plasma
Veja fotos reais
- Wikipedia: Cementação — métodos de cementação e peças endurecidas
- Wikipedia: Nitretação — nitretação gasosa, em banho de sal e a plasma
- Busca de fotos no Wikimedia Commons
Lembre-se
- A cementação coloca uma camada dura sobre um núcleo tenaz.
- A cementação adiciona carbono em alta temperatura e depois tempera; a nitretação adiciona nitrogênio em temperatura mais baixa, sem têmpera.
- Perfeita para engrenagens e eixos que precisam resistir tanto ao desgaste quanto ao choque.
Mais em Tratamento térmico e endurecimento superficial
Todos os 100 processos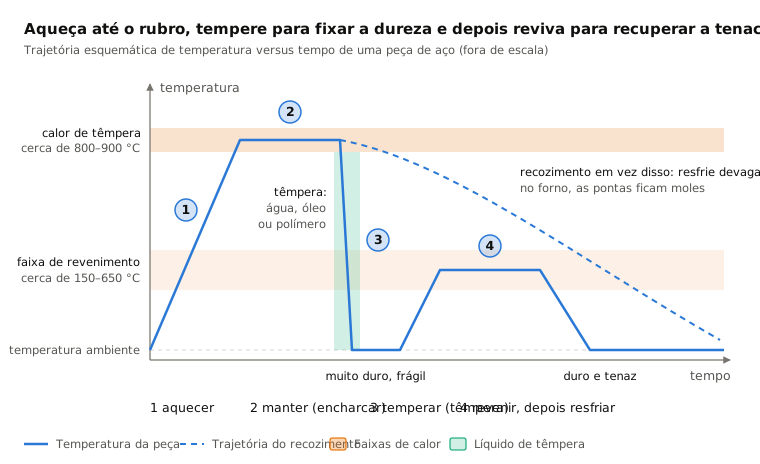
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.