

Revestimento PVD (filmes finos a vácuo)
Átomos arrancados de um alvo revestem peças a vácuo
O PVD (deposição física de vapor) reveste peças com uma película metálica ou cerâmica de poucos mícrons de espessura, construída átomo por átomo no vácuo. A camada dourada de muitas brocas é um revestimento PVD de nitreto de titânio. Ele faz as ferramentas durarem várias vezes mais e dá a relógios e torneiras uma cor dura e duradoura.
Como funciona
Limpe e carregue. As peças são limpas até ficarem impecáveis, muitas vezes em banhos ultrassônicos, e depois montadas em dispositivos que giram durante o revestimento. Qualquer vestígio de óleo ou poeira impediria a película de aderir.
Faça vácuo e aqueça. As bombas retiram o ar até a pressão ficar em cerca de um milionésimo da normal. Aquecedores levam as peças a, geralmente, 200–500 °C, e um breve jato de íons de argônio limpa as superfícies.
Arranque átomos do alvo. O gás argônio é transformado em plasma (um gás brilhante e eletricamente carregado). Seus íons se chocam contra o alvo, uma placa do metal do revestimento, e soltam átomos: isso é o sputtering. Outras máquinas liberam os átomos com um arco elétrico ou por simples evaporação.
Voe e reaja. Os átomos liberados voam em linha reta e pousam em tudo o que conseguem “ver”. O nitrogênio injetado na câmara reage com eles, então o titânio pousa como nitreto de titânio (TiN), duro e dourado.
Gire e acumule. Os dispositivos giram para que cada face receba sua parte. A película geralmente cresce até 1–5 µm de espessura, depois a câmara esfria e é ventilada.
Dados-chave
- Materiais
- Revestimentos: TiN, TiAlN, CrN, DLC (carbono tipo diamante), alumínio, cromo. Peças: aço-ferramenta, metal duro, aço inoxidável, vidro, alguns plásticos
- Peças típicas
- Brocas, fresas de topo e pastilhas, moldes, caixas de relógio, torneiras, lentes, chips
- Tamanho da peça
- De pastilhas minúsculas a peças de dezenas de centímetros; limitado pela câmara
- Precisão
- Película geralmente de 1–5 µm, chegando a frações de mícron; o tamanho da peça quase não muda
- Acabamento superficial
- Copia a superfície de baixo (entra polida, sai polida); cores do dourado (TiN) ao preto (DLC)
- Tamanho de lote adequado
- Centenas a milhares de peças pequenas por carga; serviços de revestimento aceitam lotes pequenos
- Custo de ferramental e máquinas
- Alto: um sistema industrial geralmente custa centenas de milhares a mais de um milhão de dólares; o custo por peça é baixo em lotes cheios
- Velocidade
- Um lote geralmente leva algumas horas do carregamento ao descarregamento
Pontos fortes e limites
Pontos fortes
- Película fina e muito dura que mantém afiadas as arestas afiadas
- Muitas cores duras e decorativas, como dourado, preto ou bronze
- Calor moderado: a maioria dos aços-ferramenta mantém a dureza
- Processo limpo e seco, sem resíduos líquidos
Limites
- Linha de visada: furos profundos e faces ocultas recebem pouco ou nenhum revestimento
- Precisa de uma câmara de vácuo: alto custo de máquina e trabalho em lotes
- A peça precisa estar impecável, ou a película descasca
- Fina demais para preencher riscos ou recuperar peças desgastadas
Onde é usado
- Ferramentas de corteBrocas douradas de TiN, fresas de topo escuras de TiAlN, pastilhas de metal duro
- Moldes e matrizesPelículas resistentes ao desgaste em moldes de injeção e ferramentas de conformação
- Relógios e joiasAcabamentos preto, dourado ou ouro rosé em caixas e pulseiras de aço
- Casa e banheiroTorneiras e maçanetas com aspecto de níquel escovado ou latão
- Óptica e eletrônicaCamadas antirreflexo em lentes, películas metálicas em chips e telas
- AutomotivoAnéis de pistão e peças de motor com revestimentos de CrN ou DLC
Como reconhecê-lo
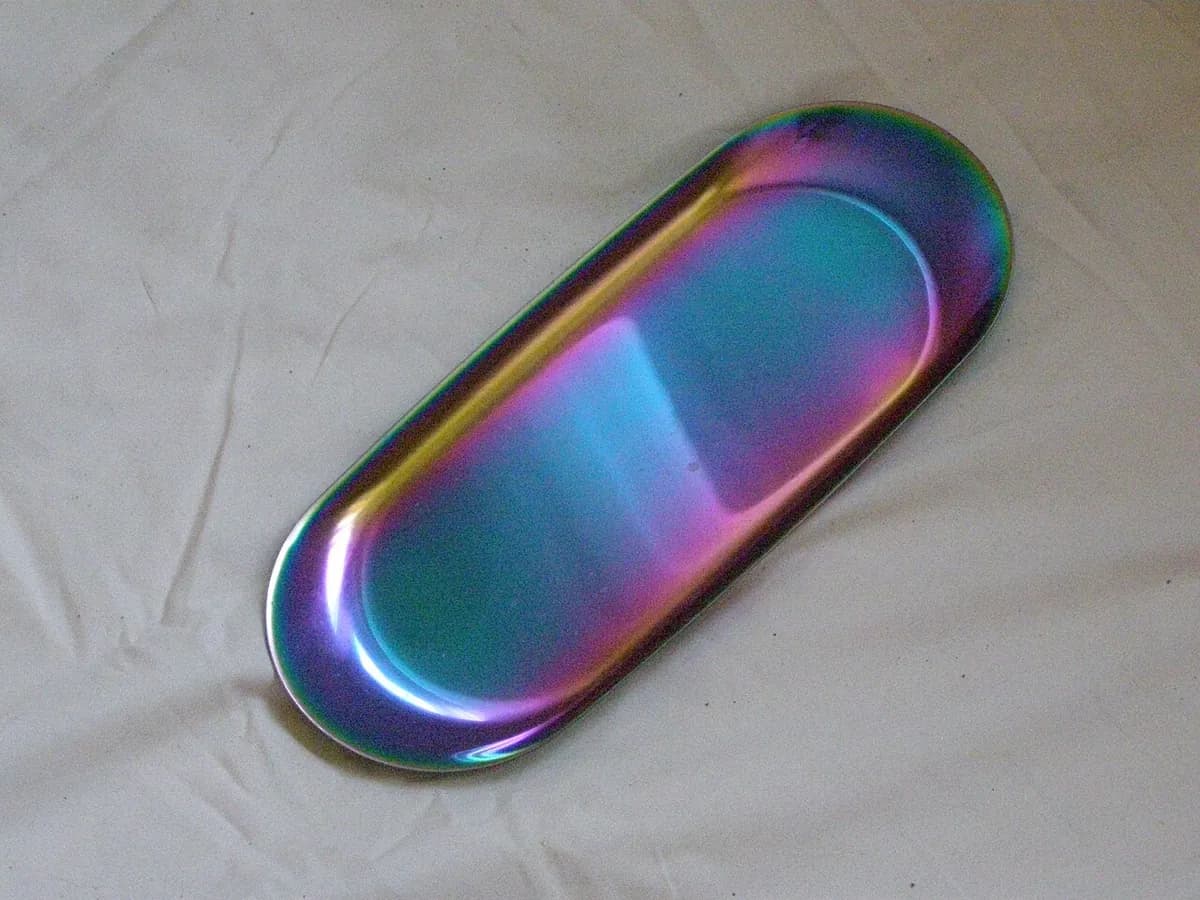
- Uma cor fina e uniforme no metal: dourado em brocas, preto-violeta ou bronze em ferramentas de corte.
- A cor cobre perfeitamente as faces externas e as arestas de corte, mas some dentro de furos e ranhuras profundos.
- Sem escorridos, marcas de escorrimento ou bordas grossas: parece que o próprio metal mudou de cor.
- Muito difícil de riscar, ao contrário de uma tinta da mesma cor.
Compare com
Assista
Korvus Technology · O básico do PVD, segundo um fabricante de equipamentos
Plansee · Uma animação de átomos arrancados de um alvo por sputtering
CICEL COMPANY · O fluxo de trabalho completo da fábrica, da limpeza ao descarregamento
Oerlikon · Como é uma máquina industrial de revestimento
Veja fotos reais
- Wikipédia: Deposição física de vapor — métodos (sputtering, arco, evaporação) e usos, com links para fotos
- Busca de fotos no Wikimedia Commons
Lembre-se
- O PVD forma uma película dura átomo por átomo no vácuo, geralmente com 1–5 µm de espessura.
- Os átomos voam em linha reta, então superfícies ocultas recebem pouco revestimento.
- A cor dourada de muitas brocas é nitreto de titânio aplicado por PVD.
Mais em Revestimentos e acabamento de superfícies
Todos os 100 processos
 11.1Pintura a pistolaTinta líquida atomizada em uma névoa fina que seca ou curaAbrir a lição
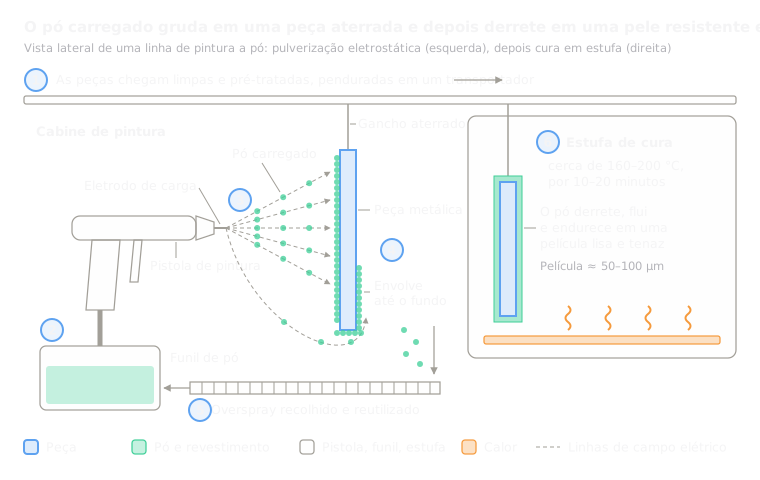 11.2Pintura eletrostática a póPó seco carregado gruda na peça e depois derrete em um fornoAbrir a lição
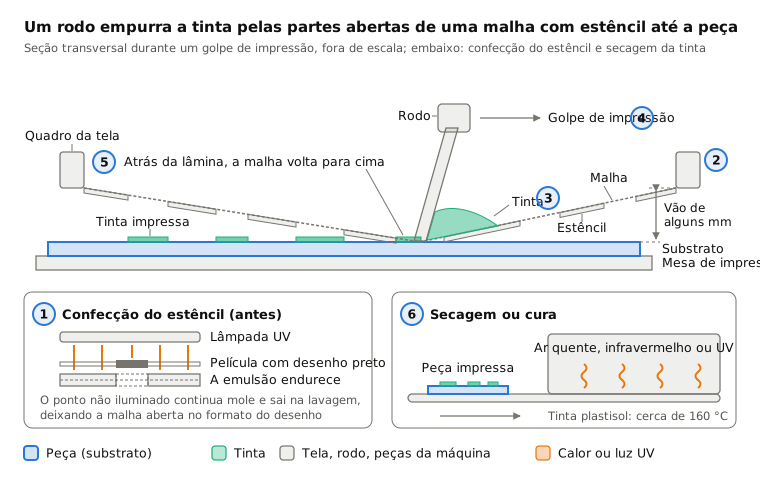
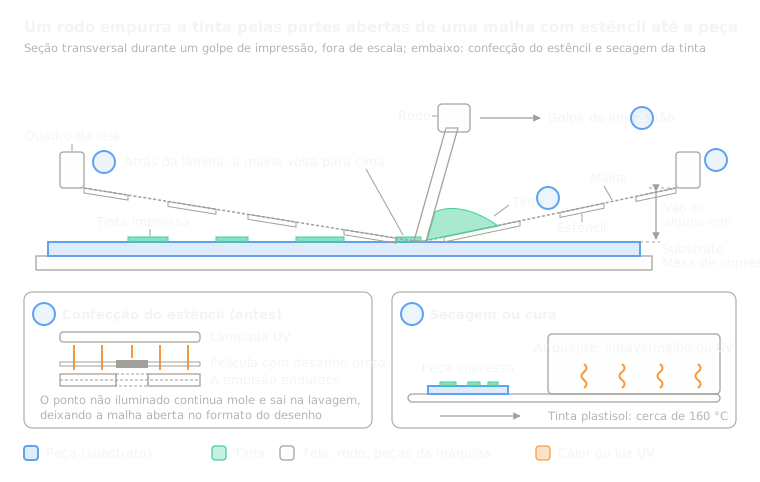 11.3SerigrafiaTinta empurrada por uma tela com estêncilAbrir a lição
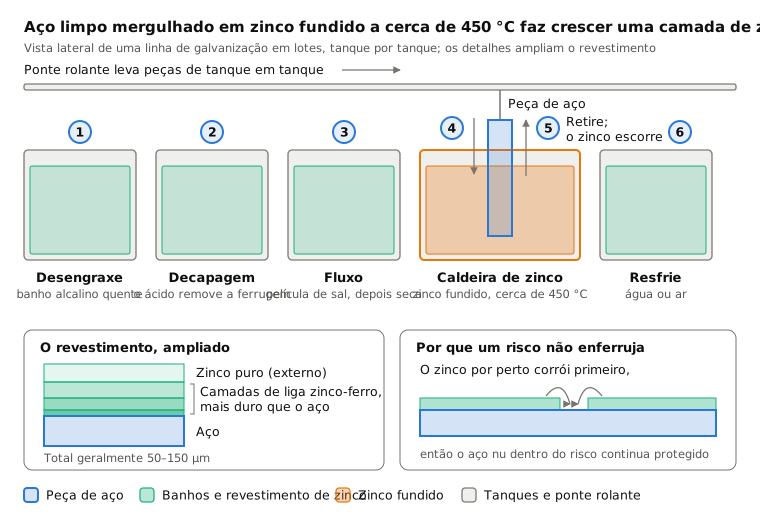
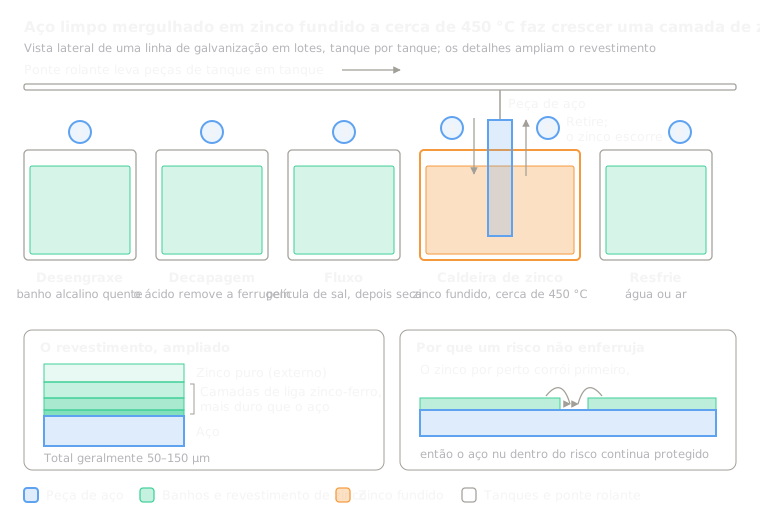 11.4Galvanização por imersão a quenteAço mergulhado em zinco fundido forma uma camada de zinco aderidaAbrir a lição
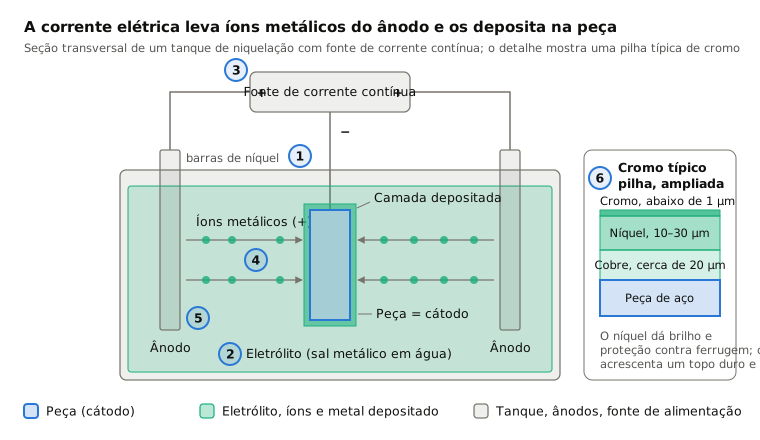
 11.5Galvanoplastia (cromo, níquel, zinco)A corrente elétrica deposita metal de um banhoAbrir a lição
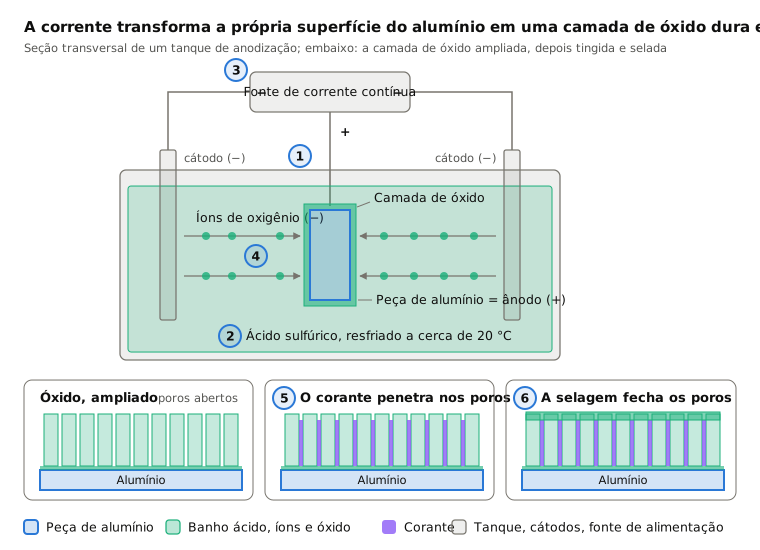
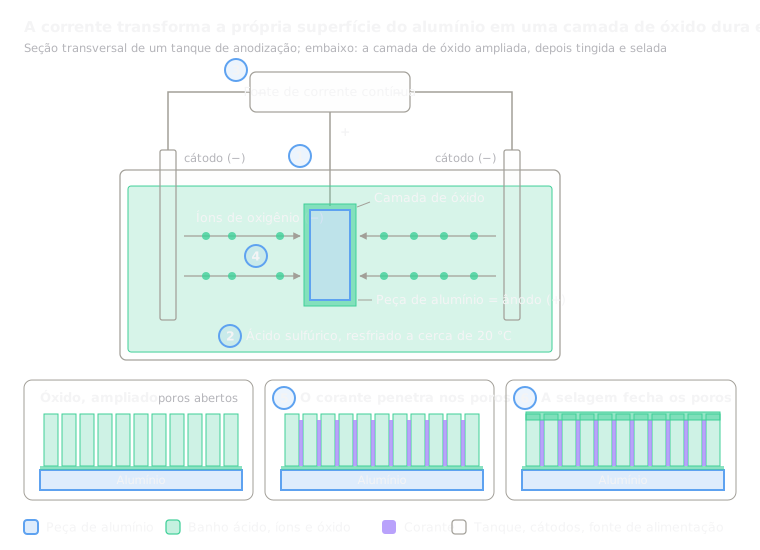 11.6AnodizaçãoA corrente faz crescer um óxido duro a partir do próprio alumínioAbrir a lição
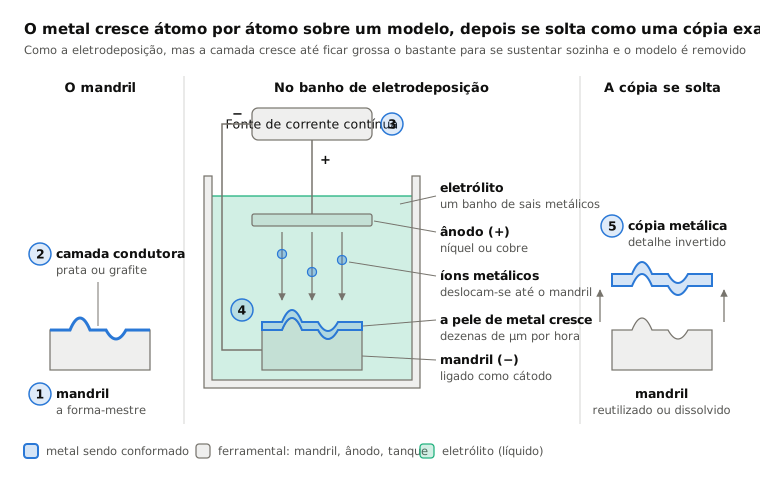
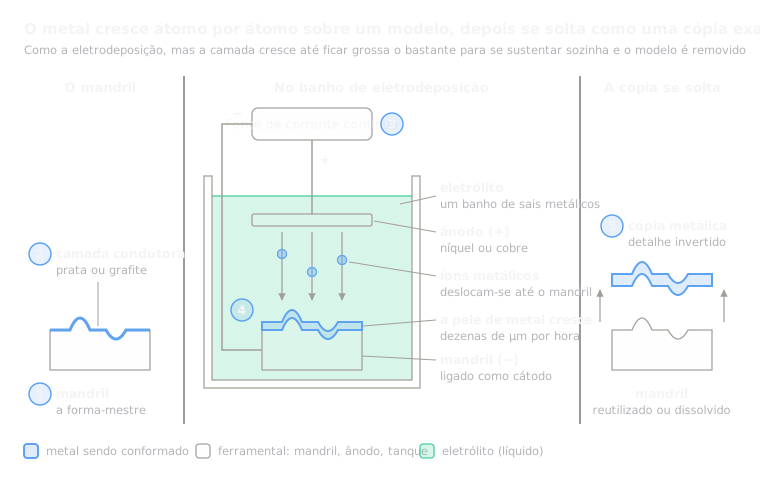 11.7EletroformaçãoRevestimento crescido grosso sobre um modelo e depois destacadoAbrir a lição
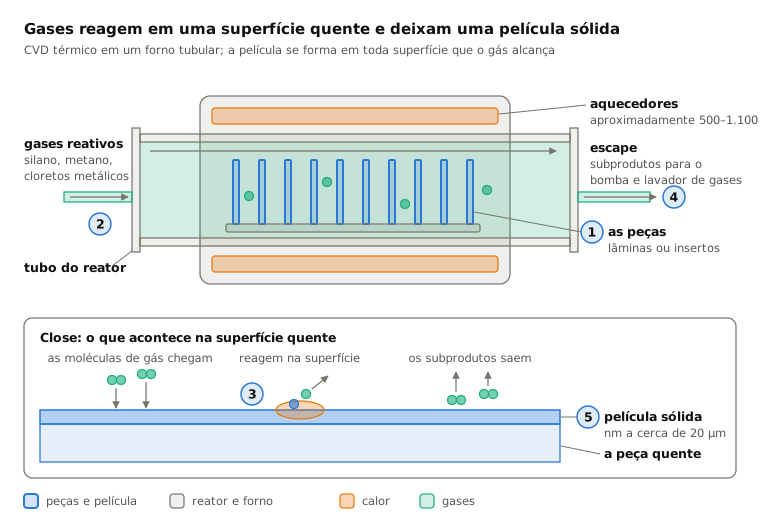
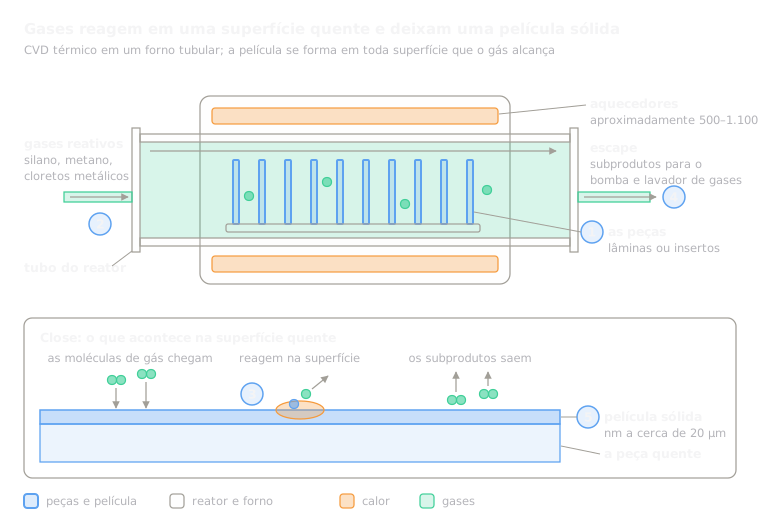 11.9Revestimento CVDGases reagem em uma superfície quente e deixam um filmeAbrir a lição
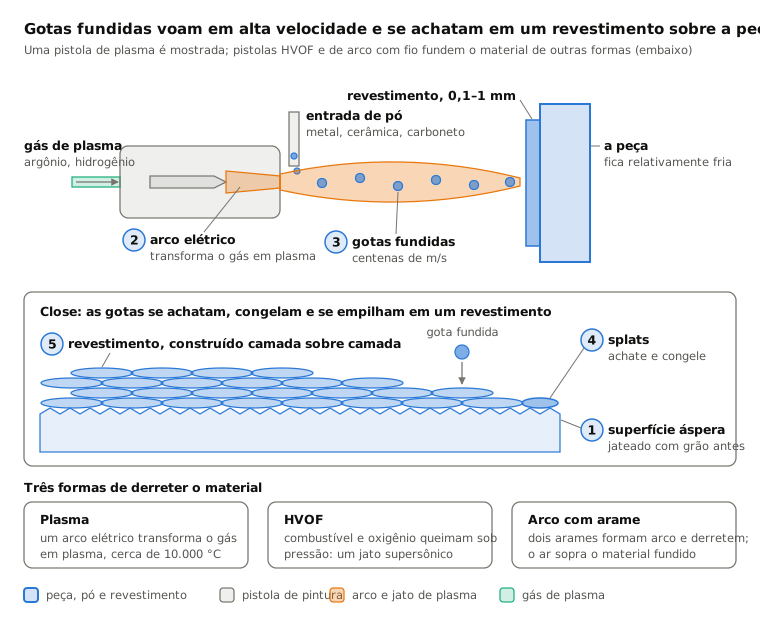
 11.10Aspersão térmica (plasma, HVOF, arco)Gotas fundidas disparadas contra uma peça se empilham em uma camadaAbrir a lição
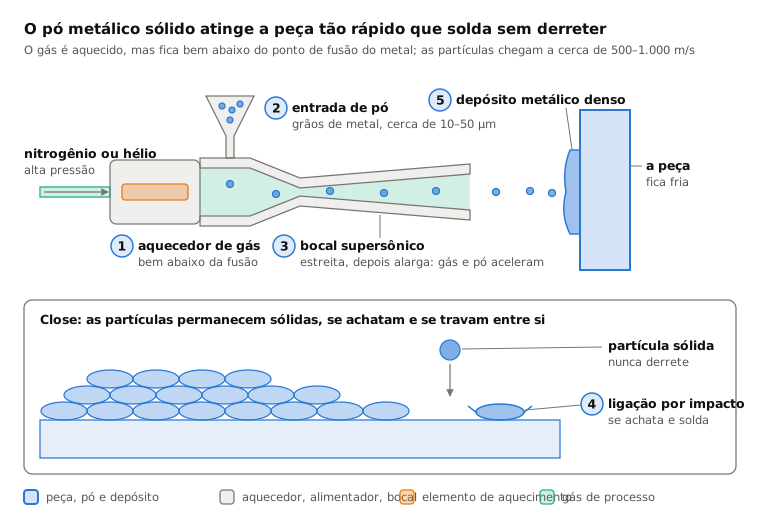
 11.11Cold sprayGrãos de metal sólido se soldam só pela velocidadeAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.