

Revestimentos e acabamento de superfícies
Os revestimentos acrescentam uma camada fina sobre uma peça acabada para protegê-la, endurecê-la ou dar-lhe cor, sem mudar sua forma. Todo processo deste capítulo responde a duas perguntas: como a camada se forma e que espessura ela alcança? As respostas vão de películas de poucos átomos de espessura a camadas aspergidas de vários milímetros.
A ideia central
Um revestimento é uma pele: a peça por baixo faz o trabalho estrutural, e a pele enfrenta o mundo. Pense em uma mesa de madeira: a madeira suporta a carga, mas o verniz decide se ela sobrevive a uma bebida derramada. Os processos diferem no modo como a pele chega lá:
- Um líquido que seca ou cura: pintura a pistola, serigrafia.
- Pó derretido em uma película: pintura a pó.
- Imersão em metal fundido: galvanização por imersão a quente.
- Eletroquímica em um banho: eletrodeposição, anodização (que faz crescer óxido do próprio metal) e eletroformação (que mantém a camada e remove a peça).
- Vapor, átomo por átomo: PVD e CVD.
- Partículas aspergidas que se empilham: aspersão térmica (fundidas) e cold spray (sólidas).
Aproximadamente do mais fino ao mais grosso: películas de PVD e CVD (de nanômetros a cerca de 20 µm) → eletrodeposição e anodização (cerca de 5–50 µm) → tinta e pintura a pó (cerca de 25–150 µm) → galvanização (cerca de 50–200 µm) → aspersão térmica (cerca de 0,1–1 mm) → cold spray e eletroformação (até vários milímetros ou mais).
Os 11 processos deste capítulo
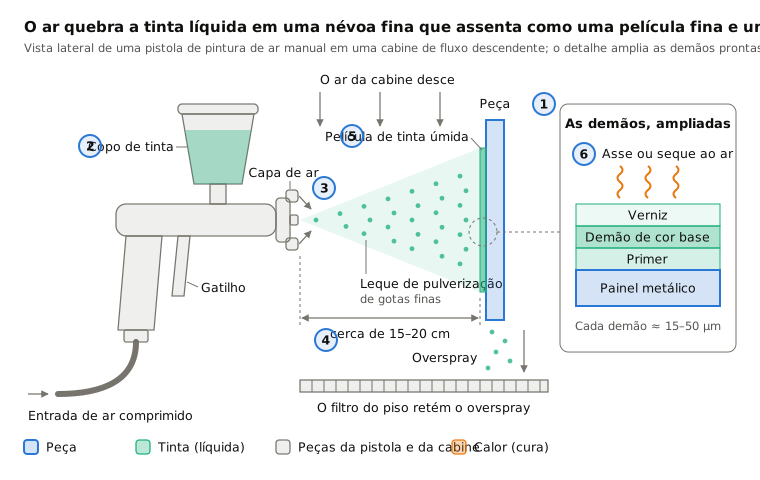
 11.1Pintura a pistolaTinta líquida atomizada em uma névoa fina que seca ou curaAbrir a lição
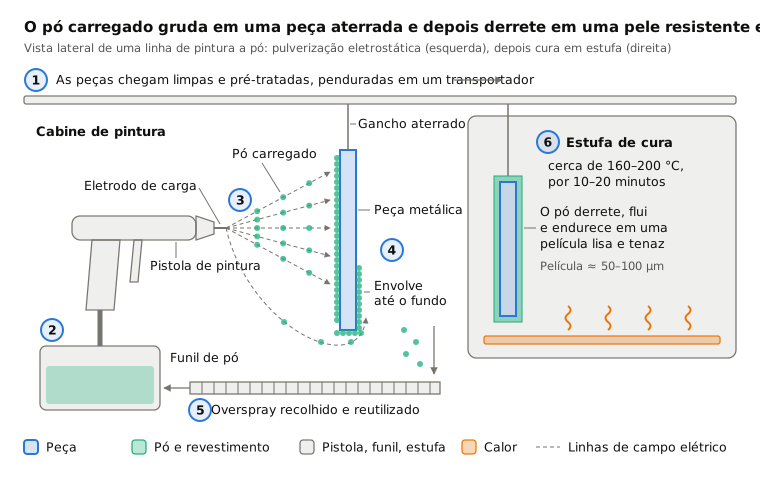
 11.2Pintura eletrostática a póPó seco carregado gruda na peça e depois derrete em um fornoAbrir a lição
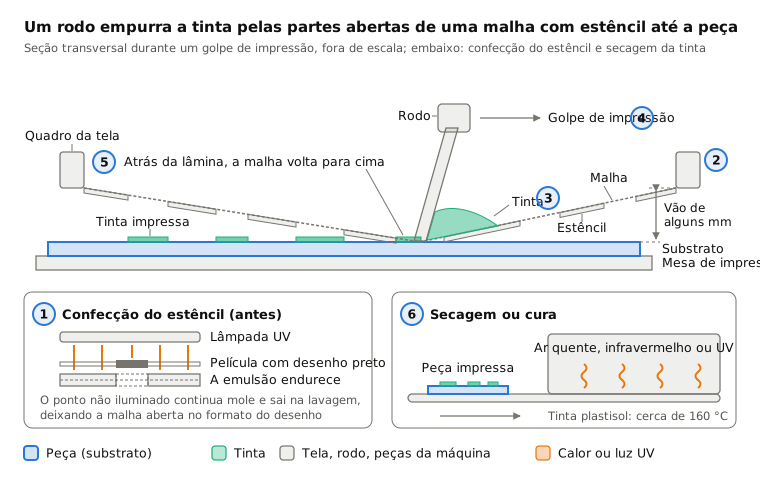
 11.3SerigrafiaTinta empurrada por uma tela com estêncilAbrir a lição
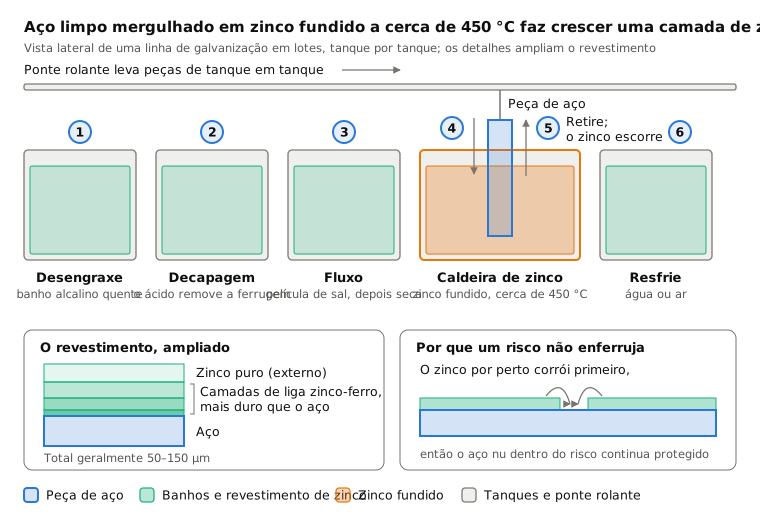
 11.4Galvanização por imersão a quenteAço mergulhado em zinco fundido forma uma camada de zinco aderidaAbrir a lição
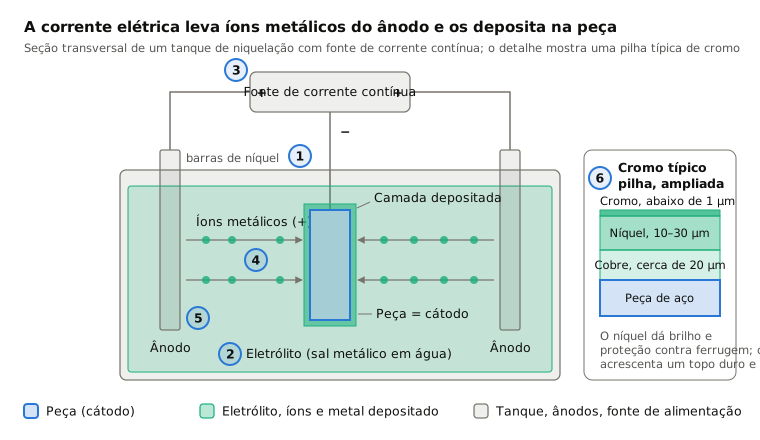
 11.5Galvanoplastia (cromo, níquel, zinco)A corrente elétrica deposita metal de um banhoAbrir a lição
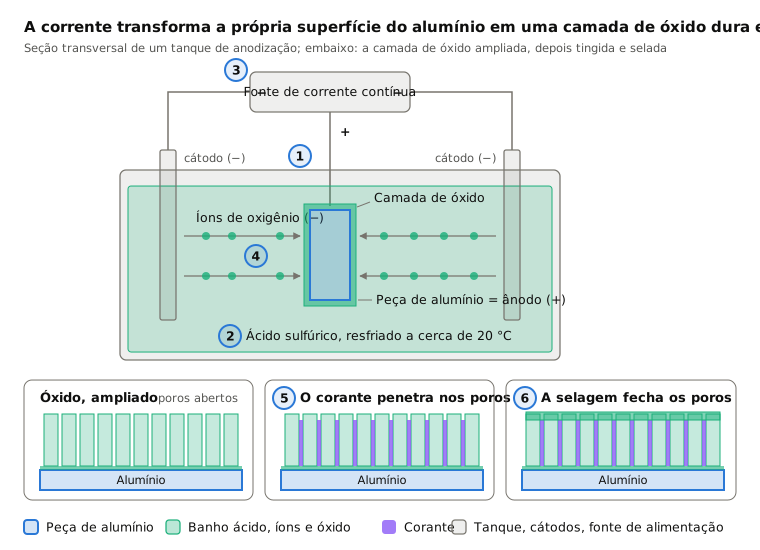
 11.6AnodizaçãoA corrente faz crescer um óxido duro a partir do próprio alumínioAbrir a lição
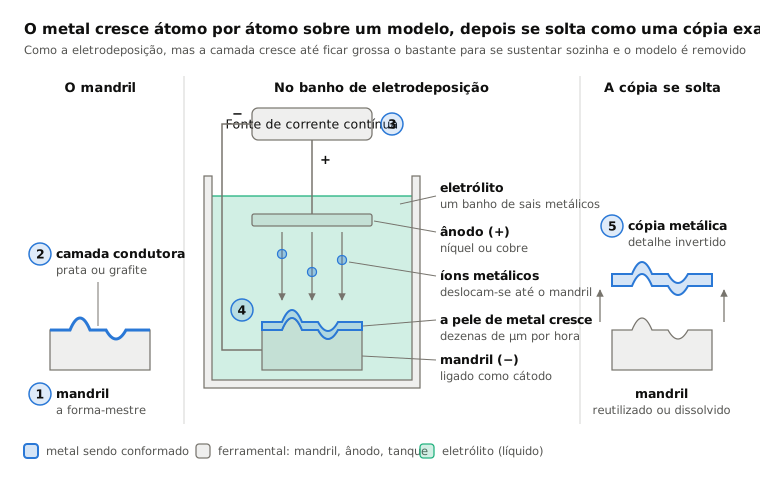
 11.7EletroformaçãoRevestimento crescido grosso sobre um modelo e depois destacadoAbrir a lição
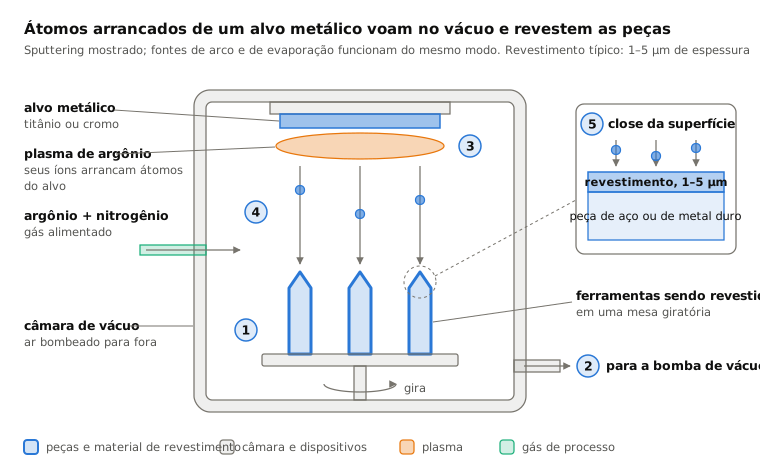
 11.8Revestimento PVD (filmes finos a vácuo)Átomos arrancados de um alvo revestem peças a vácuoAbrir a lição
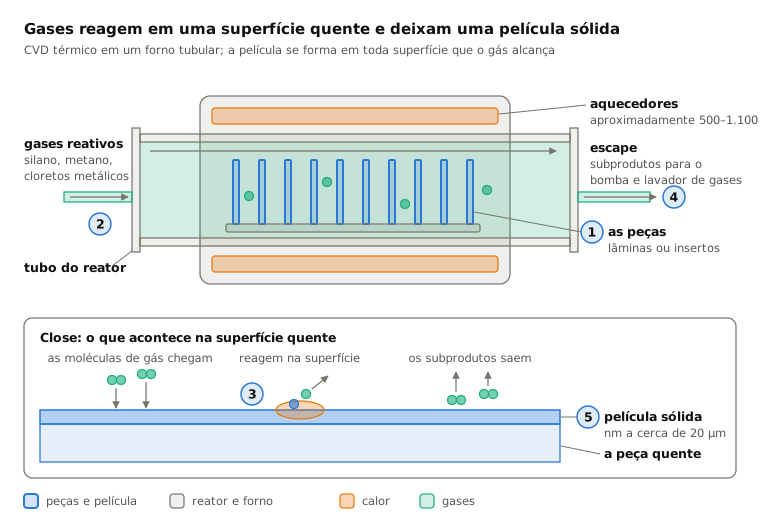
 11.9Revestimento CVDGases reagem em uma superfície quente e deixam um filmeAbrir a lição
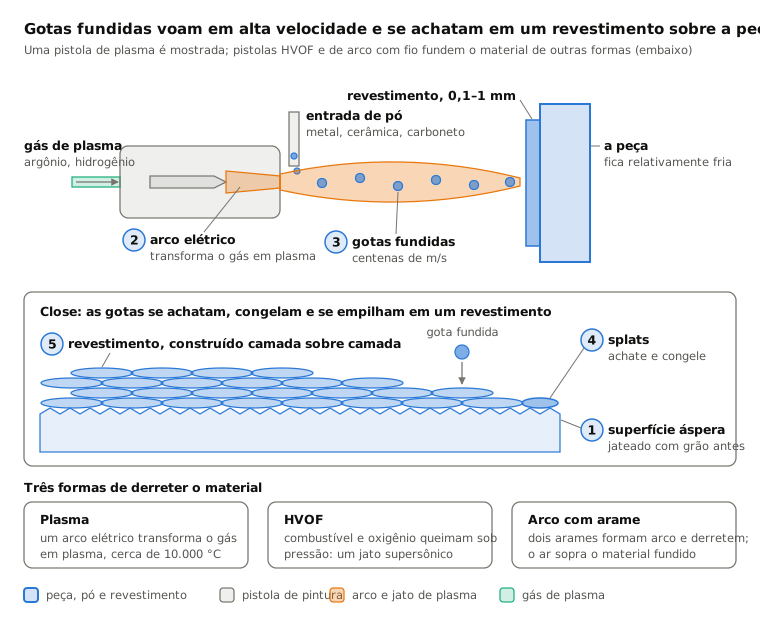
 11.10Aspersão térmica (plasma, HVOF, arco)Gotas fundidas disparadas contra uma peça se empilham em uma camadaAbrir a lição
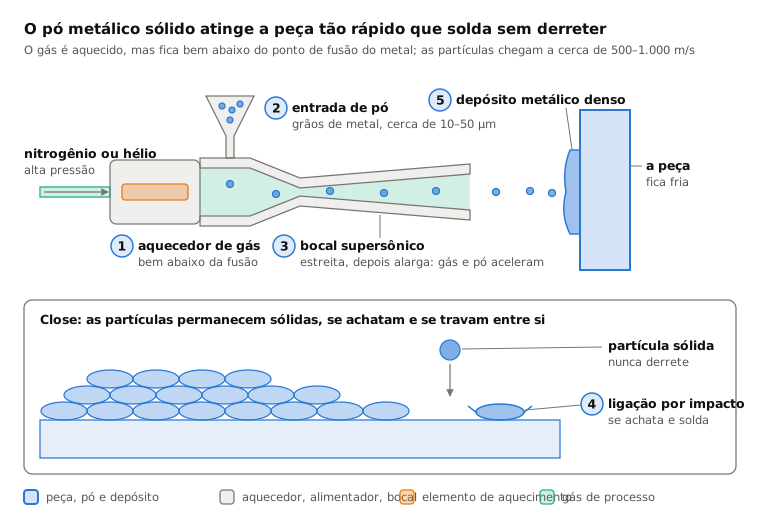
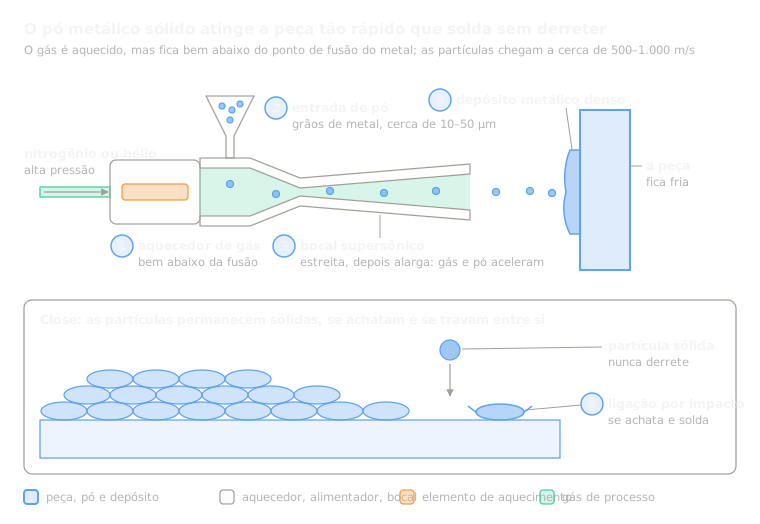 11.11Cold sprayGrãos de metal sólido se soldam só pela velocidadeAbrir a lição
Lado a lado
| Processo | Em uma linha | Ideal para | Tamanho do lote | Precisão |
|---|---|---|---|---|
| 11.1Pintura a pistola | Tinta líquida atomizada em uma névoa fina que seca ou cura | Cor e proteção em quase tudo | De peças únicas a linhas de carrocerias | Película de cerca de 25–100 µm, mesmo com boa técnica |
| 11.2Pintura eletrostática a pó | Pó seco carregado gruda na peça e depois derrete em um forno | Acabamentos tenazes e sem solventes em metal | De pequenos lotes a linhas contínuas | Película de cerca de 50–150 µm |
| 11.3Serigrafia | Tinta empurrada por uma tela com estêncil | Gráficos, etiquetas, eletrônica impressa | De dezenas a milhares de impressões | Detalhe de linha de uma fração de milímetro |
| 11.4Galvanização por imersão a quente | Aço mergulhado em zinco fundido forma uma camada de zinco aderida | Proteção contra ferrugem para aço estrutural | De vigas isoladas a racks em alto volume | Camada de cerca de 50–200 µm, irregular |
| 11.5Galvanoplastia (cromo, níquel, zinco) | A corrente elétrica deposita metal de um banho | Acabamentos de cromo, níquel, zinco, ouro | De séries pequenas a muito grandes | Camada de cerca de 5–50 µm, controlável |
| 11.6Anodização | A corrente faz crescer um óxido duro a partir do próprio alumínio | Superfícies de alumínio duráveis e coloríveis | De séries pequenas a muito grandes | Camada de cerca de 5–50 µm, muito uniforme |
| 11.7Eletroformação | Revestimento crescido grosso sobre um modelo e depois destacado | Cascas finas que copiam detalhes finos | De peças únicas a séries médias | Copia detalhes abaixo de 1 µm |
| 11.8Revestimento PVD (filmes finos a vácuo) | Átomos arrancados de um alvo revestem peças a vácuo | Películas duras e finas em ferramentas e decoração | Lotes de centenas a milhares | Película de cerca de 1–5 µm |
| 11.9Revestimento CVD | Gases reagem em uma superfície quente e deixam um filme | Camadas de chips, revestimentos espessos de pastilhas | Grandes lotes | De nanômetros a cerca de 20 µm, muito uniforme |
| 11.10Aspersão térmica (plasma, HVOF, arco) | Gotas fundidas disparadas contra uma peça se empilham em uma camada | Revestimentos espessos contra desgaste, calor e ferrugem; reparos | De peças únicas a séries | Cerca de 0,1–1 mm, retificado se necessário |
| 11.11Cold spray | Grãos de metal sólido se soldam só pela velocidade | Reparos e construções densas em metal | De reparos a pequenas séries | Grosseiro, usinado depois |
Como escolher dentro desta família
- Comece pelo trabalho: cor e proteção básica → tinta ou pintura a pó; proteção contra ferrugem em aço → galvanização ou zinco aspergido; desgaste e dureza → PVD, CVD, cromagem dura ou aspersão térmica.
- Confira a espessura de que você precisa: películas de mícrons mantêm arestas vivas e tamanhos exatos; camadas de milímetros podem recuperar peças desgastadas.
- Confira o calor que a peça aguenta: o CVD funciona perto de 1.000 °C, a galvanização perto de 450 °C e a cura da pintura a pó perto de 200 °C, enquanto a eletrodeposição, a anodização e a aspersão mantêm a peça fria.
- Confira o que o processo alcança: banhos e gases revestem furos e faces ocultas; aspersões e PVD revestem só o que conseguem “ver”.
- Combine com o material: a anodização é principalmente para alumínio, a galvanização para aço, o cold spray para metais dúcteis.
Palavras-chave
- Substrato
- a peça que está sendo revestida, em oposição ao revestimento sobre ela.
- Aderência
- o quanto um revestimento gruda; depende muito da limpeza e da rugosidade da superfície.
- Eletrólito
- um líquido que conduz eletricidade, usado na eletrodeposição, na anodização e na eletroformação.
- Linha de visada
- um processo que só reveste superfícies que enxerga diretamente, como uma aspersão ou o PVD.
- Revestimento conformal
- uma camada que acompanha todas as superfícies de modo uniforme, inclusive furos, como faz o CVD.
- Mícron (µm)
- um milésimo de milímetro; um fio de cabelo humano tem cerca de 50–100 µm de espessura.
- Plasma
- um gás tão energizado que conduz eletricidade e brilha.
- Mascaramento
- cobrir as áreas que devem ficar sem revestimento.
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.