

Soldagem por fricção e mistura (FSW)
Estado sólido: uma ferramenta giratória mistura bordas amolecidas
A soldagem por fricção e mistura une chapas de metal empurrando uma ferramenta giratória ao longo da junta: o atrito amolece o metal e a ferramenta mistura as duas bordas em uma só, sem nunca fundi-las. É como amassar dois pedaços de argila juntos. Inventada em 1991 no TWI, no Reino Unido, hoje constrói tanques de combustível de foguetes, carrocerias de trens e bandejas de baterias de carros elétricos.
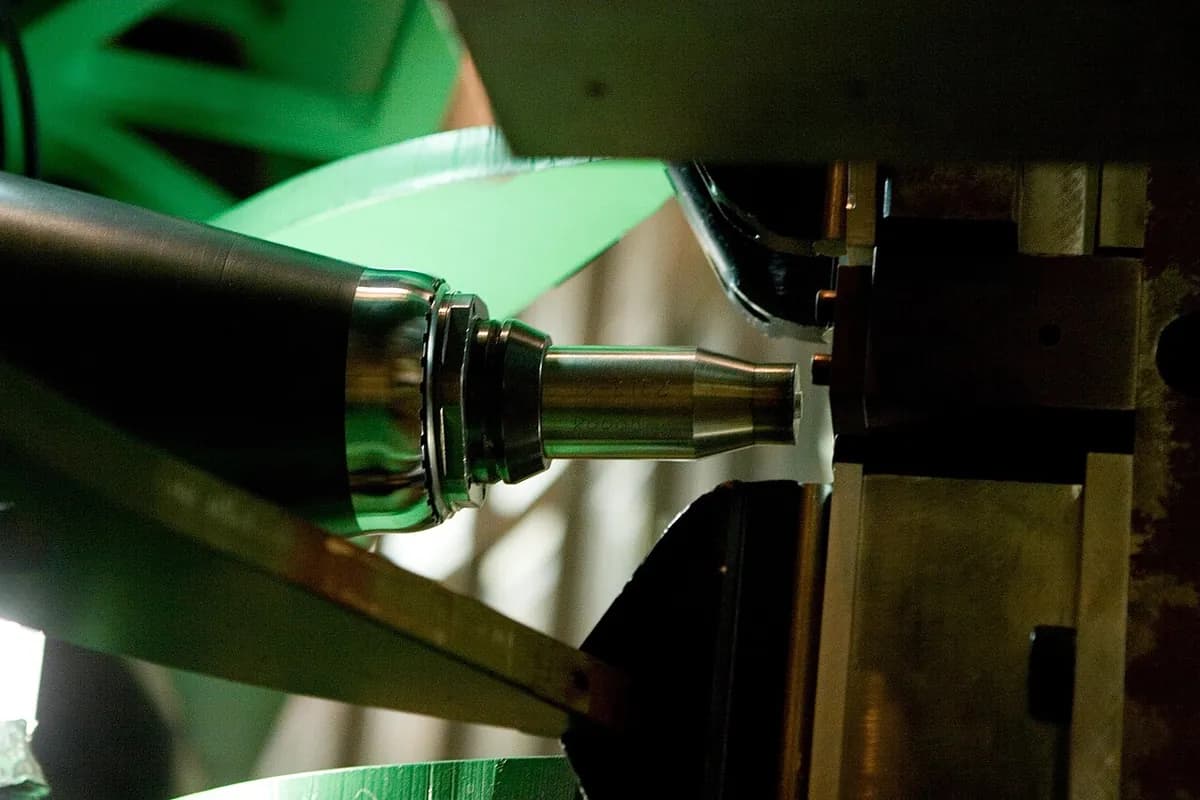
Como funciona
Prenda com firmeza. As chapas são encostadas de topo sobre uma barra de apoio e presas com força, porque a ferramenta as empurra para longe uma da outra com grandes forças.
Gire e mergulhe. Uma ferramenta dura, normalmente girando de algumas centenas a cerca de 2.000 rpm, empurra seu pino para dentro da junta até o ombro mais largo tocar a superfície.
Aqueça por atrito. O ombro esfregando no metal o aquece a aproximadamente 70–90% da sua temperatura de fusão. O metal fica mole como massa de modelar, mas continua sólido.
Avance e misture. A ferramenta se move ao longo da junta. O pino rosqueado leva o metal amolecido da frente para trás, misturando as duas bordas.
Forje e finalize. O ombro pressiona o metal misturado para baixo enquanto ele esfria em uma costura sólida de grãos finos. No fim a ferramenta sai, deixando um pequeno furo de saída, muitas vezes em uma aba de descarte.
Por que não fundir ajuda. Fundir e solidificar de novo causa a maioria dos defeitos de solda: bolhas de gás, trincas e grãos fracos de fundição. As soldas por fricção e mistura os evitam, então ligas de alumínio difíceis de soldar por fusão se unem bem, com pouca distorção e sem fumos, faíscas nem metal de adição.
Dados-chave
- Materiais
- Principalmente ligas de alumínio; também magnésio, cobre e pares diferentes; aço e titânio com ferramentas especiais caras
- Peças típicas
- Tanques de combustível de foguetes, carrocerias de vagões, painéis de convés de navios, bandejas de baterias, dissipadores de calor
- Tamanho da peça
- De chapas de cerca de 1 mm a placas de alumínio de vários centímetros de espessura; costuras de muitos metros de comprimento
- Precisão
- Baixa distorção; posição da costura dentro de uma fração de milímetro em máquinas CNC
- Acabamento superficial
- Costura lisa com finas ondulações em meia-lua, levemente abaixo da superfície; pequena rebarba (flash) nas bordas
- Tamanho de lote adequado
- Séries médias a grandes de costuras longas, retas ou levemente curvas
- Custo de ferramental e máquinas
- De dezenas de milhares de dólares para uma conversão de CNC a bem mais de US$ 1 milhão para grandes máquinas dedicadas
- Velocidade
- Normalmente 0,1–2 m de costura por minuto, em um único passe
Pontos fortes e limites
Pontos fortes
- Sem fusão, então sem porosidade nem trincas a quente
- Une ligas de alumínio difíceis de soldar por fusão
- Baixa distorção e soldas resistentes de grão fino
- Sem metal de adição, sem gás, sem fumos nem faíscas
Limites
- Precisa de máquinas pesadas e rígidas e de fixação forte
- Deixa um furo de saída no fim de cada costura
- Melhor em juntas simples, retas ou planas
- Aço e titânio desgastam as ferramentas rápido
Onde é usado
- EspaçoTanques de combustível e de oxidante de veículos lançadores
- FerroviárioCarrocerias de alumínio de trens de alta velocidade e de subúrbio
- Construção navalGrandes painéis de convés e de casco de alumínio
- AutomotivoBandejas de baterias de carros elétricos, rodas, peças de suspensão
- Eletrônica e aquecimentoDissipadores de calor, placas frias, trocadores de calor de caldeiras
Como reconhecê-lo
- Uma costura lisa e plana com finas marcas em meia-lua, espaçadas de forma uniforme e todas apontando para o mesmo lado.
- Um leve rebaixo onde o ombro pressionou, com finas rebarbas enroladas (flash) ao longo das bordas.
- Um furo de saída redondo no fim da costura, a menos que tenha sido cortado fora.
Compare com
Assista
TheGrenzebachGroup · O princípio, explicado por um fabricante de máquinas
RIFTEC GmbH - Videos · Mergulho, avanço e a junta de estado sólido, passo a passo
Manufacturing Technology, Inc. (MTI) · Uma solda real do mergulho ao furo de saída
ESAB · Uma máquina industrial em ação
Veja fotos reais
- Wikipedia: Soldagem por fricção e mistura — a ferramenta, a zona misturada e os usos em ferrovias, espaço, navios e carros
- Busca de fotos no Wikimedia Commons
Lembre-se
- O atrito, e não uma chama ou um arco, aquece o metal, e ele nunca funde.
- O pino mistura as duas bordas amolecidas em uma só, e o ombro as forja para baixo.
- Brilha em longas costuras de alumínio: resistente, limpa e com pouca distorção.
Mais em União
Todos os 100 processos
 7.1ShortSoldagem a arco (MIG/MAG, TIG, eletrodo revestido)Fusão: um arco elétrico funde as bordas e, em geral, um metal de adiçãoAbrir a lição
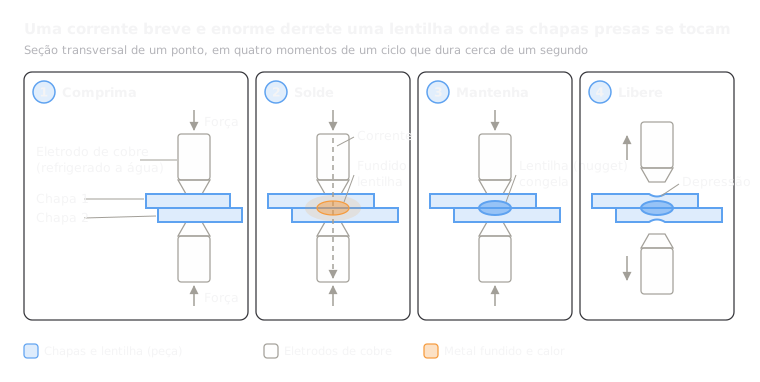 7.2Soldagem por resistência a pontoFusão: um pulso de corrente derrete uma lentilha (nugget) entre chapas presasAbrir a lição
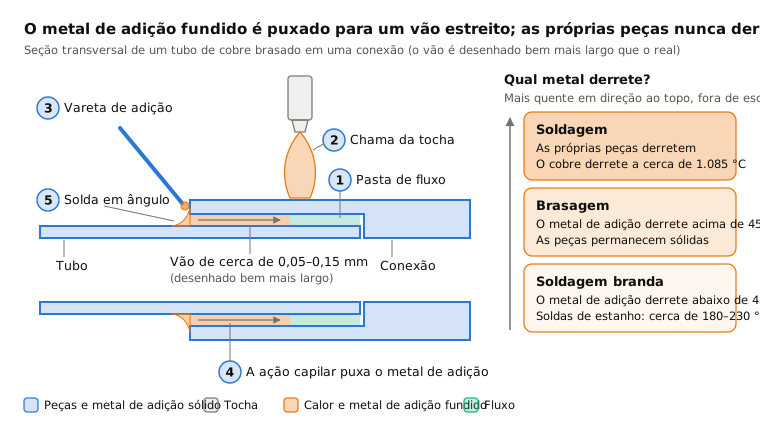
 7.3Brasagem e soldagem brandaSó o metal de adição: um metal de adição de ponto de fusão mais baixo escorre para uma folga estreitaAbrir a lição
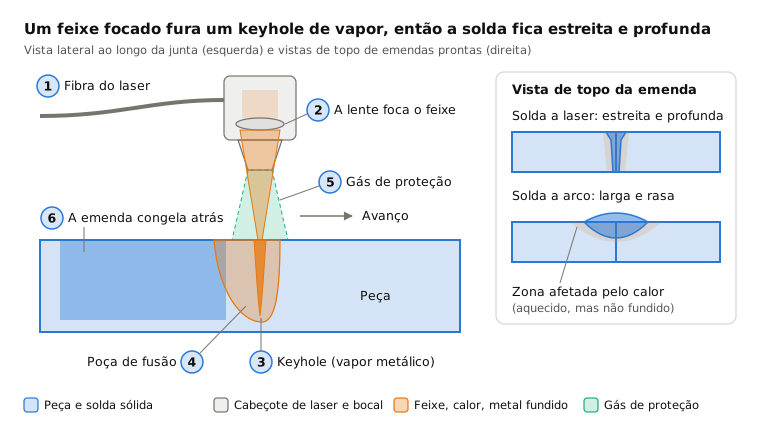
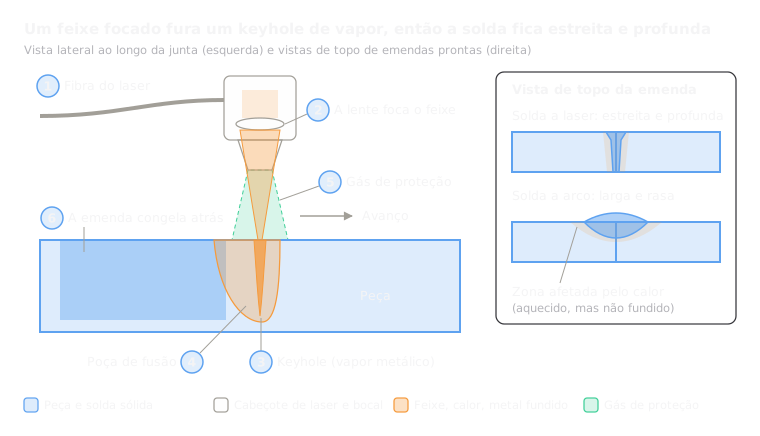 7.4Soldagem a laserFusão: um laser focalizado abre um keyhole para soldas estreitas e profundasAbrir a lição
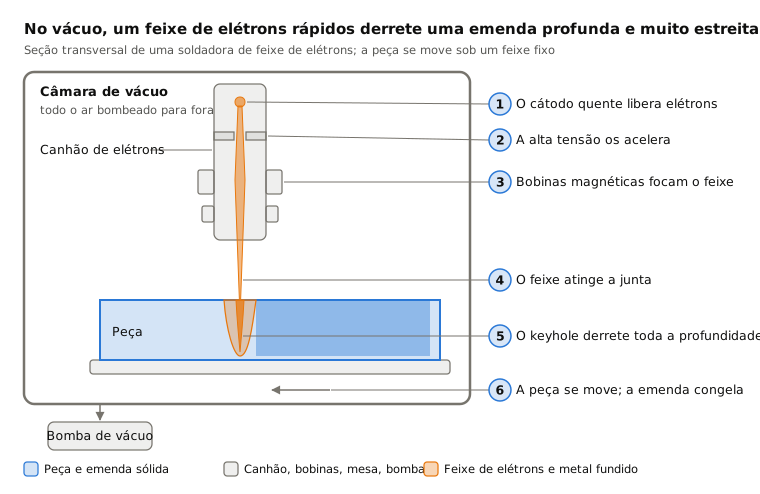
 7.5Soldagem por feixe de elétronsFusão: um feixe de elétrons no vácuo solda metal muito espessoAbrir a lição
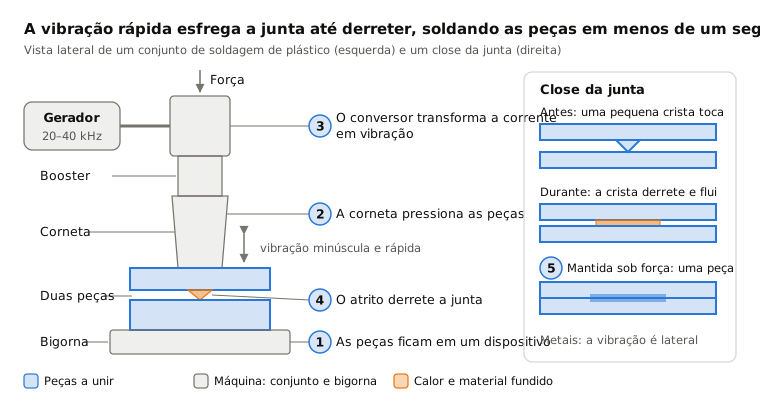
 7.7Soldagem ultrassônicaEstado sólido: a vibração rápida une pequenas juntas em menos de um segundoAbrir a lição
 7.8Soldagem por explosão (cladding)Estado sólido: uma explosão bate uma chapa contra outraAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.