

الیکٹرو پلیٹنگ (کروم، نکل، زنک)
برقی رو غسل سے دھات جماتی ہے
الیکٹرو پلیٹنگ برقی رو سے پرزے پر کسی اور دھات، جیسے کروم، نکل یا زنک، کی پتلی تہہ چڑھاتی ہے۔ باتھ روم کے نلکے کا چمکدار کروم اور بولٹ پر پیلا سا زنک دونوں الیکٹرو پلیٹڈ ہیں۔ یہ پرزے کی عین شکل برقرار رکھتے ہوئے ظاہری شکل، زنگ سے بچاؤ یا گھساؤ مزاحمت دیتی ہے۔
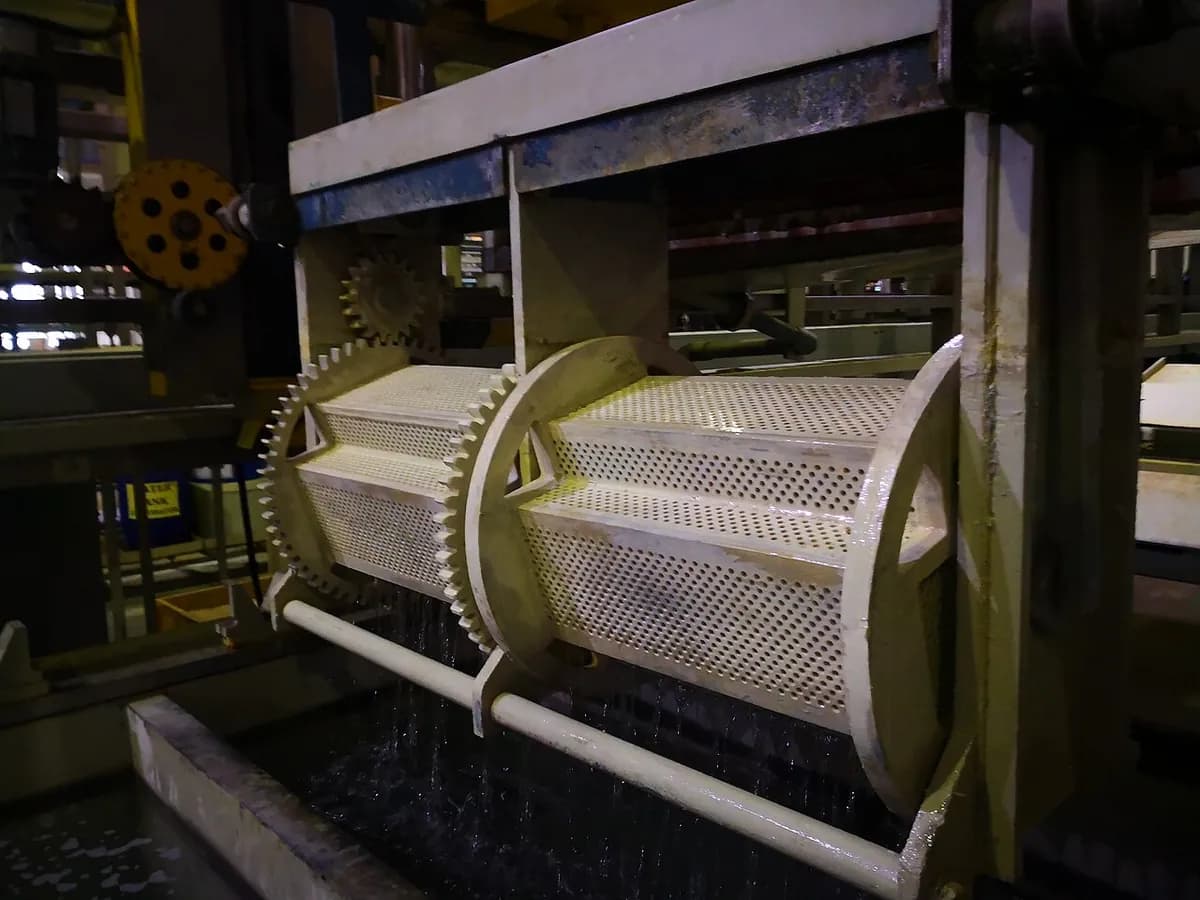
یہ کیسے کام کرتا ہے
پرزہ صاف کریں اور ریک پر لگائیں۔ پرزے کی چکنائی صاف کی جاتی ہے، دھویا جاتا ہے اور آکسائیڈ ہٹانے کے لیے مختصر وقت تیزاب میں ڈبویا جاتا ہے (ایکٹیویشن)۔ پھر اسے برق ناقل ریک پر لٹکایا جاتا ہے یا بیرل میں گھمایا جاتا ہے۔
اسے الیکٹرولائٹ میں ڈبوئیں۔ ٹینک میں الیکٹرولائٹ ہوتا ہے (کوٹنگ کی دھات کے گھلے نمک والا پانی، جیسے نکل سلفیٹ)۔ غسل اکثر گرم اور ہلایا جاتا ہے۔
برقی رو چالو کریں۔ DC پاور سپلائی (ریکٹیفائر) پرزے کو منفی طرف سے جوڑتی ہے، اسے کیتھوڈ بناتی ہے۔ مثبت طرف کوٹنگ دھات کی سلاخیں اینوڈ ہیں۔
آئن سفر کرتے اور پلیٹ ہوتے ہیں۔ دھاتی آئن مثبت چارج رکھتے ہیں، اس لیے پرزے کی طرف بہتے ہیں۔ وہاں وہ الیکٹران لے کر ہر بھیگی سطح پر ایٹم بہ ایٹم دوبارہ ٹھوس دھات بن جاتے ہیں۔
اینوڈ گھلتا ہے۔ جیسے دھات محلول سے نکلتی ہے، نکل یا زنک اینوڈ گھل کر اس کی جگہ لیتا ہے۔ کروم غسلوں میں اینوڈ نہیں گھلتے، اس لیے کیمیکل شامل کیے جاتے ہیں۔
دھوئیں اور دہرائیں۔ ٹینکوں کے بیچ پرزہ دھویا جاتا ہے؛ آرائشی کروم باری باری تانبے، نکل اور کروم غسلوں سے گزرتا ہے۔ زنک پلیٹڈ پرزوں کو عموماً پیسیویشن ڈپ ملتا ہے (پتلی کنورژن فلم جو زنگ مزاحمت اور نیلی یا پیلی رنگت دیتی ہے)۔
موٹائی برقی رو اور وقت پر منحصر ہے: زیادہ رو یا زیادہ منٹ موٹی کوٹنگ دیتے ہیں۔ پلیٹنگ کناروں اور کونوں پر، جہاں برقی میدان سب سے مضبوط ہے، تیزی سے جمتی ہے، اور سوراخوں اور خانوں میں آہستہ۔
اہم حقائق
- مواد
- کروم، نکل، زنک، تانبے، ٹن، چاندی، سونے کی کوٹنگز؛ سٹیل، پیتل، تانبے، ایلومینیم، اور پہلے ناقل بنائے گئے پلاسٹکوں پر
- عام پرزے
- نلکے، گاڑی کی سجاوٹ، بولٹ اور سکرو، ہائیڈرولک پسٹن راڈ، برقی رابطے، زیورات
- پرزے کا سائز
- ننھے کنیکٹر پنوں سے کئی میٹر لمبے رولز اور سلاخوں تک؛ حد ٹینک طے کرتا ہے
- درستگی
- بہت پتلی اور قابو میں: زنک عموماً 5–25 µm، آرائشی کروم 1 µm سے کہیں کم، ہارڈ کروم دسیوں سے سینکڑوں µm
- سطح کی تکمیل
- نیچے کی سطح کی نقل: پالش پرزے آئینے جیسے چمکدار نکلتے ہیں، میٹ پرزے میٹ رہتے ہیں
- کتنی مقدار کے لیے موزوں
- اکیلی مرمتوں سے بیرل لائنوں میں ملینوں فاسٹنرز تک
- ٹولنگ اور مشین کی لاگت
- ریک اور فکسچر سستے ہیں؛ ٹینکوں، ہوئسٹ اور فضلہ صاف کرنے کے ساتھ خودکار پلیٹنگ لائن سینکڑوں ہزار سے ملینوں کی
- رفتار
- پتلے زنک یا آرائشی کروم کے لیے منٹ، موٹے ہارڈ کروم کے لیے کئی گھنٹے تک
خوبیاں اور حدیں
خوبیاں
- پتلی، یکساں تہیں جو پرزے کے ابعاد برقرار رکھتی ہیں
- ظاہری شکل، زنگ، گھساؤ یا ترسیل کے لیے بہت سی دھاتیں
- آئینے جیسی چمکدار آرائشی فنش
- بڑے بیچوں میں فی پرزہ سستی، خاص طور پر بیرلوں میں
حدود
- گہرے سوراخوں اور خانوں میں غیر یکساں؛ کناروں پر زیادہ جمتی ہے
- زہریلے کیمیکل استعمال کرتی ہے (مثلاً ہیکسا ویلنٹ کرومیم اور سائنائیڈ غسل) جنہیں سخت فضلہ صفائی چاہیے
- پلیٹنگ کے دوران بنی ہائیڈروجن اعلیٰ مضبوطی کے سٹیل کو بھربھرا کر سکتی ہے، اس لیے پرزے بعد میں بیک کیے جاتے ہیں
- ہر مرحلہ بہترین صفائی پر منحصر ہے؛ ناقص تیاری سے کوٹنگ اکھڑتی یا آبلے بناتی ہے
کہاں استعمال ہوتا ہے
- آٹوموٹیوزنک پلیٹڈ فاسٹنرز اور بریکٹ، کروم کی سجاوٹ، نکل پلیٹڈ پرزے
- پلمبنگ اور گھرکروم کے نلکے، شاور ہیڈ، دروازے کے ہینڈل
- ہائیڈرولکس اور مشینریہارڈ کروم پسٹن راڈ، رولز، مولڈ
- الیکٹرانکسکنیکٹروں پر سونا اور ٹن، سرکٹ بورڈوں پر تانبا اور نکل
- ایرو اسپیسلینڈنگ گیئر کے پرزوں اور فاسٹنرز پر کیڈمیم یا زنک نکل
- زیورات اور سکےسستی دھاتوں پر سونے اور چاندی کی پلیٹنگ
اسے کیسے پہچانیں
- بہت پتلی کوٹنگ جو نیچے کے پرزے کی ہر تفصیل، خراش اور پالش لکیر کی پیروی کرتی ہے۔
- ہلکی نیلی رنگت والا آئینے جیسا چمکدار کروم، یا سکروز پر پیسیویٹڈ زنک کی قوس قزح، پیلی یا نیلی چمک۔
- رابطے کے نشان: چھوٹی ننگی یا مدھم جگہ جہاں پرزہ ریک سے لگا تھا۔
- ناکام ہونے پر چمک کے نیچے ننھے گڑھے یا آبلے، یا تیز کناروں پر پپڑیاں۔
موازنہ کریں
دیکھیں
VIEW CHEM · اینوڈ، کیتھوڈ اور آئن بہاؤ کی اینیمیشن
Mayer Motorsports · ورکشاپ کا دورہ: پالش، پھر تانبا، نکل اور کروم
Proinvest Group | Unlimited Steel Solutions · ہائیڈرولک سلاخوں پر صنعتی ہارڈ کروم
Riley Surface World · گینٹری اور ٹینکوں کے ساتھ خودکار بیرل زنک لائن
اصل تصاویر دیکھیں
- Wikipedia: Electroplating — اصول کے خاکے اور پلیٹنگ لائن کی تصاویر
- Wikipedia: Chrome plating — کروم شدہ گاڑی اور موٹر سائیکل کے پرزے، آرائشی بمقابلہ ہارڈ کروم
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- پرزہ منفی الیکٹروڈ ہے؛ غسل کے مثبت دھاتی آئن اس پر اترتے اور دھات بن جاتے ہیں۔
- برقی رو اور وقت موٹائی طے کرتے ہیں، 1 µm سے کم سے سینکڑوں µm تک۔
- صاف پرزے اور زہریلے غسلوں کی محفوظ ہینڈلنگ پلیٹنگ کی کامیابی یا ناکامی طے کرتی ہے۔
کوٹنگز اور سطحی فنشنگ میں مزید
تمام 100 عمل
 11.1اسپرے پینٹنگمائع پینٹ باریک دھند میں بدل کر خشک یا کیور ہوتا ہےسبق کھولیں
 11.2پاؤڈر کوٹنگچارج شدہ خشک پاؤڈر پرزے سے چپکتا ہے، پھر اوون میں پگھلتا ہےسبق کھولیں
 11.3اسکرین پرنٹنگسٹینسل والی جالی میں سے دبائی گئی روشنائیسبق کھولیں
 11.4ہاٹ ڈپ گیلوانائزنگپگھلی ہوئی زنک میں ڈبویا گیا اسٹیل جڑی ہوئی زنک تہہ بناتا ہےسبق کھولیں
 11.6اینوڈائزنگبرقی رو خود ایلومینیم سے سخت آکسائیڈ اگاتی ہےسبق کھولیں
 11.7الیکٹرو فارمنگماڈل پر موٹی پلیٹنگ اگائی جاتی ہے، پھر اتار لی جاتی ہےسبق کھولیں
 11.8PVD کوٹنگ (ویکیوم میں پتلی فلمیں)ہدف سے نکالے گئے ایٹم ویکیوم میں پرزوں پر کوٹنگ کرتے ہیںسبق کھولیں
 11.9CVD کوٹنگگیسیں گرم سطح پر تعامل کر کے فلم چھوڑتی ہیںسبق کھولیں
 11.10تھرمل اسپرے (پلازما، HVOF، آرک)پگھلے قطرے پرزے پر داغے جاتے ہیں اور تہہ میں جم جاتے ہیںسبق کھولیں
 11.11کولڈ سپرےٹھوس دھاتی دانے محض رفتار سے جڑ جاتے ہیںسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔