

ہاٹ ڈپ گیلوانائزنگ
پگھلی ہوئی زنک میں ڈبویا گیا اسٹیل جڑی ہوئی زنک تہہ بناتا ہے
ہاٹ ڈپ گیلوانائزنگ اسٹیل کو پگھلی ہوئی زنک کے غسل میں ڈبو کر زنگ سے بچاتی ہے۔ شاہراہ کے گارڈ ریل، بجلی کے پائلون اور کھیت کے پھاٹکوں پر دھندلا سرمئی، ہلکا چمکدار فنش اسی عمل سے آتا ہے۔ گیلوانائزڈ پرزہ اکثر بغیر دیکھ بھال کئی دہائیاں باہر چل سکتا ہے۔
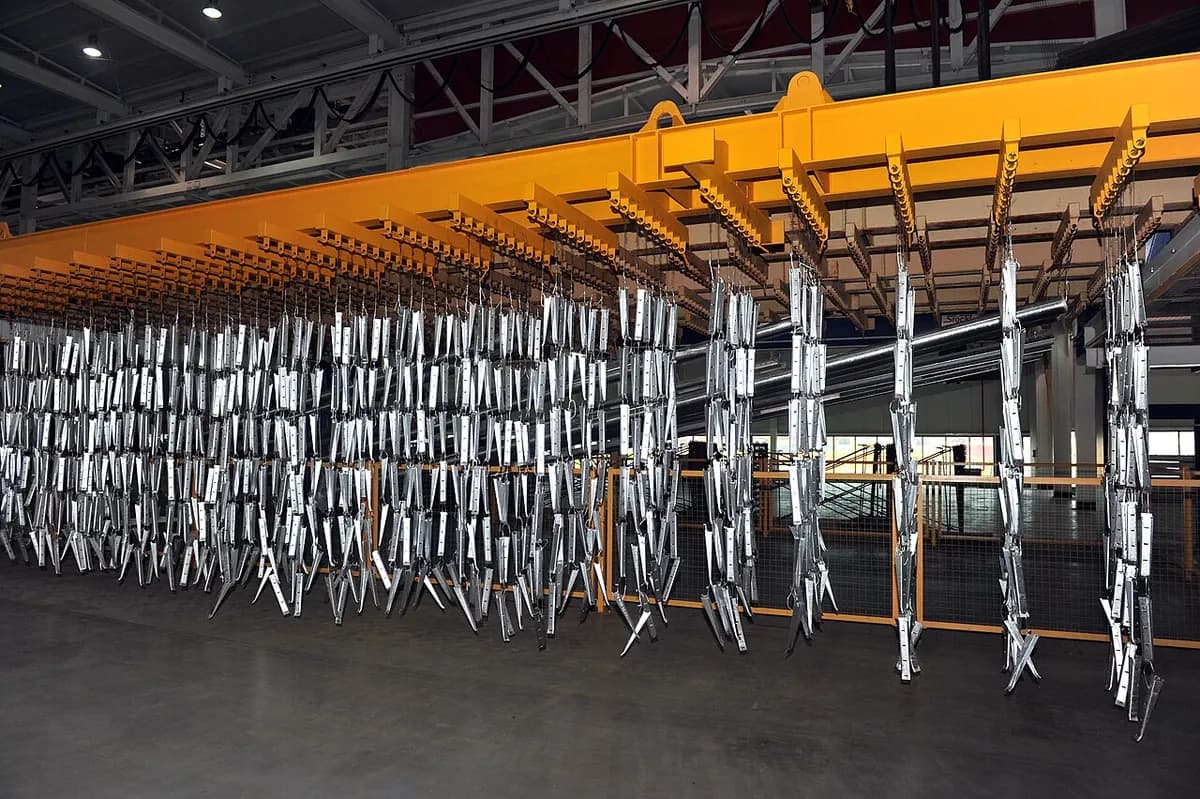
یہ کیسے کام کرتا ہے
چکنائی ہٹائیں۔ اسٹیل کرین سے لٹکا کر گرم الکلائن غسل (صابن جیسا تیز صفائی کا محلول) میں ڈبویا جاتا ہے جو تیل، چکنائی اور رنگ کے نشان ہٹاتا ہے۔
پکل کریں۔ ہلکے تیزاب کا غسل، عموماً ہائیڈروکلورک ایسڈ، زنگ اور مل اسکیل (رولنگ سے بچی گہری آکسائیڈ پرت) گھول دیتا ہے۔ زنک صرف بالکل صاف اسٹیل سے جڑتی ہے۔
فلکس لگائیں اور خشک کریں۔ فلکس (زنک امونیم کلورائیڈ نمک کا محلول) میں ڈبونے سے ایک پتلی پرت رہ جاتی ہے جو نیا زنگ روکتی ہے اور زنک کو اسٹیل پر پھیلنے میں مدد دیتی ہے۔ پھر پرزہ خشک کیا جاتا ہے۔
پگھلی زنک میں ڈبکی۔ پرزہ تقریباً 450 °C کی زنک کی کیتلی میں چند منٹ کے لیے جاتا ہے۔ لوہا اور زنک ردعمل کرتے ہیں اور زنک-آئرن الائے کی تہیں بناتے ہیں جو اسٹیل کی سطح میں جڑ جاتی ہیں۔
باہر نکالیں اور بہنے دیں۔ پرزہ آہستہ نکالا جاتا ہے تاکہ زائد زنک بہہ جائے۔ الائے تہوں کے اوپر تقریباً خالص زنک کی ایک تہہ رہ جاتی ہے۔
ٹھنڈا کریں اور معائنہ کریں۔ پرزہ پانی میں کوئنچ کیا جاتا ہے یا ہوا میں ٹھنڈا ہوتا ہے، پھر موٹائی اور ننگے دھبوں کی جانچ ہوتی ہے، اور ٹپکن ہٹا دی جاتی ہے۔
یہی خیال اسٹیل ملوں میں مسلسل چلتا ہے: شیٹ کے کوائل زنک کے غسل سے گزرتے ہوئے کھلتے ہیں، اکثر 100 m فی منٹ سے زیادہ رفتار پر۔ یہ شیٹ کار باڈیز، چھتوں اور گھریلو آلات کے پینلوں میں بدل جاتی ہے۔
اہم حقائق
- مواد
- کاربن اور کم الائے اسٹیل، اور کاسٹ آئرن؛ زنک کا غسل ایلومینیم جیسے چھوٹے اضافوں کے ساتھ
- عام پرزے
- ساختی بیم، گارڈ ریل، پائلون، کھمبے، باڑیں، فاسٹنر، ٹریلر، زرعی سامان
- پرزے کا سائز
- بولٹ سے لے کر کئی میٹر لمبے بیم تک؛ سب سے بڑی کیتلیاں 15 m سے زیادہ لمبی ہیں
- درستگی
- کوٹنگ عموماً 50–150 µm اور غیر یکساں؛ تھریڈ اور تنگ فٹ سوراخوں کو صفائی یا ماسکنگ چاہیے
- سطح کی تکمیل
- دھندلا سرمئی یا کرسٹل نمونے (اسپینگل) کے ساتھ چمکدار، وقت کے ساتھ دھندلا سرمئی ہو جاتا ہے؛ ٹپکن اور کھردرے دھبے عام ہیں
- کتنی مقدار کے لیے موزوں
- ایک مرتبہ کے ڈھانچوں سے بڑی سیریز تک؛ گیلوانائزر اسٹیل کے وزن کے حساب سے قیمت لگاتے ہیں
- ٹولنگ اور مشین کی لاگت
- پرزے کے لیے مخصوص ٹولنگ نہیں؛ گیلوانائزنگ پلانٹ لاکھوں ڈالر کا ہوتا ہے
- رفتار
- زنک میں منٹ؛ صفائی سمیت مکمل بیچ سائیکل گھنٹوں لیتا ہے؛ مسلسل شیٹ لائنیں تیز رفتار سے چلتی ہیں
خوبیاں اور حدیں
خوبیاں
- باہر بہت طویل عمر، اکثر بغیر دیکھ بھال کئی دہائیاں
- ایک ہی ڈبکی میں ہر سطح، ٹیوبوں کے اندر اور کونوں تک ڈھانپ دیتی ہے
- مضبوط، دھاتی طور پر جڑی ہوئی کوٹنگ جو ٹکروں کو سہہ لیتی ہے
- زنک خراشوں اور کٹے کناروں کی حفاظت پہلے خود زنگ کھا کر کرتی ہے
حدود
- صرف اسٹیل اور لوہے کے لیے؛ رنگ کیے بغیر صنعتی نظر آتی ہے
- تقریباً 450 °C پر پتلے پرزے مڑ سکتے ہیں، اور بند کھوکھلی جگہوں کو پھٹنے سے بچانے کے لیے ہوا نکاسی دینی پڑتی ہے
- موٹی، غیر یکساں کوٹنگ، اس لیے درست فٹ اور تھریڈ کے لیے ناقص
- بعد میں ویلڈنگ یا کاٹنے سے زنک جل جاتی ہے اور دھواں نکلتا ہے
کہاں استعمال ہوتا ہے
- تعمیراتساختی اسٹیل، سیڑھیاں، بالکونیاں، سریا
- ٹرانسپورٹ انفراسٹرکچرشاہراہ کے گارڈ ریل، سائن گینٹری، روشنی کے کھمبے، پل
- توانائیبجلی کے پائلون، سب اسٹیشن کے فریم، سولر پینل لگانے کے ڈھانچے
- زراعتپھاٹک، باڑیں، گودام کے ڈھانچے، جانوروں کے باڑے
- آٹوموٹیوکار باڈیز کے لیے گیلوانائزڈ اسٹیل شیٹ (مسلسل لائن)، ٹریلر
- ہارڈ ویئربولٹ، نٹ، کیلیں، زنجیریں، تار
اسے کیسے پہچانیں
- دھندلی چاندی جیسی سرمئی یا چمکدار سطح، کبھی کبھی پالے جیسے کرسٹل نمونے کے ساتھ جسے اسپینگل کہتے ہیں۔
- کناروں اور نچلے سروں پر زنک کی چھوٹی ٹپکن، دھاریں یا گومڑ، جہاں زنک بہہ کر نکلی تھی۔
- ٹیوبوں اور بند شکلوں کے کونوں میں ہوا اور نکاسی کے ڈرل کیے گئے سوراخ۔
- پرانے بیرونی اسٹیل پر یکساں دھندلا سرمئی رنگ بغیر زنگ کے، کٹے کناروں اور خراشوں پر بھی۔
موازنہ کریں
دیکھیں
Galvanizers Association · برطانوی صنعتی ادارے کی طرف سے عمل کے مراحل کی وضاحت
American Galvanizers Association · تیار کوٹنگ کیسی دکھتی ہے، اور کیوں
Joseph Ash Galvanizing · پگھلی زنک میں اصل ڈبکی اور باہر نکالنا
Brooke Alden · ہر ٹینک کے پاس سے گزرتا پلانٹ کا دورہ
اصل تصاویر دیکھیں
- Wikipedia: Hot-dip galvanization — عمل کے مراحل، بیچ اور مسلسل لائنیں، تاریخ، تصاویر کے ساتھ
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- تقریباً 450 °C پر زنک میں ڈبویا گیا صاف اسٹیل ایسی کوٹنگ بناتا ہے جو اس کی سطح میں جڑی ہوتی ہے۔
- زنک دو طرح سے حفاظت کرتی ہے: رکاوٹ بن کر، اور جہاں اسٹیل کھلا ہو وہاں پہلے خود زنگ کھا کر۔
- یہ باہر کے اسٹیل کے لیے طویل عمر کا انتخاب ہے، مگر کوٹنگ موٹی ہے اور درست نہیں۔
کوٹنگز اور سطحی فنشنگ میں مزید
تمام 100 عمل
 11.1اسپرے پینٹنگمائع پینٹ باریک دھند میں بدل کر خشک یا کیور ہوتا ہےسبق کھولیں
 11.2پاؤڈر کوٹنگچارج شدہ خشک پاؤڈر پرزے سے چپکتا ہے، پھر اوون میں پگھلتا ہےسبق کھولیں
 11.3اسکرین پرنٹنگسٹینسل والی جالی میں سے دبائی گئی روشنائیسبق کھولیں
 11.5الیکٹرو پلیٹنگ (کروم، نکل، زنک)برقی رو غسل سے دھات جماتی ہےسبق کھولیں
 11.6اینوڈائزنگبرقی رو خود ایلومینیم سے سخت آکسائیڈ اگاتی ہےسبق کھولیں
 11.7الیکٹرو فارمنگماڈل پر موٹی پلیٹنگ اگائی جاتی ہے، پھر اتار لی جاتی ہےسبق کھولیں
 11.8PVD کوٹنگ (ویکیوم میں پتلی فلمیں)ہدف سے نکالے گئے ایٹم ویکیوم میں پرزوں پر کوٹنگ کرتے ہیںسبق کھولیں
 11.9CVD کوٹنگگیسیں گرم سطح پر تعامل کر کے فلم چھوڑتی ہیںسبق کھولیں
 11.10تھرمل اسپرے (پلازما، HVOF، آرک)پگھلے قطرے پرزے پر داغے جاتے ہیں اور تہہ میں جم جاتے ہیںسبق کھولیں
 11.11کولڈ سپرےٹھوس دھاتی دانے محض رفتار سے جڑ جاتے ہیںسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔