

کمپریشن مولڈنگ (SMC، BMC، ربڑ)
چارج گرم مولڈ میں دبایا اور کیور کیا جاتا ہے
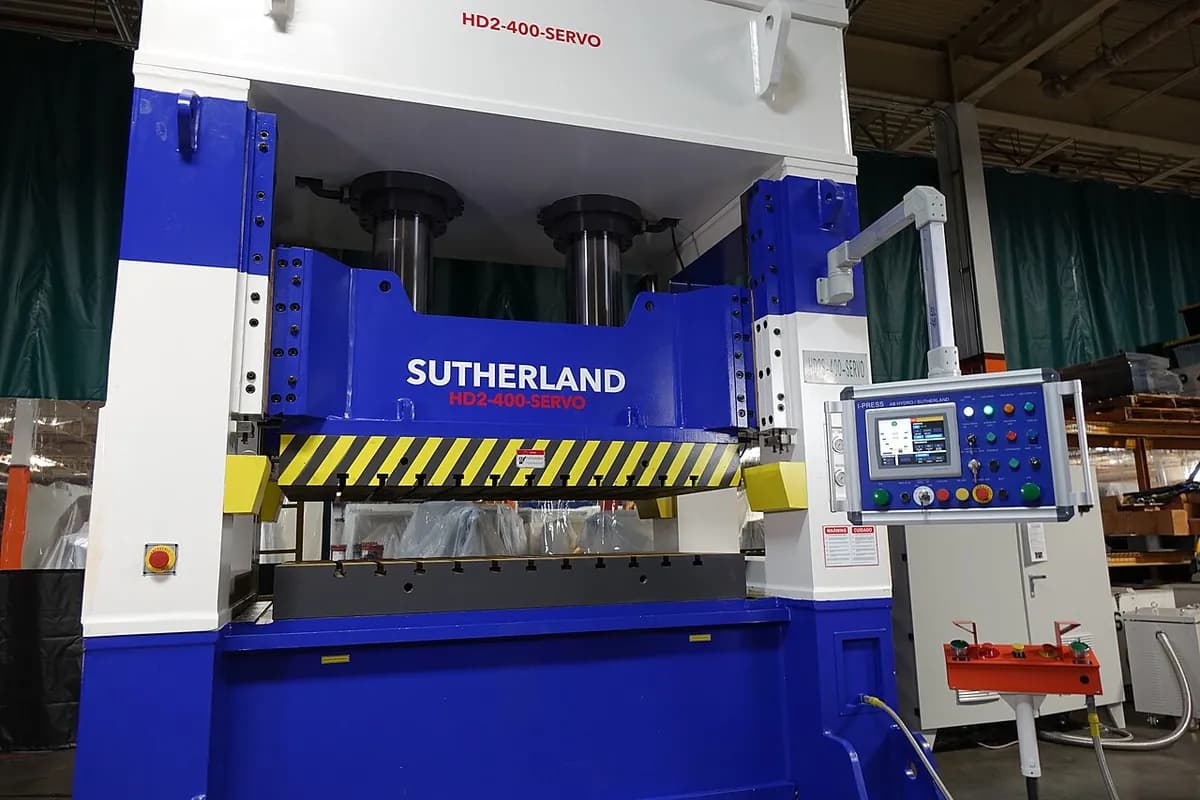
کمپریشن مولڈنگ ناپے ہوئے مواد کا لوندا گرم، کھلے مولڈ میں رکھتی ہے، پھر مولڈ بند کر کے اسے دباتی ہے جب تک وہ شکل بھر کر سخت نہ ہو جائے۔ ربڑ کی سیلیں اور گسکٹ، اور ریشے سے مضبوط گاڑی کے پینل بنانے کا یہ روایتی طریقہ ہے۔ مواد کیور ہوتا ہے (کیمیائی تعامل سے مستقل جم جاتا ہے) بس ٹھنڈا ہو کر نہیں۔
یہ کیسے کام کرتا ہے
چارج لوڈ کریں۔ وزن کیا ہوا مواد کا لوندا، جسے چارج کہتے ہیں، گرم نچلے مولڈ میں رکھا جاتا ہے۔ یہ کچا ربڑ، SMC (شیٹ مولڈنگ کمپاؤنڈ: کٹے شیشے کے ریشوں والی رال کی شیٹیں) یا BMC (بلک مولڈنگ کمپاؤنڈ: رال اور ریشے کا گندھے آٹے جیسا آمیزہ) ہو سکتا ہے۔
دبائیں۔ ہائیڈرولک پریس گرم اوپری حصہ نیچے لاتا ہے۔ دباؤ، پرزے پر عموماً دسیوں سے چند سو بار، مواد کو بہا کر کیویٹی کے ہر کونے میں بھر دیتا ہے۔
کیور کریں۔ پریس مولڈ کو عموماً تقریباً 140–180 °C پر بند رکھتا ہے۔ حرارت کراس لنکنگ (کیمیائی بندھن جو مالیکیولوں کو ایک جال میں جوڑتے ہیں) شروع کرتی ہے، اس لیے پرزہ ہمیشہ کے لیے جم جاتا ہے۔ فالتو مواد کی پتلی تہہ، فلیش، جوڑ پر سے دب کر نکل آتی ہے۔
کھولیں اور نکالیں۔ پریس کھلتا ہے اور ایجیکٹر پن پرزے کو باہر دھکیلتی ہے۔ فلیش ہاتھ سے، ربڑ کے لیے یخ بستہ حالت میں ٹمبلنگ سے، یا کمپوزٹس کے لیے مشیننگ سے تراشی جاتی ہے۔
چونکہ مواد مشکل سے بہتا ہے، شیشے کے لمبے ریشے سلامت رہتے ہیں، جو SMC اور BMC پرزوں کو وزن کے لحاظ سے اعلیٰ مضبوطی دیتا ہے۔
اہم حقائق
- مواد
- ربڑ (قدرتی، EPDM، سلیکون، فلورو ایلاسٹومر)؛ تھرموسیٹ کمپوزٹس SMC اور BMC؛ میلامین اور فینولک رالیں بھی
- عام پرزے
- O-رنگز، گسکٹ، کی پیڈ، گاڑی کی باڈی کے پینل، ٹرک کے ہُڈ، برقی ڈبے، میلامین کی پلیٹیں
- پرزے کا سائز
- چند گرام کی چھوٹی سیلوں سے ایک میٹر سے لمبے گاڑی کے پینلوں تک
- درستگی
- عموماً تقریباً ±0.1 سے ±0.3 mm؛ موٹائی جوڑ پر فلیش پر منحصر ہے
- سطح کی تکمیل
- مولڈ کی نقل کرتی ہے؛ SMC پینل اتنے ہموار نکل سکتے ہیں کہ گاڑی کے باڈی پرزوں کے طور پر پینٹ ہو جائیں
- کتنی مقدار کے لیے موزوں
- سینکڑوں سے سینکڑوں ہزار پرزے
- ٹولنگ اور مشین کی لاگت
- ایک ہی سائز کے لیے انجیکشن مولڈ سے سستے مولڈ، ربڑ کے لیے چند ہزار ڈالر سے بڑے SMC پینلوں کے لیے سینکڑوں ہزار تک؛ پریس دسیوں ہزار سے ملینوں ڈالر
- رفتار
- فی چکر عموماً 1–10 منٹ، جو کیور ٹائم طے کرتا ہے
خوبیاں اور حدیں
خوبیاں
- سادہ، مضبوط مولڈ، رنر یا گیٹ کے بغیر
- مواد کا ضیاع کم؛ لمبے ریشے سلامت رہتے ہیں
- بڑے، مضبوط، سخت کمپوزٹ پرزے
- موٹے اور بھرے ہوئے ربڑوں اور تھرموسیٹس کے ساتھ کام کرتی ہے
حدود
- انجیکشن مولڈنگ سے سست چکر
- ہر پرزے سے فلیش تراشنی پڑتی ہے
- بہت پیچیدہ شکلیں، گہری پتلی پسلیاں یا تنگ ٹالرنس بنانا مشکل
- چارج وزن اور رکھنے پڑتے ہیں، اکثر ہاتھ سے
کہاں استعمال ہوتا ہے
- آٹوموٹیوSMC میں ہُڈ، ٹیل گیٹ اور باڈی پینل؛ ربڑ کی سیلیں، بشنگیں اور گرومیٹ
- برقیBMC میں سوئچ باکس، میٹر ہاؤزنگ، انسولیٹر
- صنعتیO-رنگز، گسکٹ، ڈایافرام، والو سیلیں
- صارفیسلیکون کی پیڈ، باورچی خانے کی میٹیں، میلامین کی پلیٹیں
- ایرو اسپیساعلیٰ مضبوطی والے کمپوزٹ بریکٹ اور فٹنگز
اسے کیسے پہچانیں
- ربڑ کے پرزے جن کے ایک خط پر پتلی ابھار یا تراشا ہوا کنارہ ہوتا ہے، جہاں فلیش ہٹائی گئی۔
- گیٹ کا نشان یا سپرو نہیں، کیونکہ مواد کبھی انجیکٹ نہیں ہوا۔
- SMC پینلوں پر، ذرا دھبے دار یا ریشے کے نقش والی پشت اور موٹی، یکساں دیواریں۔
- سخت، حرارت مزاحم احساس: گرم کرنے پر پرزہ پگھلنے کے بجائے جلے گا۔
موازنہ کریں
دیکھیں
Elastech Solutions · ربڑ کمپریشن مولڈنگ کی ابتدائی وضاحت
Sofeast · مراحل اور اصطلاحات، فیکٹری میں فلمائی گئیں
IDI Composites · SMC چارج سے تیار کمپوزٹ پرزے تک
Taitian Press · گاڑیوں کے پرزے بناتا 4,500 ٹن کا دیو ہیکل پریس
اصل تصاویر دیکھیں
- Wikipedia: Compression molding — عمل کا خاکہ اور مولڈ کی بنیادی اقسام
- Wikipedia: Sheet moulding compound — SMC مواد اور اس کی پروڈکشن لائن
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- چارج لوڈ کریں، دبائیں، حرارت سے کیور کریں، نکالیں اور فلیش تراشیں۔
- یہ ایسے مواد کو شکل دیتی ہے جو کیمیا سے جمتے ہیں: ربڑ اور ریشے سے بھرے تھرموسیٹس۔
- سادہ مولڈ اور لمبے ریشے، لیکن انجیکشن مولڈنگ سے سست چکر۔
پلاسٹک اور ربڑ کی مولڈنگ میں مزید
تمام 100 عمل
 2.1شارٹانجیکشن مولڈنگپگھلا مادہ بند اسٹیل سانچے میں دھکیلا جاتا ہےسبق کھولیں
 2.2اوور مولڈنگ اور ٹو شاٹ مولڈنگدوسرا پلاسٹک پہلے پر ڈھالا جاتا ہےسبق کھولیں
 2.3بلو مولڈنگ (ایکسٹروژن اور انجیکشن بلو مولڈنگ)گرم ٹیوب یا پریفارم کو مولڈ میں پھلایا جاتا ہےسبق کھولیں
 2.4تھرمو فارمنگگرم کی ہوئی شیٹ سانچے پر کھینچی جاتی ہےسبق کھولیں
 2.5روٹیشنل مولڈنگپاؤڈر گرم، گھومتے سانچے پر تہہ چڑھاتا ہےسبق کھولیں
 2.7کیلنڈرنگکمپاؤنڈ رولز کے بیچ دب کر شیٹ بنتا ہےسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔