

انجیکشن مولڈنگ
پگھلا مادہ بند اسٹیل سانچے میں دھکیلا جاتا ہے
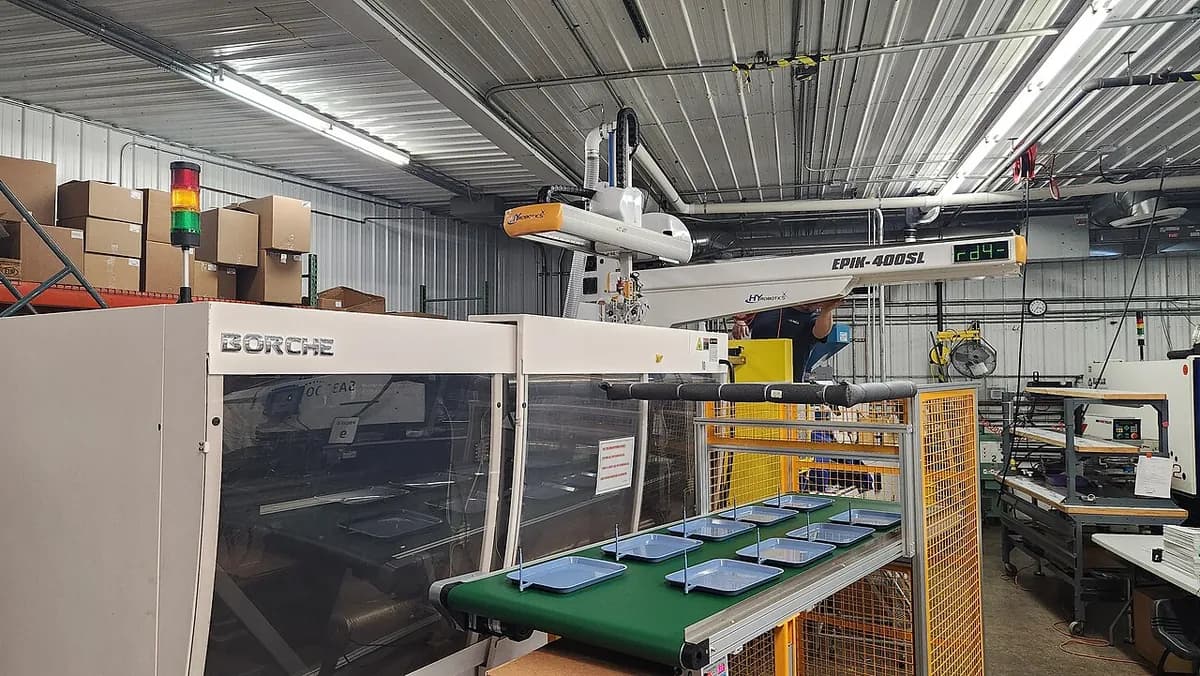
انجیکشن مولڈنگ پلاسٹک کے دانوں کو پگھلا کر بند اسٹیل سانچے میں دھکیلتی ہے، جہاں وہ ٹھنڈا ہو کر تیار پرزہ بن جاتا ہے۔ بوتل کے ڈھکن، کھلونے کی اینٹیں، فون کے کیس اور کار کے ڈیش بورڈ سب اسی طرح بنتے ہیں۔ سانچہ بن جائے تو ہر اضافی پرزے کی لاگت بہت کم ہوتی ہے، اسی لیے آپ کے آس پاس کی زیادہ تر پلاسٹک اشیا انجیکشن مولڈ ہوتی ہیں۔
انجیکشن مولڈنگ ایک منٹ میں، MecMade کی طرف سے
یہ کیسے کام کرتا ہے
فیڈ۔ پلاسٹک کے دانے (چند ملی میٹر کے خام پلاسٹک کے ذرات) ہاپر (قیف) سے بیرل میں گرتے ہیں، جو ایک گرم اسٹیل ٹیوب ہے۔
پگھلائیں۔ گھومتا اسکرو دانوں کو آگے کھینچتا ہے۔ اسکرو کی رگڑ اور ہیٹر بینڈ کی حرارت انہیں پگھلا دیتی ہے، اور پگھلا مادہ اسکرو کی نوک کے سامنے جمع ہوتا ہے۔
کلیمپ کریں۔ کلیمپ یونٹ سانچے کے دونوں حصے بند کرتی ہے اور انہیں دسیوں سے ہزاروں ٹن قوت سے بند رکھتی ہے۔ یہ پارٹنگ لائن (دونوں حصوں کے جوڑ) پر پگھلے مادے کو رسنے سے روکتا ہے۔
انجیکٹ کریں اور پیک کریں۔ اسکرو گھومنا بند کر دیتا ہے اور پلنجر کی طرح آگے دھکیلتا ہے۔ پگھلا مادہ نوزل اور اسپرو (فیڈ چینل) سے ہو کر کیویٹی (پرزے کی شکل کی کھوکھلی جگہ) میں تیزی سے جاتا ہے۔ پرزہ سکڑتا ہے تو اسکرو اضافی پلاسٹک بھرنے کے لیے دبانا جاری رکھتا ہے۔
ٹھنڈا کرنا۔ اسٹیل میں بنے چینلوں میں بہتا پانی حرارت لے جاتا ہے جب تک پرزہ ٹھوس نہ ہو جائے۔ یہ عموماً سب سے طویل مرحلہ ہوتا ہے۔ اس دوران اسکرو اگلے شاٹ کی تیاری کے لیے پھر گھومتا ہے۔
کھولیں اور نکالیں۔ حرکت کرنے والا حصہ پیچھے ہٹتا ہے۔ ایجیکٹر پن پرزے کو اس کے اسپرو سمیت کور (اندر کی شکل بنانے والا اسٹیل ابھار) سے باہر دھکیلتے ہیں۔ سانچہ بند ہوتا ہے اور سائیکل دہرایا جاتا ہے۔
اہم حقائق
- مواد
- تھرموپلاسٹک (ایسے پلاسٹک جو ہر بار گرم کرنے پر نرم ہو جاتے ہیں) جیسے پولی پروپیلین، ABS، نائلون اور پولی کاربونیٹ؛ کچھ تھرموسیٹ اور مائع سلیکون ربڑ بھی
- عام پرزے
- ڈھکن، کھلونے کی اینٹیں، الیکٹرانکس کے ہاؤسنگ، کار کے اندرونی پرزے، سرنجیں، کنگھیاں
- پرزے کا سائز
- ایک گرام سے کم سے لے کر کئی کلو گرام وزنی کار بمپر تک
- درستگی
- عموماً تقریباً ±0.05 سے ±0.1 mm؛ چھوٹے باریک پرزوں پر زیادہ تنگ
- سطح کی تکمیل
- سانچے کی نقل کرتی ہے: آئینے کی چمک سے چمڑے جیسی بناوٹ تک کچھ بھی، فنشنگ کی ضرورت نہیں
- کتنی مقدار کے لیے موزوں
- ہزاروں سے لاکھوں یکساں پرزے
- ٹولنگ اور مشین کی لاگت
- سانچے چند ہزار ڈالر (سادہ، ایلومینیم) سے ایک لاکھ ڈالر سے کہیں زیادہ (بڑے، کئی کیویٹی، سخت اسٹیل) تک؛ مشینیں دسیوں ہزار سے دس لاکھ ڈالر سے زیادہ
- رفتار
- عموماً 10–60 s فی سائیکل؛ پتلے ڈھکن چند سیکنڈ میں، اکثر فی شاٹ کئی پرزے
خوبیاں اور حدیں
خوبیاں
- سانچے کی قیمت ادا ہو جانے کے بعد فی پرزہ لاگت بہت کم
- تیز، خودکار اور انتہائی دہرانے کے قابل
- پیچیدہ شکلیں، اسنیپ فٹ کلپ، تھریڈ اور باریک تفصیل ایک ہی شاٹ میں
- پلاسٹک، رنگوں اور بناوٹوں کا بہت بڑا انتخاب
حدود
- سانچہ مہنگا ہے اور اکثر بننے میں ہفتے لگتے ہیں
- ڈیزائن میں تبدیلی کا مطلب اسٹیل سانچے کی مرمت یا نئی تیاری ہے
- دیواریں کافی پتلی اور یکساں ہونی چاہییں (اکثر تقریباً 1–4 mm)، ورنہ پرزے مڑ جاتے ہیں اور سنک مارکس (موٹی جگہوں پر چھوٹے گڑھے) دکھاتے ہیں
- انڈرکٹ (ایسی خصوصیات جو پرزے کو سانچے میں پھنسا دیں) کے لیے سرکنے والے سانچے کے حصے چاہییں، جو لاگت بڑھاتے ہیں
کہاں استعمال ہوتا ہے
- پیکیجنگبوتل کے ڈھکن، بند کرنے کے پرزے، پتلی دیواروں والے کھانے کے ڈبے
- صارفی اشیاکھلونے کی اینٹیں، باورچی خانے کے اوزار، گھریلو آلات کے ہاؤسنگ
- آٹوموٹیوڈیش بورڈ، دروازوں کے پینل، بمپر، لائٹ ہاؤسنگ، کلپ
- طبیسرنجیں، پپیٹ ٹپس، انہیلر کی باڈیز
- الیکٹرانکسفون اور لیپ ٹاپ کے کیس، کنیکٹر، کیز اور بٹن
اسے کیسے پہچانیں
- پرزے کے گرد ایک باریک لکیر جہاں سانچے کے دونوں حصے ملے تھے (پارٹنگ لائن)۔
- ایجیکٹر پنوں کے چھوڑے ہوئے چھوٹے گول نشان، ذرا ابھرے یا دھنسے ہوئے، چھپی ہوئی طرف۔
- ایک چھوٹا ابھار یا نشان جہاں سے پلاسٹک اندر داخل ہوا تھا (گیٹ مارک)۔
- یکساں موٹائی کی پتلی دیواریں جنہیں رِب (پتلی مضبوط کرنے والی دیواریں) سہارا دیتی ہیں، اور ڈھلا ہوا متن جیسے ری سائیکلنگ کی علامت یا تاریخ کا پہیہ۔
موازنہ کریں
دیکھیں
tronicarts · پوری مشین اور ایک مکمل سائیکل 3D اینیمیشن میں
Autodesk · تاریخ اور روزمرہ مثالوں کے ساتھ پانچ منٹ کی وضاحت
ARBURGofficial · ایک اصل پریس تیز رفتار سے فی شاٹ 72 کیویٹیاں بھرتی ہوئی
Ian Collier (How It's Made excerpt) · اسٹیل کا سانچہ خود کیسے مشین کیا اور پالش کیا جاتا ہے
اصل تصاویر دیکھیں
- Wikipedia: Injection moulding — اصل سانچے، جن میں LEGO اینٹ کا سانچہ اور سائیڈ ایکشن والا سانچہ شامل ہیں
- Wikipedia: Injection molding machine — پریس میں کھلا سانچہ اور روبوٹ کے ساتھ ایک بڑی پریس
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- پگھلائیں، دباؤ سے انجیکٹ کریں، ٹھنڈا کریں، نکالیں: ہر چند سیکنڈ سے ایک منٹ میں ایک پرزہ۔
- سانچہ بڑی لاگت ہے اور ہر پرزہ سستا، اس لیے بڑی پیداوار میں فائدہ دیتا ہے۔
- اچھے ڈیزائن پتلی یکساں دیواریں، ہلکا ڈرافٹ (ڈھلان) اور کم سے کم انڈرکٹ استعمال کرتے ہیں۔
پلاسٹک اور ربڑ کی مولڈنگ میں مزید
تمام 100 عمل
 2.2اوور مولڈنگ اور ٹو شاٹ مولڈنگدوسرا پلاسٹک پہلے پر ڈھالا جاتا ہےسبق کھولیں
 2.3بلو مولڈنگ (ایکسٹروژن اور انجیکشن بلو مولڈنگ)گرم ٹیوب یا پریفارم کو مولڈ میں پھلایا جاتا ہےسبق کھولیں
 2.4تھرمو فارمنگگرم کی ہوئی شیٹ سانچے پر کھینچی جاتی ہےسبق کھولیں
 2.5روٹیشنل مولڈنگپاؤڈر گرم، گھومتے سانچے پر تہہ چڑھاتا ہےسبق کھولیں
 2.6کمپریشن مولڈنگ (SMC، BMC، ربڑ)چارج گرم مولڈ میں دبایا اور کیور کیا جاتا ہےسبق کھولیں
 2.7کیلنڈرنگکمپاؤنڈ رولز کے بیچ دب کر شیٹ بنتا ہےسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔