

ڈائی کاسٹنگ
دھات اونچے دباؤ پر سٹیل کی ڈائی میں داغی جاتی ہے
ڈائی کاسٹنگ پگھلی دھات کو تیز رفتار اور اونچے دباؤ سے سخت سٹیل کے مولڈ، جسے ڈائی کہتے ہیں، میں انجیکٹ کرتی ہے، پھر چند سیکنڈ بعد اسے کھول دیتی ہے۔ لیپ ٹاپ اور فون کے فریم، گاڑیوں کے گیئر بکس ہاؤزنگ اور دروازوں کے ہینڈل اسی طرح بنتے ہیں۔ یہ بڑی تعداد میں درست، پتلی دیواروں والے دھاتی پرزے بنانے کا تیز ترین طریقہ ہے۔
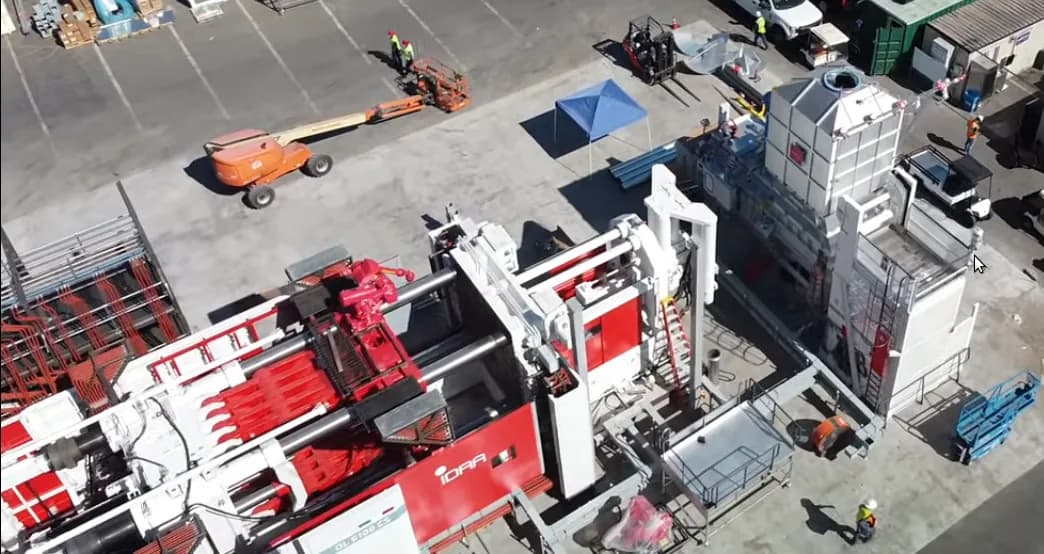
یہ کیسے کام کرتا ہے
ڈائی بند کریں اور کلیمپ کریں۔ متحرک ڈائی کا نصف حصہ ساکن نصف سے دبایا جاتا ہے اور ہائیڈرولک کلیمپ اسے تھامے رکھتا ہے۔ کلیمپ کی قوت عموماً سینکڑوں سے ہزاروں ٹن ہوتی ہے، تاکہ ڈائی دباؤ میں بند رہے۔
شاٹ سلیو بھریں۔ پگھلی دھات، عموماً ایلومینیم، کی ناپی ہوئی مقدار شاٹ سلیو (ڈائی کی طرف جانے والی سٹیل ٹیوب) میں انڈیلی جاتی ہے۔ یہ کولڈ چیمبر مشین ہے؛ زنک کے لیے ہاٹ چیمبر مشین اپنا پمپ پگھلی دھات میں ڈبو کر رکھتی ہے۔
انجیکٹ کریں۔ پلنجر (ہائیڈرولک پسٹن) دھات کو سیکنڈ کے ایک حصے میں کیویٹی میں داغتا ہے، پھر اونچے دباؤ پر، اکثر کئی سو بار، دھکیلتا رہتا ہے تاکہ سکڑتے ہوئے دھات بھری رہے۔
ڈائی میں ٹھنڈا کریں۔ سٹیل میں نالیوں سے بہتا پانی حرارت تیزی سے نکال لیتا ہے۔ پتلے پرزے سیکنڈوں میں جم جاتے ہیں۔
کھولیں، نکالیں اور تراشیں۔ متحرک نصف پیچھے ہٹتا ہے اور ایجیکٹر پن (سٹیل کی سلاخیں) کاسٹنگ کو باہر دھکیلتی ہیں، عموماً روبوٹ کی گرفت میں۔ رنرز، بچا ہوا ٹکڑا جسے بسکٹ کہتے ہیں اور پتلی فلیش (پارٹنگ لائن میں دبی دھات) پریس میں تراشی جاتی ہیں۔
اہم حقائق
- مواد
- ایلومینیم، زنک اور میگنیشیم الائے؛ کچھ پیتل۔ سٹیل نہیں، جو ڈائی کے لیے بہت گرم ہے
- عام پرزے
- انجن اور گیئر بکس ہاؤزنگ، لیپ ٹاپ اور فون کے فریم، پاور ٹول کی باڈیاں، دروازے کے ہینڈل، نلکے، کھلونا گاڑیاں
- پرزے کا سائز
- چند گرام (زنک کے پرزے) سے سب سے بڑی مشینوں میں تقریباً 50 سے 100 kg کے پورے گاڑی کے نچلے ڈھانچے تک
- درستگی
- چھوٹی خصوصیات پر تقریباً ±0.05 سے ±0.2 mm
- سطح کی تکمیل
- ہموار: Ra (اوسط کھردرا پن) تقریباً 1 سے 2.5 µm، پینٹ یا پلیٹنگ کے لیے تیار
- کتنی مقدار کے لیے موزوں
- دسیوں ہزار سے ملینوں پرزے
- ٹولنگ اور مشین کی لاگت
- ڈائیاں دسیوں ہزار سے دس لاکھ ڈالر سے زیادہ؛ مشینیں سینکڑوں ہزار سے ملینوں
- رفتار
- پرزے کے سائز کے مطابق فی شاٹ چند سیکنڈ سے تقریباً دو منٹ
خوبیاں اور حدیں
خوبیاں
- بہت تیز چکر، بڑے پیمانے کی پیداوار کے لیے مثالی
- پتلی دیواریں، اکثر 1 سے 3 mm، اور باریک تفصیل
- درست اور ہموار، تھوڑی مشیننگ کی ضرورت
- پرزے میں باس، پسلیاں اور تحریر ایک ہی شاٹ میں شامل ہو سکتی ہے
حدود
- ڈائیاں بہت مہنگی ہیں، اس لیے چھوٹے بیچ فائدہ نہیں دیتے
- کم نقطہ پگھلاؤ کی دھاتوں، جیسے ایلومینیم، زنک اور میگنیشیم، تک محدود
- پھنسی ہوا ننھے مسام چھوڑتی ہے، اس لیے زیادہ تر پرزوں کو آسانی سے ہیٹ ٹریٹ یا ویلڈ نہیں کیا جا سکتا
- ڈائی ڈیزائن کرنے اور بنانے میں لمبا وقت، اکثر مہینے
کہاں استعمال ہوتا ہے
- آٹوموٹیوگیئر بکس اور انجن ہاؤزنگ، بریکٹ، بڑی یک ٹکڑا باڈی کاسٹنگز
- الیکٹرانکسلیپ ٹاپ اور فون کے فریم، ہیٹ سنک، کنیکٹر ہاؤزنگ
- صارفی اشیاپاور ٹول کی باڈیاں، باورچی خانے کے آلات کے پرزے، کھلونا گاڑیاں
- عمارتی ہارڈویئردروازے کے ہینڈل، تالے، نلکے (اکثر زنک، پھر پلیٹڈ)
- روشنیسٹریٹ لائٹ ہاؤزنگ، LED ہیٹ سنک
اسے کیسے پہچانیں
- ہموار، یکساں سطحیں اور واضح تفصیل، اکثر پینٹ یا کروم پلیٹڈ۔
- چھوٹے گول نشان، ذرا ابھرے یا دبے، جہاں ایجیکٹر پنوں نے پرزہ باہر دھکیلا۔
- پارٹنگ لائن پر پتلی تراشی ہوئی لکیر، کبھی کبھی چھوٹی بچی ہوئی فلیش کے ساتھ۔
- پسلیوں سے مضبوط کی گئی پتلی دیواریں، اور سکرو کے لیے گول باس (ستون)۔
موازنہ کریں
دیکھیں
RCM Industries, Inc. · ڈائی کاسٹر کی طرف سے مکمل چکر کی وضاحت
Pedeo Hogedrukgieterij · ایلومینیم کاسٹنگ سیل پیداوار میں: لیڈلنگ، شاٹ اور ایجیکشن
DyCast Specialties Corporation · چھوٹے پرزوں کی ہاٹ چیمبر زنک کاسٹنگ، قریب سے
Bühler Group · دیو ہیکل مشین جو گاڑی کی باڈی کے بڑے حصے ایک ہی شاٹ میں ڈھالتی ہے
اصل تصاویر دیکھیں
- Wikipedia: Die casting — ہاٹ اور کولڈ چیمبر مشینیں، کھلی ٹولنگ اور کام کرتے سیل کی تصاویر
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- دھات اونچے دباؤ سے اندر دھکیلی جاتی ہے، کشش ثقل سے نہیں انڈیلی جاتی۔
- مہنگی سٹیل ڈائیاں صرف زیادہ مقدار پر فائدہ دیتی ہیں۔
- تیز، درست، پتلی دیواروں والے پرزے، خاص طور پر ایلومینیم، زنک اور میگنیشیم میں۔
کاسٹنگ میں مزید
تمام 100 عمل
 1.1شارٹسینڈ کاسٹنگریت میں دبائے گئے خانے میں دھات انڈیلی جاتی ہے؛ پھر ریت توڑ دی جاتی ہےسبق کھولیں
 1.2انویسٹمنٹ کاسٹنگ (لاسٹ ویکس)موم کی نقل پر سیرامک چڑھائیں، موم پگھلا کر نکالیں، پھر دھات بھریںسبق کھولیں
 1.3پرمننٹ مولڈ کاسٹنگدھات کشش ثقل سے دوبارہ استعمال ہونے والے اسٹیل سانچے میں انڈیلی جاتی ہےسبق کھولیں
 1.5سنٹریفیوگل کاسٹنگدھات گھومتے مولڈ کی دیوار پر پھینکی جاتی ہےسبق کھولیں
 1.6لاسٹ فوم کاسٹنگڈھیلی ریت میں دبی فوم کی نقل پر دھات انڈیلی جاتی ہےسبق کھولیں
 1.7سیمی سالڈ کاسٹنگ (تھکسو مولڈنگ اور ریوکاسٹنگ)آدھی ٹھوس دھات کی گاڑھی کیچڑ اسٹیل کی ڈائی میں انجیکٹ کی جاتی ہےسبق کھولیں
 1.8سنگل کرسٹل کاسٹنگ (ٹربائن کے بلیڈ)ایک سرے سے آہستہ جمنا پرزے کو ایک ہی قلم کی صورت میں اگاتا ہےسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔