

انویسٹمنٹ کاسٹنگ (لاسٹ ویکس)
موم کی نقل پر سیرامک چڑھائیں، موم پگھلا کر نکالیں، پھر دھات بھریں
انویسٹمنٹ کاسٹنگ، جسے لاسٹ ویکس کاسٹنگ بھی کہتے ہیں، پرزے کی نقل موم میں بناتی ہے، موم پر سیرامک چڑھاتی ہے، موم پگھلا کر نکالتی ہے اور کھوکھلے خول میں دھات انڈیلتی ہے۔ جیٹ انجن کے ٹربائن بلیڈ، گولف کلب کے سر اور کولہے کے امپلانٹ اسی طرح بنتے ہیں۔ آپ کو تقریباً کسی بھی الائے میں باریک تفصیل کے ساتھ تقریباً تیار پرزے ملتے ہیں۔
یہ کیسے کام کرتا ہے
موم کی نقلیں بنائیں۔ موم ایک دھاتی ڈائی (دوبارہ استعمال ہونے والے سانچے) میں انجیکٹ کیا جاتا ہے تاکہ پیٹرن بنے، یعنی پرزے کی ہو بہو موم کی نقل۔ ہر کاسٹنگ کو اپنا پیٹرن چاہیے۔
درخت بنائیں۔ کئی پیٹرن درمیان کے موم کے اسپرو (فیڈنگ چینل) پر چپکائے جاتے ہیں اور ایک “درخت” بناتے ہیں جو چند سے درجنوں پرزے اٹھا سکتا ہے۔
اس پر سیرامک چڑھائیں۔ درخت کو سیرامک سلری (باریک سیرامک پاؤڈر اور مائع بائنڈر کا کریم جیسا آمیزہ) میں ڈبویا جاتا ہے، اس پر باریک ریت چھڑکی جاتی ہے اور خشک کیا جاتا ہے۔ یہ تقریباً 6 سے 10 بار دہرایا جاتا ہے، جب تک خول کئی ملی میٹر موٹا نہ ہو جائے۔
موم پگھلا کر نکالیں۔ خول کو الٹا کر کے گرم کیا جاتا ہے، عموماً بھاپ کے آٹو کلیو (دباؤ والے بھاپ کے تندور) یا گرم بھٹی میں۔ موم بہہ جاتا ہے، اکثر دوبارہ استعمال کے لیے، اور ایک ٹکڑے کا کھوکھلا سانچہ رہ جاتا ہے۔
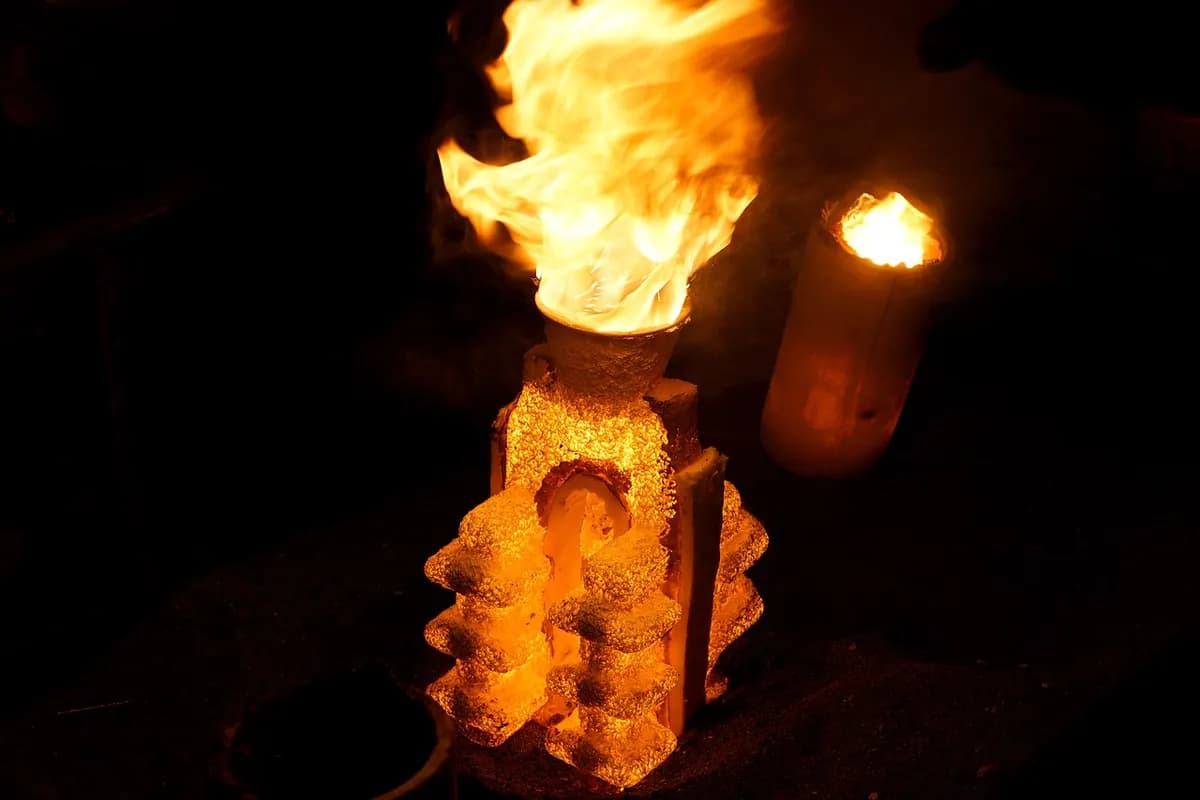
پکائیں، پھر انڈیلیں۔ خول کو پکایا جاتا ہے، اکثر تقریباً 1000 °C پر، تاکہ وہ مضبوط ہو جائے اور بچا ہوا موم جل جائے۔ دھات اس وقت انڈیلی جاتی ہے جب خول ابھی گرم ہو، تاکہ پتلے حصے دھات کے جمنے سے پہلے بھر جائیں۔
پرزے نکالیں۔ ٹھنڈا ہونے کے بعد خول ہتھوڑی، ارتعاش یا پانی کی دھاروں سے توڑا جاتا ہے۔ پرزے درخت سے کاٹے جاتے ہیں، اور گیٹ کے ٹکڑے (جہاں ہر پرزہ درخت سے جڑا تھا) رگڑ کر ہموار کیے جاتے ہیں۔
اہم حقائق
- مواد
- اسٹیل اور اسٹین لیس اسٹیل، نکل اور کوبالٹ سپر الائے، ٹائٹینیم، ایلومینیم، تانبے کے الائے، سونا اور چاندی
- عام پرزے
- ٹربائن بلیڈ، گولف کلب کے سر، کولہے اور گھٹنے کے امپلانٹ، پمپ امپیلر، بندوق اور تالے کے پرزے، زیورات
- پرزے کا سائز
- عموماً چند گرام سے چند کلو گرام؛ مخصوص فاؤنڈریاں 100 kg سے آگے جاتی ہیں
- درستگی
- چھوٹی خصوصیات پر تقریباً ±0.1 سے ±0.25 mm، یعنی کسی ناپ کا تقریباً ±0.5%
- سطح کی تکمیل
- ہموار: Ra (اوسط کھردرا پن) تقریباً 1.5 سے 3 µm
- کتنی مقدار کے لیے موزوں
- سالانہ سینکڑوں سے لاکھوں پرزے؛ فن اور زیورات میں ایک مرتبہ کے پرزے بھی
- ٹولنگ اور مشین کی لاگت
- موم انجیکشن کی ڈائیاں چند ہزار سے دسیوں ہزار ڈالر کی ہیں؛ 3D پرنٹ کیے پیٹرن پروٹوٹائپ کے لیے ڈائی چھوڑ دیتے ہیں
- رفتار
- فی بیچ دن سے ہفتے، زیادہ تر خول کی تہوں کے سوکھنے کے انتظار میں؛ کئی درخت ساتھ ساتھ پروسیس ہوتے ہیں
خوبیاں اور حدیں
خوبیاں
- بہت باریک تفصیل اور ہموار سطحیں، اکثر کم مشیننگ کے ساتھ
- سپر الائے اور اسٹین لیس اسٹیل جیسے زیادہ پگھلاؤ والے الائے کے ساتھ کام کرتی ہے
- پیچیدہ شکلیں ایک ٹکڑے میں، بہت کم یا بغیر جوڑ کے
- کم ضیاع: اسپرو اور رنر دوبارہ پگھلائے جاتے ہیں
حدود
- زیادہ مراحل اور محنت، اس لیے ہر پرزہ سینڈ کاسٹنگ سے مہنگا پڑتا ہے
- پرزے زیادہ تر چھوٹے ہیں؛ بڑے مشکل اور مہنگے ہو جاتے ہیں
- ہر پرزے کے لیے نیا موم پیٹرن اور نیا خول استعمال ہو جاتا ہے
- طویل لیڈ ٹائم، دنوں سے ہفتوں تک
کہاں استعمال ہوتا ہے
- ایرو اسپیسٹربائن بلیڈ اور وینز، ساختی بریکٹ، فیول سسٹم کے پرزے
- طبیکولہے اور گھٹنے کے امپلانٹ، جراحی کے آلات
- کھیلگولف کلب کے سر
- آٹوموٹیوٹربو چارجر وہیل، راکر آرم، چھوٹے والو پرزے
- صنعتیپمپ امپیلر، والو باڈیز، لیور اور بریکٹ
- فن اور زیوراتکانسی کے مجسمے، انگوٹھیاں، دانتوں کے کراؤن اور برج
اسے کیسے پہچانیں
- صاف تفصیل، تیز حروف اور ہموار، ہلکی ساٹن سطح، چھپے کونوں میں بھی۔
- کوئی سانچے کا جوڑ نہیں، یا موم کی ڈائی کی چھوڑی ہوئی بہت ہلکی لکیر۔
- ایک چھوٹی چپٹی، رگڑی ہوئی جگہ جہاں پرزہ درخت سے کاٹا گیا تھا (گیٹ مارک)۔
- ایک ٹکڑے میں بنی پیچیدہ شکل جس کے لیے ورنہ کئی مشین کیے ہوئے پرزے چاہییں۔
موازنہ کریں
دیکھیں
RAPID DIRECT · پورے عمل کی اینیمیشن کے ساتھ مرحلہ وار وضاحت
Paul Hamler · موم سے دھات تک پورا عمل ہاتھ سے
SIMIS · روبوٹ موم کے درخت سلری اور ریت میں ڈبو کر خول بناتے ہوئے
Dean Group International Ltd · ایک اصل فاؤنڈری: درخت، انڈیلنا اور خول توڑنا
اصل تصاویر دیکھیں
- Wikipedia: Investment casting — ٹربو چارجر روٹر کا خول، خول کا اندرونی حصہ اور تیار پرزہ
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- ہر پرزے کو تازہ موم کی نقل اور تازہ سیرامک خول چاہیے۔
- موم نکالنے سے بغیر جوڑ کا ایک ٹکڑے کا سانچہ بچتا ہے، اس لیے تفصیل بہترین ہے۔
- درست اور ہموار، مگر سینڈ کاسٹنگ سے سست اور فی پرزہ مہنگی۔
کاسٹنگ میں مزید
تمام 100 عمل
 1.1شارٹسینڈ کاسٹنگریت میں دبائے گئے خانے میں دھات انڈیلی جاتی ہے؛ پھر ریت توڑ دی جاتی ہےسبق کھولیں
 1.3پرمننٹ مولڈ کاسٹنگدھات کشش ثقل سے دوبارہ استعمال ہونے والے اسٹیل سانچے میں انڈیلی جاتی ہےسبق کھولیں
 1.4ڈائی کاسٹنگدھات اونچے دباؤ پر سٹیل کی ڈائی میں داغی جاتی ہےسبق کھولیں
 1.5سنٹریفیوگل کاسٹنگدھات گھومتے مولڈ کی دیوار پر پھینکی جاتی ہےسبق کھولیں
 1.6لاسٹ فوم کاسٹنگڈھیلی ریت میں دبی فوم کی نقل پر دھات انڈیلی جاتی ہےسبق کھولیں
 1.7سیمی سالڈ کاسٹنگ (تھکسو مولڈنگ اور ریوکاسٹنگ)آدھی ٹھوس دھات کی گاڑھی کیچڑ اسٹیل کی ڈائی میں انجیکٹ کی جاتی ہےسبق کھولیں
 1.8سنگل کرسٹل کاسٹنگ (ٹربائن کے بلیڈ)ایک سرے سے آہستہ جمنا پرزے کو ایک ہی قلم کی صورت میں اگاتا ہےسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔