

سینڈ کاسٹنگ
ریت میں دبائے گئے خانے میں دھات انڈیلی جاتی ہے؛ پھر ریت توڑ دی جاتی ہے
سینڈ کاسٹنگ میں پگھلی دھات کو دبی ہوئی ریت میں بنے خول میں انڈیل کر دھاتی پرزہ بنایا جاتا ہے۔ انجن بلاک، مین ہول کے ڈھکن اور پمپ کے ہاؤسنگ اس کی عام مثالیں ہیں۔ یہ کاسٹنگ کے قدیم ترین طریقوں میں سے ہے اور آج بھی سب سے زیادہ استعمال ہوتا ہے، کیونکہ سانچہ سستا ہے اور تقریباً کوئی بھی سائز ممکن ہے۔
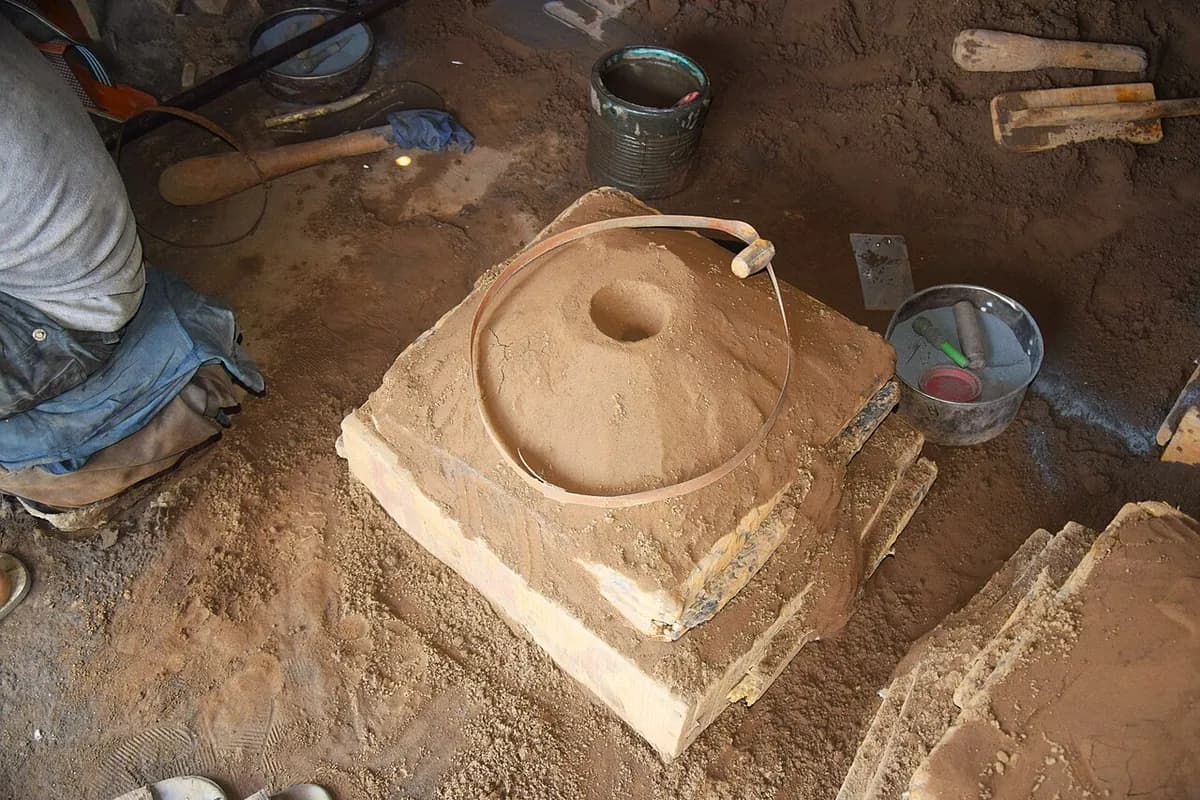
سینڈ کاسٹنگ ایک منٹ میں، MecMade کی طرف سے
یہ کیسے کام کرتا ہے
پیٹرن بنائیں۔ پیٹرن پرزے کی پوری سائز کی نقل ہوتی ہے، لکڑی، پلاسٹک یا دھات کی۔ یہ ذرا بڑا بنایا جاتا ہے، کیونکہ دھات ٹھنڈی ہوتے ہوئے سکڑتی ہے۔
اس کے گرد ریت دبائیں۔ پیٹرن فلاسک نامی دو حصوں کے ڈبے میں رکھا جاتا ہے۔ مٹی اور پانی ملی ریت (گرین سینڈ) یا رال کے بائنڈر والی ریت اس کے گرد رمڈ کی جاتی ہے (زور سے دبائی جاتی ہے) یہاں تک کہ وہ اپنی شکل قائم رکھے۔
پیٹرن نکالیں، کور رکھیں، سانچہ بند کریں۔ اوپری نصف (کوپ) کو نچلے نصف (ڈریگ) سے اٹھایا جاتا ہے اور پیٹرن کھینچ کر نکال لیا جاتا ہے، جس سے خانہ بچ جاتا ہے۔ اندرونی سوراخ بنانے کے لیے کور (ریت کا سخت کیا ہوا انسرٹ) رکھا جاتا ہے، راستے کاٹے جاتے ہیں اور دونوں نصف دوبارہ بند کر دیے جاتے ہیں۔ جہاں وہ ملتے ہیں اس جوڑ کو پارٹنگ لائن کہتے ہیں۔
انڈیلیں۔ پگھلی دھات لیڈل سے پاؤرنگ کپ میں انڈیلی جاتی ہے۔ وہ اسپرو (عمودی راستہ) سے نیچے اترتی ہے، رنر (افقی راستہ) کے ساتھ بہتی ہے اور خانے کو بھر دیتی ہے۔
جمنے دیں۔ چھوٹے پرزوں کے ٹھنڈا ہونے میں منٹ لگتے ہیں اور بہت بڑے پرزوں میں گھنٹے، حتیٰ کہ دن۔ رائزر (دھات کا اضافی ذخیرہ) پرزے کے سکڑنے کے دوران اسے دھات دیتا رہتا ہے، تاکہ سکڑاؤ کا سوراخ پرزے کے بجائے رائزر میں بنے۔
توڑ کر نکالیں اور فنش کریں۔ ریت جھاڑ دی جاتی ہے اور دوبارہ استعمال ہوتی ہے۔ اسپرو اور رائزر کاٹ دیے جاتے ہیں، سطح صاف کی جاتی ہے، اکثر شاٹ بلاسٹنگ (چھوٹے اسٹیل گولوں کی بوچھاڑ) سے، اور اہم سطحوں کی مشیننگ کی جاتی ہے۔
اہم حقائق
- مواد
- تقریباً ہر وہ دھات جو پگھلائی جا سکے: گرے اور ڈکٹائل آئرن، اسٹیل، ایلومینیم، کانسی، پیتل، میگنیشیم
- عام پرزے
- انجن بلاک، سلنڈر ہیڈ، پمپ اور والو کی باڈیاں، گیئر باکس ہاؤسنگ، مین ہول کے ڈھکن، مشین کی بنیادیں
- پرزے کا سائز
- چند سینٹی میٹر سے کئی میٹر چوڑائی تک؛ چند گرام سے 100 ٹن سے زیادہ تک
- درستگی
- عموماً تقریباً ±0.5 سے ±2 mm، بڑے پرزوں پر زیادہ
- سطح کی تکمیل
- کھردری اور دانے دار: Ra (اوسط کھردرا پن) تقریباً 6 سے 25 µm
- کتنی مقدار کے لیے موزوں
- ایک ایک پرزے اور پروٹوٹائپ (ہاتھ سے مولڈنگ) سے لے کر لاکھوں پرزوں تک (خودکار مولڈنگ لائنیں)
- ٹولنگ اور مشین کی لاگت
- پیٹرن چند سو سے دسیوں ہزار ڈالر کے؛ خودکار مولڈنگ لائنوں پر لاکھوں خرچ ہوتے ہیں
- رفتار
- ہاتھ سے ہر سانچے پر گھنٹے؛ خودکار لائنیں فی گھنٹہ کئی سو سانچے تک بناتی ہیں۔ ٹھنڈا ہونے میں منٹ سے گھنٹے لگتے ہیں
خوبیاں اور حدیں
خوبیاں
- تقریباً ہر دھات کے ساتھ کام کرتی ہے، بشمول زیادہ پگھلاؤ نقطے والے لوہے اور اسٹیل کے
- ہتھیلی کے برابر سے کئی ٹن وزنی پرزے
- سستا ٹولنگ، اس لیے ایک ایک پرزہ اور پروٹوٹائپ سستے پڑتے ہیں
- کور پیچیدہ اندرونی راستے ممکن بناتے ہیں
حدود
- کھردری سطح اور ڈھیلے ٹالرنس، اس لیے اہم سطحوں کی مشیننگ کرنا پڑتی ہے
- ہر پرزے کے لیے نیا سانچہ بنانا پڑتا ہے
- گیس کے سوراخ (پوروسٹی) اور پھنسے ہوئے ریت کے دانے نقائص پیدا کر سکتے ہیں
- پتلی دیواریں بھرنا مشکل ہے؛ عملاً کم از کم تقریباً 3 سے 5 mm
کہاں استعمال ہوتا ہے
- آٹوموٹیوکاسٹ آئرن کے انجن بلاک، سلنڈر ہیڈ، بریک ڈرم، ڈفرنشل ہاؤسنگ
- پمپ اور والوپمپ کے خول، والو کی باڈیاں، امپیلر
- بھاری مشینریمشین ٹول کے بیڈ، گیئر باکس ہاؤسنگ، کان کنی اور تعمیراتی سازوسامان
- توانائی اور بحریونڈ ٹربائن کے ہب، ٹربائن کے خول، جہازوں کے پروپیلر
- شہری انفراسٹرکچرمین ہول کے ڈھکن، نالی کی جالیاں، پائپ فٹنگ
- گھریلو سامانکاسٹ آئرن کی کڑاہیاں، لکڑی کے چولھوں کے پرزے، گھنٹیاں
اسے کیسے پہچانیں
- ہر اس جگہ دانے دار، مدھم سطح، باریک ریگمال جیسی، جس کی مشیننگ نہیں ہوئی۔
- پرزے کے گرد گھومتی پتلی لکیر یا چھوٹی سیڑھی: پارٹنگ لائن، جہاں کوپ اور ڈریگ ملے تھے۔
- چپٹے، گھسے ہوئے دھبے جہاں سے اسپرو، رنر اور رائزر کاٹے گئے۔
- کھردری کاسٹ سطحوں کے عین ساتھ چمکدار مشین شدہ سطحیں (بولٹ کے فلینج، بور)۔
موازنہ کریں
دیکھیں
dharmesh barodiya · پیٹرن سے تیار کاسٹنگ تک ہر مرحلہ، ایک تدریسی ورکشاپ میں
mrpete222 · کوپ اور ڈریگ میں گرین سینڈ کا سانچہ ہاتھ سے کیسے رمڈ کیا جاتا ہے
General Foundry Service · ایک صنعتی گرین سینڈ فاؤنڈری اور اس میں دھات انڈیلنا کیسا لگتا ہے
DISA · ایک خودکار لائن بڑے پیمانے کی پیداوار کے لیے سانچے کیسے بناتی اور بھرتی ہے
اصل تصاویر دیکھیں
- Wikipedia: Sand casting — سانچوں، فلاسکوں، کوروں اور کاسٹنگز کی تصاویر، عمل کے خاکے کے ساتھ
- Wikipedia: DISAMATIC — عمودی طور پر تقسیم ہونے والے ریت کے سانچے بنانے والی خودکار مشین
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- دوبارہ استعمال ہونے والا پیٹرن خانے کو شکل دیتا ہے؛ ریت کا سانچہ ہر انڈیلنے کے بعد ٹوٹ جاتا ہے۔
- اسپرو، رنر اور رائزر دھات اندر لاتے اور اسے مہیا کرتے ہیں، پھر کاٹ دیے جاتے ہیں۔
- ہر سائز کے لیے سستی اور لچکدار، مگر کھردری اور صرف اوسط درجے کی درست۔
کاسٹنگ میں مزید
تمام 100 عمل
 1.2انویسٹمنٹ کاسٹنگ (لاسٹ ویکس)موم کی نقل پر سیرامک چڑھائیں، موم پگھلا کر نکالیں، پھر دھات بھریںسبق کھولیں
 1.3پرمننٹ مولڈ کاسٹنگدھات کشش ثقل سے دوبارہ استعمال ہونے والے اسٹیل سانچے میں انڈیلی جاتی ہےسبق کھولیں
 1.4ڈائی کاسٹنگدھات اونچے دباؤ پر سٹیل کی ڈائی میں داغی جاتی ہےسبق کھولیں
 1.5سنٹریفیوگل کاسٹنگدھات گھومتے مولڈ کی دیوار پر پھینکی جاتی ہےسبق کھولیں
 1.6لاسٹ فوم کاسٹنگڈھیلی ریت میں دبی فوم کی نقل پر دھات انڈیلی جاتی ہےسبق کھولیں
 1.7سیمی سالڈ کاسٹنگ (تھکسو مولڈنگ اور ریوکاسٹنگ)آدھی ٹھوس دھات کی گاڑھی کیچڑ اسٹیل کی ڈائی میں انجیکٹ کی جاتی ہےسبق کھولیں
 1.8سنگل کرسٹل کاسٹنگ (ٹربائن کے بلیڈ)ایک سرے سے آہستہ جمنا پرزے کو ایک ہی قلم کی صورت میں اگاتا ہےسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔