

Đắp lớp và lưu hóa nồi hấp
Các lớp prepreg xếp trên khuôn, hút chân không trong túi và lưu hóa dưới nhiệt và áp suất
Đắp lớp (layup) tạo chi tiết từ các tấm mỏng vải sợi đã tẩm sẵn nhựa, xếp trên khuôn từng tấm (lớp) một. Chồng lớp được bịt kín trong túi chân không và lưu hóa dưới nhiệt và áp suất trong nồi hấp (lò có áp suất). Đây là cách da cánh máy bay và khung Formula 1 đạt độ bền rất cao với trọng lượng rất thấp.
Cách hoạt động
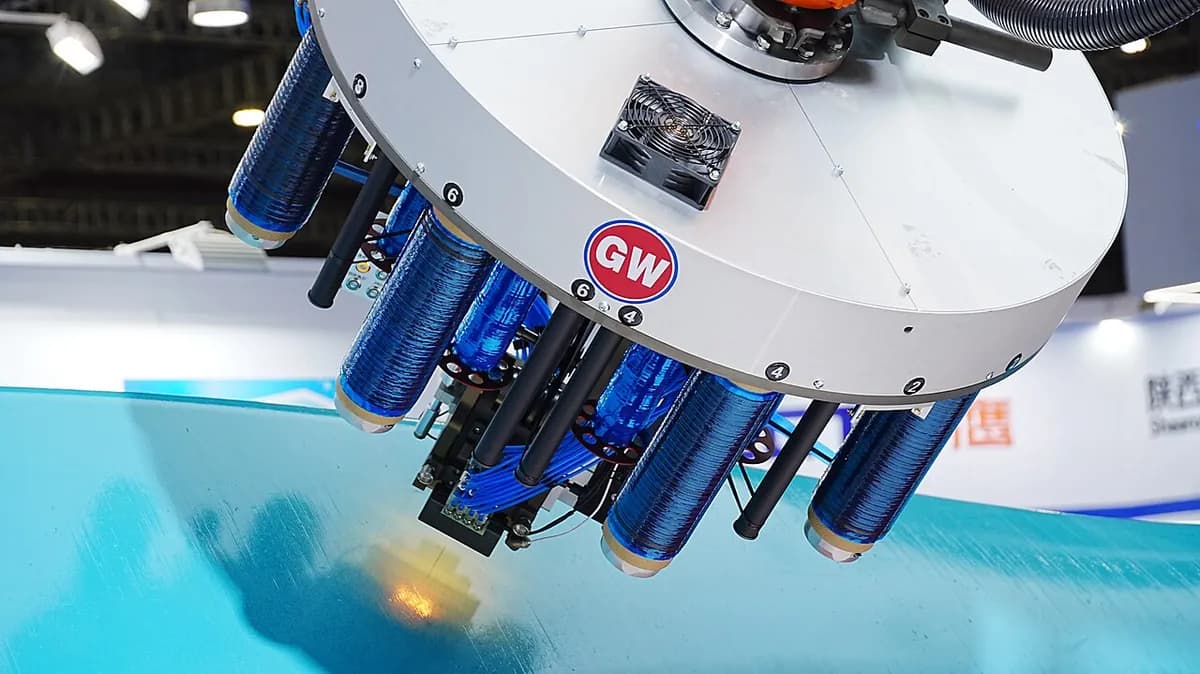
Cắt và đắp các lớp. Prepreg (vải hoặc băng sợi đã tẩm sẵn nhựa lưu hóa một phần, giữ đông lạnh đến khi dùng) được cắt theo hình và xếp trên khuôn. Sợi của mỗi lớp hướng theo hướng đã định; robot (đặt sợi tự động) đắp những chi tiết máy bay lớn nhất.
Bọc túi và hút chân không. Lớp bóc (peel ply: vải xé ra sau), vải thoáng khí (nỉ cho không khí đi qua) và màng túi nhựa được đặt lên trên. Băng keo bịt kín dính gắn túi vào khuôn. Sau đó bơm hút không khí ra, nên không khí bên ngoài ép chồng lớp lại và không khí bị kẹt thoát ra.
Lưu hóa trong nồi hấp. Nồi hấp gia nhiệt chi tiết, thường 120–180 °C. Khí bên trong được tăng áp đến khoảng 3–7 bar, gấp ba đến bảy lần áp suất không khí thường, ép túi. Nhựa mềm ra, chảy và thấm ướt sợi, rồi lưu hóa (liên kết ngang thành chất rắn cứng) trong vài giờ.
Tháo khuôn, cắt tỉa và kiểm tra. Sau khi làm nguội chậm, các lớp túi được bóc ra và chi tiết nhấc khỏi khuôn. Mép được cắt tỉa và khoan lỗ. Chi tiết quan trọng được quét siêu âm để tìm lỗ rỗng (bọt khí bị kẹt) hoặc lớp không liên kết.
Thông số chính
- Vật liệu
- Prepreg sợi cacbon, thủy tinh hoặc aramid (sợi tổng hợp dai), chủ yếu với nhựa epoxy; lõi tổ ong hoặc xốp cho tấm sandwich
- Chi tiết thường gặp
- Da cánh và đuôi, tấm thân máy bay, cánh trực thăng, khung Formula 1, tấm vệ tinh
- Kích thước chi tiết
- Từ giá đỡ cỡ lòng bàn tay đến da cánh dài hàng chục mét; bị giới hạn bởi kích thước bên trong nồi hấp
- Độ chính xác
- Hình dạng thường trong khoảng ±0,2–0,5 mm so với khuôn; mỗi lớp dày khoảng 0,1–0,3 mm
- Bề mặt hoàn thiện
- Mặt khuôn nhẵn và thường bóng (bản sao của khuôn); mặt túi có vân nhẹ do lớp bóc
- Số lượng phù hợp
- Từ đơn chiếc đến vài nghìn chi tiết mỗi năm
- Chi phí khuôn dụng cụ và máy
- Khuôn từ khoảng 1.000 đô la (chi tiết nhỏ) đến 1 triệu đô la trở lên (khuôn máy bay lớn); nồi hấp từ hàng trăm nghìn đến nhiều triệu đô la
- Tốc độ
- Đắp lớp mất hàng giờ đến hàng ngày mỗi chi tiết; một chu kỳ lưu hóa thường khoảng 3–8 giờ, kể cả gia nhiệt và làm nguội
Ưu điểm và hạn chế
Ưu điểm
- Tỷ lệ độ bền trên trọng lượng tốt nhất trong các hướng composite thông thường
- Rất ít lỗ rỗng (thường dưới khoảng 1–2 %) nhờ áp suất
- Sợi được đặt đúng nơi tải đi qua, từng lớp một
- Chất lượng lặp lại, được ghi chép đầy đủ, được tin cậy cho chứng nhận hàng không
Hạn chế
- Chậm: hàng giờ làm tay lành nghề cộng hàng giờ lưu hóa mỗi chi tiết
- Đắt: prepreg phải bảo quản đông lạnh và có hạn dùng; túi và vải bị bỏ đi
- Kích thước chi tiết bị giới hạn bởi nồi hấp, và nồi hấp lớn đắt để mua và vận hành
- Chi tiết nhiệt rắn đã lưu hóa không thể nấu chảy lại, nên khó tái chế
Ứng dụng
- Hàng không vũ trụDa cánh và đuôi, tấm thân máy bay, cánh tà, cánh quạt trực thăng
- Không gianKết cấu vệ tinh, gương phản xạ ăng-ten, chụp bảo vệ tên lửa đẩy
- Đua xeKhung Formula 1 (khoang sinh tồn của tay đua), cánh gió, tấm thân xe
- Siêu xeNóc, nắp ca-pô, chi tiết khí động học bằng cacbon, một số khung đúc liền
- Y tếMặt bàn X-quang (cacbon cho tia X đi qua), bàn chân giả
Cách nhận biết
- Một mặt rất nhẵn, thường bóng (mặt khuôn) và một mặt hơi có vân do lớp bóc in lên.
- Trên chi tiết trang trí, bàn cờ dệt của cacbon thấy được qua nhựa trong.
- Các lớp mỏng xếp chồng ở mép cắt, và mép cùng lỗ đã gia công sau khi lưu hóa.
- Vỏ mỏng hoặc tấm sandwich, đôi khi thấy tổ ong ở mép hở.
So sánh với
Xem video
PolyU IC · Ý tưởng cơ bản của lưu hóa nồi hấp, từng bước một
Pressure Equipment Academy · Toàn bộ lộ trình từ đắp lớp đến chi tiết máy bay đã lưu hóa
Matthieu Libeert (Mat's Prototyping) · Đắp lớp và bọc túi chân không, cận cảnh
Composites Central · Robot đặt băng sợi lên khuôn máy bay lớn
Xem ảnh thật
- Wikipedia: Prepreg — vật liệu prepreg, bảo quản và lưu hóa nồi hấp, kèm ảnh
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Các lớp prepreg được xếp bằng tay hoặc robot, mỗi lớp có sợi hướng theo một cách đã định.
- Túi chân không, rồi nhiệt và áp suất nồi hấp, ép không khí ra và làm cứng nhựa.
- Nó cho chi tiết nhẹ nhất, bền nhất, nhưng chậm và đắt.
Xem thêm trong Vật liệu composite
Tất cả 100 quy trình
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.