

Thấm cacbon và thấm nitơ (tôi bề mặt)
Cacbon hoặc nitơ khuếch tán vào bề mặt
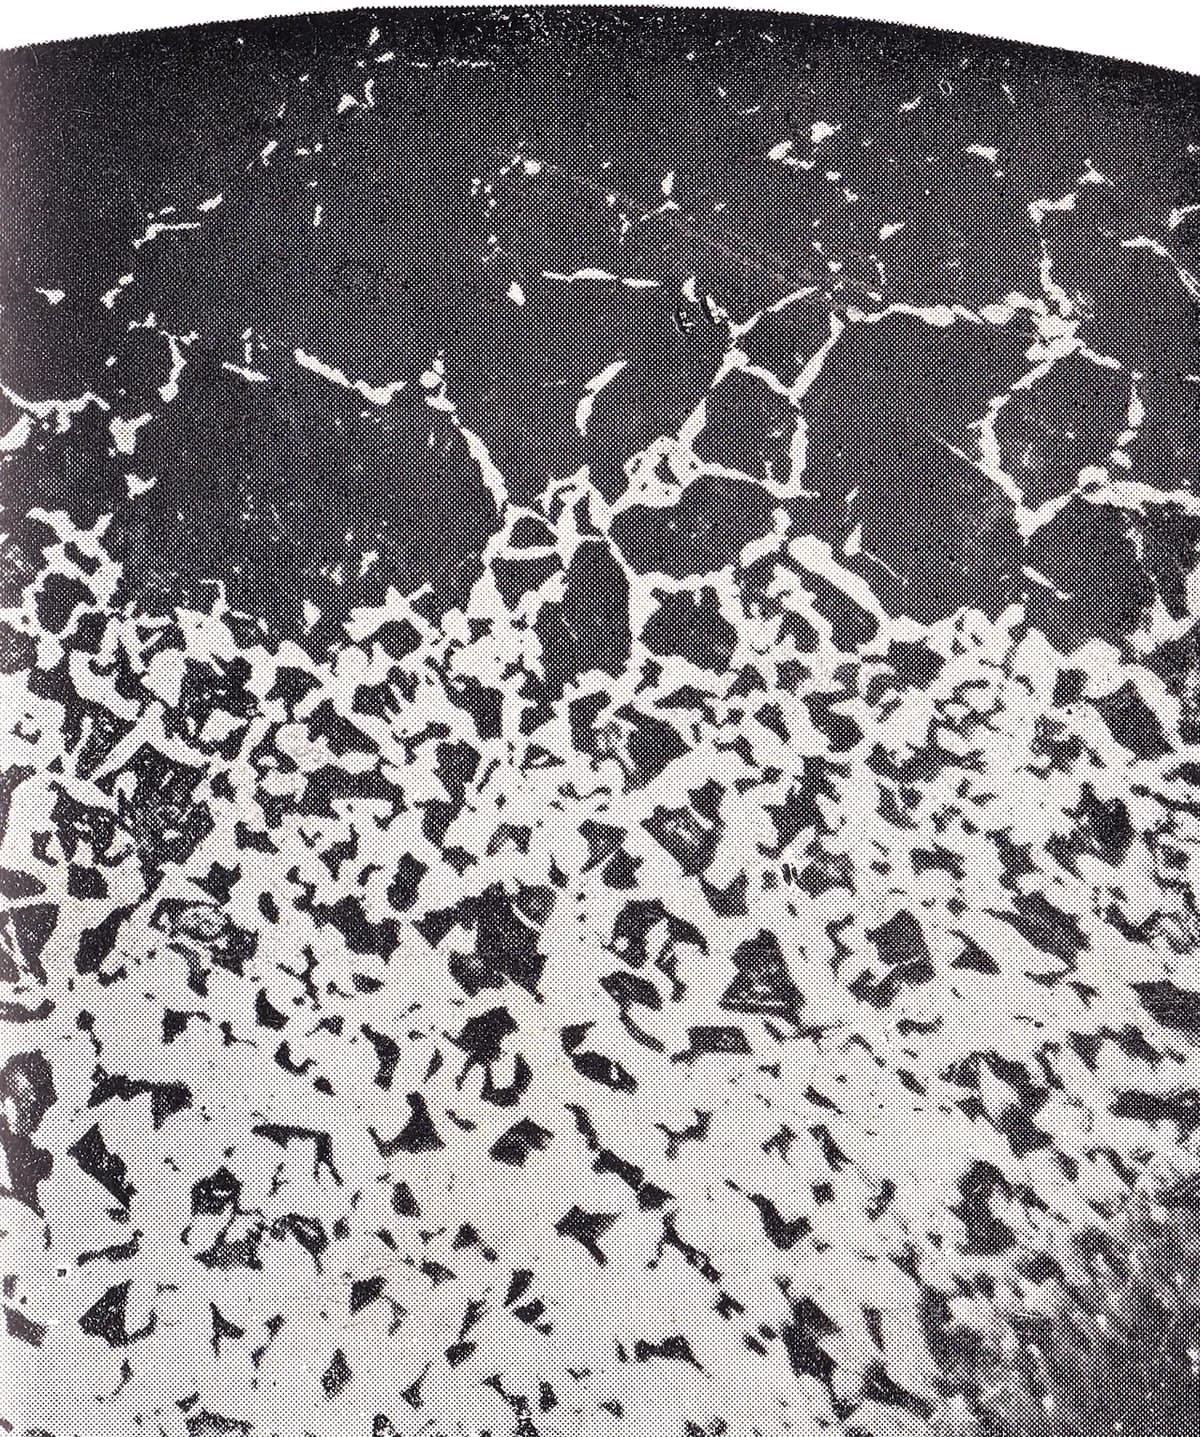
Tôi bề mặt chỉ làm cứng lớp vỏ ngoài của chi tiết thép, trong khi phần lõi vẫn dai. Các nguyên tử cacbon (thấm cacbon) hoặc nitơ (thấm nitơ) được ngâm vào bề mặt trong lò nóng. Răng bánh răng, trục cam và trục khuỷu cần đúng điều này: lớp vỏ chống mài mòn bên ngoài lõi không bị nứt.
Cách hoạt động
Nạp chi tiết vào lò. Chi tiết sạch được cho vào lò kín chứa khí giàu cacbon (thấm cacbon, thường khoảng 900–950 °C) hoặc khí amoniac hay plasma (thấm nitơ, thường khoảng 500–570 °C). Những vùng phải giữ mềm được che chắn, ví dụ bằng lớp phủ đồng hoặc chất sệt.
Để các nguyên tử khuếch tán vào. Nguyên tử cacbon hoặc nitơ đi vào bề mặt và len sâu vào trong nhờ khuếch tán (nguyên tử chậm rãi di chuyển vào kim loại). Ngâm càng lâu, lớp thấm (lớp vỏ cứng) càng sâu, thường trong vài giờ.
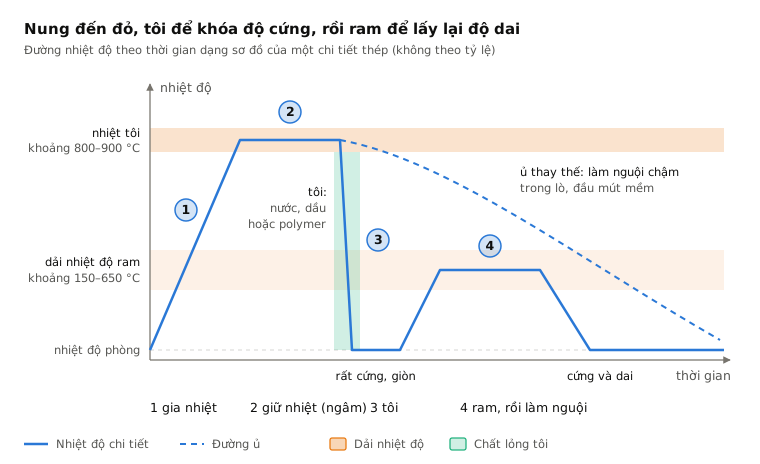
Hoàn tất chu trình. Chi tiết thấm cacbon được tôi trong dầu rồi ram, như trong bài 12.1, để lớp vỏ giàu cacbon trở nên rất cứng. Chi tiết thấm nitơ đã cứng sẵn và chỉ cần nguội chậm, nên hầu như không biến dạng.
Kiểm tra lớp thấm. Một mẫu thử được cắt, đánh bóng và đo độ cứng từ bề mặt vào trong để xác nhận chiều sâu lớp thấm.
Thông số chính
- Vật liệu
- Thấm cacbon: thép cacbon thấp; thấm nitơ: thép hợp kim có crôm, molypden hoặc nhôm, thép dụng cụ, một số thép không gỉ
- Chi tiết thường gặp
- Bánh răng, trục cam, trục khuỷu, vòng bi, chốt, chi tiết khuôn ép phun, trục vít đùn
- Kích thước chi tiết
- Từ chốt nhỏ đến bánh răng lớn rộng hơn một mét, bị giới hạn bởi lò
- Độ chính xác
- Thấm cacbon làm chi tiết biến dạng nhẹ, nên các mặt quan trọng thường được mài sau đó; thấm nitơ giữ kích thước trong vài phần trăm milimet
- Bề mặt hoàn thiện
- Chi tiết thấm cacbon thường sẫm màu và cần làm sạch hoặc mài; chi tiết thấm nitơ có màu xám mờ
- Số lượng phù hợp
- Lô hàng trăm đến hàng nghìn chi tiết mỗi mẻ lò
- Chi phí khuôn dụng cụ và máy
- Lò công nghiệp từ khoảng một trăm nghìn đến hàng triệu đô la; hầu hết các công ty gửi chi tiết đến xưởng nhiệt luyện chuyên nghiệp
- Tốc độ
- Thấm cacbon: vài giờ mỗi mẻ; thấm nitơ: thường 10–60 giờ trở lên, tùy chiều sâu lớp thấm
Ưu điểm và hạn chế
Ưu điểm
- Lớp vỏ rất cứng, chịu mài mòn bao quanh lõi dai chịu va đập
- Tăng độ bền mỏi, nên chi tiết bền lâu hơn dưới tải lặp lại
- Thấm nitơ không cần tôi, nên biến dạng tối thiểu
- Nhiều chi tiết được xử lý cùng lúc trong một mẻ lò
Hạn chế
- Lớp thấm mỏng; hư hại sâu hoặc mài nhiều có thể loại bỏ nó
- Thấm cacbon kèm tôi có thể làm cong vênh chi tiết
- Thấm nitơ chậm, và chỉ phù hợp với một số thép hợp kim
- Cần lò chuyên dụng và kiểm soát khí; thường thuê ngoài
Ứng dụng
- Ô tôBánh răng hộp số, trục cam, trục khuỷu, chốt piston
- Hàng không vũ trụBánh răng truyền động, vòng bi, chi tiết càng đáp
- Dụng cụChi tiết khuôn ép phun, khuôn đùn, trục vít máy đùn nhựa
- Máy móc công nghiệpBánh răng, trục, chi tiết xích, linh kiện thủy lực
- Vũ khíThanh trượt và nòng súng, thường thấm nitơ trong bể muối
Cách nhận biết
- Bề mặt xám mờ hoặc đen trên bánh răng và trục, với các mặt ổ trục được mài.
- Một chiếc giũa trượt trên bề mặt, dù chi tiết có thể uốn cong thay vì gãy.
- Trên mẫu đã cắt và ăn mòn, một viền sẫm hơn hoặc sáng hơn có chiều sâu đều quanh mép.
So sánh với
Xem video
Artisan Makes · Giải thích đơn giản, rồi tôi bề mặt trong xưởng
THE FACILITY · Thấm cacbon đóng hộp, tôi và thử bằng giũa trước và sau
ION HEAT · Hai phương pháp thấm nitơ khác nhau thế nào
Ionitech Ltd. · Chi tiết rực sáng bên trong buồng thấm nitơ plasma
Xem ảnh thật
- Wikipedia: Thấm cacbon — các phương pháp thấm cacbon và chi tiết đã tôi cứng
- Wikipedia: Thấm nitơ — thấm nitơ bằng khí, bể muối và plasma
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Tôi bề mặt tạo lớp vỏ cứng bao quanh lõi dai.
- Thấm cacbon thêm cacbon ở nhiệt độ cao rồi tôi; thấm nitơ thêm nitơ ở nhiệt độ thấp hơn, không cần tôi.
- Hoàn hảo cho bánh răng và trục phải chịu được cả mài mòn lẫn va đập.
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.