

Phun bi
Bề mặt được đập bằng những viên bi nhỏ để giữ nó ở trạng thái bị nén
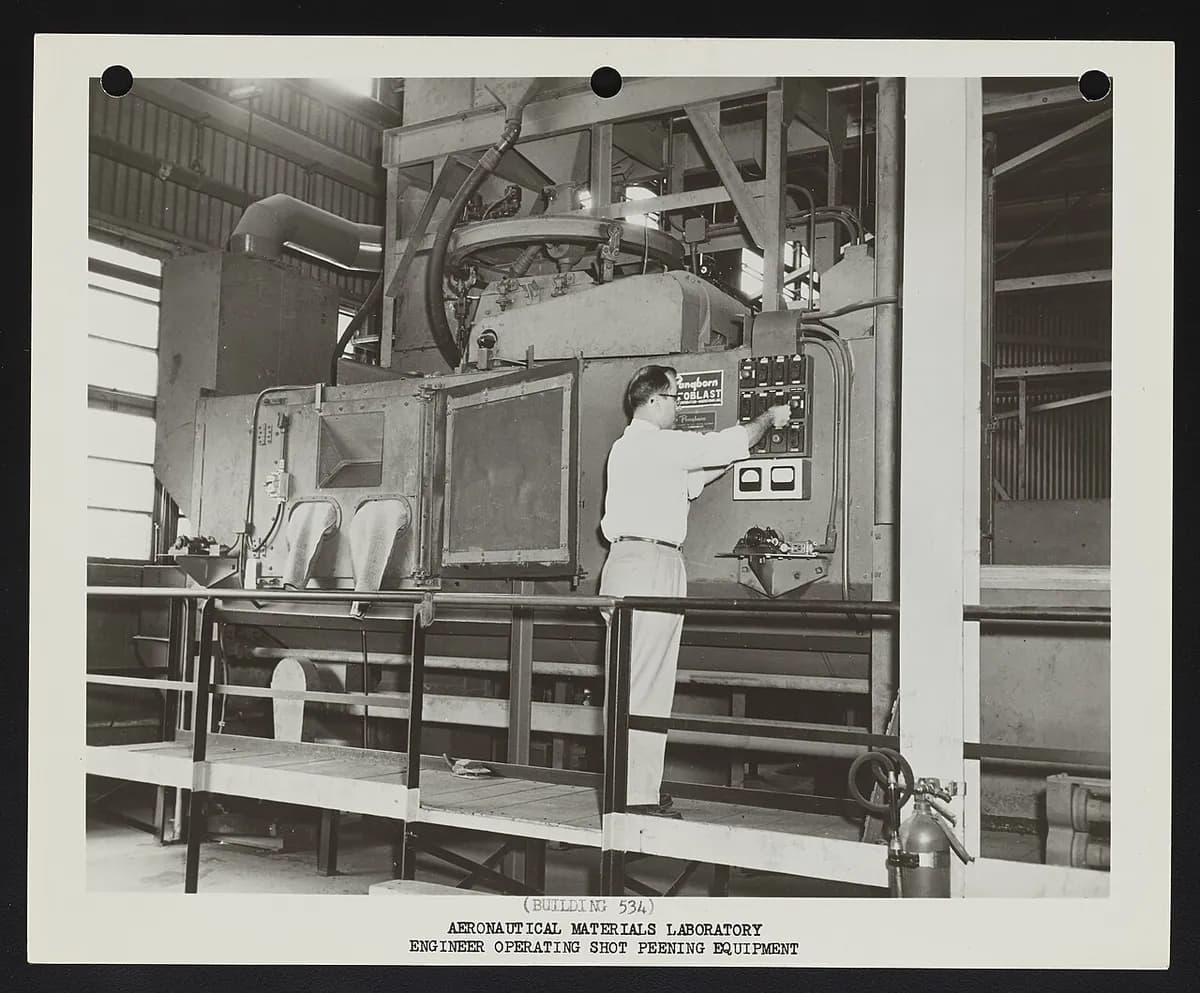
Phun bi gia cường (shot peening) bắn hàng triệu viên bi nhỏ vào bề mặt kim loại, mỗi viên để lại một vết lõm nhỏ. Cùng nhau, các vết lõm làm lớp da ngoài bị ép (chịu nén), khiến vết nứt mỏi khó bắt đầu và lan rộng hơn nhiều. Lò xo ô tô, bánh răng và chi tiết động cơ phản lực bền hơn hẳn nhờ nó.
Cách hoạt động
Phun bi vào bề mặt. Bi (những viên bi tròn nhỏ bằng thép, thủy tinh hoặc gốm, thường từ vài phần mười milimet đến khoảng 1 mm) được bắn bằng khí nén hoặc văng ra từ một bánh quay. Các vùng phải giữ nguyên được che lại.
Mỗi viên bi làm lõm bề mặt. Khi va chạm, viên bi đẩy kim loại sang bên, kéo giãn một lớp mỏng bề mặt ra hai bên như một nhát búa nhỏ.
Lớp da cuối cùng bị ép. Phần kim loại bên dưới không bị kéo giãn giữ lớp da đã giãn lại, khiến nó ở trạng thái chịu nén đến độ sâu thường vài phần mười milimet. Vết nứt mỏi (vết nứt lan dần từng chút dưới tải lặp lại) cần lực kéo để mở ra, nên chúng khó bắt đầu ở đó.
Kiểm tra cường độ và độ phủ. Một thanh Almen (thanh thép tiêu chuẩn mỏng) được phun bi cùng với các chi tiết; độ cong của nó đo cường độ phun bi. Người kiểm tra cũng kiểm tra độ phủ, tỷ lệ bề mặt được phủ vết lõm, thường 100 % trở lên.
Thông số chính
- Vật liệu
- Thép, hợp kim nhôm và titan, siêu hợp kim niken; bi bằng thép đúc, dây cắt, thủy tinh hoặc gốm
- Chi tiết thường gặp
- Lò xo, bánh răng, trục khuỷu, thanh truyền, cánh và đĩa tuabin, càng hạ cánh, mối hàn
- Kích thước chi tiết
- Từ lò xo nhỏ đến tấm da cánh máy bay, bị giới hạn bởi tầm với của máy hoặc robot
- Độ chính xác
- Hình dạng hầu như không đổi; chi tiết mỏng có thể cong nhẹ, điều mà phương pháp tạo hình bằng phun bi tận dụng có chủ ý
- Bề mặt hoàn thiện
- Lõm đều và mờ, nhám hơn trước một chút
- Số lượng phù hợp
- Từ từng chi tiết hàng không vũ trụ đến hàng triệu lò xo trên dây chuyền tự động
- Chi phí khuôn dụng cụ và máy
- Tủ phun từ hàng chục nghìn USD; cụm robot điều khiển bằng máy tính từ hàng trăm nghìn USD trở lên
- Tốc độ
- Vài giây đến vài phút mỗi chi tiết, tùy kích thước và độ phủ yêu cầu
Ưu điểm và hạn chế
Ưu điểm
- Tuổi thọ mỏi của lò xo và bánh răng thường tăng gấp nhiều lần
- Rẻ và nhanh so với việc thiết kế lại chi tiết
- Cũng chống nứt do ăn mòn ứng suất
- Dùng được trên chi tiết đã hoàn thiện, kể cả mối hàn
Hạn chế
- Lợi ích mất đi nếu bề mặt sau đó bị mài mất hoặc bị nung quá nóng
- Bề mặt trở nên hơi nhám và mờ
- Chi tiết mỏng hoặc mảnh có thể bị biến dạng
- Cần kiểm soát cẩn thận (cường độ, độ phủ) để đạt độ tin cậy
Ứng dụng
- Ô tôLò xo xoắn hệ thống treo, lò xo lá, bánh răng, trục khuỷu, thanh truyền
- Hàng không vũ trụCàng hạ cánh, cánh và đĩa tuabin, tấm da cánh (tạo hình bằng phun bi)
- Năng lượngChi tiết tuabin, ống hàn và bình chịu áp
- Công nghiệpBánh răng, trục, cần khoan, kết cấu hàn
- Y tếMột số loại implant chỉnh hình
Cách nhận biết
- Bề mặt mờ mịn như sa tanh, đều, tạo nên từ vô số vết lõm nhỏ chồng lên nhau.
- Thường thấy trên lò xo xoắn, chân răng bánh răng và thanh truyền, thường nằm dưới lớp sơn.
- Các cạnh sắc trông hơi bo tròn, và bề mặt có cảm giác hơi nhám.
So sánh với
Xem video
Vapor Honing Technologies · Lời giải thích cho người mới về phun bi gia cường và các ứng dụng
Curtiss-Wright Corporation · Cách kiểm soát cường độ và độ phủ trong công nghiệp
Newcomb Spring · Lò xo đang được phun bi trong sản xuất
FerroECOBlast · Robot phun bi cho chi tiết động cơ phản lực
Xem ảnh thật
- Wikipedia: Shot peening — nguyên lý, các loại bi, thanh Almen, độ phủ và ứng dụng
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Phun bi gia cường làm lõm bề mặt bằng những viên bi nhỏ, để lớp da ở trạng thái bị nén.
- Lớp da bị nén ngăn vết nứt mỏi bắt đầu và lan rộng.
- Nó thay đổi tính chất chứ không đổi hình dạng, và được kiểm tra bằng thanh Almen.
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.