

Nhiệt luyện (tôi, ram, ủ)
Nung, tôi và ram (hoặc làm nguội chậm) cả chi tiết
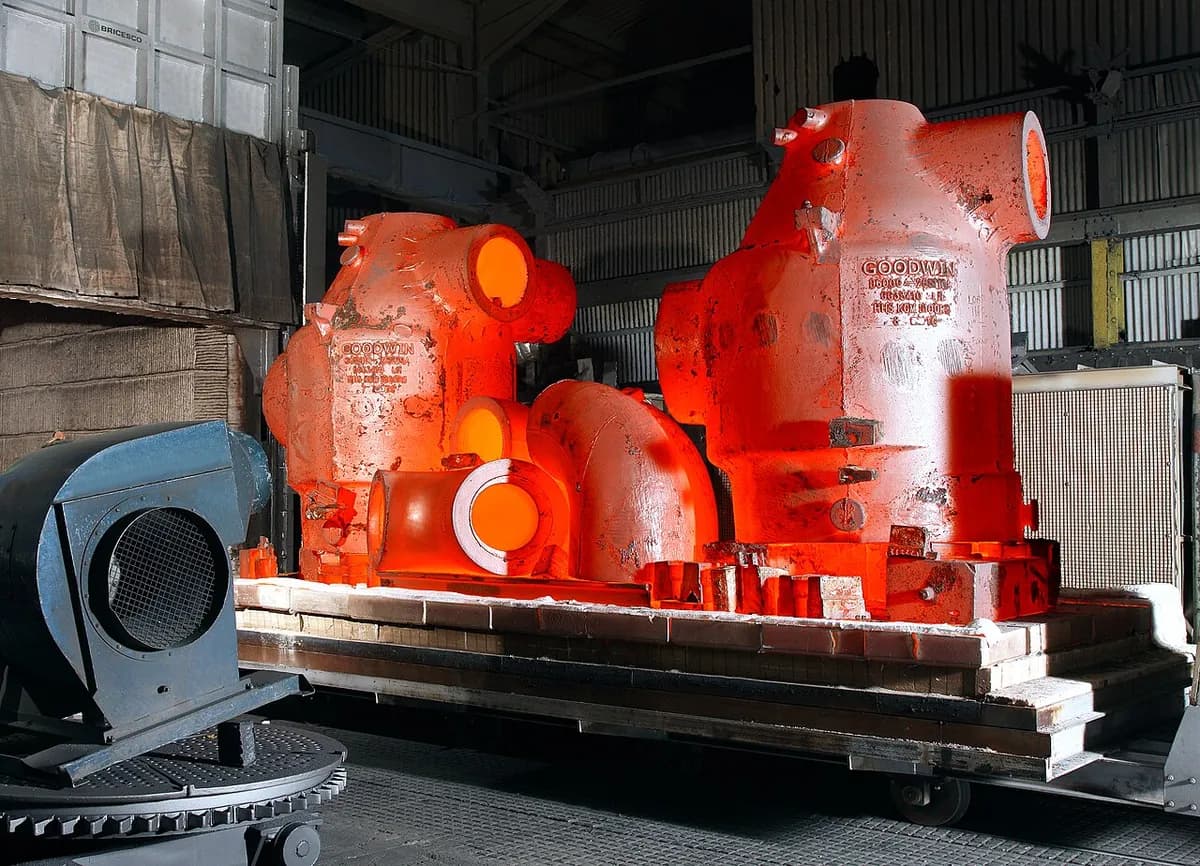
Nhiệt luyện thay đổi độ cứng hay độ dai của kim loại bằng cách nung và làm nguội có kiểm soát, mà không đổi hình dạng. Cùng một loại thép có thể được làm mềm đủ để gia công, hoặc cứng đủ để cắt kim loại khác. Một con dao bếp, một chiếc lò xo và một bánh răng đều nhờ nó mà có tính chất của mình.
Cách hoạt động
Nung nóng. Chi tiết vào lò và được nung cho đến khi đỏ rực, thường khoảng 800–900 °C với các loại thép thông thường. Ở nhiệt độ đó, nguyên tử sắp xếp lại thành dạng (austenit) có thể hòa tan cacbon trong thép.
Giữ nhiệt. Chi tiết ở nhiệt độ đó cho đến khi nóng xuyên suốt. Chi tiết dày cần lâu hơn, theo quy tắc ngón tay cái thường khoảng một giờ cho mỗi 25 mm độ dày.
Tôi. Chi tiết nóng được nhúng vào nước, dầu hoặc dung dịch polyme và nguội trong vài giây. Cacbon bị giữ lại, tạo thành martensit (cấu trúc rất cứng nhưng giòn).
Ram, rồi làm nguội. Chi tiết được nung lại ở nhiệt độ thấp hơn nhiều, thường khoảng 150–650 °C, giữ rồi làm nguội. Việc này đánh đổi một chút độ cứng lấy nhiều độ dai hơn (khả năng chống nứt); ram càng cao, chi tiết càng dai và mềm.
Ủ đi con đường khác: sau khi giữ nhiệt, chi tiết nguội rất chậm trong lò và cuối cùng mềm, dễ gia công hoặc uốn. Thường hóa nằm giữa: chi tiết nguội trong không khí tĩnh.
Thông số chính
- Vật liệu
- Chủ yếu là thép cacbon, thép hợp kim và thép dụng cụ; cũng có gang, titan và hợp kim nhôm (với công thức riêng)
- Chi tiết thường gặp
- Bánh răng, trục, trục xe, lò xo, dao, dụng cụ, bu lông, ổ trục
- Kích thước chi tiết
- Từ chốt nhỏ đến chi tiết nặng vài tấn, bị giới hạn bởi lò và bể tôi
- Độ chính xác
- Hình dạng được giữ, nhưng chi tiết có thể biến dạng hoặc nở nhẹ, thường vài phần mười milimet, nên các mặt quan trọng được mài sau đó
- Bề mặt hoàn thiện
- Vảy oxit sẫm hình thành trong không khí; lò chân không hoặc khí bảo vệ giữ chi tiết sáng
- Số lượng phù hợp
- Từ chi tiết đơn lẻ đến lò liên tục chạy hàng nghìn chi tiết mỗi ngày
- Chi phí khuôn dụng cụ và máy
- Lò nhỏ từ vài nghìn đô la; dây chuyền công nghiệp với bể tôi và kiểm soát khí từ hàng trăm nghìn đến hàng triệu
- Tốc độ
- Vài giờ mỗi chu kỳ (nung, giữ, tôi, ram); nhiều chi tiết cùng một mẻ
Ưu điểm và hạn chế
Ưu điểm
- Một loại thép có thể được làm mềm, dai hoặc rất cứng cho phù hợp công việc
- Xử lý cả chi tiết, xuyên suốt độ dày
- Mẻ lớn cùng lúc, nên chi phí mỗi chi tiết thấp
- Có thể xóa tác động trước đó: ủ làm mềm kim loại đã biến cứng
Hạn chế
- Tôi có thể làm cong vênh hoặc nứt chi tiết, nhất là loại mỏng hoặc không đều
- Thép cacbon thấp gần như không cứng lên; hợp kim phải phù hợp với phương pháp xử lý
- Vảy và biến dạng thường nghĩa là phải mài hoặc làm sạch thêm
- Lò tốn nhiều năng lượng và chu kỳ dài
Ứng dụng
- Ô tôBánh răng, trục khuỷu, trục xe, lò xo
- Dụng cụMũi khoan, đục, dao, khuôn dập và khuôn đúc
- Hàng không vũ trụCàng đáp, trục động cơ, chi tiết ghép nối cường độ cao
- Năng lượng và công nghiệp nặngTrục tuabin, chi tiết khai mỏ và đào đất
- Xây dựngBu lông cường độ cao, thép thanh, cáp thép
Cách nhận biết
- Màu ram cầu vồng (vàng rơm, đồng, xanh) gần các mép mài, đặc trưng của dụng cụ và dao.
- Vảy oxit xám sẫm hoặc đen trên bề mặt chưa mài.
- Chiếc giũa trượt đi trên bề mặt đã tôi thay vì ăn vào.
- Các mặt ổ trục đã mài nằm cạnh các bề mặt sẫm hơn, chưa đụng đến trên cùng một chi tiết.
So sánh với
Xem video
Welding Inspection · Bốn phương pháp xử lý chính giải thích cho người mới
THATLAZYMACHINIST · Nung bằng mỏ khò, tôi, thử giũa và màu ram trong xưởng
Clansman Dynamics · Robot chuyển chi tiết nóng rực từ lò sang tôi
Bodycote · Nhà máy nhiệt luyện công nghiệp và các mẻ lò
Xem ảnh thật
- Wikipedia: Nhiệt luyện — hình minh họa lò, tôi và tổ chức tế vi
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Nhiệt luyện đổi tính chất, không đổi hình dạng.
- Tôi làm thép rất cứng nhưng giòn; ram lấy lại độ dai.
- Ủ (làm nguội chậm) làm điều ngược lại và làm thép mềm.
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.