

Rèn (khuôn hở và khuôn kín)
Ép kim loại nóng giữa các khuôn phẳng hoặc định hình
Rèn tạo hình một khối kim loại rắn bằng cách ép hoặc đập nó, thường khi nó nóng đỏ. Cờ lê, trục khuỷu ô tô và chi tiết càng đáp máy bay đều bắt đầu như vậy. Kim loại không bao giờ bị nóng chảy, nên thớ của nó (hoa văn dạng sợi của các tinh thể) chạy theo đường viền chi tiết, khiến vật rèn rất dai.
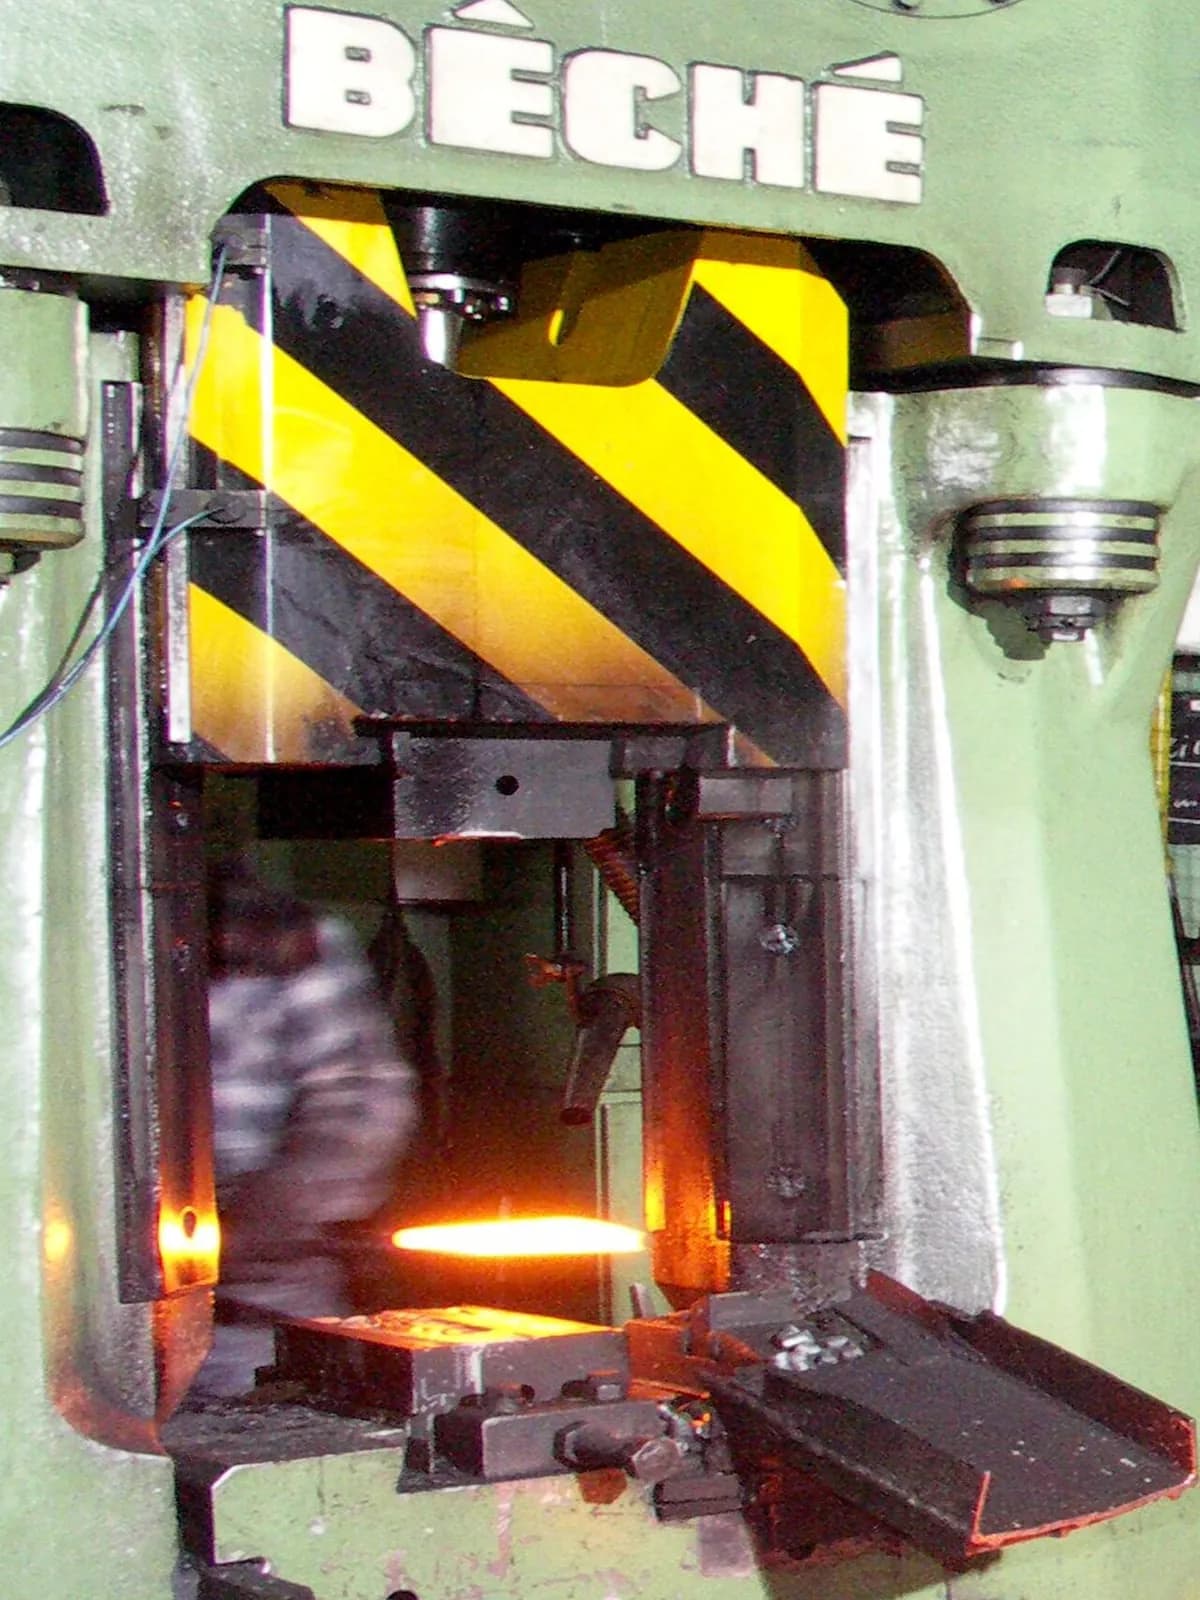
Rèn (khuôn hở và khuôn kín) trong một phút, bởi MecMade
Cách hoạt động
Gia nhiệt phôi thỏi. Một phôi thỏi (đoạn thanh đã cắt) vào lò. Thép thường được nung đến khoảng 1.100–1.250 °C, cho đến khi phát sáng màu cam vàng và đủ mềm để chảy.
Rèn khuôn hở: ép, xoay, lặp lại. Các khuôn phẳng (khối thép đã tôi cứng) ép hoặc đập thanh nóng từng đoạn một. Một cơ cấu thao tác (tay gắp cơ khí lớn) xoay và di chuyển thanh giữa các cú đập. Từng chút một, thanh được kéo dài, dát phẳng hoặc chồn (ép ngắn lại và béo ra).
Rèn khuôn kín: đặt phôi thỏi. Với sản xuất hàng loạt, phôi thỏi nóng nằm trên khuôn dưới mang một nửa hình dạng chi tiết dưới dạng hốc. Khuôn trên mang nửa còn lại.
Đóng khuôn. Búa hoặc máy ép đẩy khuôn trên xuống trong một đến vài nhát. Kim loại chảy vào mọi góc của hốc. Phần thừa bị ép ra giữa các khuôn thành bavia (cánh mỏng kim loại thừa).
Cắt bavia và hoàn thiện. Máy ép cắt bavia xén đi bavia, được tái chế. Chi tiết sau đó thường được làm sạch vảy (lớp vỏ oxit sẫm), nhiệt luyện, và gia công ở nơi cần lắp ghép chính xác.
Thông số chính
- Vật liệu
- Thép cacbon và thép hợp kim, thép không gỉ, nhôm, titan, hợp kim đồng, siêu hợp kim niken
- Chi tiết thường gặp
- Trục khuỷu, thanh truyền, bánh răng, dụng cụ cầm tay, mặt bích, đĩa tuabin, trục tàu và máy phát điện
- Kích thước chi tiết
- Khuôn kín: từ vài gam đến hàng trăm kilôgam. Khuôn hở: đến trục và vòng nặng hơn 100 tấn
- Độ chính xác
- Khuôn kín: khoảng ±0,5 mm. Khuôn hở: vài milimet, sau đó gia công
- Bề mặt hoàn thiện
- Vỏ thô, có vảy; được làm sạch bằng phun bi, các mặt quan trọng được gia công
- Số lượng phù hợp
- Khuôn hở: từ đơn chiếc đến vài chục. Khuôn kín: hàng nghìn đến hàng triệu
- Chi phí khuôn dụng cụ và máy
- Bộ khuôn kín: hàng nghìn đến hàng chục nghìn đô la. Máy ép và búa lớn: hàng triệu
- Tốc độ
- Khuôn kín: vài giây đến khoảng một phút mỗi chi tiết. Khuôn hở: vài phút đến vài giờ mỗi chi tiết, kèm nung lại
Ưu điểm và hạn chế
Ưu điểm
- Rất bền và dai: thớ chạy theo hình dạng và không có lỗ ẩn
- Rèn khuôn kín nhanh và lặp lại tốt cho loạt lớn
- Khuôn hở làm được chi tiết khổng lồ mà ít quy trình nào khác làm được
- Tiết kiệm vật liệu: bavia và phần cắt thừa được tái chế
Hạn chế
- Dung sai rộng và vỏ thô, nên hầu hết vật rèn cần gia công đôi chút
- Khuôn kín đắt và mất nhiều tuần để làm, nên lô nhỏ đắt đỏ
- Gia nhiệt tốn nhiều năng lượng, và công việc nóng, ồn và nặng
- Bên trong rỗng, phần khuất (hình nhô ra) và thành rất mỏng khó hoặc không thể làm
Ứng dụng
- Ô tôTrục khuỷu, thanh truyền, bánh răng, ngõng lái, moay-ơ bánh xe
- Hàng không vũ trụDầm càng đáp, đĩa tuabin, giá đỡ động cơ, phụ kiện cánh
- Năng lượngTrục máy phát và tuabin, vòng bình chịu áp, thân van, mặt bích tuabin gió
- Dụng cụ và đồ ngũ kimCờ lê, búa, kìm, đục
- Dầu khí và khai khoángThân mũi khoan, mặt bích ống, móc nặng, mắt xích
Cách nhận biết
- Một dải mỏng quanh chi tiết nơi bavia được cắt, thường hơi thô hoặc được mài (đường phân khuôn).
- Mép tròn và thành nghiêng nhẹ (độ vát, độ côn nhẹ giúp chi tiết rời khuôn).
- Vỏ sẫm hoặc mờ, hơi rỗ ở vùng chưa gia công, chỉ có mặt gia công sáng ở nơi các chi tiết lắp vào nhau.
- Chữ hoặc số hiệu chi tiết nổi, sao chép từ dấu khắc trong khuôn.
So sánh với
Xem video
Scot Forge Company · Cách xưởng rèn gia nhiệt, ép và xoay kim loại trong khuôn hở
Shubham Kola · Các loại rèn chính được giải thích cạnh nhau
CFS Forge · Một trục khuỷu được rèn trong khuôn kín, rồi cắt bavia
HBEPRESS · Quy mô đồ sộ của rèn khuôn hở trên một thỏi nóng rực
Xem ảnh thật
- Wikipedia: Rèn — ảnh búa, máy ép và vật rèn nóng
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Rèn ép kim loại rắn, thường nóng đỏ, thành hình; không có gì bị chảy hay cắt bỏ.
- Khuôn hở tạo hình chi tiết lớn hoặc đơn chiếc từng chút một; khuôn kín sao chép một hốc nhanh chóng cho sản xuất hàng loạt.
- Hãy chọn rèn khi chi tiết không được phép gãy: trục khuỷu, càng đáp, dụng cụ cầm tay.
Xem thêm trong Gia công tạo hình khối
Tất cả 100 quy trình
 3.2CánKéo kim loại qua khe giữa các trục cán đang quayMở bài học
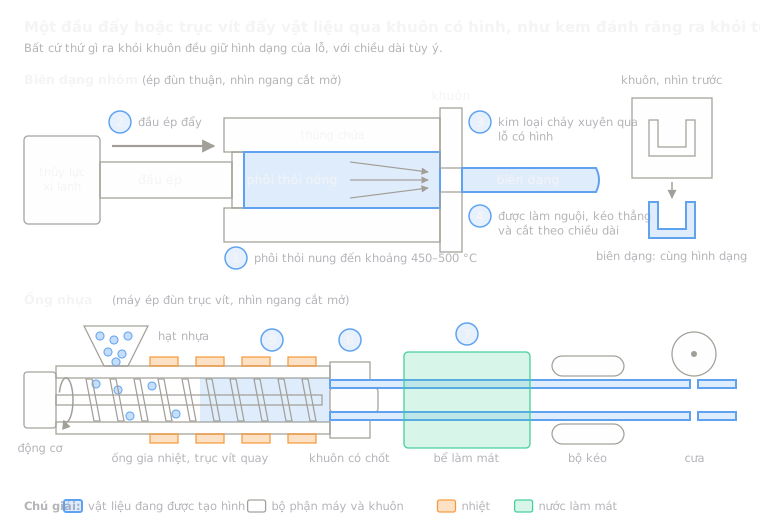 3.3Đùn (profile nhôm và ống nhựa)Đẩy kim loại hoặc nhựa qua khuôn định hìnhMở bài học
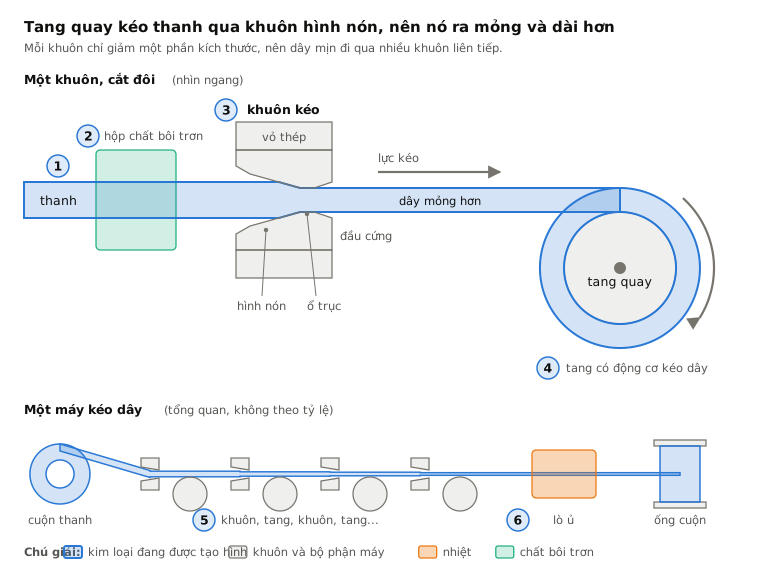
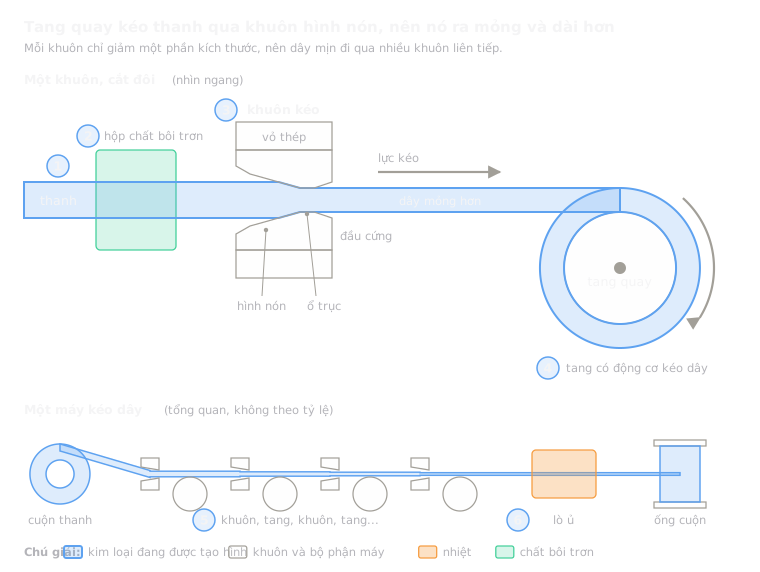 3.4Kéo dâyKéo một thanh qua các khuôn nhỏ dầnMở bài học
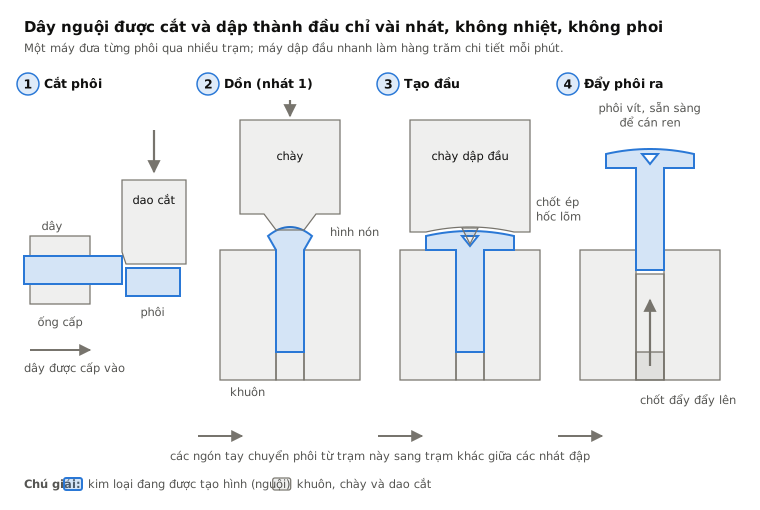
 3.5Dập đầu nguộiCắt dây thành phôi và dập đầu, ở trạng thái nguộiMở bài học
 3.6Cán ren và taroÉp ren lên phôi, hoặc cắt hay ép ren trong lỗMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.