

Đúc cát
Kim loại rót vào khoang nén trong cát; cát được phá bỏ sau đó
Đúc khuôn cát tạo chi tiết kim loại bằng cách rót kim loại nóng chảy vào một khoang rỗng tạo hình trong cát nén. Thân động cơ, nắp cống và vỏ bơm là những ví dụ tiêu biểu. Đây là một trong những phương pháp đúc lâu đời nhất và vẫn được dùng nhiều nhất, vì khuôn rẻ và gần như mọi kích thước đều làm được.
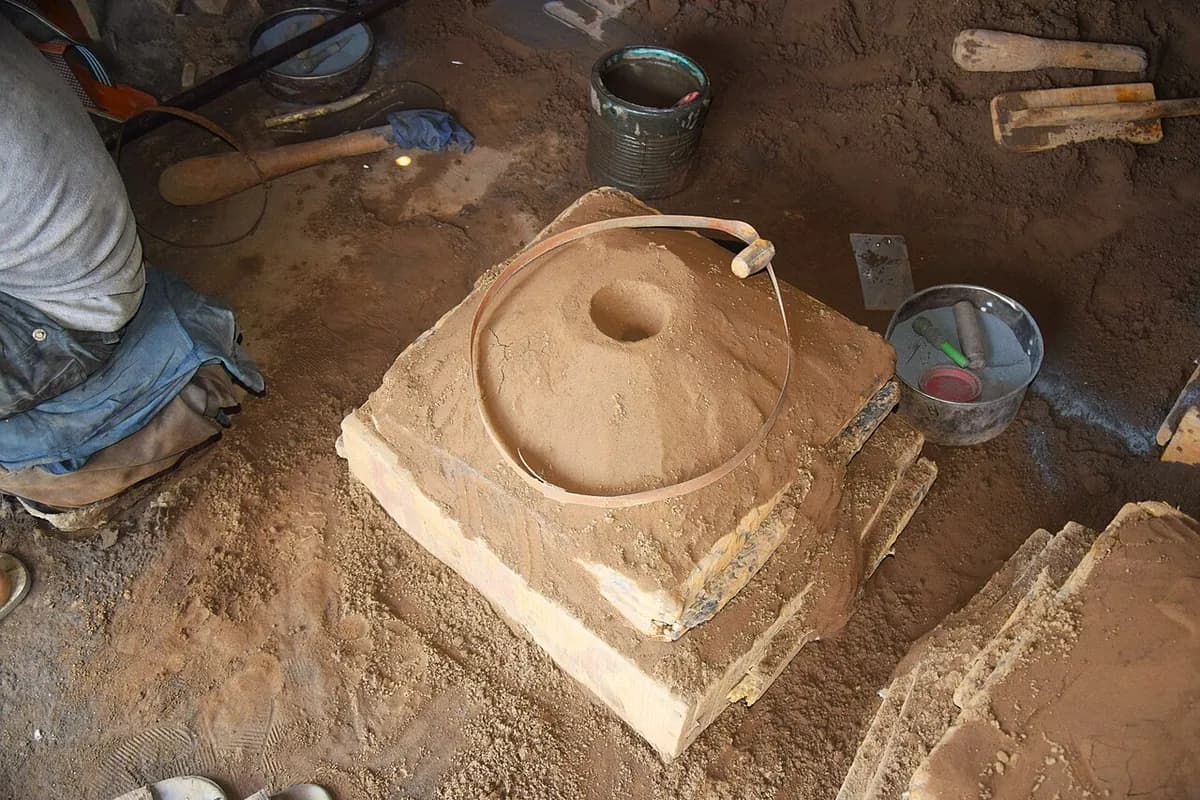
Đúc cát trong một phút, bởi MecMade
Cách hoạt động
Làm mẫu. Mẫu là bản sao kích thước thật của chi tiết bằng gỗ, nhựa hoặc kim loại. Nó được làm lớn hơn một chút, vì kim loại co lại khi nguội.
Nén cát quanh mẫu. Mẫu nằm trong một hòm gồm hai nửa gọi là hòm khuôn. Cát trộn với đất sét và nước (cát ẩm) hoặc với chất kết dính nhựa được dầm (nén mạnh) quanh mẫu cho đến khi giữ được hình.
Lấy mẫu ra, đặt lõi, đóng khuôn. Nửa trên (hòm trên) được nhấc khỏi nửa dưới (hòm dưới) và mẫu được rút ra, để lại một khoang. Một lõi (khối cát đã đóng rắn) được đặt vào để tạo lỗ trong, các rãnh dẫn được cắt, và hai nửa được đóng lại. Đường nối nơi hai nửa gặp nhau là mặt phân khuôn.
Rót. Kim loại nóng chảy được rót từ gáo vào cốc rót. Nó chảy xuống ống rót (kênh thẳng đứng), dọc theo kênh dẫn (kênh nằm ngang) và lấp đầy khoang.
Để đông đặc. Nguội mất vài phút với chi tiết nhỏ và hàng giờ, thậm chí vài ngày, với chi tiết rất lớn. Một đậu ngót (bể chứa kim loại phụ) tiếp tục cấp kim loại cho chi tiết khi nó co lại, nhờ vậy lỗ co ngót hình thành trong đậu ngót chứ không phải trong chi tiết.
Phá khuôn và hoàn thiện. Cát được rũ ra và tái chế. Ống rót và đậu ngót được cắt bỏ, bề mặt được làm sạch, thường bằng phun bi (phun bằng các viên bi thép nhỏ), và các mặt quan trọng được gia công.
Thông số chính
- Vật liệu
- Hầu như mọi kim loại nấu chảy được: gang xám và gang cầu, thép, nhôm, đồng thanh, đồng thau, magie
- Chi tiết thường gặp
- Thân động cơ, nắp xi lanh, thân bơm và van, vỏ hộp số, nắp cống, đế máy
- Kích thước chi tiết
- Từ vài centimet đến vài mét; từ vài gram đến hơn 100 tấn
- Độ chính xác
- Thường khoảng ±0,5 đến ±2 mm, lớn hơn với chi tiết to
- Bề mặt hoàn thiện
- Nhám và sần: Ra (độ nhám trung bình) khoảng 6 đến 25 µm
- Số lượng phù hợp
- Từ chiếc đơn lẻ và mẫu thử (làm khuôn thủ công) đến hàng triệu chi tiết (dây chuyền làm khuôn tự động)
- Chi phí khuôn dụng cụ và máy
- Mẫu từ vài trăm đến hàng chục nghìn USD; dây chuyền làm khuôn tự động có giá hàng triệu USD
- Tốc độ
- Vài giờ cho mỗi khuôn làm thủ công; dây chuyền tự động làm đến vài trăm khuôn mỗi giờ. Làm nguội thêm vài phút đến vài giờ
Ưu điểm và hạn chế
Ưu điểm
- Dùng được với hầu hết mọi kim loại, kể cả sắt và thép có nhiệt độ nóng chảy cao
- Chi tiết từ cỡ lòng bàn tay đến nhiều tấn
- Dụng cụ rẻ nên chiếc đơn lẻ và mẫu thử đều trong tầm chi phí
- Lõi giúp tạo các đường dẫn bên trong phức tạp
Hạn chế
- Bề mặt nhám và dung sai lỏng nên các mặt quan trọng cần gia công
- Phải làm khuôn mới cho mỗi chi tiết
- Lỗ khí (độ xốp) và hạt cát lẫn vào có thể gây khuyết tật
- Thành mỏng khó điền đầy; khoảng 3 đến 5 mm là mức tối thiểu thực tế
Ứng dụng
- Ô tôThân động cơ gang, nắp xi lanh, tang phanh, vỏ vi sai
- Bơm và vanVỏ bơm, thân van, cánh bơm
- Máy móc hạng nặngBệ máy công cụ, vỏ hộp số, thiết bị khai thác mỏ và xây dựng
- Năng lượng và hàng hảiMoay-ơ tuabin gió, vỏ tuabin, chân vịt tàu thủy
- Hạ tầng đô thịNắp cống, lưới thoát nước, phụ kiện ống
- Đồ gia dụngChảo gang, chi tiết bếp củi, chuông
Cách nhận biết
- Bề mặt sần, mờ, như giấy nhám mịn, ở mọi vùng chưa được gia công.
- Một đường nối mỏng hoặc bậc nhỏ chạy quanh chi tiết: mặt phân khuôn, nơi hòm trên và hòm dưới gặp nhau.
- Những mảng phẳng, đã mài, nơi ống rót, kênh dẫn và đậu ngót được cắt bỏ.
- Các mặt gia công bóng (mặt bích bu lông, lỗ khoan) nằm ngay cạnh bề mặt đúc nhám.
So sánh với
Xem video
dharmesh barodiya · Mọi bước, từ mẫu đến vật đúc hoàn chỉnh, trong một xưởng dạy nghề
mrpete222 · Cách đầm khuôn cát ẩm bằng tay trong hòm trên và hòm dưới
General Foundry Service · Một xưởng đúc cát ẩm công nghiệp và cảnh rót kim loại trông như thế nào
DISA · Cách một dây chuyền tự động làm khuôn và rót kim loại để sản xuất hàng loạt
Xem ảnh thật
- Wikipedia: Sand casting — ảnh khuôn, hòm khuôn, lõi và vật đúc, kèm sơ đồ quy trình
- Wikipedia: DISAMATIC — máy tự động làm khuôn cát chia theo phương đứng
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Một mẫu dùng lại được tạo hình khoang khuôn; khuôn cát bị phá hủy sau mỗi lần rót.
- Ống rót, kênh dẫn và đậu ngót đưa kim loại vào và cấp bù, rồi bị cắt bỏ.
- Rẻ và linh hoạt cho mọi kích thước, nhưng nhám và độ chính xác chỉ ở mức vừa phải.
Xem thêm trong Đúc
Tất cả 100 quy trình
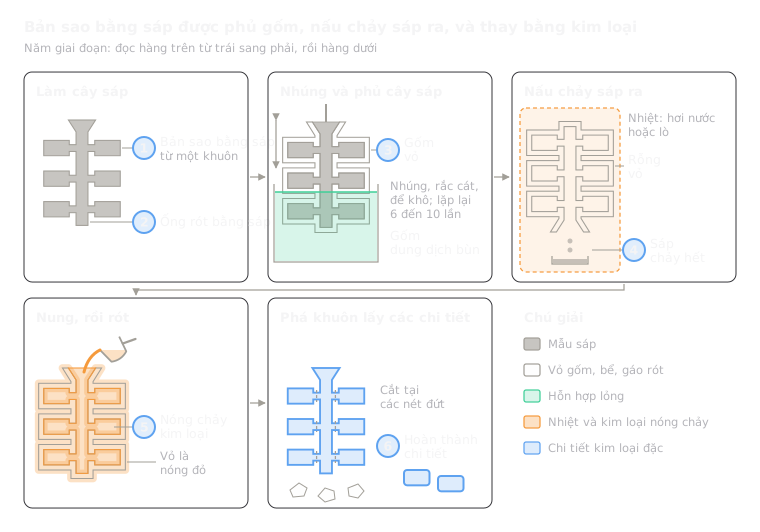 1.2Đúc mẫu chảy (sáp mất)Bản sao sáp được phủ gốm, nấu chảy sáp ra, rồi rót kim loại vàoMở bài học
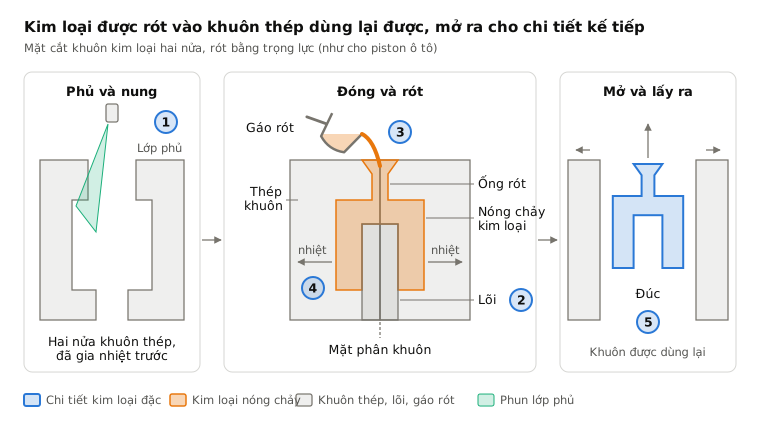
 1.3Đúc khuôn kim loạiKim loại rót bằng trọng lực vào khuôn thép tái sử dụngMở bài học
 1.4Đúc áp lựcKim loại được bắn vào khuôn thép ở áp suất caoMở bài học
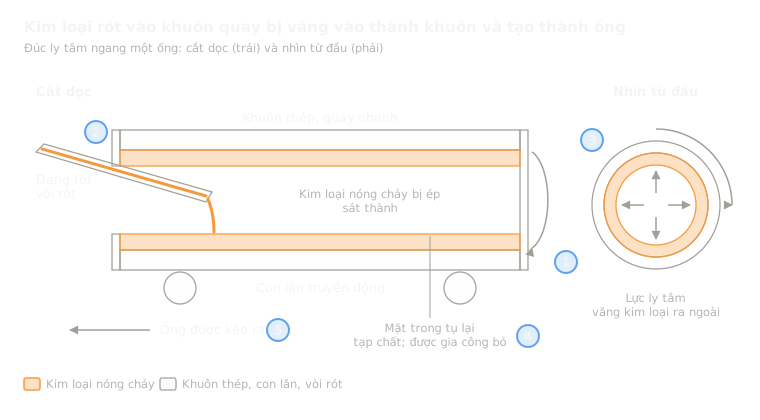 1.5Đúc ly tâmKim loại bị văng vào thành khuôn đang quayMở bài học
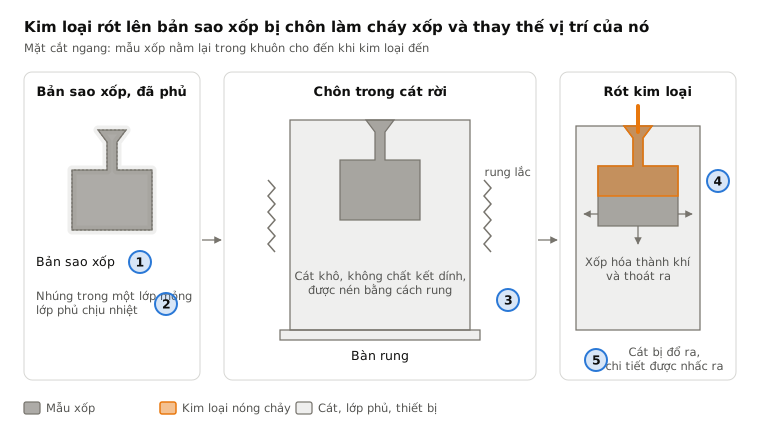
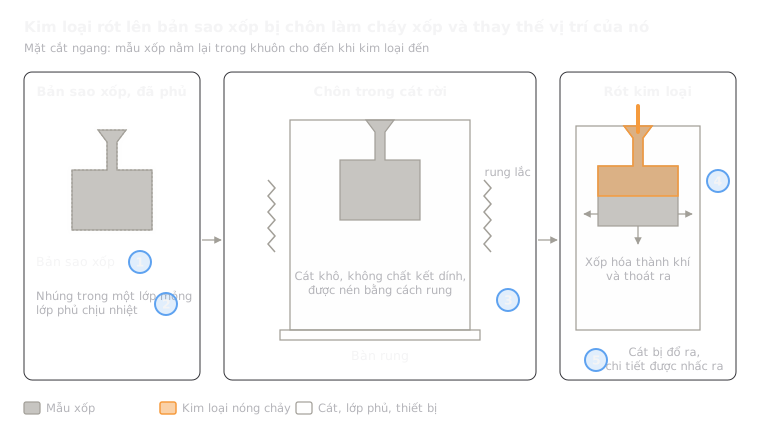 1.6Đúc xốp mất (lost foam)Kim loại rót lên bản sao xốp chôn trong cát rờiMở bài học
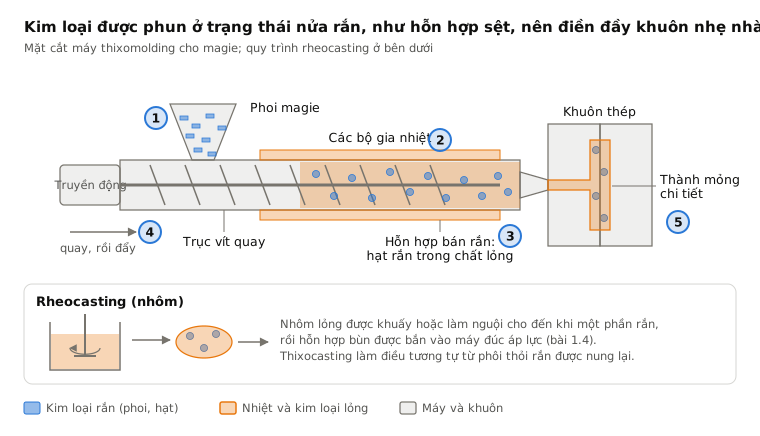
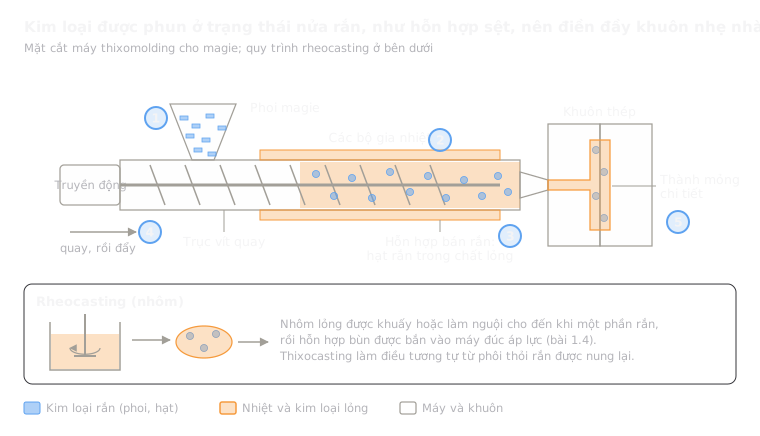 1.7Đúc bán rắn (thixomolding và rheocasting)Một hỗn hợp kim loại sệt nửa rắn được phun vào khuôn thépMở bài học
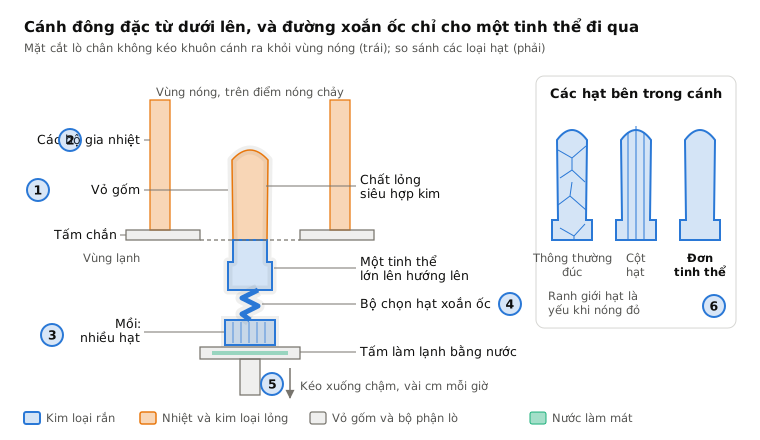
 1.8Đúc đơn tinh thể (cánh tuabin)Đông đặc chậm từ một đầu làm chi tiết lớn lên thành một tinh thể duy nhấtMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.