

Đúc áp lực
Kim loại được bắn vào khuôn thép ở áp suất cao
Đúc áp lực bơm kim loại nóng chảy với tốc độ cao và áp suất cao vào khuôn thép đã tôi cứng, gọi là khuôn die, rồi mở ra vài giây sau. Khung laptop và điện thoại, vỏ hộp số ô tô và tay nắm cửa được làm như vậy. Đây là cách nhanh nhất để làm số lượng lớn chi tiết kim loại chính xác, thành mỏng.
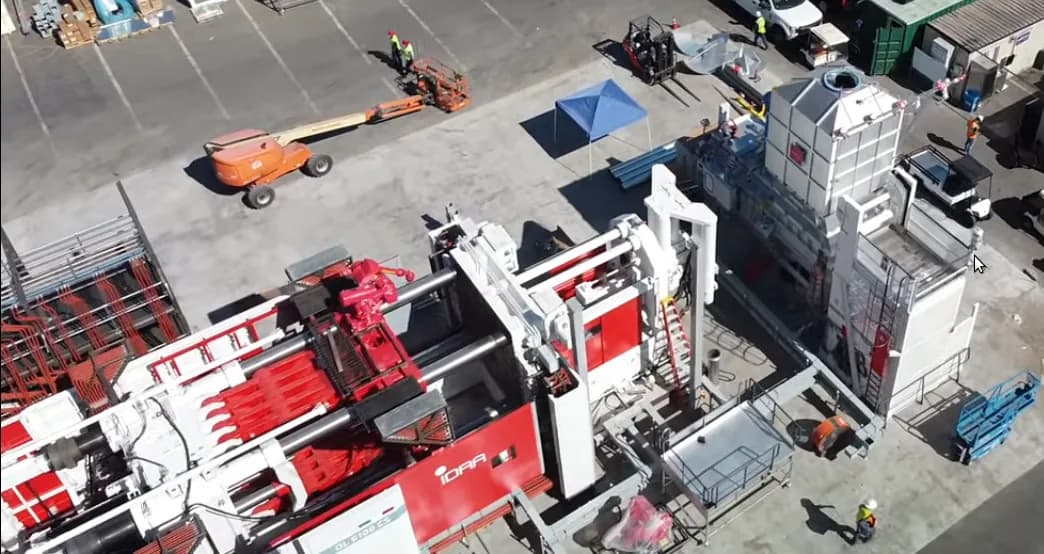
Cách hoạt động
Đóng và kẹp khuôn. Nửa khuôn di động được đẩy vào nửa cố định và giữ bằng bộ kẹp thủy lực. Lực kẹp thường hàng trăm đến hàng nghìn tấn, nên khuôn vẫn đóng kín dưới áp suất.
Rót đầy ống phun. Một liều kim loại nóng chảy đã định lượng, thường là nhôm, được múc vào ống phun (ống thép dẫn vào khuôn). Đây là máy buồng nguội; với kẽm, máy buồng nóng giữ bơm của nó ngập trong kim loại nóng chảy.
Phun. Pít tông (piston thủy lực) bắn kim loại vào lòng khuôn trong một phần giây, rồi tiếp tục đẩy ở áp suất cao, thường vài trăm bar, để nén kim loại khi nó co lại.
Làm nguội trong khuôn. Nước chảy qua các kênh trong thép lấy nhiệt đi nhanh. Chi tiết mỏng đông đặc trong vài giây.
Mở, đẩy ra và cắt bavia. Nửa di động lùi lại và các chốt đẩy (thanh thép) đẩy vật đúc ra, thường vào tay kẹp của robot. Các kênh dẫn, phần thừa gọi là biscuit và bavia mỏng (kim loại bị ép vào đường phân khuôn) được cắt bỏ trong máy ép.
Thông số chính
- Vật liệu
- Hợp kim nhôm, kẽm và magiê; một số đồng thau. Không dùng thép, vì quá nóng cho khuôn
- Chi tiết thường gặp
- Vỏ động cơ và hộp số, khung laptop và điện thoại, thân dụng cụ điện, tay nắm cửa, vòi nước, ô tô đồ chơi
- Kích thước chi tiết
- Từ vài gam (chi tiết kẽm) đến cả sàn gầm xe khoảng 50 đến 100 kg trên những máy lớn nhất
- Độ chính xác
- Khoảng ±0,05 đến ±0,2 mm ở các chi tiết nhỏ
- Bề mặt hoàn thiện
- Nhẵn: Ra (độ nhám trung bình) khoảng 1 đến 2,5 µm, sẵn sàng để sơn hoặc mạ
- Số lượng phù hợp
- Hàng chục nghìn đến hàng triệu chi tiết
- Chi phí khuôn dụng cụ và máy
- Khuôn từ hàng chục nghìn đến hơn một triệu đô la; máy từ hàng trăm nghìn đến hàng triệu
- Tốc độ
- Vài giây đến khoảng hai phút mỗi lần phun, tùy kích thước chi tiết
Ưu điểm và hạn chế
Ưu điểm
- Chu kỳ rất nhanh, lý tưởng cho sản xuất hàng loạt
- Thành mỏng, thường 1 đến 3 mm, và chi tiết tinh xảo
- Chính xác và nhẵn, cần ít gia công
- Chi tiết có thể gồm bệ, gân và chữ trong một lần phun
Hạn chế
- Khuôn rất đắt, nên lô nhỏ không có lời
- Giới hạn ở kim loại nhiệt độ chảy thấp như nhôm, kẽm và magiê
- Khí bị kẹt để lại các lỗ xốp nhỏ, nên hầu hết chi tiết không dễ nhiệt luyện hay hàn
- Thời gian chuẩn bị dài, thường nhiều tháng, để thiết kế và chế tạo khuôn
Ứng dụng
- Ô tôVỏ hộp số và động cơ, giá đỡ, vật đúc thân xe lớn liền khối
- Điện tửKhung laptop và điện thoại, tản nhiệt, vỏ đầu nối
- Hàng tiêu dùngThân dụng cụ điện, chi tiết đồ gia dụng nhà bếp, ô tô đồ chơi
- Phụ kiện xây dựngTay nắm cửa, khóa, vòi nước (thường là kẽm, rồi mạ)
- Chiếu sángVỏ đèn đường, tản nhiệt LED
Cách nhận biết
- Bề mặt nhẵn, đều và chi tiết sắc nét, thường được sơn hoặc mạ crôm.
- Những dấu tròn nhỏ, hơi nhô hoặc lõm, nơi chốt đẩy đẩy chi tiết ra.
- Một đường mỏng đã cắt ở đường phân khuôn, đôi khi còn sót ít bavia nhỏ.
- Thành mỏng được gia cường bằng gân, và các bệ tròn (trụ) cho vít.
So sánh với
Xem video
RCM Industries, Inc. · Toàn bộ chu kỳ được giải thích bởi một thợ đúc áp lực
Pedeo Hogedrukgieterij · Một cell đúc nhôm đang sản xuất: múc, phun và đẩy ra
DyCast Specialties Corporation · Đúc kẽm buồng nóng các chi tiết nhỏ, cận cảnh
Bühler Group · Một máy khổng lồ đúc các phần thân xe lớn trong một lần phun
Xem ảnh thật
- Wikipedia: Đúc áp lực — máy buồng nóng và buồng nguội, ảnh khuôn mở và một cell đang làm việc
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Kim loại bị ép vào ở áp suất cao, không phải rót bằng trọng lực.
- Khuôn thép đắt chỉ có lời ở sản lượng lớn.
- Chi tiết nhanh, chính xác, thành mỏng, chủ yếu bằng nhôm, kẽm và magiê.
Xem thêm trong Đúc
Tất cả 100 quy trình
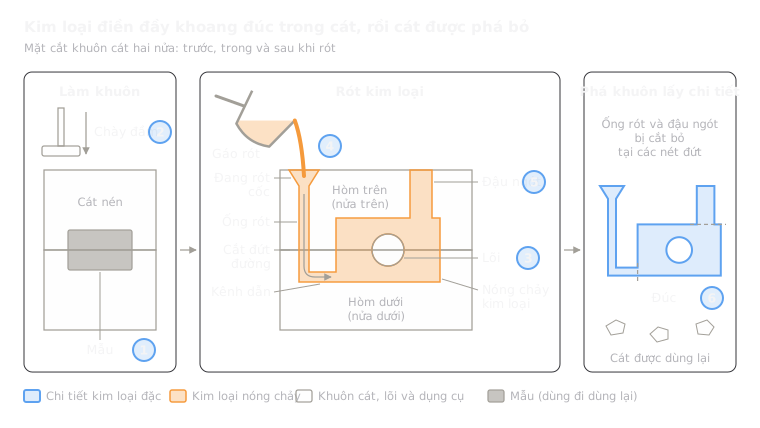 1.1ShortĐúc cátKim loại rót vào khoang nén trong cát; cát được phá bỏ sau đóMở bài học
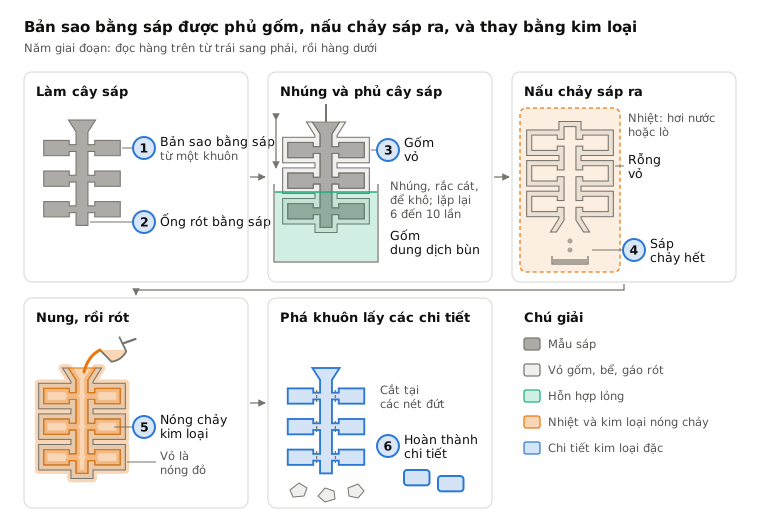
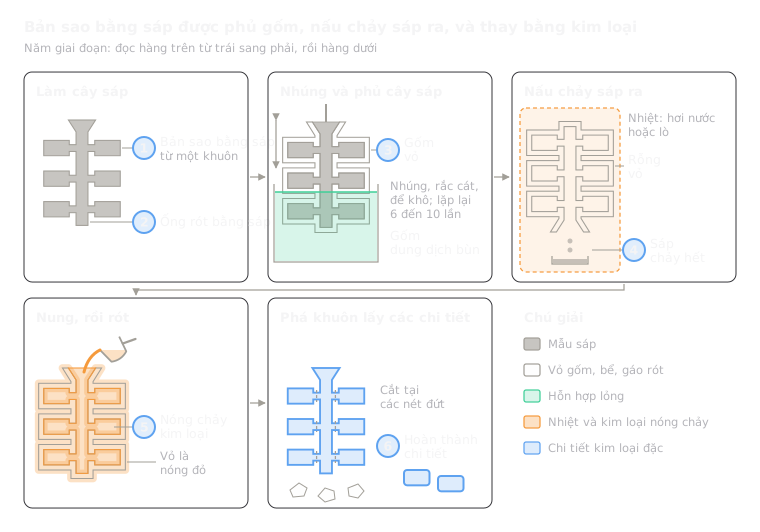 1.2Đúc mẫu chảy (sáp mất)Bản sao sáp được phủ gốm, nấu chảy sáp ra, rồi rót kim loại vàoMở bài học
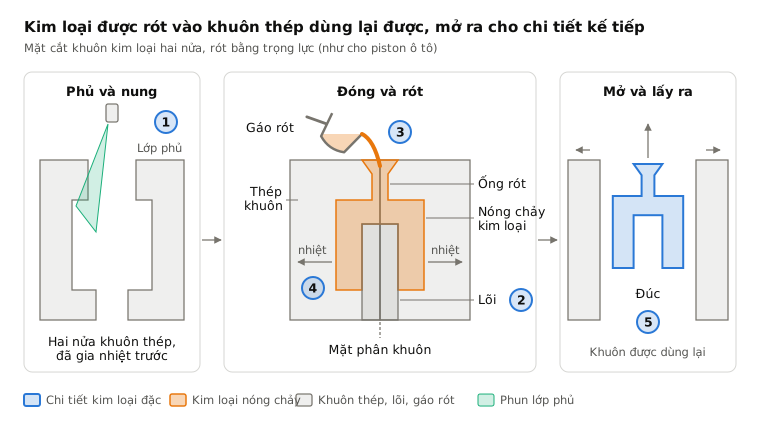
 1.3Đúc khuôn kim loạiKim loại rót bằng trọng lực vào khuôn thép tái sử dụngMở bài học
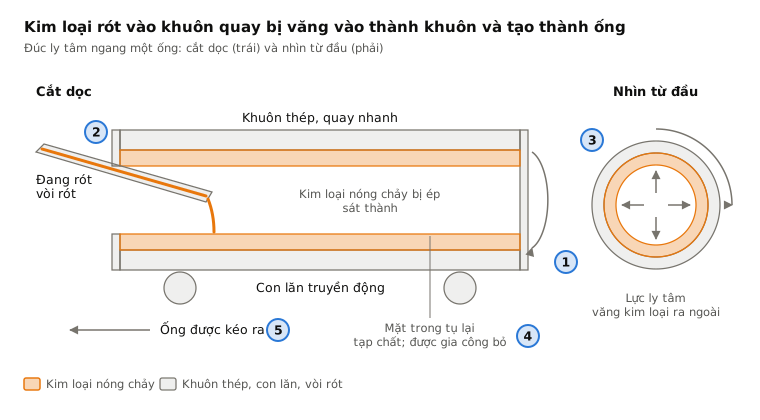
 1.5Đúc ly tâmKim loại bị văng vào thành khuôn đang quayMở bài học
 1.6Đúc xốp mất (lost foam)Kim loại rót lên bản sao xốp chôn trong cát rờiMở bài học
 1.7Đúc bán rắn (thixomolding và rheocasting)Một hỗn hợp kim loại sệt nửa rắn được phun vào khuôn thépMở bài học
 1.8Đúc đơn tinh thể (cánh tuabin)Đông đặc chậm từ một đầu làm chi tiết lớn lên thành một tinh thể duy nhấtMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.