

Đúc mẫu chảy (sáp mất)
Bản sao sáp được phủ gốm, nấu chảy sáp ra, rồi rót kim loại vào
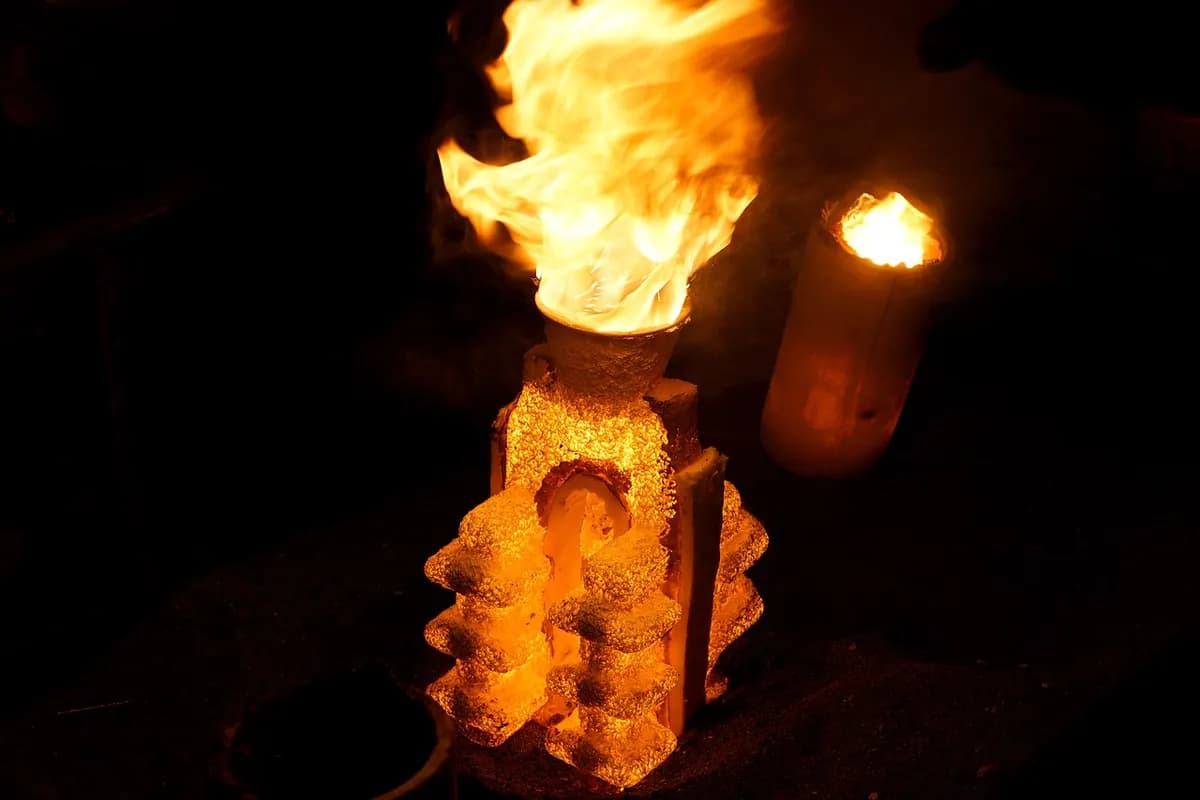
Đúc mẫu chảy, còn gọi là đúc sáp mất, sao chép chi tiết bằng sáp, phủ sáp bằng gốm, nấu chảy sáp ra và rót kim loại vào vỏ rỗng. Cánh tuabin động cơ phản lực, đầu gậy golf và implant khớp háng được làm như vậy. Bạn có chi tiết gần thành phẩm với chi tiết tinh xảo, trong gần như mọi hợp kim.
Cách hoạt động
Làm bản sao sáp. Sáp được phun vào khuôn kim loại (khuôn tái sử dụng) để tạo mẫu, một bản sao sáp chính xác của chi tiết. Mỗi vật đúc cần mẫu riêng.
Dựng cây. Nhiều mẫu được dán vào một đậu rót sáp ở giữa (kênh cấp liệu), tạo thành một "cây" chứa được từ vài đến hàng chục chi tiết.
Phủ gốm. Cây được nhúng vào vữa gốm (hỗn hợp sệt của bột gốm mịn và chất kết dính lỏng), rắc cát mịn và sấy khô. Việc này lặp lại khoảng 6 đến 10 lần, cho đến khi vỏ dày vài milimet.
Nấu chảy sáp ra. Vỏ được lật ngược và gia nhiệt, thường trong nồi hấp hơi (lò hơi nước có áp suất) hoặc lò nóng. Sáp chảy ra, thường để tái sử dụng, để lại khuôn rỗng liền khối.
Nung, rồi rót. Vỏ được nung, thường ở khoảng 1000 °C, để nó bền và đốt hết phần sáp cuối. Kim loại được rót vào khi vỏ còn nóng, để phần mỏng được lấp đầy trước khi kim loại đông.
Đập lấy chi tiết. Sau khi nguội, vỏ được đập bỏ bằng búa, rung hoặc tia nước. Chi tiết được cắt khỏi cây, và các gốc cổng rót (nơi mỗi chi tiết nối với cây) được mài nhẵn.
Thông số chính
- Vật liệu
- Thép và thép không gỉ, siêu hợp kim niken và côban, titan, nhôm, hợp kim đồng, vàng và bạc
- Chi tiết thường gặp
- Cánh tuabin, đầu gậy golf, implant khớp háng và đầu gối, cánh bơm, chi tiết súng và khóa, trang sức
- Kích thước chi tiết
- Thường vài gam đến vài kilôgam; xưởng đúc chuyên dụng vượt quá 100 kg
- Độ chính xác
- Khoảng ±0,1 đến ±0,25 mm ở chi tiết nhỏ, xấp xỉ ±0,5% kích thước
- Bề mặt hoàn thiện
- Nhẵn: Ra (độ nhám trung bình) khoảng 1,5 đến 3 µm
- Số lượng phù hợp
- Hàng trăm đến hàng trăm nghìn chi tiết mỗi năm; cũng có đơn chiếc trong nghệ thuật và trang sức
- Chi phí khuôn dụng cụ và máy
- Khuôn phun sáp tốn vài nghìn đến hàng chục nghìn đô la; mẫu in 3D bỏ qua khuôn cho mẫu thử
- Tốc độ
- Vài ngày đến vài tuần mỗi mẻ, phần lớn thời gian chờ các lớp vỏ khô; nhiều cây được xử lý song song
Ưu điểm và hạn chế
Ưu điểm
- Chi tiết rất tinh xảo và bề mặt nhẵn, thường ít cần gia công
- Dùng được với hợp kim nhiệt độ chảy cao như siêu hợp kim và thép không gỉ
- Hình phức tạp liền một khối, ít hoặc không có đường nối
- Ít phế liệu: đậu rót và kênh dẫn được nấu lại
Hạn chế
- Nhiều bước và nhân công hơn, nên mỗi chi tiết đắt hơn đúc cát
- Chi tiết chủ yếu nhỏ; chi tiết lớn trở nên khó và đắt
- Một mẫu sáp mới và một vỏ mới được dùng hết cho mỗi chi tiết
- Thời gian chuẩn bị dài, từ vài ngày đến vài tuần
Ứng dụng
- Hàng không vũ trụCánh tuabin và cánh dẫn hướng, giá đỡ kết cấu, chi tiết hệ thống nhiên liệu
- Y tếImplant khớp háng và đầu gối, dụng cụ phẫu thuật
- Thể thaoĐầu gậy golf
- Ô tôBánh turbo tăng áp, cò mổ, chi tiết van nhỏ
- Công nghiệpCánh bơm, thân van, cần gạt và giá đỡ
- Nghệ thuật và trang sứcTượng đồng, nhẫn, mão răng và cầu răng
Cách nhận biết
- Chi tiết sắc nét, chữ sắc cạnh và bề mặt nhẵn, hơi satin, ngay cả ở góc khuất.
- Không có đường nối khuôn, hoặc chỉ một đường rất mờ do khuôn sáp để lại.
- Một điểm phẳng nhỏ, đã mài nơi chi tiết được cắt khỏi cây (vết cổng rót).
- Một hình phức tạp liền một khối mà nếu không sẽ cần nhiều chi tiết gia công.
So sánh với
Xem video
RAPID DIRECT · Giải thích hoạt hình, từng bước toàn bộ quy trình
Paul Hamler · Toàn bộ quy trình làm bằng tay, từ sáp đến kim loại
SIMIS · Robot nhúng cây sáp vào vữa và cát để tạo vỏ
Dean Group International Ltd · Một xưởng đúc thực tế: cây, rót và đập vỏ
Xem ảnh thật
- Wikipedia: Đúc mẫu chảy — vỏ cho rôto turbo tăng áp, mặt trong vỏ và chi tiết thành phẩm
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Mỗi chi tiết cần một bản sao sáp mới và một vỏ gốm mới.
- Nấu chảy sáp ra để lại khuôn liền khối không đường nối, nên chi tiết tuyệt vời.
- Chính xác và nhẵn, nhưng chậm hơn và đắt hơn mỗi chi tiết so với đúc cát.
Xem thêm trong Đúc
Tất cả 100 quy trình
 1.1ShortĐúc cátKim loại rót vào khoang nén trong cát; cát được phá bỏ sau đóMở bài học
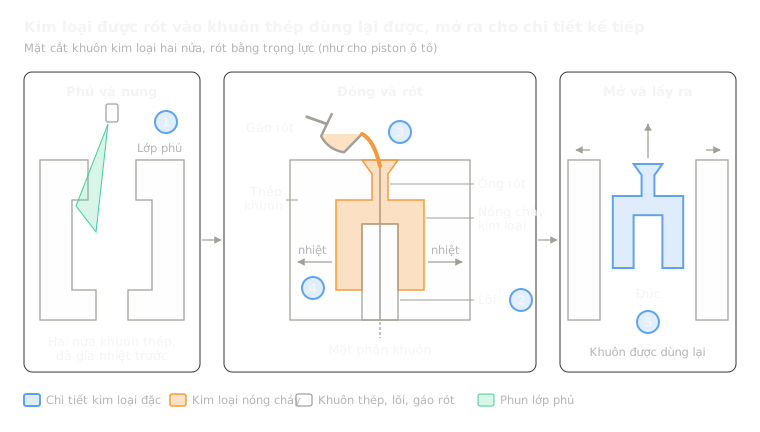 1.3Đúc khuôn kim loạiKim loại rót bằng trọng lực vào khuôn thép tái sử dụngMở bài học
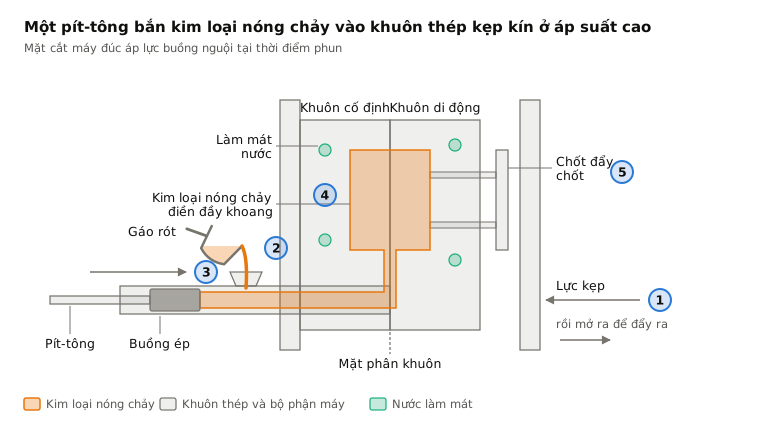
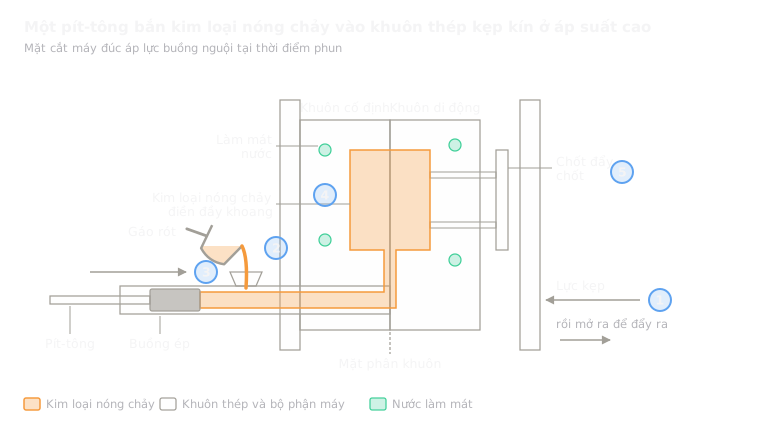 1.4Đúc áp lựcKim loại được bắn vào khuôn thép ở áp suất caoMở bài học
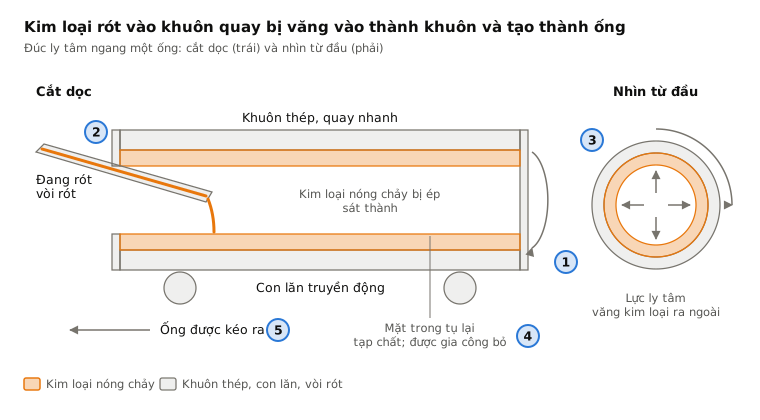
 1.5Đúc ly tâmKim loại bị văng vào thành khuôn đang quayMở bài học
 1.6Đúc xốp mất (lost foam)Kim loại rót lên bản sao xốp chôn trong cát rờiMở bài học
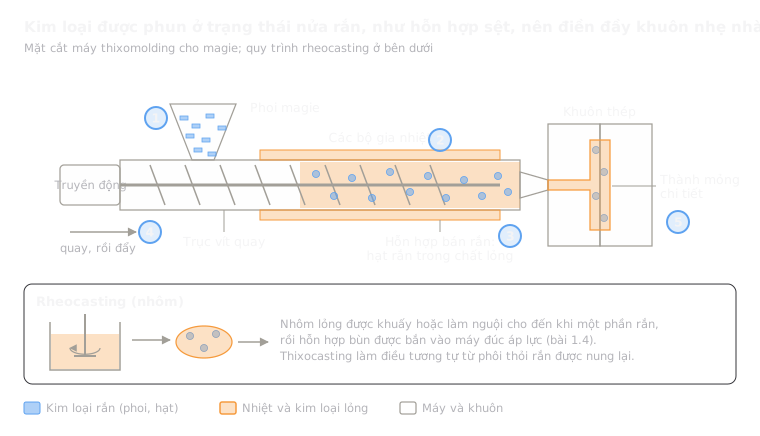 1.7Đúc bán rắn (thixomolding và rheocasting)Một hỗn hợp kim loại sệt nửa rắn được phun vào khuôn thépMở bài học
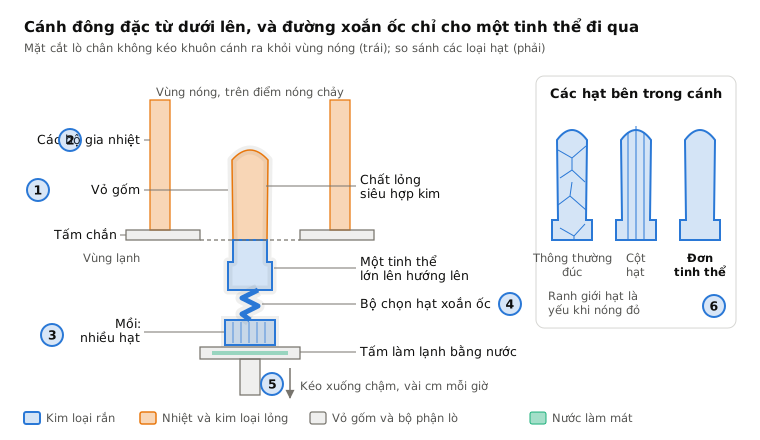
 1.8Đúc đơn tinh thể (cánh tuabin)Đông đặc chậm từ một đầu làm chi tiết lớn lên thành một tinh thể duy nhấtMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.