

Đúc
Đúc tạo chi tiết bằng cách nấu chảy kim loại, rót hoặc ép nó vào một khoang rỗng có hình chi tiết, rồi để nó đông đặc. Mọi quy trình trong chương này đều chung nguyên lý đó; chúng khác nhau ở chất liệu khuôn, dùng một lần hay hàng nghìn lần, và lực nào đưa kim loại vào: trọng lực, áp suất hay lực quay.
Ý tưởng chính
Đúc giống như làm đá viên: chất lỏng lấy hình của vật chứa, rồi cứng lại. Phần khó là vật chứa. Khuôn cát hoặc gốm rẻ và bị phá sau một lần dùng, nên phù hợp với chi tiết lớn hoặc phức tạp với số lượng nhỏ. Khuôn thép đắt nhưng dùng được cho hàng nghìn chi tiết, nên phù hợp với sản xuất hàng loạt. Mọi thứ còn lại, từ đậu ngót đến khuôn quay đến lò đông đặc chậm, đều giải quyết cùng hai vấn đề: điền đầy khuôn hoàn toàn, và ngăn các lỗ rỗng khi kim loại co lại trong lúc nguội.
8 quy trình trong chương này
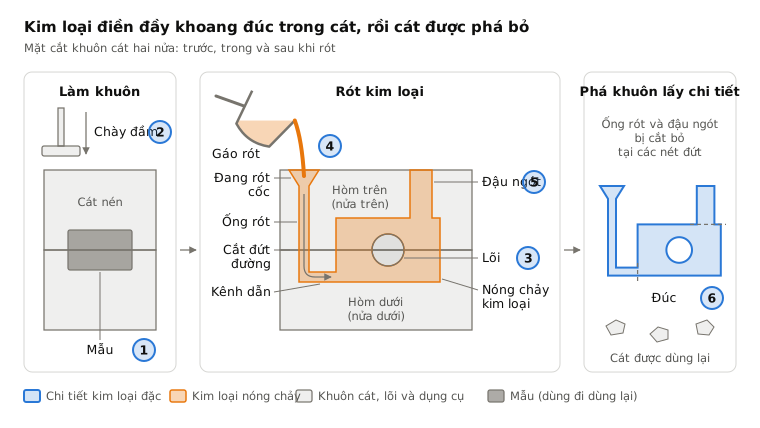
 1.1ShortĐúc cátKim loại rót vào khoang nén trong cát; cát được phá bỏ sau đóMở bài học
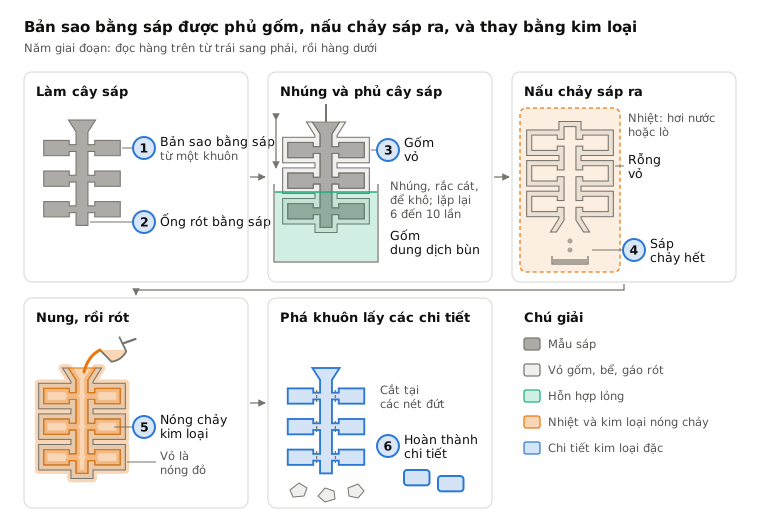
 1.2Đúc mẫu chảy (sáp mất)Bản sao sáp được phủ gốm, nấu chảy sáp ra, rồi rót kim loại vàoMở bài học
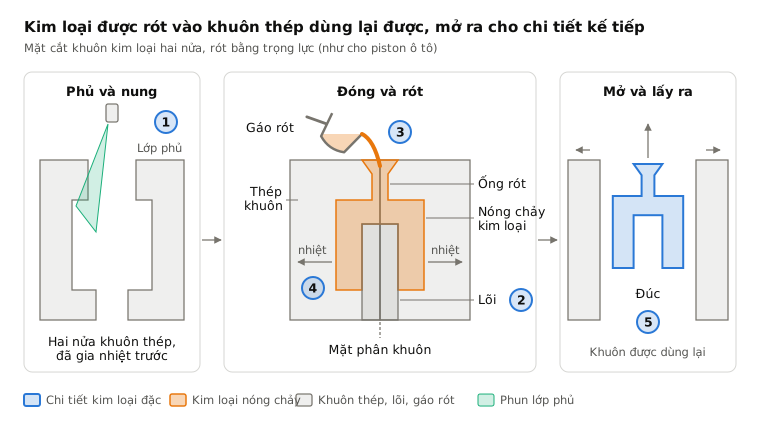
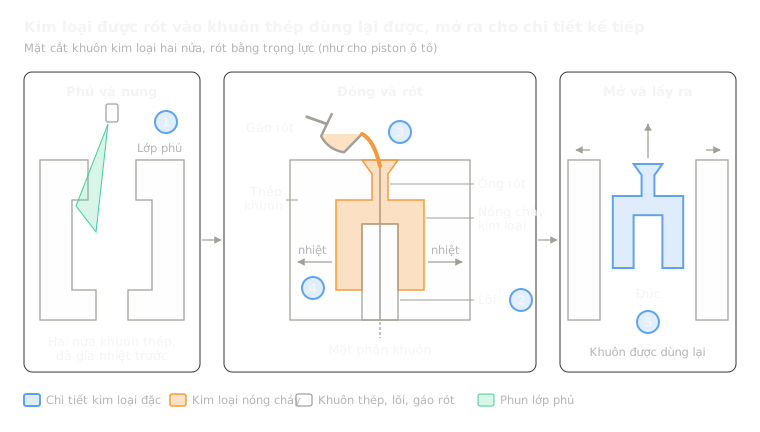 1.3Đúc khuôn kim loạiKim loại rót bằng trọng lực vào khuôn thép tái sử dụngMở bài học
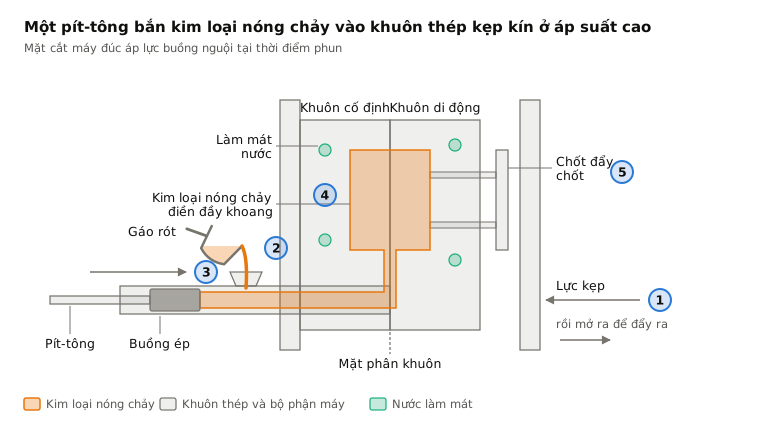
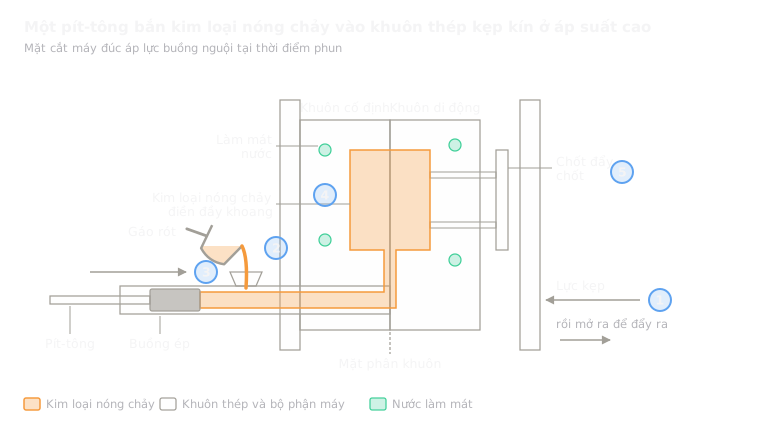 1.4Đúc áp lựcKim loại được bắn vào khuôn thép ở áp suất caoMở bài học
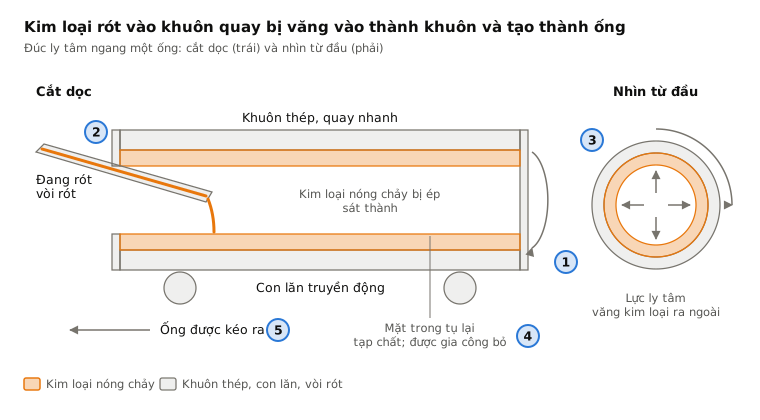
 1.5Đúc ly tâmKim loại bị văng vào thành khuôn đang quayMở bài học
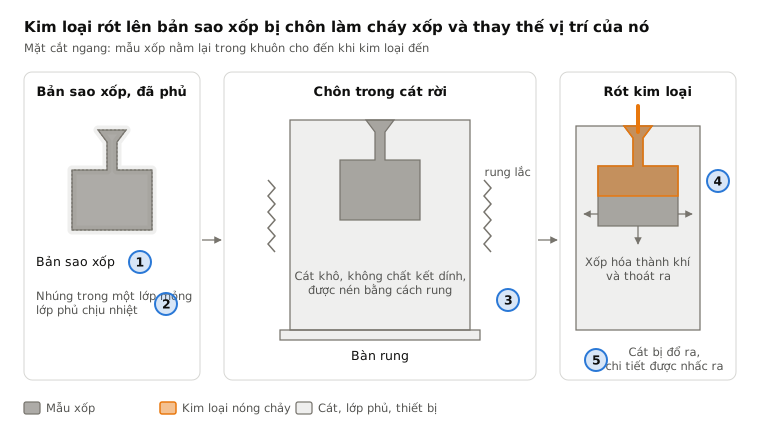
 1.6Đúc xốp mất (lost foam)Kim loại rót lên bản sao xốp chôn trong cát rờiMở bài học
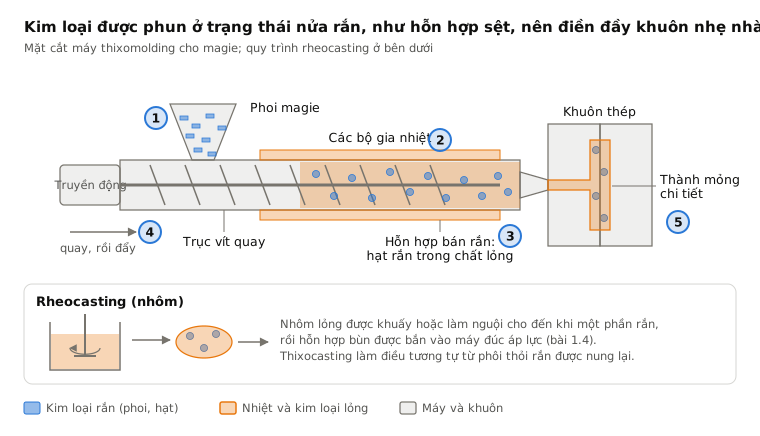
 1.7Đúc bán rắn (thixomolding và rheocasting)Một hỗn hợp kim loại sệt nửa rắn được phun vào khuôn thépMở bài học
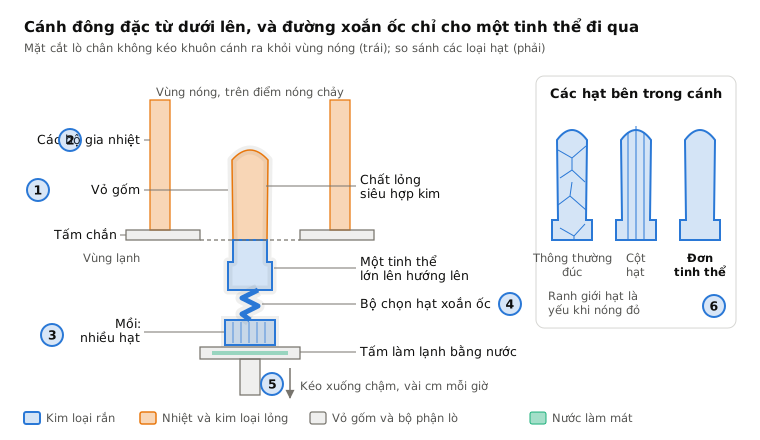
 1.8Đúc đơn tinh thể (cánh tuabin)Đông đặc chậm từ một đầu làm chi tiết lớn lên thành một tinh thể duy nhấtMở bài học
So sánh song song
| Quy trình | Tóm tắt một dòng | Phù hợp nhất với | Cỡ lô | Độ chính xác |
|---|---|---|---|---|
| 1.1Đúc cát | Kim loại rót vào khoang nén trong cát; cát được phá bỏ sau đó | Chi tiết lớn hoặc thô bằng mọi kim loại | 1 đến hàng triệu | Khoảng ±0,5 đến ±2 mm |
| 1.2Đúc mẫu chảy (sáp mất) | Bản sao sáp được phủ gốm, nấu chảy sáp ra, rồi rót kim loại vào | Chi tiết nhỏ, tinh xảo bằng hợp kim dai | Hàng trăm đến hàng trăm nghìn | Khoảng ±0,1 đến ±0,25 mm |
| 1.3Đúc khuôn kim loại | Kim loại rót bằng trọng lực vào khuôn thép tái sử dụng | Chi tiết nhôm như piston và bánh xe | Hàng nghìn đến hàng trăm nghìn | Khoảng ±0,3 đến ±0,5 mm |
| 1.4Đúc áp lực | Kim loại được bắn vào khuôn thép ở áp suất cao | Chi tiết nhôm, kẽm và magie thành mỏng | Hàng chục nghìn đến hàng triệu | Khoảng ±0,05 đến ±0,2 mm |
| 1.5Đúc ly tâm | Kim loại bị văng vào thành khuôn đang quay | Ống, vòng và ống lót | 1 đến hàng triệu | Khoảng ±0,5 đến ±2 mm ở mặt ngoài |
| 1.6Đúc xốp mất (lost foam) | Kim loại rót lên bản sao xốp chôn trong cát rời | Chi tiết liền một khối phức tạp như thân động cơ | Từ chiếc đơn lẻ đến sản lượng lớn | Khoảng ±0,3 đến ±0,5 mm |
| 1.7Đúc bán rắn (thixomolding và rheocasting) | Một hỗn hợp kim loại sệt nửa rắn được phun vào khuôn thép | Vỏ magie và nhôm đặc, mỏng | Hàng chục nghìn đến hàng triệu | Khoảng ±0,05 đến ±0,2 mm |
| 1.8Đúc đơn tinh thể (cánh tuabin) | Đông đặc chậm từ một đầu làm chi tiết lớn lên thành một tinh thể duy nhất | Cánh động cơ phản lực và tuabin khí | Hàng nghìn mỗi năm | Khoảng ±0,1 mm |
Cách chọn trong họ này
- Ít chi tiết, chi tiết lớn, hoặc thép và gang: đúc khuôn cát, khuôn rẻ nhất và linh hoạt nhất.
- Chi tiết nhỏ cần độ chi tiết mịn hoặc hợp kim nóng chảy cao: đúc mẫu chảy; đúc đơn tinh thể khi chi tiết phải chịu được hoạt động ở nhiệt độ nóng đỏ.
- Hàng nghìn chi tiết nhôm: đúc khuôn vĩnh cửu nếu thành dày và chi phí khuôn phải hợp lý; đúc áp lực khi sản lượng cao và thành mỏng.
- Chi tiết tròn, rỗng: đúc ly tâm, không cần lõi cho lỗ khoan.
- Đường dẫn bên trong phức tạp hoặc thành mỏng đặc, không lỗ rỗng: đúc mẫu xốp cho trường hợp đầu, đúc bán rắn cho trường hợp thứ hai.
Từ khóa
- Khuôn
- vật chứa rỗng mà kim loại lấp đầy; gọi là khuôn cối (die) khi bằng thép và dùng lại được.
- Mẫu
- bản sao của chi tiết dùng để tạo hình khuôn; dùng lại trong đúc khuôn cát, bị tiêu hao trong đúc mẫu chảy và đúc mẫu xốp.
- Lõi
- chi tiết chèn đặt vào khuôn để tạo lỗ hoặc đường dẫn bên trong.
- Mặt phân khuôn
- đường nối nơi hai nửa khuôn gặp nhau, thường thấy được trên chi tiết.
- Ống rót, kênh dẫn và cổng rót
- các kênh đưa kim loại vào khoang khuôn.
- Đậu ngót
- bể chứa kim loại phụ cấp bù cho chi tiết khi nó co lại.
- Co ngót
- kim loại nhỏ lại khi nguội và đông đặc, có thể để lại lỗ bên trong.
- Hạt
- một tinh thể đơn trong kim loại; hầu hết vật đúc chứa hàng triệu hạt.
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.