

Đúc khuôn kim loại
Kim loại rót bằng trọng lực vào khuôn thép tái sử dụng
Đúc khuôn kim loại rót kim loại nóng chảy, thường bằng trọng lực, vào khuôn làm bằng thép hoặc gang được mở ra và dùng lại hàng nghìn lần. Piston ô tô và nhiều mâm xe và nắp xi lanh bằng nhôm được làm như vậy. Nó nằm giữa đúc cát và đúc áp lực: chi tiết tốt hơn cát, khuôn rẻ hơn nhiều so với đúc áp lực.
Cách hoạt động
Phủ và nung nóng sơ bộ khuôn. Hai nửa thép được phun lớp gốm mỏng, bảo vệ chúng và làm chậm nguội. Chúng được giữ nóng, thường khoảng 200 đến 400 °C, để kim loại không đông quá sớm.
Đặt lõi và đóng khuôn. Lõi (chi tiết cài tạo lỗ và khoang rỗng) được đưa vào. Chúng có thể bằng thép, rút ra sau mỗi chu kỳ, hoặc bằng cát, đập bỏ sau. Hai nửa kẹp vào nhau dọc đường phân khuôn.
Rót. Kim loại nóng chảy, thường là nhôm, được rót từ thùng rót vào đậu rót. Trọng lực lấp đầy lòng khuôn; một số máy nghiêng khuôn để rót nhẹ nhàng, và máy áp suất thấp đẩy kim loại lên từ dưới.
Để nguội trong khuôn. Thép hút nhiệt nhanh, nên kim loại đông trong khoảng một phút hoặc vài phút. Nguội nhanh cho hạt mịn (tinh thể nhỏ) và kim loại bền hơn đúc cát.
Mở và lấy vật đúc ra. Hai nửa mở ra, lõi được rút, và vật đúc được nhấc ra. Đậu rót bị cắt bỏ, và khuôn sẵn sàng cho chu kỳ tiếp theo.
Thông số chính
- Vật liệu
- Chủ yếu là hợp kim nhôm và magiê, cũng có hợp kim đồng (đồng thau, đồng thanh) và một ít gang
- Chi tiết thường gặp
- Piston, mâm xe nhôm, nắp xi lanh, vỏ bánh răng và bơm, kẹp phanh, đồ nấu ăn
- Kích thước chi tiết
- Thường từ khoảng 100 g đến khoảng 50 kg
- Độ chính xác
- Khoảng ±0,3 đến ±0,5 mm trên chi tiết 100 mm
- Bề mặt hoàn thiện
- Khá nhẵn: Ra (độ nhám trung bình) khoảng 2,5 đến 6 µm
- Số lượng phù hợp
- Sản lượng trung bình đến cao: vài nghìn đến hàng trăm nghìn chi tiết mỗi năm
- Chi phí khuôn dụng cụ và máy
- Khuôn thép tốn khoảng mười nghìn đến một trăm nghìn đô la trở lên
- Tốc độ
- Vài phút mỗi chi tiết mỗi khuôn; nhiều khuôn thường chạy song song
Ưu điểm và hạn chế
Ưu điểm
- Độ chính xác tốt hơn và bề mặt nhẵn hơn đúc cát
- Nguội nhanh cho hạt mịn và độ bền tốt
- Ít lỗ khí, nên chi tiết có thể nhiệt luyện và hàn
- Khuôn dùng được hàng nghìn đến hơn một trăm nghìn chi tiết
Hạn chế
- Khuôn đắt, nên lô nhỏ không có lời
- Chủ yếu giới hạn ở hợp kim nhôm, magiê và đồng; thép quá nóng cho khuôn
- Hình dạng phải ra khỏi khuôn cứng, nên phần khuất cần lõi
- Chậm hơn đúc áp lực, và thành phải dày hơn, tối thiểu khoảng 3 đến 4 mm
Ứng dụng
- Ô tôPiston, nắp xi lanh, mâm xe, kẹp phanh, chi tiết hệ thống treo
- Hàng không vũ trụ và quốc phòngVỏ hộp và giá đỡ bằng hợp kim nhôm
- Máy mócThân bơm, vỏ bánh răng, chi tiết thủy lực
- Ống nướcThân van và phụ kiện bằng đồng thau và đồng thanh
- Đồ gia dụngĐồ nấu ăn nhôm đúc, chi tiết đèn và đồ nội thất
Cách nhận biết
- Bề mặt khá nhẵn, hơi mờ: mịn hơn nhiều so với đúc cát, thô hơn một chút so với đúc áp lực.
- Một đường phân khuôn thẳng, sạch nơi hai nửa thép gặp nhau.
- Thành dày hơn chi tiết đúc áp lực, thường 4 mm trở lên.
- Gốc đậu rót đã cắt bỏ, thường ở phần dày của chi tiết.
So sánh với
Xem video
THORS eLearning Solutions · Giải thích hoạt hình cho người mới về đúc khuôn kim loại trọng lực
Densen_casting · Một xưởng đúc sản xuất rót nhôm vào khuôn thép, hết chu kỳ này đến chu kỳ khác
Kurtz Casting Solutions · Cách robot vận hành cell đúc trọng lực tự động
Kurtz Casting Solutions · Biến thể áp suất thấp, nơi kim loại được đẩy lên khuôn từ dưới
Xem ảnh thật
- Wikipedia: Đúc khuôn kim loại — các biến thể trọng lực, slush, áp suất thấp và chân không, vật liệu khuôn và sản phẩm
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Khuôn bằng thép hoặc gang và được tái sử dụng hàng nghìn lần.
- Trọng lực (hoặc áp suất thấp) lấp đầy nó, không phải phun áp suất cao.
- Tốt hơn và bền hơn vật đúc cát, khuôn rẻ hơn đúc áp lực.
Xem thêm trong Đúc
Tất cả 100 quy trình
 1.1ShortĐúc cátKim loại rót vào khoang nén trong cát; cát được phá bỏ sau đóMở bài học
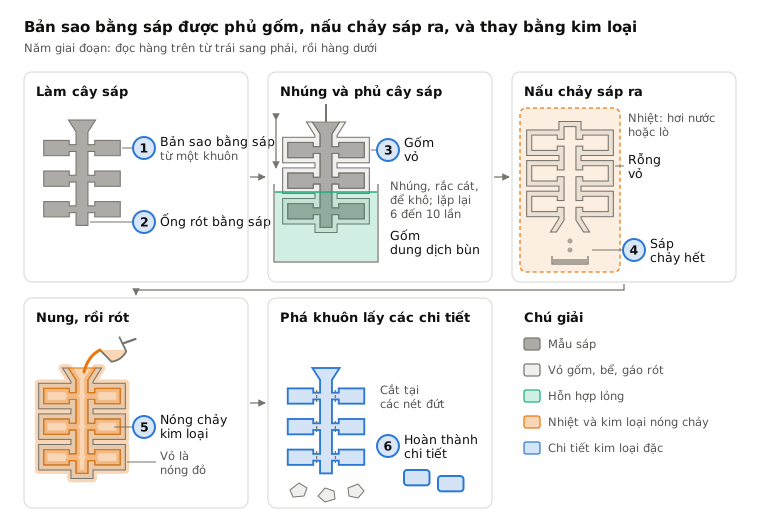
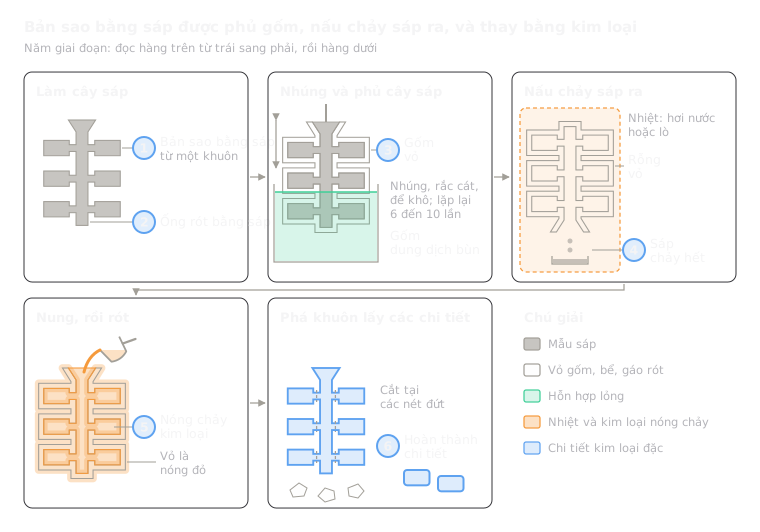 1.2Đúc mẫu chảy (sáp mất)Bản sao sáp được phủ gốm, nấu chảy sáp ra, rồi rót kim loại vàoMở bài học
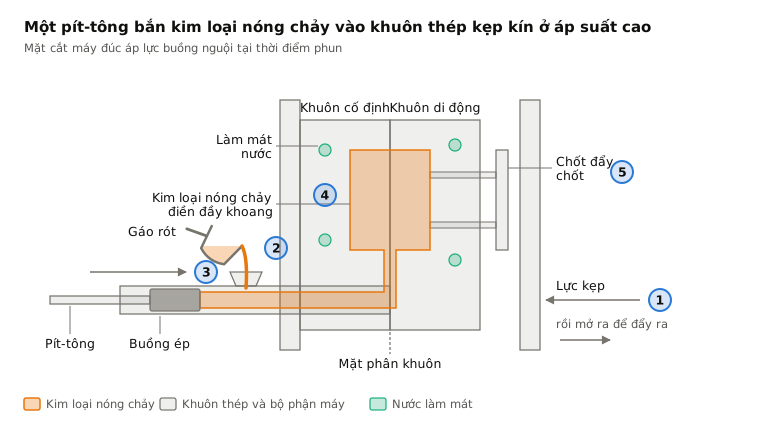
 1.4Đúc áp lựcKim loại được bắn vào khuôn thép ở áp suất caoMở bài học
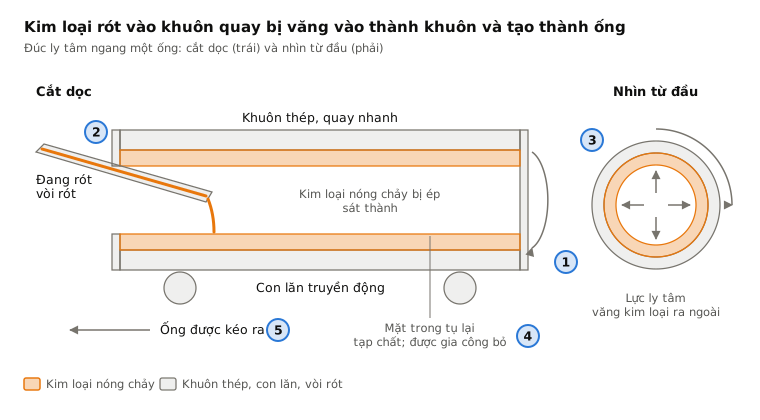
 1.5Đúc ly tâmKim loại bị văng vào thành khuôn đang quayMở bài học
 1.6Đúc xốp mất (lost foam)Kim loại rót lên bản sao xốp chôn trong cát rờiMở bài học
 1.7Đúc bán rắn (thixomolding và rheocasting)Một hỗn hợp kim loại sệt nửa rắn được phun vào khuôn thépMở bài học
 1.8Đúc đơn tinh thể (cánh tuabin)Đông đặc chậm từ một đầu làm chi tiết lớn lên thành một tinh thể duy nhấtMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.