

Tạo hình nhựa và cao su
Nhựa và cao su được tạo hình khi còn mềm, rồi giữ cho nó giữ hình dạng đó. Mọi quy trình trong chương này làm mềm vật liệu bằng nhiệt, ép nó vào khuôn hoặc giữa các trục cán, rồi cố định nó bằng cách làm nguội (nhựa nhiệt dẻo) hoặc bằng đóng rắn hóa học (cao su và nhựa nhiệt rắn). Cùng nhau, chúng làm ra hầu hết đồ vật bằng nhựa và cao su mà bạn chạm vào mỗi ngày.
Ý tưởng chính
Hãy nghĩ đến việc nướng bánh quy bằng khuôn cắt so với máy làm bánh waffle: bột vẫn thế, nhưng cách bạn ép nó quyết định hình dạng. Ở đây “bột” là một polymer (vật liệu làm từ các phân tử chuỗi rất dài), và các quy trình khác nhau ở cách đẩy nó vào hình: phun dưới áp suất cao, thổi phồng bằng khí, hút lên khuôn, lăn trong khuôn quay, ép trong máy ép, hoặc cán dẹt giữa các trục. Biên dạng liên tục, ống và màng đẩy qua khuôn cũng là phần trọng tâm của nhựa; chúng được dạy trong bài 3.3 Ép đùn.
7 quy trình trong chương này
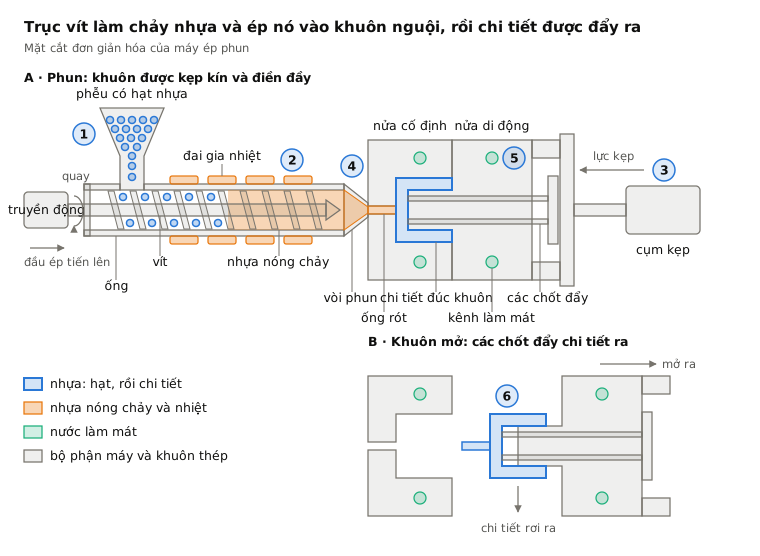
 2.1ShortÉp phunNhựa chảy được ép vào khuôn thép kínMở bài học
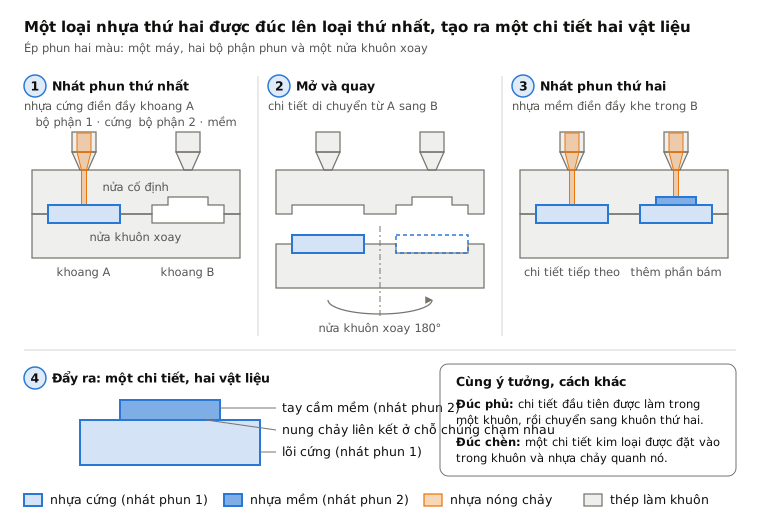
 2.2Ép phủ và ép phun hai màuNhựa thứ hai được đúc lên nhựa thứ nhấtMở bài học
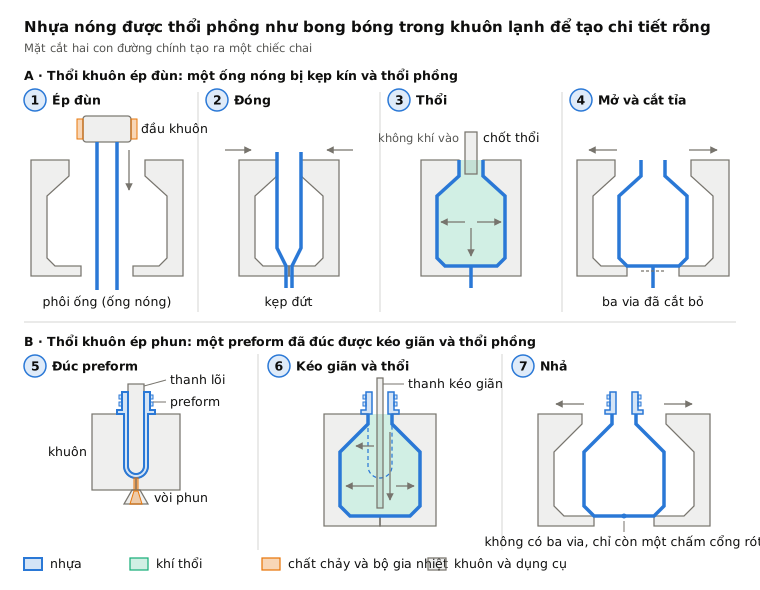
 2.3Thổi khuôn (thổi đùn và thổi ép phun)Ống nóng hoặc phôi ống được thổi phồng trong khuônMở bài học
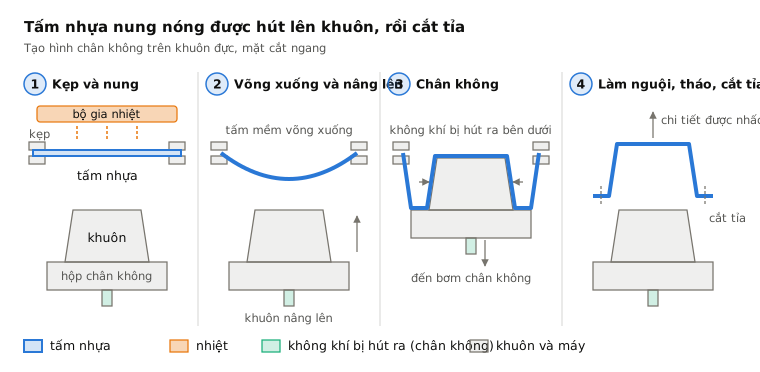
 2.4Tạo hình nhiệtTấm nung nóng được hút lên khuônMở bài học
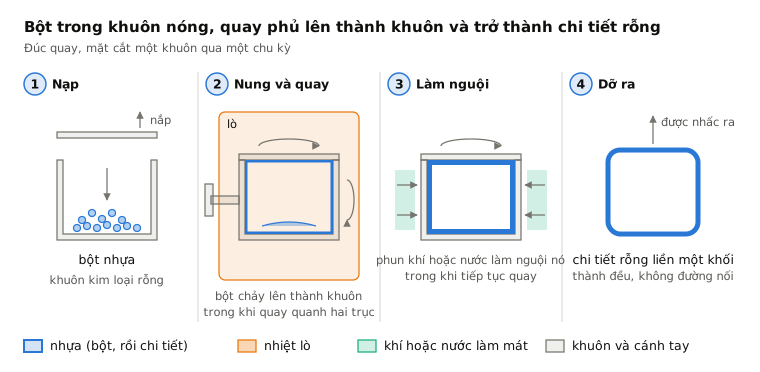
 2.5Đúc quayBột phủ lên khuôn nóng đang quayMở bài học
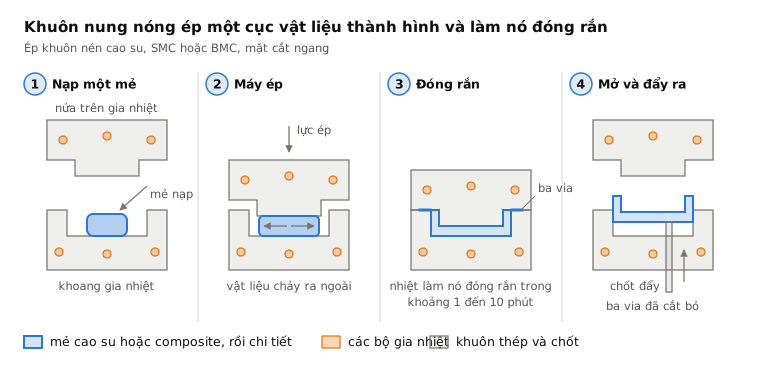
 2.6Ép khuôn nén (SMC, BMC, cao su)Một lượng liệu được ép và lưu hóa trong khuôn nóngMở bài học
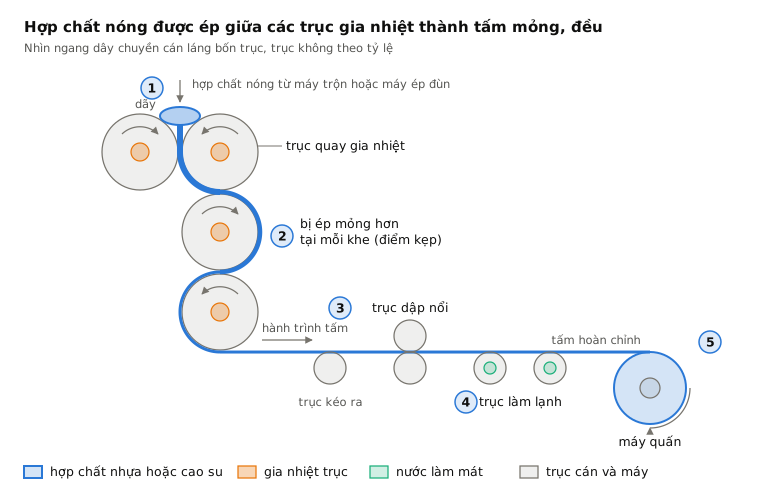
 2.7Cán lángHỗn hợp được ép thành tấm giữa các trục cánMở bài học
So sánh song song
| Quy trình | Tóm tắt một dòng | Phù hợp nhất với | Cỡ lô | Độ chính xác |
|---|---|---|---|---|
| 2.1Ép phun | Nhựa chảy được ép vào khuôn thép kín | Chi tiết đặc phức tạp | Hàng nghìn đến hàng triệu | Khoảng ±0,05–0,1 mm |
| 2.2Ép phủ và ép phun hai màu | Nhựa thứ hai được đúc lên nhựa thứ nhất | Tay cầm mềm, gioăng, chi tiết hai màu | Hàng chục nghìn đến hàng triệu | Giống ép phun |
| 2.3Thổi khuôn (thổi đùn và thổi ép phun) | Ống nóng hoặc phôi ống được thổi phồng trong khuôn | Chai, bồn, chi tiết rỗng | Hàng chục nghìn đến hàng triệu | Khoảng ±0,3–0,5 mm |
| 2.4Tạo hình nhiệt | Tấm nung nóng được hút lên khuôn | Khay, cốc, lớp lót, tấm lớn | Vài chiếc đến hàng triệu | Khoảng ±0,5 mm |
| 2.5Đúc quay | Bột phủ lên khuôn nóng đang quay | Chi tiết rỗng lớn: bồn, thuyền kayak | Hàng chục đến hàng nghìn | Khoảng ±1 mm |
| 2.6Ép khuôn nén (SMC, BMC, cao su) | Một lượng liệu được ép và lưu hóa trong khuôn nóng | Gioăng cao su, tấm composite | Hàng trăm đến hàng trăm nghìn | Khoảng ±0,1–0,3 mm |
| 2.7Cán láng | Hỗn hợp được ép thành tấm giữa các trục cán | Màng vinyl, sàn, tấm cao su | Loạt chạy rất dài | Độ dày rất đều |
Cách chọn trong họ này
- Chi tiết đặc, chi tiết nhỏ với số lượng lớn: ép phun; thêm đúc phủ khi cần tay cầm mềm hoặc màu thứ hai.
- Chi tiết rỗng: thổi khuôn cho chai và hộp cỡ vừa với sản lượng lớn; đúc quay cho chi tiết rỗng rất lớn hoặc sản lượng thấp.
- Vỏ mỏng hở hoặc tấm lớn, hoặc loạt ngắn: tạo hình nhiệt, vì khuôn của nó rẻ.
- Cao su hoặc nhựa nhiệt rắn gia cường sợi: ép khuôn nén, vì các vật liệu này cứng lại do đóng rắn chứ không phải do nguội.
- Tấm phẳng hoặc màng tính theo kilomet: cán láng cho PVC và cao su; ép đùn (bài 3.3) cho hầu hết các loại nhựa khác.
Từ khóa
- Polymer
- vật liệu làm từ các phân tử chuỗi rất dài, như nhựa và cao su.
- Nhựa nhiệt dẻo
- nhựa mềm đi khi nung nóng và cứng lại khi làm nguội, lặp đi lặp lại.
- Nhựa nhiệt rắn
- vật liệu cứng lại vĩnh viễn nhờ phản ứng hóa học và không thể nấu chảy lại.
- Đóng rắn (lưu hóa với cao su)
- sự liên kết ngang hóa học làm nhựa nhiệt rắn hoặc cao su cứng lại.
- Khoang khuôn
- khoảng rỗng bên trong khuôn có hình dạng của chi tiết.
- Mặt phân khuôn
- đường trên chi tiết nơi các nửa khuôn gặp nhau.
- Ba via nhựa
- lớp màng mỏng vật liệu thừa bị ép ra tại mặt phân khuôn, thường được cắt bỏ.
- Góc thoát khuôn
- độ thon nhẹ trên thành chi tiết để chi tiết trượt ra khỏi khuôn.
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.