

Gia công tạo hình khối
Gia công tạo hình khối tạo hình một khối kim loại đặc bằng cách ép, đập, đẩy hoặc kéo nó, không nấu chảy và không cắt ra phoi. Kim loại chảy như đất sét rất cứng thành hình mới, nên gần như không lãng phí chút nào. Sáu quy trình này làm ra hầu hết các thanh, tấm, dây, trục khuỷu và vít trên thế giới.
Ý tưởng chính
Kim loại không cứng như vẻ ngoài của nó. Đẩy đủ mạnh và nó chảy dẻo (đổi hình vĩnh viễn mà không gãy), giống như đất nặn dưới ngón tay cái của bạn. Mỗi quy trình ở đây áp dụng lực đẩy đó theo cách khác nhau: các nhát đập giữa các khuôn, trục cán quay, một đầu đẩy phía sau khuôn, hoặc kéo qua một lỗ. Nung nóng kim loại làm nó chảy dễ hơn; gia công nguội làm nó bền và chính xác hơn.
6 quy trình trong chương này
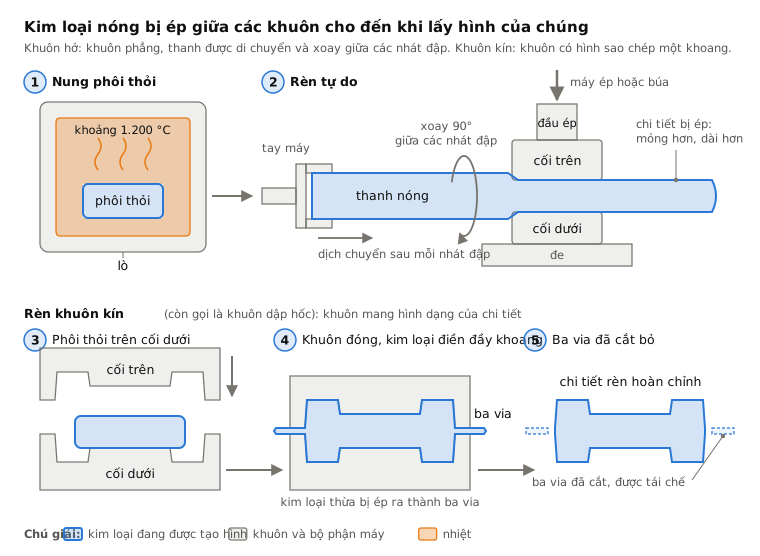
 3.1ShortRèn (khuôn hở và khuôn kín)Ép kim loại nóng giữa các khuôn phẳng hoặc định hìnhMở bài học
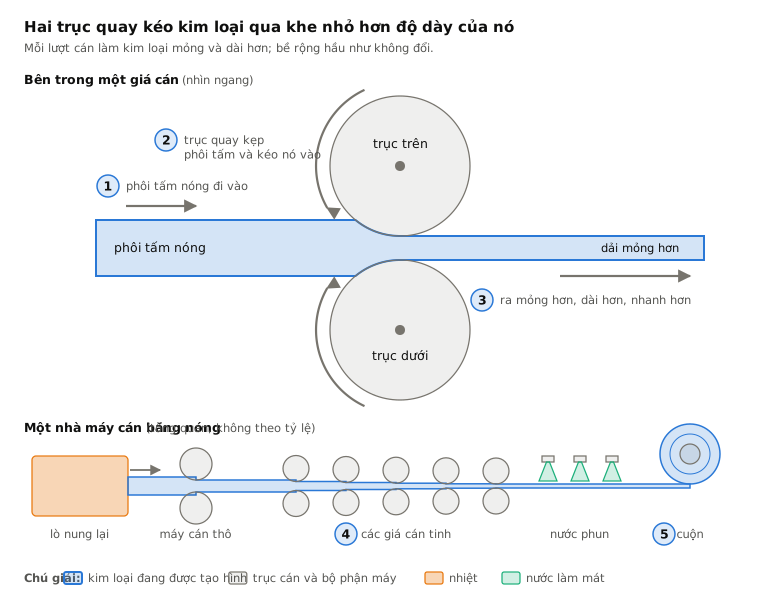
 3.2CánKéo kim loại qua khe giữa các trục cán đang quayMở bài học
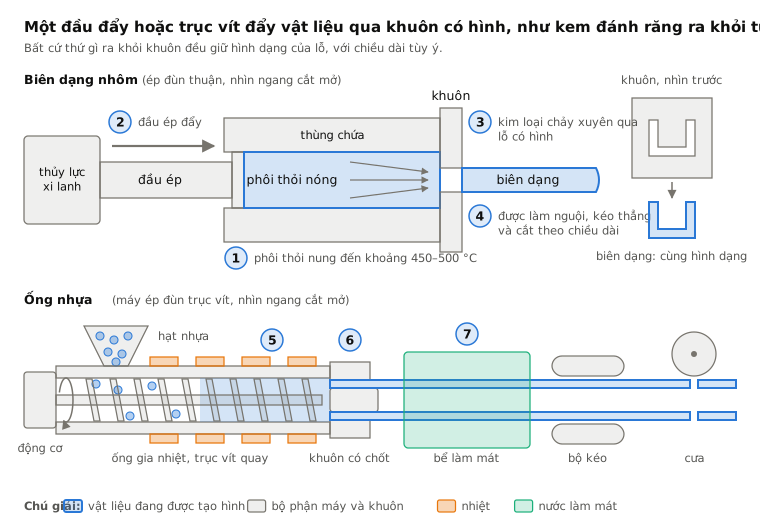
 3.3Đùn (profile nhôm và ống nhựa)Đẩy kim loại hoặc nhựa qua khuôn định hìnhMở bài học
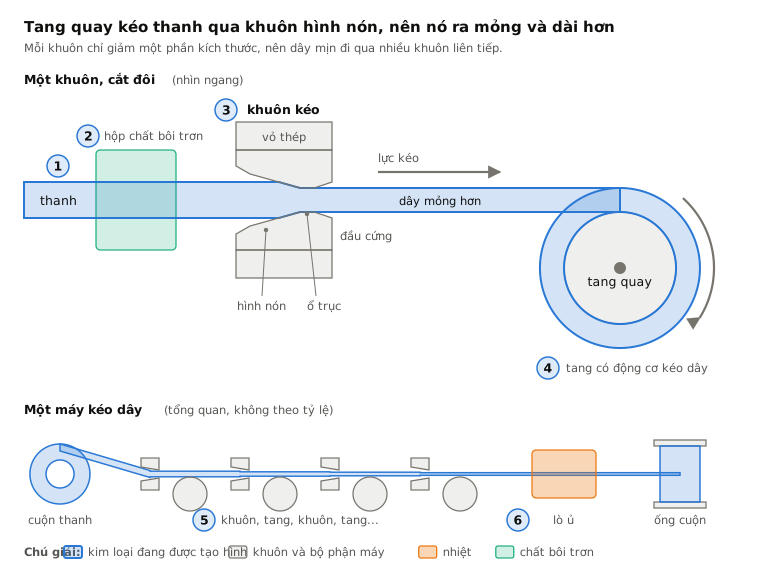
 3.4Kéo dâyKéo một thanh qua các khuôn nhỏ dầnMở bài học
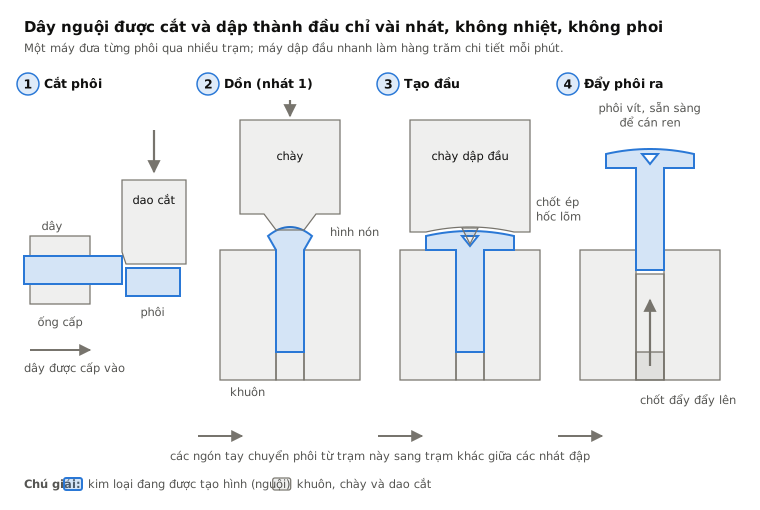
 3.5Dập đầu nguộiCắt dây thành phôi và dập đầu, ở trạng thái nguộiMở bài học
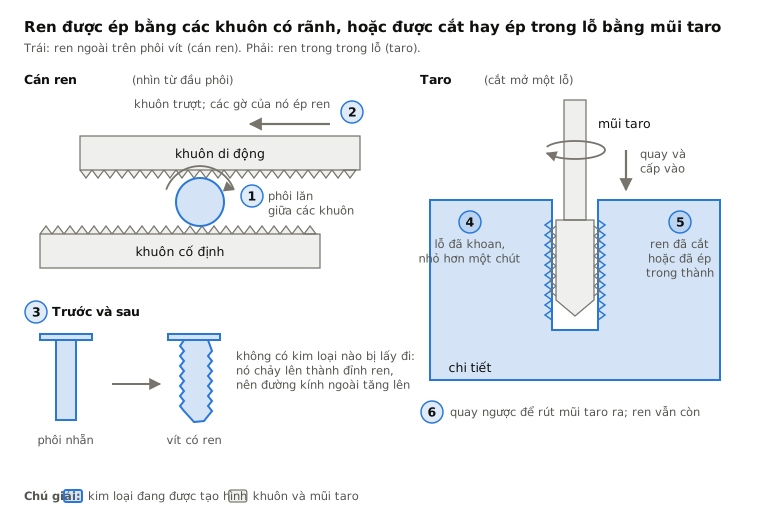
 3.6Cán ren và taroÉp ren lên phôi, hoặc cắt hay ép ren trong lỗMở bài học
So sánh song song
| Quy trình | Tóm tắt một dòng | Phù hợp nhất với | Cỡ lô | Độ chính xác |
|---|---|---|---|---|
| 3.1Rèn (khuôn hở và khuôn kín) | Ép kim loại nóng giữa các khuôn phẳng hoặc định hình | Chi tiết bền, dai: trục khuỷu, dụng cụ, phụ kiện máy bay | Chiếc đơn lẻ (rèn tự do) đến hàng triệu (rèn khuôn kín) | Khoảng ±0,5 mm, sau đó gia công |
| 3.2Cán | Kéo kim loại qua khe giữa các trục cán đang quay | Tấm mỏng, tấm dày, lá, dầm và ray | Hàng triệu tấn mỗi năm | Khoảng ±0,1 mm khi nóng, ±0,01–0,05 mm khi nguội |
| 3.3Đùn (profile nhôm và ống nhựa) | Đẩy kim loại hoặc nhựa qua khuôn định hình | Khung cửa sổ, tản nhiệt, ống | Loạt ngắn đến dây chuyền chạy không ngừng | Khoảng ±0,1–0,3 mm |
| 3.4Kéo dây | Kéo một thanh qua các khuôn nhỏ dần | Dây cho cáp, lò xo và vít | Sản lượng rất lớn | Khoảng ±0,01–0,05 mm |
| 3.5Dập đầu nguội | Cắt dây thành phôi và dập đầu, ở trạng thái nguội | Vít, bu lông, đinh tán, đinh | Hàng chục nghìn đến hàng triệu | Khoảng ±0,05–0,1 mm |
| 3.6Cán ren và taro | Ép ren lên phôi, hoặc cắt hay ép ren trong lỗ | Vít, bu lông và lỗ ren | Từ một lỗ đến hàng triệu con vít | Vài phần trăm milimet |
Ba bài cuối kể một câu chuyện: một con vít được làm từ dây như thế nào. Thanh được kéo thành dây chính xác (3.4), cắt và dập đầu thành phôi (3.5), rồi được cán ren (3.6).
Cách chọn trong họ này
- Cần chi tiết không được gãy dưới tải, như trục khuỷu hay móc câu? Chọn rèn.
- Cần sản phẩm dài, phẳng hoặc đơn giản theo tấn? Chọn cán.
- Cần một đoạn dài có tiết diện phức tạp nhưng không đổi, kể cả với loạt nhỏ? Chọn ép đùn.
- Cần dây mảnh, tròn, chính xác? Chọn kéo dây.
- Cần chi tiết nhỏ có đầu như vít với số lượng hàng triệu? Chọn dập nguội đầu bu lông, rồi cán ren.
Từ khóa
- Biến dạng dẻo
- sự thay đổi hình dạng vĩnh viễn mà không nứt, nền tảng của mọi gia công tạo hình khối.
- Gia công nóng
- tạo hình kim loại trên nhiệt độ mà nó mềm đi và tái tạo các hạt; chảy dễ hơn, bề mặt thô hơn.
- Gia công nguội
- tạo hình ở nhiệt độ phòng; cần lực lớn hơn, nhưng chi tiết bền và chính xác hơn.
- Biến cứng
- kim loại trở nên cứng hơn và kém dẻo hơn mỗi lần bị biến dạng nguội.
- Ủ
- nung kim loại để làm nó mềm lại sau khi gia công nguội.
- Khuôn
- dụng cụ bằng thép hoặc cacbua đã tôi có hình dạng được sao chép lên phôi.
- Phôi thỏi
- khối hoặc thỏi kim loại đặc ban đầu, được cắt theo chiều dài trước khi tạo hình.
- Thớ kim loại
- dạng sợi của các tinh thể kim loại, chạy theo hình dạng trong chi tiết đã tạo hình và làm chúng dai.
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.