

Cán
Kéo kim loại qua khe giữa các trục cán đang quay
Cán ép kim loại giữa hai trục quay để làm nó mỏng hơn và dài hơn, giống như máy cán mì làm dẹt bột. Tấm thân xe ô tô, tôn làm lon nước giải khát, dầm thép và đường ray đều đến từ các nhà máy cán. Hầu hết thép và nhôm đều đi qua trục cán ở một giai đoạn nào đó trong vòng đời của chúng.
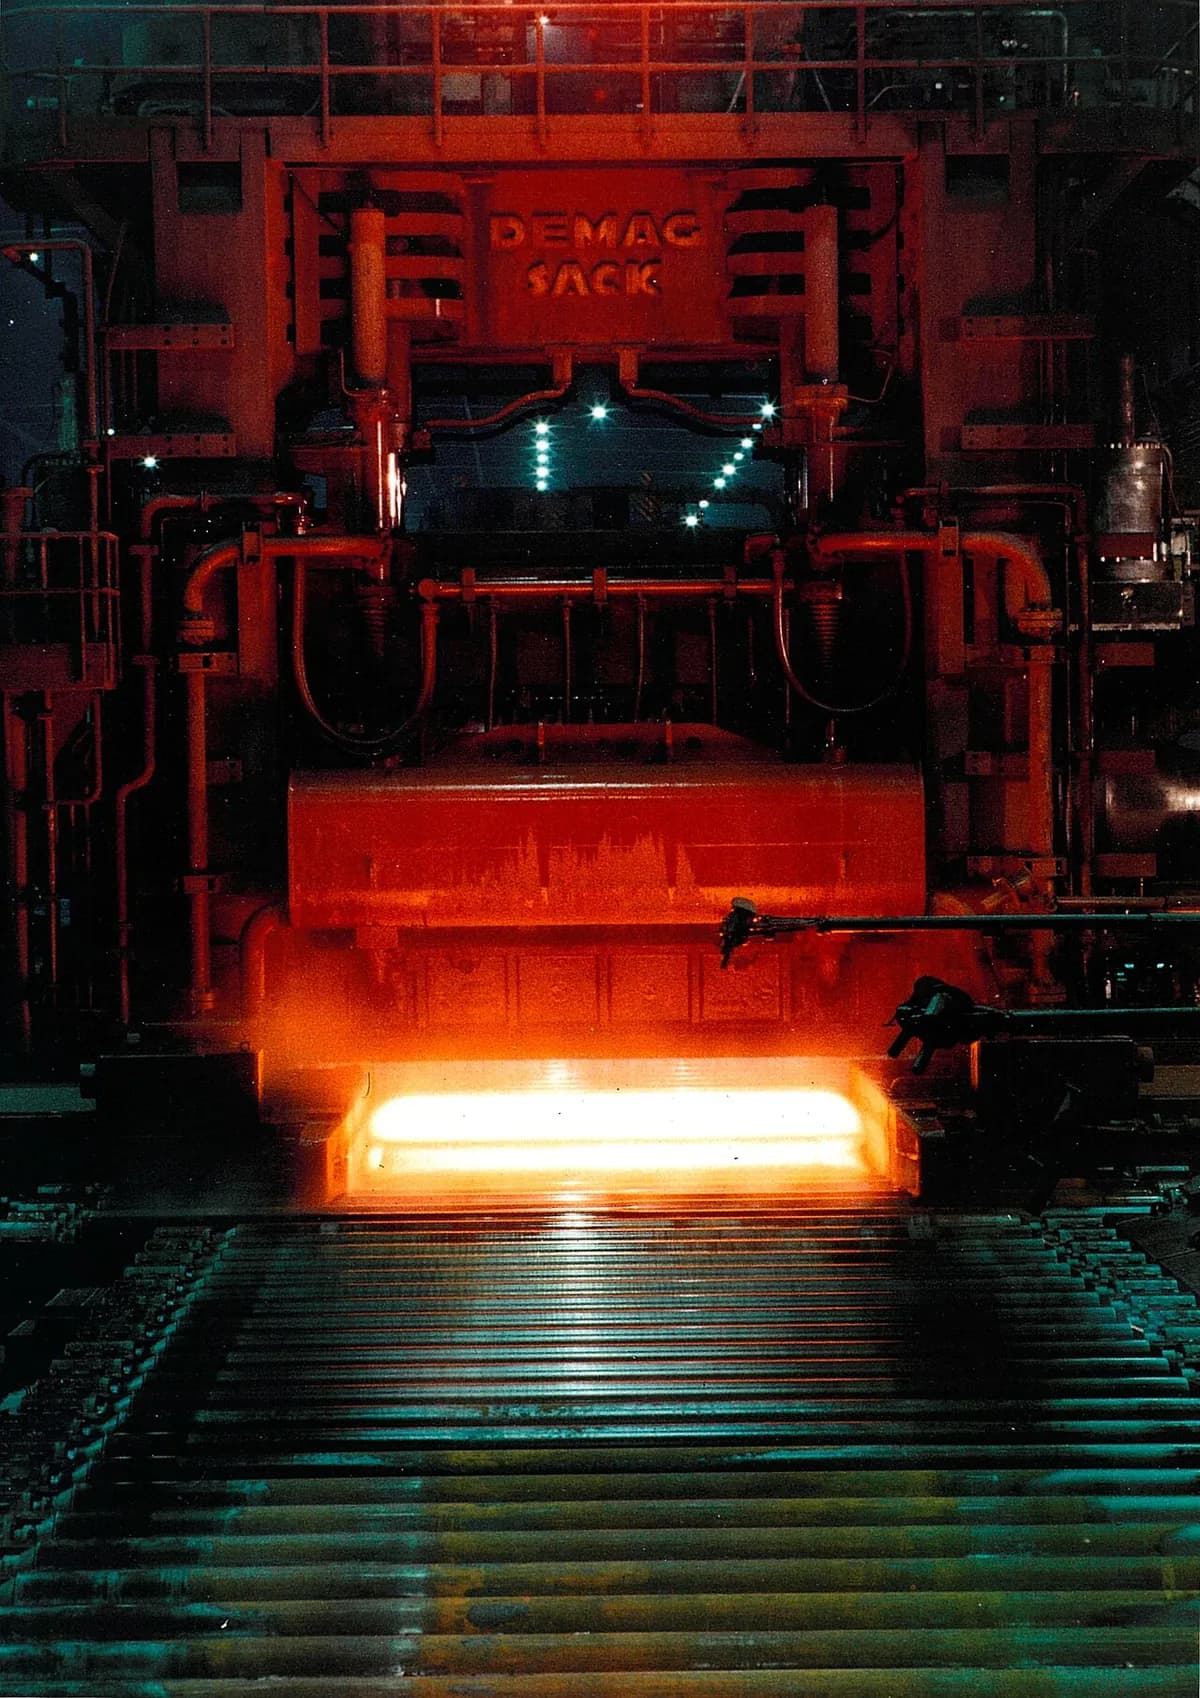
Cách hoạt động
Cấp phôi tấm. Một phôi tấm (khối kim loại phẳng, dày, thường dày khoảng 20–25 cm với thép) đến từ lò nung lại ở khoảng 1.100–1.250 °C. Cán nguội, dùng cho tấm mỏng và chính xác, bắt đầu từ dải đã cán sẵn ở nhiệt độ phòng.
Trục ăn phôi. Ma sát giữa các trục quay và phôi tấm kẹp giữ và kéo nó vào. Khe trục (khoảng hở giữa các trục) được đặt nhỏ hơn độ dày đầu vào.
Ép và kéo giãn. Trong khe, kim loại bị ép mỏng đi. Thể tích của nó không đổi, nên đi ra dài hơn và nhanh hơn lúc đi vào, trong khi bề rộng hầu như không đổi.
Lặp lại, qua từng giá cán. Mỗi lượt cán chỉ giảm một phần độ dày. Nhà máy cán băng nóng trước hết cho thép đi tới đi lui qua máy cán thô. Sau đó một dãy giá cán tinh, mỗi giá có khe hẹp hơn, đưa nó về độ dày cuối cùng.
Làm nguội và cuộn. Các vòi nước phun làm nguội dải thép, và máy cuộn quấn nó thành một cuộn nặng nhiều tấn. Tấm dày và thanh thì được cắt theo chiều dài, còn các trục cán có rãnh tạo hình dầm và ray (cán định hình).
Thông số chính
- Vật liệu
- Thép, nhôm, đồng và đồng thau, titan, hợp kim niken, kẽm
- Chi tiết thường gặp
- Tấm mỏng và tấm dày, cuộn băng, lá mỏng, thanh và que, dầm chữ I, ray
- Kích thước chi tiết
- Dải rộng đến khoảng 2 m và thường dài hơn một km mỗi cuộn; từ tấm dày hơn 100 mm đến lá mỏng hơn sợi tóc
- Độ chính xác
- Cán nóng: khoảng ±0,1–0,2 mm về độ dày. Cán nguội: khoảng ±0,01–0,05 mm
- Bề mặt hoàn thiện
- Cán nóng: lớp oxit sẫm, bong từng mảng (vảy cán). Cán nguội: nhẵn và sáng, sẵn sàng để sơn hoặc mạ
- Số lượng phù hợp
- Sản lượng rất lớn: một nhà máy cán băng nóng cỡ lớn cán hàng triệu tấn mỗi năm
- Chi phí khuôn dụng cụ và máy
- Trục cán: từ hàng nghìn đến hàng trăm nghìn USD mỗi trục. Một nhà máy cán băng nóng hoàn chỉnh: hàng trăm triệu USD trở lên
- Tốc độ
- Dải thép có thể rời giá cán tinh cuối cùng ở tốc độ khoảng 20 m/s (hơn 70 km/h)
Ưu điểm và hạn chế
Ưu điểm
- Rất nhanh và rẻ tính theo tấn; nhà máy chạy suốt ngày đêm
- Sản phẩm dài có độ dày và tiết diện đồng đều
- Cán nóng phá vỡ cấu trúc đúc thô, giúp kim loại dai hơn
- Cán nguội cho tấm nhẵn, chính xác và bền hơn
Hạn chế
- Vốn đầu tư khổng lồ nên chỉ các nhà sản xuất lớn mới sở hữu nhà máy cán
- Chỉ có tiết diện không đổi (tấm phẳng, thanh, dầm, ray); không làm được hình 3D phức tạp
- Bề mặt cán nóng có vảy và dung sai lỏng hơn
- Kim loại cán nguội bị cứng lại; thường cần ủ (làm mềm bằng nhiệt) giữa các lượt cán
Ứng dụng
- Ô tôTấm thân xe, thanh khung gầm, bánh xe làm từ tôn cán
- Xây dựngDầm chữ I và chữ H, thép thanh vằn (cốt thép), tôn lợp mái và tôn ốp
- Bao bìTôn làm lon nước giải khát, lá nhôm, thiếc tấm cho lon thực phẩm
- Giao thông vận tảiĐường ray xe lửa, thép tấm đóng tàu, nhôm tấm cho máy bay
- Thiết bị gia dụng và điện tửVỏ máy giặt và tủ lạnh, lá đồng cho bảng mạch
- Năng lượngThép tấm cho đường ống, thép kỹ thuật điện cho máy biến áp và động cơ
Cách nhận biết
- Một sản phẩm dài có cùng độ dày hoặc tiết diện suốt chiều dài: tấm mỏng, tấm dày, thanh, dầm hoặc ray.
- Thép cán nóng có lớp vỏ xanh xám sẫm, hơi bong vảy; thép cán nguội thì nhẵn, phẳng và sáng.
- Những vệt mờ chạy dọc chiều dài tấm sáng, cho thấy hướng cán.
- Chữ hoặc số nổi lặp lại dọc theo ray hoặc dầm, được giá cán cuối cùng ép lên.
So sánh với
Xem video
Shubham Kola · Hoạt họa về cơ bản của cán nóng và cán nguội
AIST Association for Iron & Steel Technology · Toàn bộ hành trình từ phôi tấm đến cuộn
ArcelorMittal Belgium · Một nhà máy cán băng nóng thực tế chạy hết tốc độ
Factory Secrets: How It's Made (third-party channel) · Trục cán có rãnh tạo hình các dầm thép khổng lồ như thế nào
Xem ảnh thật
- Wikipedia: Rolling (metalworking) — ảnh phôi tấm, giá cán và sản phẩm cán
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Cán làm kim loại mỏng hơn và dài hơn bằng cách kéo nó qua khe giữa các trục quay.
- Cán nóng tạo hình các phôi tấm lớn với chi phí thấp; cán nguội cho tấm mỏng, nhẵn, chính xác.
- Tấm mỏng, tấm dày, lá, dầm và ray đều ra đời từ các nhà máy cán.
Xem thêm trong Gia công tạo hình khối
Tất cả 100 quy trình
 3.1ShortRèn (khuôn hở và khuôn kín)Ép kim loại nóng giữa các khuôn phẳng hoặc định hìnhMở bài học
 3.3Đùn (profile nhôm và ống nhựa)Đẩy kim loại hoặc nhựa qua khuôn định hìnhMở bài học
 3.4Kéo dâyKéo một thanh qua các khuôn nhỏ dầnMở bài học
 3.5Dập đầu nguộiCắt dây thành phôi và dập đầu, ở trạng thái nguộiMở bài học
 3.6Cán ren và taroÉp ren lên phôi, hoặc cắt hay ép ren trong lỗMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.