

Cán ren và taro
Ép ren lên phôi, hoặc cắt hay ép ren trong lỗ
Cán ren ép ren lên phôi vít giữa các khuôn có rãnh, mà không cắt bỏ chút kim loại nào. Taro tạo ren khớp ở bên trong lỗ, bằng dụng cụ gọi là mũi taro. Cùng nhau, chúng hoàn tất câu chuyện của con vít: dây (3.4), đầu (3.5), và giờ là ren.
Cách hoạt động
Cấp phôi. Một phôi có đầu từ dập nguội đầu bu lông (bài 3.5) rơi vào giữa hai khuôn thép đã tôi. Mặt của chúng có các gờ nghiêng mang hình ren.
Cán nó. Một khuôn đứng yên trong khi khuôn kia trượt qua nó. Phôi lăn giữa chúng, và các gờ ép vào bề mặt; kim loại chảy lên giữa các gờ để tạo đỉnh ren.
Ra một con vít. Chỉ trong một lượt, thường một phần của giây, ren đã hoàn chỉnh. Không có kim loại nào bị lấy đi, nên phía ngoài của ren lớn hơn phôi ban đầu.
Khoan lỗ. Với ren trong, trước hết bạn khoan một lỗ nhỏ hơn một chút so với cỡ ren (đường kính mũi khoan taro).
Vặn mũi taro vào. Mũi taro (dụng cụ cứng hình con vít) được vặn và tiến vào lỗ. Mũi taro cắt cắt ren và tạo phoi; mũi taro ép không có lưỡi cắt mà ép ren vào thành lỗ.
Vặn ngược ra. Mũi taro được quay ngược và vặn ra, để lại ren trong sẵn sàng cho bu lông.
Thông số chính
- Vật liệu
- Cán: kim loại dẻo như thép, thép không gỉ, nhôm, đồng thau, titan. Taro: hầu như mọi kim loại hoặc nhựa gia công được
- Chi tiết thường gặp
- Vít, bu lông, gu-giông, thanh ren (cán); lỗ ren trong thân động cơ, vỏ máy, đai ốc (taro)
- Kích thước chi tiết
- Ren cán từ khoảng 1 mm đến hàng chục milimet; mũi taro từ dưới 1 mm đến khoảng 50 mm, cỡ lớn hơn được cắt bằng cách khác
- Độ chính xác
- Cấp dung sai ren thường giữ kích thước trong vài phần trăm milimet
- Bề mặt hoàn thiện
- Ren cán: nhẵn và sáng. Ren cắt: hơi nhám, có vết dụng cụ
- Số lượng phù hợp
- Cán: hàng nghìn đến hàng triệu. Taro: từ một lỗ làm tay đến hàng triệu trên máy tự động
- Chi phí khuôn dụng cụ và máy
- Khuôn cán: hàng trăm đến hàng nghìn USD một cặp. Mũi taro: vài đến vài chục USD mỗi cái
- Tốc độ
- Cán: thường hàng trăm chi tiết mỗi phút. Taro: vài giây mỗi lỗ trên máy
Ưu điểm và hạn chế
Ưu điểm
- Ren cán bền hơn: thớ kim loại chạy theo ren và bề mặt được gia công cứng
- Không có phoi và không lãng phí kim loại trong cán ren và taro ép
- Rất nhanh và rẻ tính theo chi tiết
- Mũi taro rẻ và dùng được trên hầu như mọi máy hoặc bằng tay
Hạn chế
- Cán cần kim loại dẻo và phôi có kích thước chính xác
- Cán phù hợp với ren ngoài; lỗ thì cần taro
- Mũi taro có thể gãy trong lỗ, nhất là loại nhỏ, và khó lấy ra
- Mũi taro cắt để lại phoi phải được dọn, nhất là trong lỗ kín
Ứng dụng
- Chi tiết ghép nốiVít, bu lông, gu-giông, thanh ren
- Ô tôGu-giông bánh xe, bu lông động cơ, lỗ taro trong thân động cơ và hộp số
- Hàng không vũ trụBu lông cường độ cao với ren cán để chống mỏi
- Máy mócLỗ lắp taro trong khung, vỏ máy và giá đỡ
- Ống nướcPhụ kiện có ren và đầu ống
Cách nhận biết
- Ren cán: đỉnh ren nhẵn và sáng, đôi khi có một đường nối mờ ngay trên đỉnh.
- Ren cán: phần ngoài của ren rộng hơn thân trơn bên cạnh.
- Ren cắt (mũi taro hoặc máy tiện): vết dụng cụ mảnh, và đôi khi có ba via nhỏ ở đầu ren.
- Lỗ taro ép: ren nhẵn, không có vết phoi, thường có một đường nứt nhỏ ở mỗi đỉnh.
So sánh với
Xem video
Haas Automation, Inc. · Các loại mũi taro, cỡ mũi khoan taro và taro trên máy CNC
Mr. G-Code Machining · Taro cắt và taro ép đặt cạnh nhau
TeskerMFG · Một máy cán ren đang làm việc
TR Fastenings · Một nhà máy sản xuất ốc vít cán ren ở tốc độ cao
Xem ảnh thật
- Wikipedia: Threading (manufacturing) — các phương pháp cắt và cán ren, kèm ảnh
- Wikipedia: Tap and die — mũi taro, bàn ren và mặt cắt của mũi taro cắt và taro ép
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Cán ren ép ren lên phôi giữa các khuôn có rãnh, không có phoi.
- Taro tạo ren khớp bên trong lỗ đã khoan, bằng cách cắt hoặc ép.
- Ren cán bền hơn ren cắt vì thớ kim loại chạy theo ren.
Xem thêm trong Gia công tạo hình khối
Tất cả 100 quy trình
 3.1ShortRèn (khuôn hở và khuôn kín)Ép kim loại nóng giữa các khuôn phẳng hoặc định hìnhMở bài học
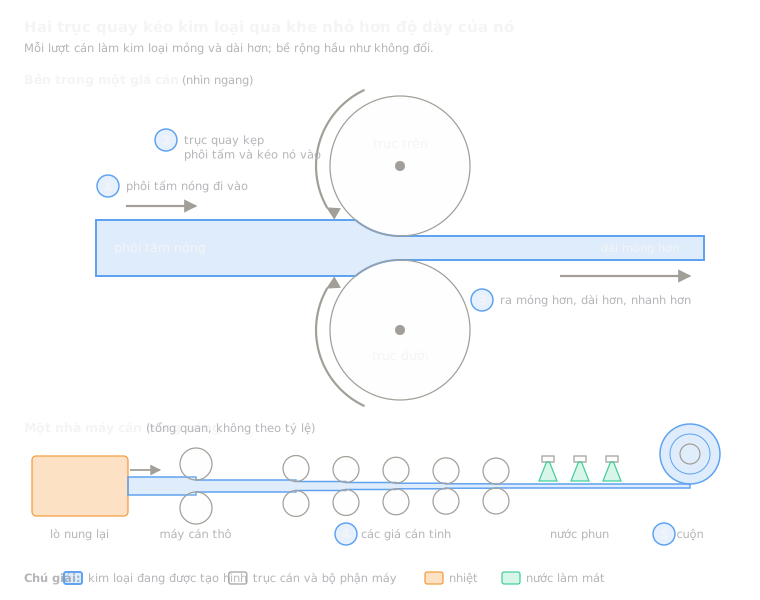 3.2CánKéo kim loại qua khe giữa các trục cán đang quayMở bài học
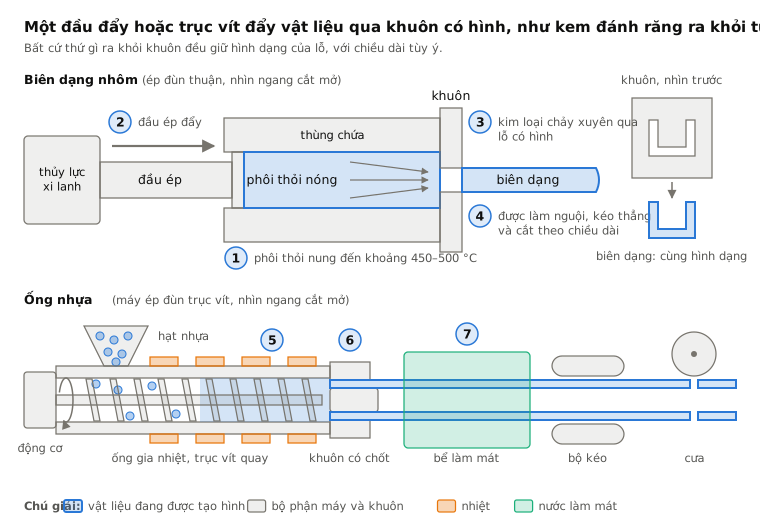
 3.3Đùn (profile nhôm và ống nhựa)Đẩy kim loại hoặc nhựa qua khuôn định hìnhMở bài học
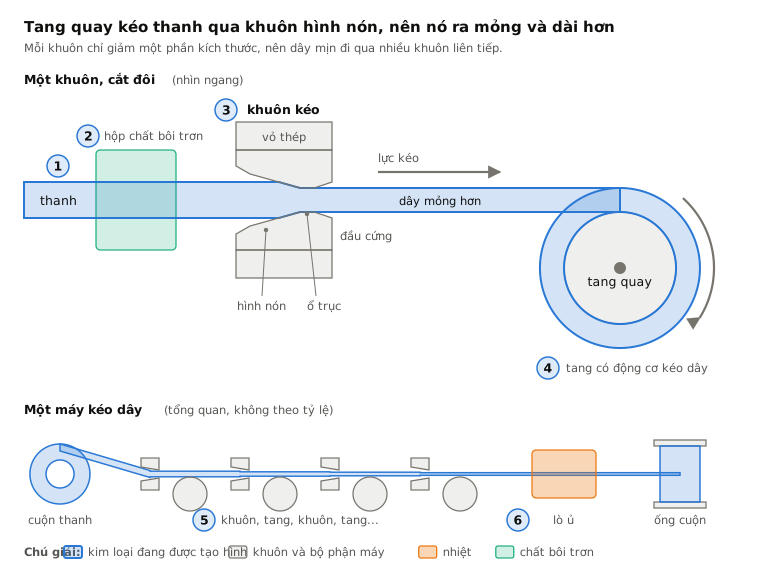
 3.4Kéo dâyKéo một thanh qua các khuôn nhỏ dầnMở bài học
 3.5Dập đầu nguộiCắt dây thành phôi và dập đầu, ở trạng thái nguộiMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.