

Tạo hình tấm và ống
Tạo hình tấm và ống biến tấm hoặc ống phẳng mỏng thành hình 3D mà không lấy đi vật liệu nào. Mọi quy trình trong chương này uốn hoặc kéo giãn kim loại quá giới hạn đàn hồi, nên nó giữ được hình mới; chúng khác nhau ở thứ thực hiện việc đẩy: máy ép và khuôn, một con lăn quay, một chất lỏng, một chất khí, một xung từ trường, một vụ nổ hoặc một tia laser.
Ý tưởng chính
Hãy nghĩ đến việc gấp và kéo giãn một tờ giấy bạc nhà bếp trên một cái bát. Tấm kim loại cũng cư xử tương tự, chỉ là cần lực lớn hơn nhiều. Độ dày giữ gần như không đổi, nên một lớp vỏ hoặc ống nhẹ, bền ra đời từ một phôi phẳng với ít hao phí. Việc chọn quy trình phụ thuộc chủ yếu vào độ sâu và độ phức tạp của hình dạng, số lượng chi tiết bạn cần và ngân sách dành cho dụng cụ.
10 quy trình trong chương này
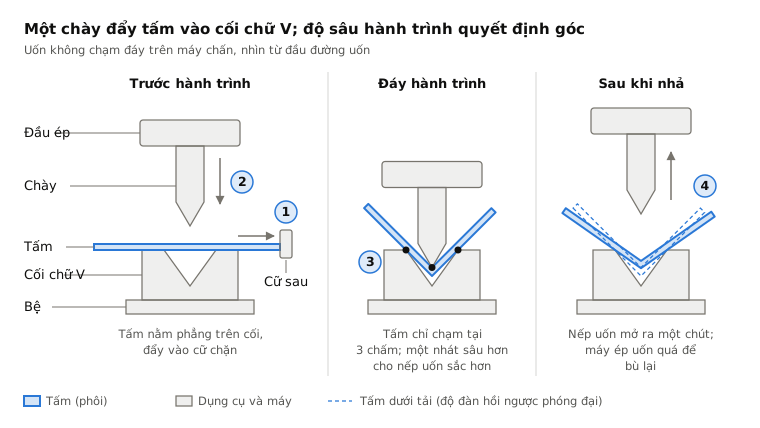
 4.1Uốn tôn tấmMáy chấn gấp tấm kim loại theo đường thẳngMở bài học
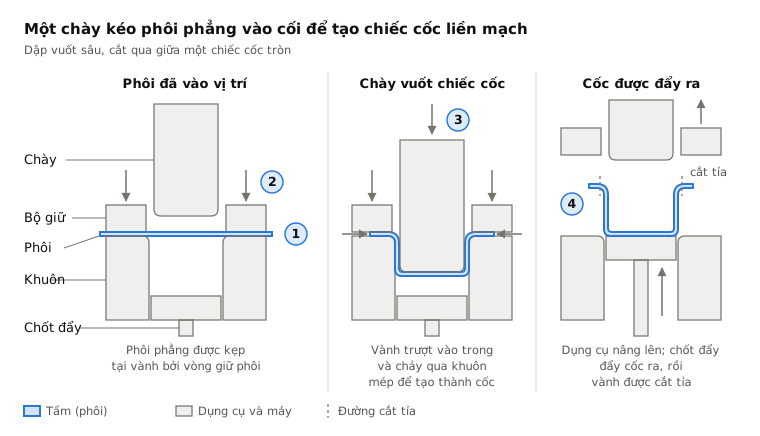
 4.2ShortDập và dập vuốt sâuCặp khuôn khớp nhau cắt và ép tấm thành hình, thường chỉ trong một giâyMở bài học
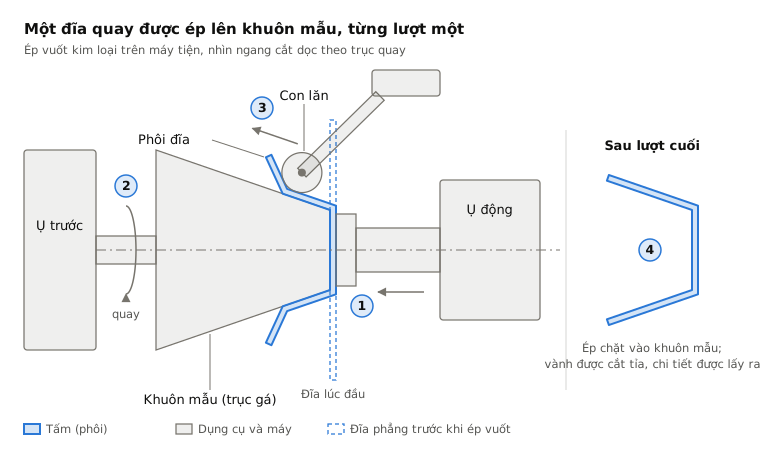
 4.3Dập vuốt quay (metal spinning)Con lăn ép đĩa quay lên một khuôn mẫuMở bài học
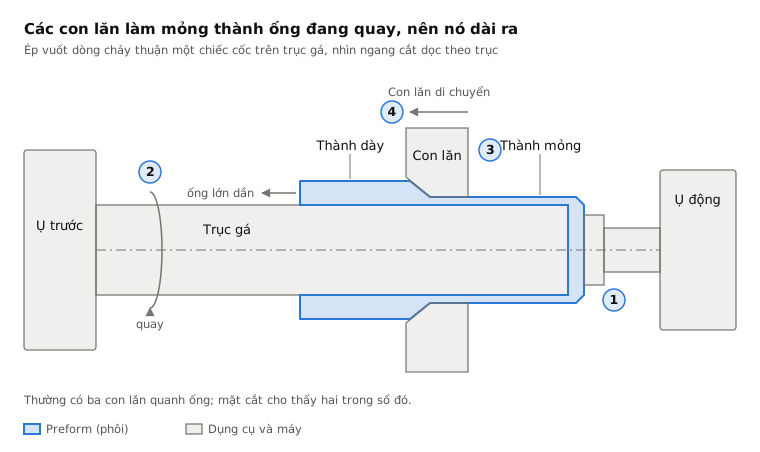
 4.4Tạo hình lưu biến (flow forming)Các con lăn kéo ống quay mỏng hơn và dài hơn trên lõiMở bài học
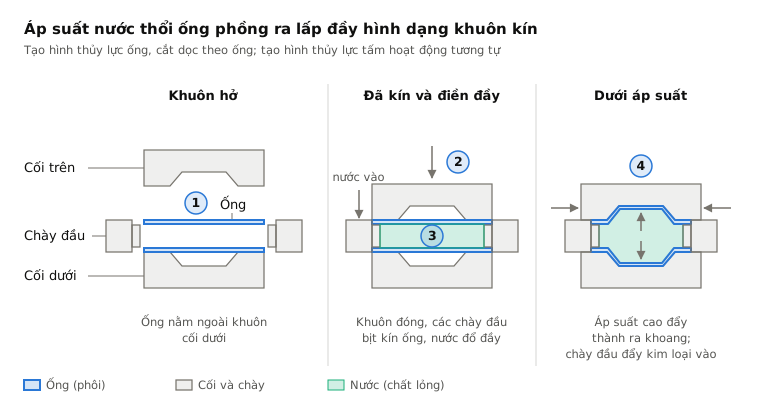
 4.5Tạo hình thủy lựcÁp suất chất lỏng đẩy ống hoặc tấm vào khuônMở bài học
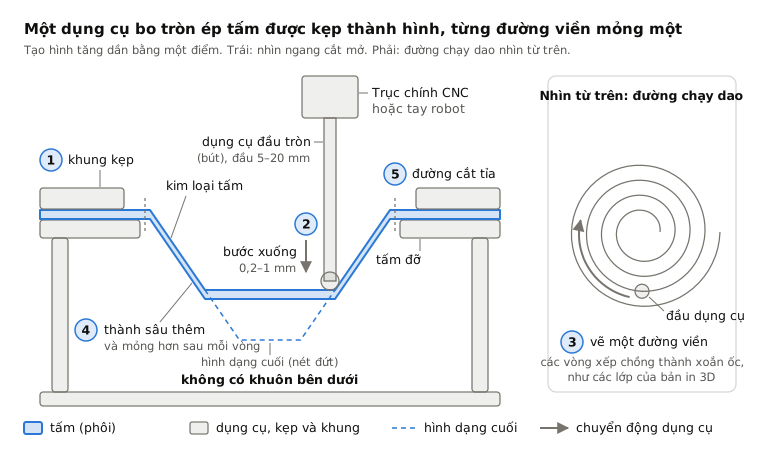
 4.6Tạo hình tấm tăng dầnMột dụng cụ tròn vẽ đường viền vào tấm được kẹp, không cần khuônMở bài học
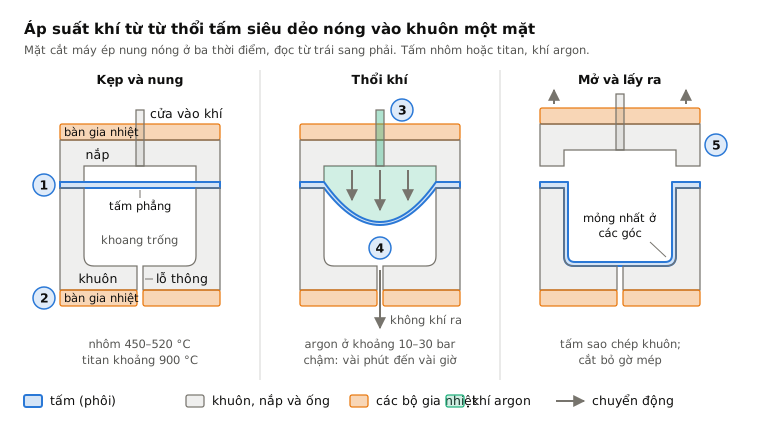
 4.7Tạo hình siêu dẻoKhí nóng thổi một tấm siêu dẻo vào một khuônMở bài học
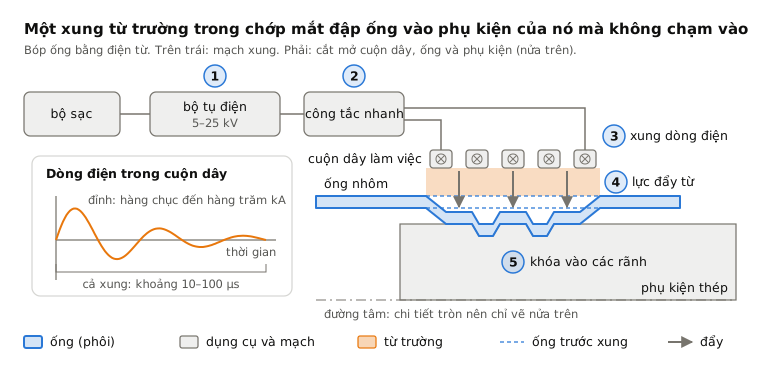
 4.8Tạo hình điện từXung từ trường ném kim loại lên phụ kiện, không cần tiếp xúcMở bài học
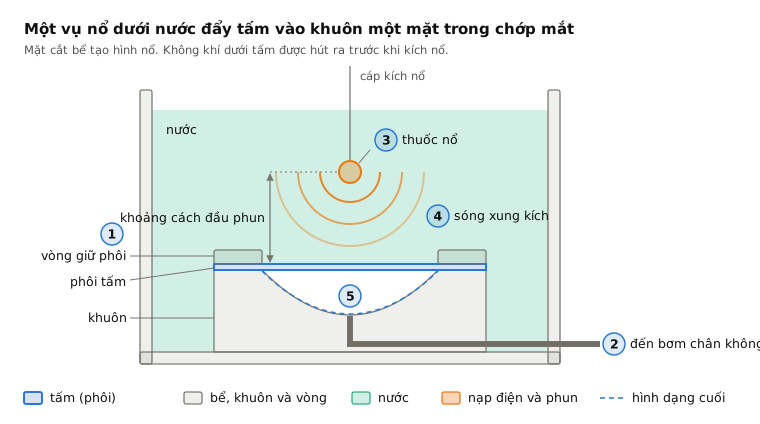
 4.9Tạo hình bằng nổMột vụ nổ dưới nước đẩy tấm vào một khuônMở bài học
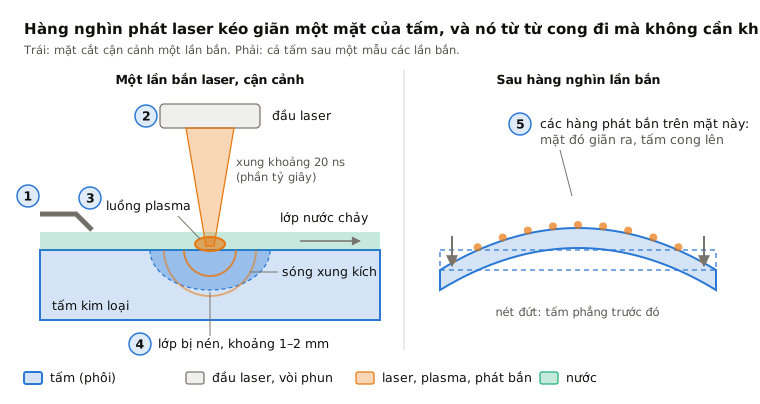
 4.10Tạo hình bằng phun bi laserCác phát laser kéo giãn một mặt để tấm congMở bài học
So sánh song song
| Quy trình | Tóm tắt một dòng | Phù hợp nhất với | Cỡ lô | Độ chính xác |
|---|---|---|---|---|
| 4.1Uốn tôn tấm | Máy chấn gấp tấm kim loại theo đường thẳng | Giá đỡ, hộp, vỏ máy | Từ chiếc đơn lẻ đến sản xuất hàng loạt | Khoảng ±0,1–0,5 mm, góc khoảng ±0,5° |
| 4.2Dập và dập vuốt sâu | Cặp khuôn khớp nhau cắt và ép tấm thành hình, thường chỉ trong một giây | Tấm xe ô tô, lon, chậu rửa | Sản xuất hàng loạt | Khoảng ±0,05–0,2 mm |
| 4.3Dập vuốt quay (metal spinning) | Con lăn ép đĩa quay lên một khuôn mẫu | Chi tiết tròn: chụp đèn, mái vòm, đồ nấu ăn | Từ chiếc đơn lẻ đến loạt vừa | Khoảng ±0,1–0,5 mm |
| 4.4Tạo hình lưu biến (flow forming) | Các con lăn kéo ống quay mỏng hơn và dài hơn trên lõi | Ống và trụ thành mỏng chính xác | Loạt vừa đến lớn | Khoảng ±0,05–0,1 mm |
| 4.5Tạo hình thủy lực | Áp suất chất lỏng đẩy ống hoặc tấm vào khuôn | Ống khung xe ô tô, chi tiết ống xả, tấm phức tạp | Loạt vừa đến lớn | Khoảng ±0,1–0,3 mm |
| 4.6Tạo hình tấm tăng dần | Một dụng cụ tròn vẽ đường viền vào tấm được kẹp, không cần khuôn | Mẫu thử và chi tiết theo yêu cầu | Từ chiếc đơn lẻ đến vài trăm | Khoảng ±0,5–1 mm |
| 4.7Tạo hình siêu dẻo | Khí nóng thổi một tấm siêu dẻo vào một khuôn | Tấm hàng không vũ trụ và ô tô sâu, phức tạp | Hàng trăm đến vài nghìn mỗi năm | Vài phần mười mm |
| 4.8Tạo hình điện từ | Xung từ trường ném kim loại lên phụ kiện, không cần tiếp xúc | Ống và mối nối bóp (crimp), nhôm và đồng | Loạt vừa đến lớn | Thường khoảng ±0,1 mm |
| 4.9Tạo hình bằng nổ | Một vụ nổ dưới nước đẩy tấm vào một khuôn | Mái vòm và tấm rất lớn | Mẫu thử, loạt rất nhỏ | Khớp tốt với khuôn; cắt tỉa sau đó |
| 4.10Tạo hình bằng phun bi laser | Các phát laser kéo giãn một mặt để tấm cong | Tấm hàng không vũ trụ dày cong nhẹ, nắn thẳng | Loạt nhỏ | Vài phần mười mm sau khi hiệu chỉnh |
Các con số về độ chính xác là bậc độ lớn điển hình; mỗi bài đưa ra chi tiết.
Cách chọn trong họ này
- Nếp gấp đơn giản trên tấm: uốn; nhiều chi tiết giống hệt: dập và dập vuốt sâu.
- Chi tiết tròn: ép vuốt cho số ít, ép vuốt dòng chảy cho thành mỏng chính xác, dập cho số lượng khổng lồ.
- Ống có hình dạng phức tạp: tạo hình thủy lực; ống nối với phụ kiện: tạo hình điện từ.
- Ít chi tiết và không có ngân sách làm khuôn: tạo hình tấm tăng dần, hoặc tạo hình phun bi laser cho đường cong nhẹ trên tấm dày.
- Chi tiết sâu, phức tạp hoặc rất lớn với số lượng nhỏ: tạo hình siêu dẻo, hoặc tạo hình nổ cho chi tiết lớn nhất và cứng nhất.
Từ khóa
- Phôi
- miếng tấm phẳng mà chi tiết được tạo hình từ đó.
- Khuôn
- dụng cụ đã tôi, có hình dạng, tạo hình cho chi tiết.
- Độ đàn hồi ngược
- sự trở lại đàn hồi nhỏ của kim loại về hình dạng cũ sau khi tạo hình.
- Gờ mép
- vành phẳng quanh chi tiết đã tạo hình, thường được cắt bỏ.
- Trục gá
- một khối có hình mà kim loại được ép lên hoặc ép qua.
- Khả năng tạo hình
- kim loại có thể giãn bao xa trước khi mỏng quá mức hoặc nứt.
- Ứng suất dư
- ứng suất bị khóa bên trong kim loại sau khi tạo hình.
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.