

Tạo hình siêu dẻo
Khí nóng thổi một tấm siêu dẻo vào một khuôn
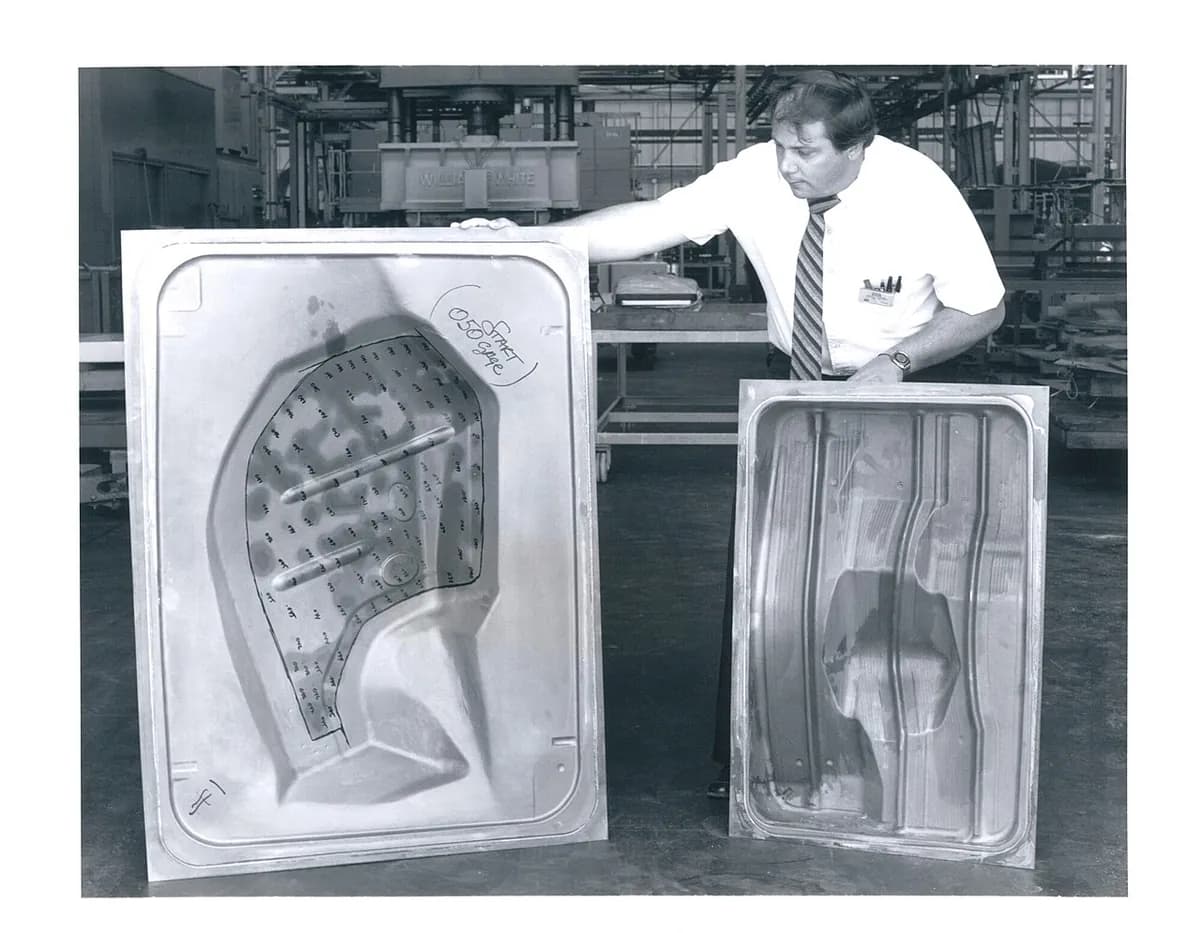
Tạo hình siêu dẻo (SPF) nung một tấm hạt mịn đặc biệt cho đến khi nó có thể giãn dài ra gấp nhiều lần, như kẹo cao su ấm. Áp suất khí sau đó thổi nó từ từ vào một khuôn một mặt (khuôn thép có hình). Nó biến một tấm thành các tấm sâu, phức tạp, như cửa máy bay và thân vỏ xe thể thao, vốn nếu không sẽ cần nhiều mảnh ghép.
Cách hoạt động
Kẹp tấm. Một tấm phẳng hợp kim siêu dẻo được đặt lên khuôn có khoang (hình rỗng của chi tiết). Một nắp kín ép lên mép tấm, tạo ra mối kín khí.
Nung tất cả. Các bàn gia nhiệt (tấm ép nóng) đưa khuôn và tấm đến nhiệt độ tạo hình: khoảng 450–520 °C với nhôm 5083, khoảng 900 °C với titan Ti-6Al-4V.
Thổi khí vào. Argon (khí trơ giúp kim loại nóng không phản ứng với không khí) chảy vào phía trên tấm ở áp suất thấp, thường khoảng 10–30 bar.
Để nó giãn từ từ. Tấm phồng lên như bong bóng xà phòng trong khi không khí bên dưới thoát ra qua các lỗ thông. Áp suất tăng dần, nên kim loại giãn chậm, trong vài phút đến vài giờ, mà không bị rách. Các hạt nhỏ li ti của nó (các tinh thể tạo nên kim loại) trượt qua nhau, cho phép giãn đến vài trăm phần trăm.
Điền đầy khuôn, rồi mở. Tấm chạm vào thành khoang và đến các góc sau cùng, nên các góc cuối cùng mỏng nhất. Máy ép mở ra, chi tiết nóng được nhấc ra, và mép gờ (vành bị kẹp) được cắt bỏ.
Thông số chính
- Vật liệu
- Hợp kim siêu dẻo hạt mịn: titan Ti-6Al-4V, nhôm 5083 và một số hợp kim nhôm–liti, một số loại thép không gỉ
- Chi tiết thường gặp
- Cửa máy bay, tấm kiểm tra và ống dẫn, tấm thân xe ô tô sản lượng thấp, kết cấu rỗng có gân cứng
- Kích thước chi tiết
- Từ giá đỡ nhỏ đến tấm dài vài mét
- Độ chính xác
- Sát với hình dạng khuôn, thường vài phần mười milimet ở phía khuôn, với gần như không có độ đàn hồi ngược (bật lại đàn hồi)
- Bề mặt hoàn thiện
- Nhẵn ở phía khuôn; titan cần làm sạch để loại bỏ lớp da bề mặt cứng, giàu oxy
- Số lượng phù hợp
- Loạt nhỏ đến vừa: hàng trăm đến vài nghìn chi tiết mỗi năm
- Chi phí khuôn dụng cụ và máy
- Chỉ một khuôn, bằng thép chịu nhiệt hoặc gốm, rẻ hơn cặp khuôn dập khớp nhau; máy ép gia nhiệt là khoản đầu tư lớn
- Tốc độ
- Chậm: khoảng 15 phút đến vài giờ mỗi chi tiết, nhôm nhanh hơn titan
Ưu điểm và hạn chế
Ưu điểm
- Hình dạng sâu, phức tạp trong một mảnh, thay cho cụm lắp ráp nhiều chi tiết
- Chỉ cần một khuôn nên chi phí dụng cụ thấp hơn
- Gần như không có độ đàn hồi ngược nên hình dạng chính xác
- Kết hợp với hàn khuếch tán (các tấm được nung chảy liên kết dưới nhiệt và áp suất), tạo được kết cấu rỗng có gân cứng
Hạn chế
- Chu kỳ chậm: vài phút đến vài giờ mỗi chi tiết
- Cần hợp kim hạt mịn đặc biệt, đắt hơn
- Độ dày không đều: các góc và hốc sâu bị mỏng đi
- Quy trình nóng, tốn năng lượng; titan cần khí bảo vệ và làm sạch bề mặt
Ứng dụng
- Kết cấu máy bayCửa, tấm kiểm tra và ống dẫn bằng titan và nhôm
- Động cơ phản lựcCánh quạt titan rỗng, làm bằng cách kết hợp SPF với hàn khuếch tán
- Ô tôTấm thân xe nhôm cho xe thể thao và xe sang sản lượng thấp
- Kiến trúcTấm mặt dựng và tấm ốp nhôm cong
Cách nhận biết
- Hình dạng sâu, nhẵn, cạnh mềm làm từ một tấm, không có mối hàn hay đường nối.
- Một mặt sắc nét, nhẵn (phía khuôn); mặt kia cho thấy chi tiết mềm, bo tròn hơn.
- Độ dày thay đổi: mỏng hơn ở các góc và hốc sâu, thấy được trên mép cắt.
- Vuốt sâu hơn mức máy ép thông thường làm được, luôn với bán kính lượn rộng rãi.
So sánh với
Xem video
superformusa · Phương pháp cốt lõi: khí thổi tấm nóng vào khoang khuôn cái
superformusa · Một biến thể: tấm trước hết được thổi thành bong bóng, rồi tạo hình trên dụng cụ đực
superformuk · Các tấm thân xe thực tế ra khỏi dây chuyền sản xuất
David Kirkham · Cảnh quay tại xưởng khi một chi tiết đã tạo hình rời khỏi máy ép nóng
Xem ảnh thật
- Wikipedia: Superplastic forming — nguyên lý, nhiệt độ và ví dụ trong ngành hàng không; chủ yếu là văn bản
- Wikipedia: Superplasticity — khoa học vật liệu đằng sau khả năng giãn cực lớn
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Hợp kim siêu dẻo giãn dài vài trăm phần trăm khi nóng và kéo chậm.
- Áp suất khí đẩy tấm vào một khuôn một mặt duy nhất, nên dụng cụ vẫn đơn giản.
- Lý tưởng cho tấm sâu, phức tạp liền một mảnh; cái giá là chu kỳ chậm và góc mỏng.
Xem thêm trong Tạo hình tấm và ống
Tất cả 100 quy trình
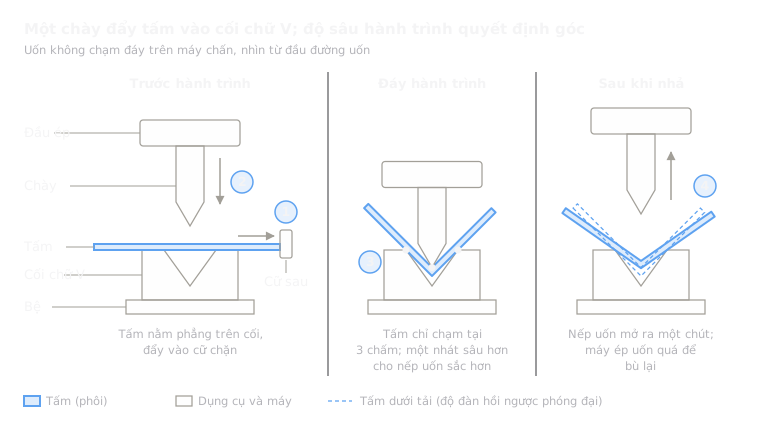 4.1Uốn tôn tấmMáy chấn gấp tấm kim loại theo đường thẳngMở bài học
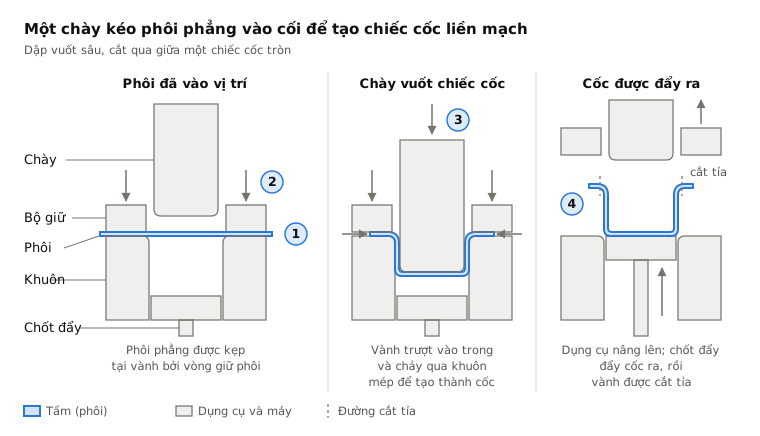
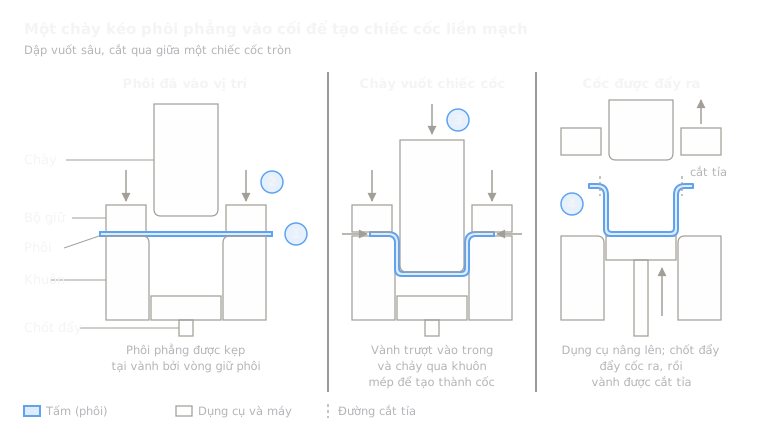 4.2ShortDập và dập vuốt sâuCặp khuôn khớp nhau cắt và ép tấm thành hình, thường chỉ trong một giâyMở bài học
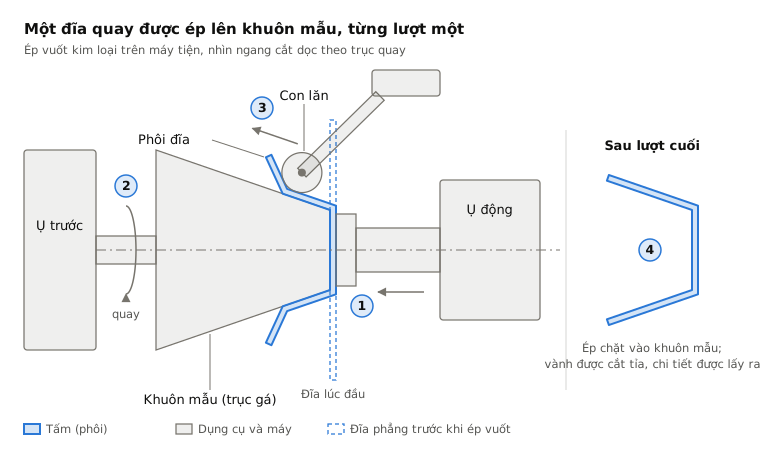
 4.3Dập vuốt quay (metal spinning)Con lăn ép đĩa quay lên một khuôn mẫuMở bài học
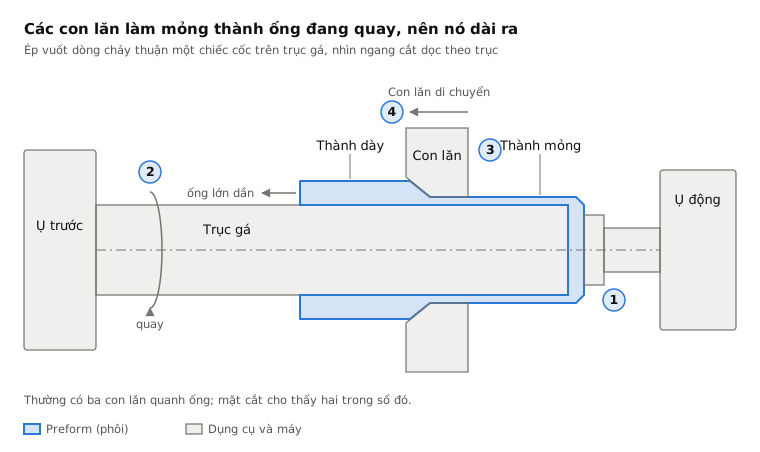
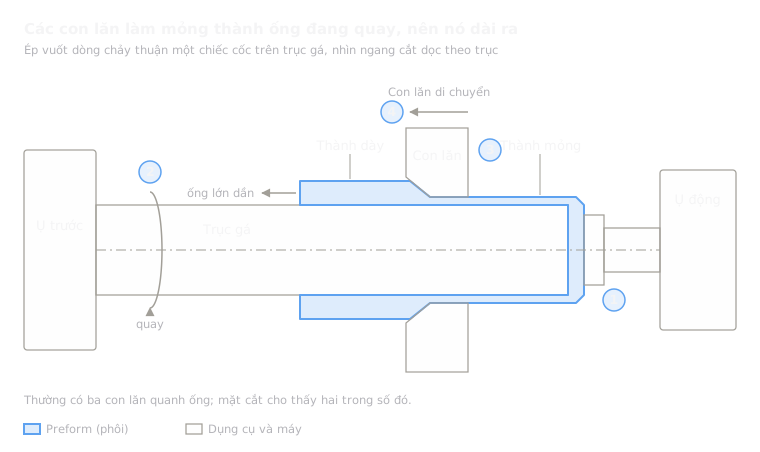 4.4Tạo hình lưu biến (flow forming)Các con lăn kéo ống quay mỏng hơn và dài hơn trên lõiMở bài học
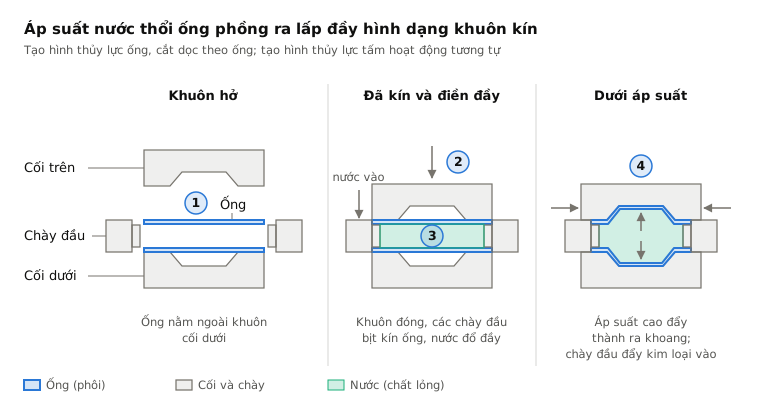
 4.5Tạo hình thủy lựcÁp suất chất lỏng đẩy ống hoặc tấm vào khuônMở bài học
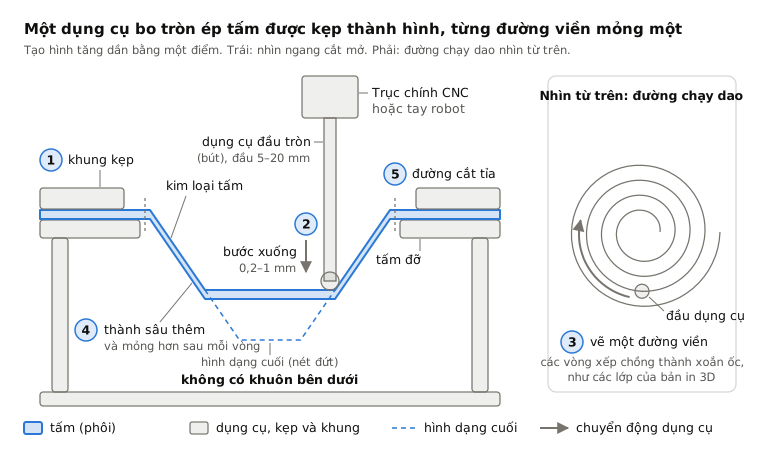
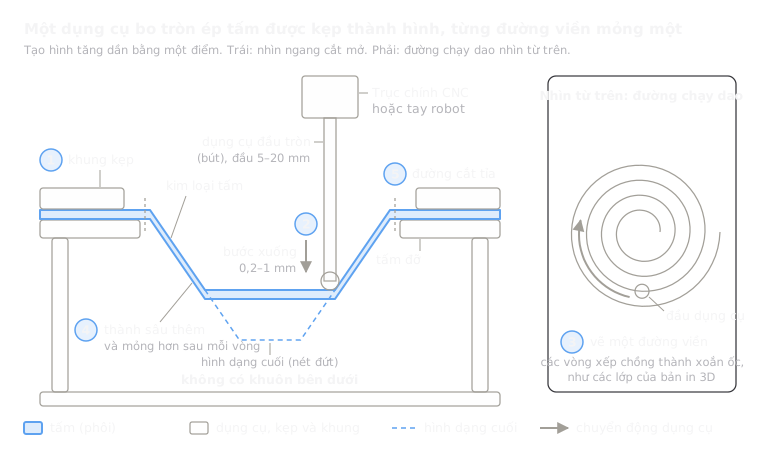 4.6Tạo hình tấm tăng dầnMột dụng cụ tròn vẽ đường viền vào tấm được kẹp, không cần khuônMở bài học
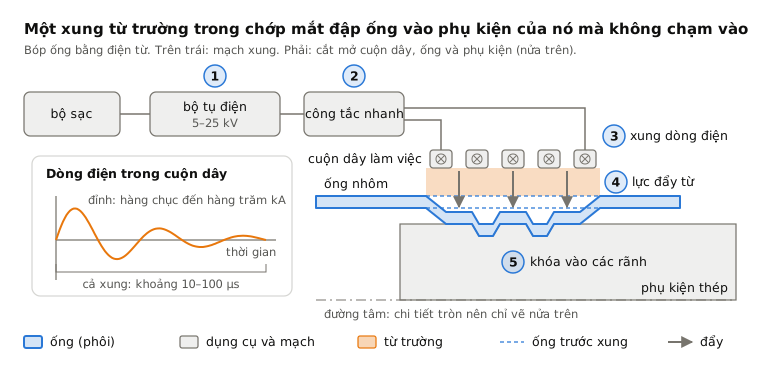
 4.8Tạo hình điện từXung từ trường ném kim loại lên phụ kiện, không cần tiếp xúcMở bài học
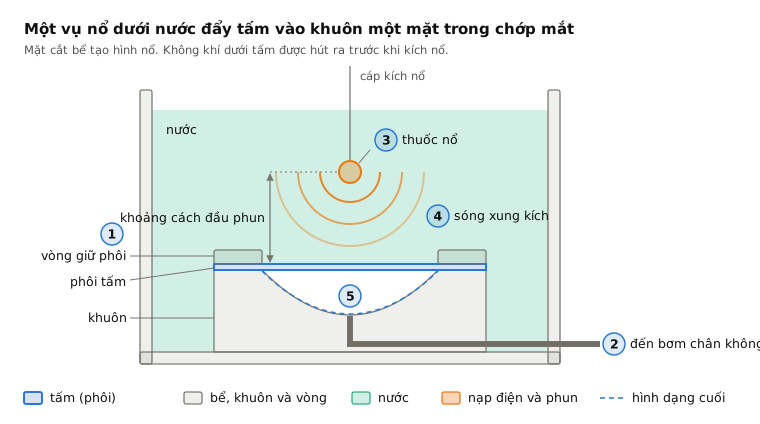
 4.9Tạo hình bằng nổMột vụ nổ dưới nước đẩy tấm vào một khuônMở bài học
 4.10Tạo hình bằng phun bi laserCác phát laser kéo giãn một mặt để tấm congMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.