

Tạo hình điện từ
Xung từ trường ném kim loại lên phụ kiện, không cần tiếp xúc
Tạo hình điện từ (EMF) định hình kim loại bằng một xung từ trường thay vì dụng cụ chạm vào nó. Một cuộn dây được cấp một đợt dòng điện chớp nhoáng đẩy một chi tiết nhôm hoặc đồng, đủ mạnh để ép một ống vào phụ kiện. Cùng vật lý đó cho phép người yêu thích tự làm co một đồng xu, và cho phép các hãng xe nối ống nhôm với chi tiết thép mà không cần hàn.
Cách hoạt động
Nạp các tụ điện. Một dàn tụ điện (nơi tích điện phóng nhanh) được nạp đến vài kilôvôn, thường tích vài đến hàng chục kilôjun.
Kích công tắc. Một công tắc nhanh (khe phóng điện hoặc thyristor công suất lớn) nối dàn tụ với cuộn dây làm việc, vài vòng đồng dày được cách điện tốt.
Phát xung dòng điện. Hàng chục đến hàng trăm nghìn ampe ập qua cuộn dây trong khoảng 10–100 micrô giây. Từ trường đột ngột cảm ứng dòng điện xoáy (dòng cuộn xoáy cảm ứng trong vật dẫn) trong ống, chảy theo chiều ngược lại.
Để lực đẩy làm việc. Các dòng điện ngược chiều đẩy nhau, nên áp lực từ mạnh ném thành ống ra xa cuộn dây với tốc độ khoảng 100–300 m/s. Cuộn dây không bao giờ chạm vào chi tiết.
Va chạm và khóa chặt. Thành ống đập vào phụ kiện và vào các rãnh của nó, tạo mối nối chặt trong vài micrô giây. Với đủ tốc độ, hai kim loại thậm chí có thể hàn vào nhau (hàn xung từ).
Thông số chính
- Vật liệu
- Chất dẫn điện tốt: nhôm, đồng, đồng thau; thép và chất dẫn điện kém cần điều chỉnh hoặc tấm "truyền lực" dẫn điện
- Chi tiết thường gặp
- Ống ép vào phụ kiện, đầu cốt cáp, trục truyền động có phụ kiện đầu, chi tiết tấm ép vào khuôn một mặt
- Kích thước chi tiết
- Chủ yếu là ống và vùng tấm đến vài trăm milimet, do cuộn dây và năng lượng tích trữ quyết định
- Độ chính xác
- Rất lặp lại; hình dạng do phụ kiện hoặc khuôn quyết định, thường trong khoảng ±0,1 mm ở đường kính chỗ ép
- Bề mặt hoàn thiện
- Không có vết dụng cụ từ cuộn dây; mặt được tạo hình sao chép phụ kiện hoặc khuôn
- Số lượng phù hợp
- Loạt vừa đến lớn khi đã chỉnh cuộn dây và thông số
- Chi phí khuôn dụng cụ và máy
- Máy xung thường tốn hàng trăm nghìn đô la; cuộn dây bị mòn và phải thay
- Tốc độ
- Tạo hình mất vài micrô giây; kể cả nạp liệu, một chu kỳ mất vài giây
Ưu điểm và hạn chế
Ưu điểm
- Không tiếp xúc: không có vết dụng cụ và không cần chất bôi trơn
- Cực kỳ nhanh và rất lặp lại
- Nối vật liệu khác loại, như nhôm với thép, không cần nhiệt
- Tốc độ cao giúp kim loại giãn xa hơn, ít đàn hồi ngược
Hạn chế
- Hoạt động tốt nhất với chất dẫn điện tốt như nhôm và đồng
- Điện áp cao đòi hỏi an toàn điện nghiêm ngặt
- Cuộn dây chịu lực rất lớn và bị mòn
- Giới hạn ở thành khá mỏng và kích thước chi tiết khiêm tốn
Ứng dụng
- Ô tôTrục truyền động, mối nối khung, đường ống điều hòa
- Hàng không vũ trụỐng mô-men xoắn và thanh điều khiển nối với phụ kiện đầu
- ĐiệnĐầu cốt cáp và đầu nối được ép
- Sưởi và làm lạnhMối nối ống môi chất lạnh đồng–nhôm
Cách nhận biết
- Một ống co mượt và đều vào các rãnh của phụ kiện, suốt một vòng quanh.
- Không có vết dụng cụ, vết lõm hay dấu ngàm ở chỗ ép.
- Thường là nhôm hoặc đồng nối với thép hoặc nhựa mà không có đường hàn hay keo.
So sánh với
Xem video
Physics Girl · Giải thích rõ ràng, kèm cảnh quay chậm một đồng xu bị cuộn xung làm co lại
Physics Girl · Lực đẩy từ mạnh bạo thế nào, xem quay chậm
Chaotic Good · Phần cứng: tụ điện, công tắc và cuộn dây của một máy xung
Greg Benoit · Một ứng dụng hàng không vũ trụ sớm: ống nối với phụ kiện đầu bằng EMF
Xem ảnh thật
- Wikipedia: Tạo hình điện từ — nguyên lý, vật liệu, ép nối và hàn; gần như không có ảnh
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Một xung dòng điện trong cuộn dây đẩy vật dẫn ở gần ra xa: không có dụng cụ nào chạm vào chi tiết.
- Toàn bộ việc tạo hình diễn ra trong vài micrô giây, ở tốc độ hàng trăm mét mỗi giây.
- Tốt nhất cho ống nhôm và đồng ép vào phụ kiện, kể cả khác kim loại.
Xem thêm trong Tạo hình tấm và ống
Tất cả 100 quy trình
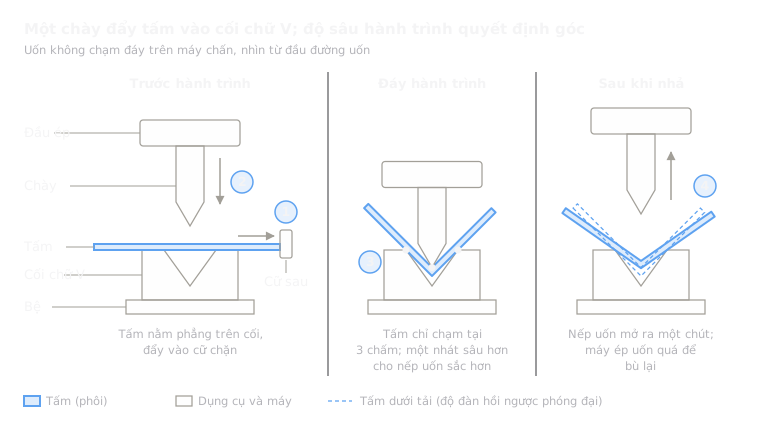 4.1Uốn tôn tấmMáy chấn gấp tấm kim loại theo đường thẳngMở bài học
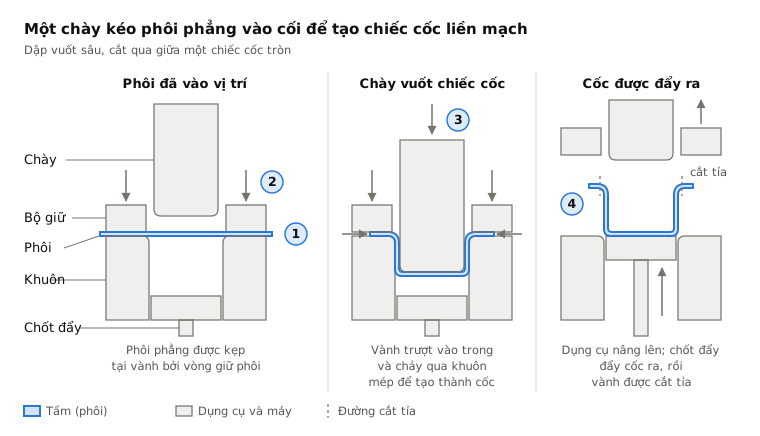
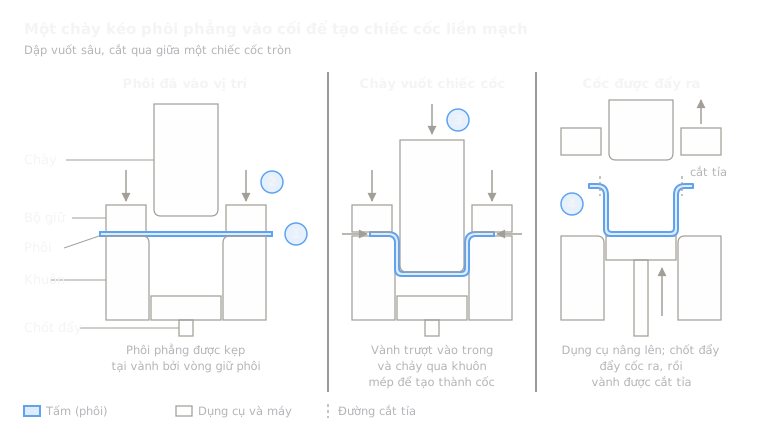 4.2ShortDập và dập vuốt sâuCặp khuôn khớp nhau cắt và ép tấm thành hình, thường chỉ trong một giâyMở bài học
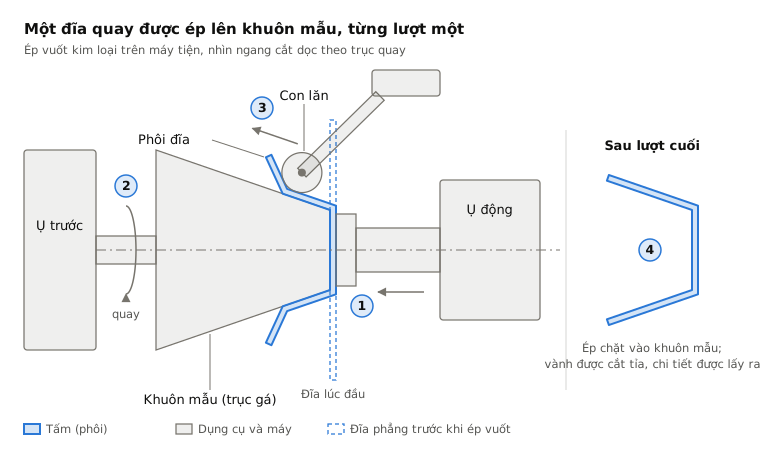
 4.3Dập vuốt quay (metal spinning)Con lăn ép đĩa quay lên một khuôn mẫuMở bài học
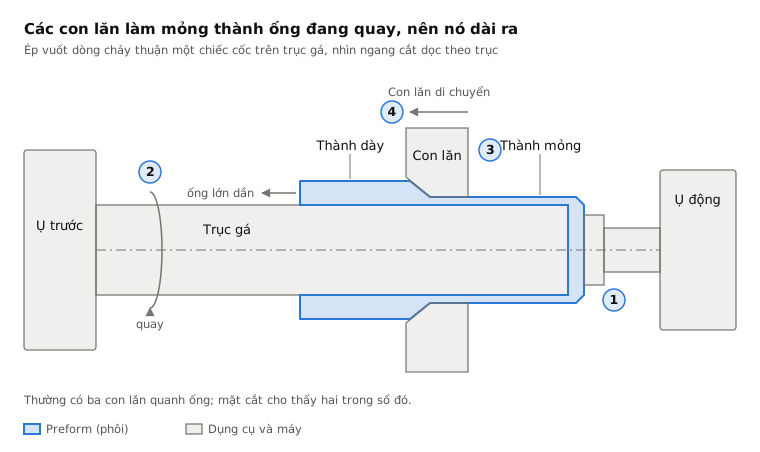
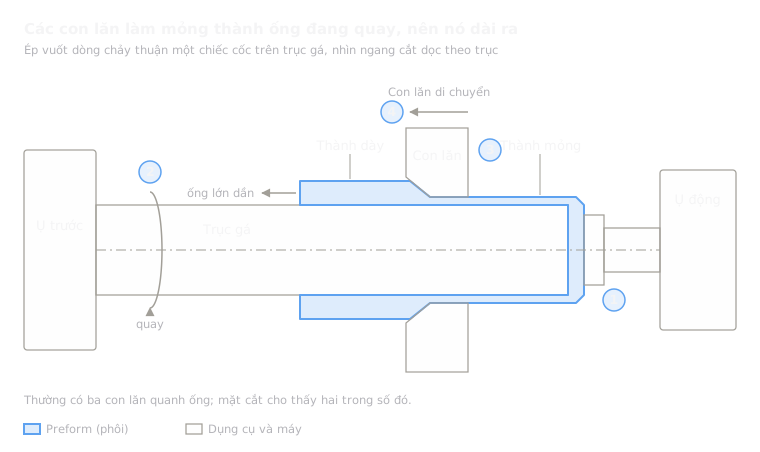 4.4Tạo hình lưu biến (flow forming)Các con lăn kéo ống quay mỏng hơn và dài hơn trên lõiMở bài học
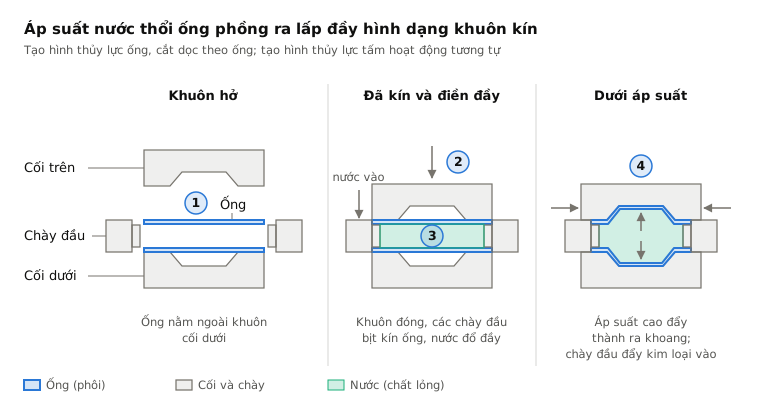
 4.5Tạo hình thủy lựcÁp suất chất lỏng đẩy ống hoặc tấm vào khuônMở bài học
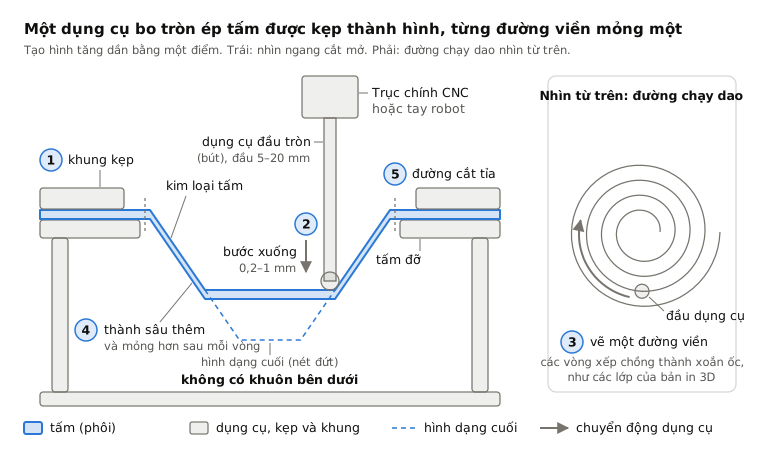
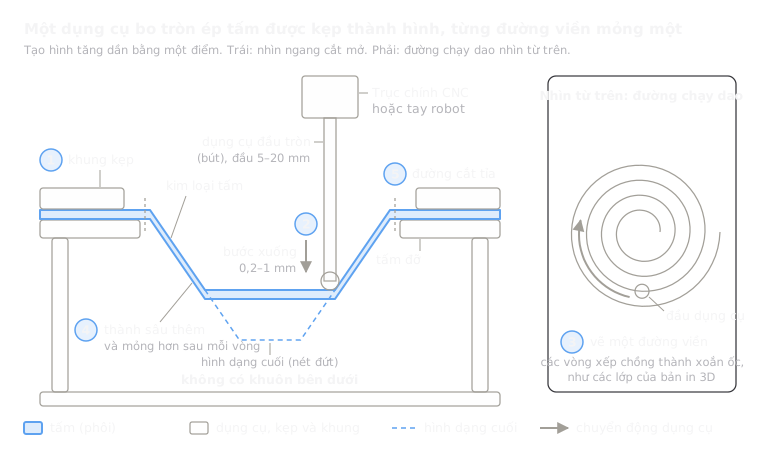 4.6Tạo hình tấm tăng dầnMột dụng cụ tròn vẽ đường viền vào tấm được kẹp, không cần khuônMở bài học
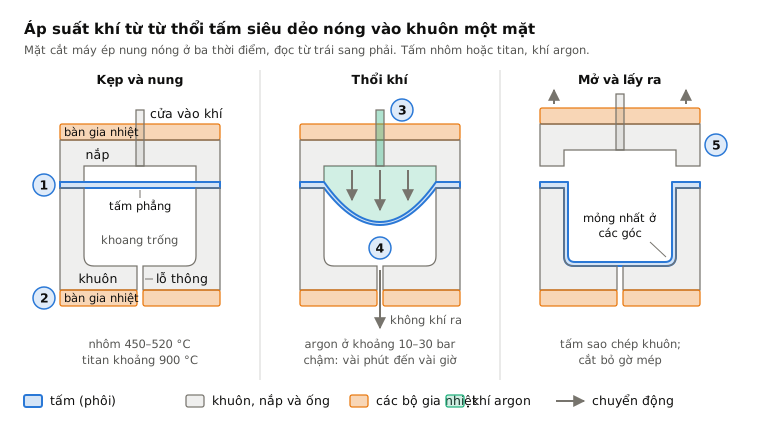
 4.7Tạo hình siêu dẻoKhí nóng thổi một tấm siêu dẻo vào một khuônMở bài học
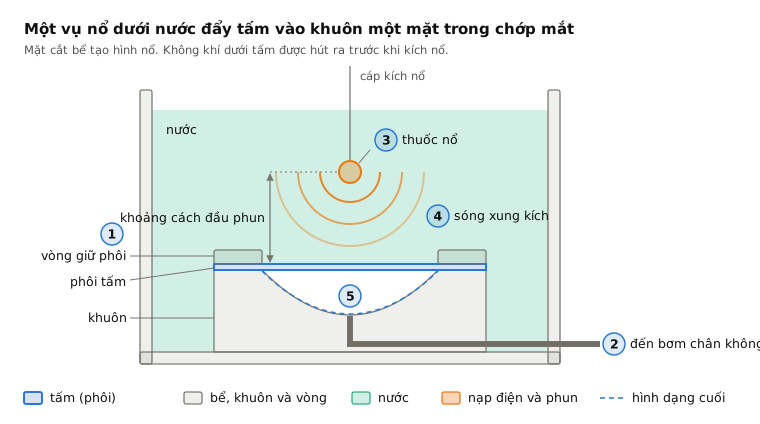
 4.9Tạo hình bằng nổMột vụ nổ dưới nước đẩy tấm vào một khuônMở bài học
 4.10Tạo hình bằng phun bi laserCác phát laser kéo giãn một mặt để tấm congMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.