

Tạo hình lưu biến (flow forming)
Các con lăn kéo ống quay mỏng hơn và dài hơn trên lõi
Flow forming ép thành của ống hoặc cốc đang quay vào lõi bằng các con lăn, làm nó mỏng hơn và dài hơn. Nhiều mâm xe nhẹ được làm như vậy, cùng với bình khí và vỏ động cơ tên lửa. Nó cho ống liền mạch chính xác mà kim loại càng bền khi bị ép.
Cách hoạt động
Nạp và kẹp. Một phôi ngắn, dày (chi tiết khởi đầu, thường là cốc hoặc ống đã gia công, rèn hay đúc) trượt vào lõi thép đã tôi cứng. Ụ động kẹp nó tại chỗ.
Quay. Ụ trước quay lõi và phôi cùng nhau.
Ép. Thường ba con lăn, cách đều quanh chi tiết, ép thành vào lõi. Thành mỏng đi, thường hơn một nửa tổng cộng.
Di chuyển và chảy. Các con lăn di chuyển dọc trục, và kim loại bị ép chỉ có thể đi theo chiều dọc, nên ống dài ra. Cuối cùng ống được rút khỏi lõi và cắt theo chiều dài.
Trong phiên bản thuận này, kim loại chảy cùng chiều các con lăn di chuyển. Trong flow forming ngược, ống bị đẩy vào một chốt chặn và kim loại chảy theo chiều ngược lại, phù hợp với ống hở dài.
Thông số chính
- Vật liệu
- Thép và thép không gỉ, nhôm, titan và hợp kim niken; mác dẻo hoạt động tốt nhất
- Chi tiết thường gặp
- Vành bánh xe, bình khí, vỏ động cơ tên lửa, tang truyền động, ống chính xác
- Kích thước chi tiết
- Đường kính từ vài centimet đến khoảng một mét trở lên
- Độ chính xác
- Độ dày thành và đường kính đến khoảng ±0,05 mm trong gia công chính xác
- Bề mặt hoàn thiện
- Lòng ống rất nhẵn sao chép lõi đã đánh bóng; vết con lăn mịn ở mặt ngoài
- Số lượng phù hợp
- Sản lượng trung bình đến cao (bánh xe, bình khí); cũng có loạt nhỏ chi tiết giá trị cao
- Chi phí khuôn dụng cụ và máy
- Mỗi đường kính trong cần một lõi riêng; máy thường tốn hàng trăm nghìn đô la trở lên
- Tốc độ
- Thường một đến vài phút mỗi chi tiết
Ưu điểm và hạn chế
Ưu điểm
- Ống liền mạch với thành rất đều, chính xác
- Kim loại càng bền khi bị ép
- Ít phế liệu: kim loại được dịch chuyển, không bị cắt bỏ
- Bánh xe flow formed nhẹ hơn bánh đúc thông thường
Hạn chế
- Chỉ chi tiết tròn
- Máy đắt, cộng thêm lõi cho mỗi đường kính trong
- Cần phôi làm bằng quy trình khác trước
- Hợp kim cứng có thể cần gia nhiệt hoặc ủ giữa các lượt
Ứng dụng
- Ô tôVành bánh xe, tang ly hợp và hộp số, chi tiết truyền động
- Năng lượng và khíBình khí và bình chịu áp
- Hàng không vũ trụ và quốc phòngVỏ động cơ tên lửa, thân tên lửa, trục
- Công nghiệpỐng xi lanh thủy lực chính xác
Cách nhận biết
- Ống liền mạch dài hoặc thân bánh xe với thành mỏng, rất đều.
- Lòng ống nhẵn như gương và các vết con lăn xoắn mịn ở bên ngoài.
- Bánh xe thay thế được bán là flow formed hoặc rèn quay: phần tâm đúc vẫn dày trong khi thân bánh mỏng.
So sánh với
Xem video
BBS of America, Inc. · Cách nhà sản xuất bánh xe flow form một vành, có giải thích và minh họa
Leifeld Metal Spinning · Một ống được kéo giãn trên lõi khi các con lăn di chuyển
WF Maschinenbau · Cảnh quay thực tế máy làm vành bánh xe đang làm việc
Leifeld Metal Spinning · Flow forming chi tiết truyền động ô tô trong sản xuất
Xem ảnh thật
- Wikipedia: Tạo hình cắt (Shear forming) — bao gồm flow forming; chủ yếu là văn bản, nên hãy dùng Commons cho ảnh
- Wikipedia: Dập vuốt quay — họ gốc, với ảnh máy tiện quay và chi tiết
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Các con lăn ép ống quay lên lõi: thành mỏng đi và ống dài ra.
- Kết quả là ống liền mạch, chính xác mà kim loại bền hơn trước.
- Nó cần phôi dày trước và chỉ tạo chi tiết tròn.
Xem thêm trong Tạo hình tấm và ống
Tất cả 100 quy trình
 4.1Uốn tôn tấmMáy chấn gấp tấm kim loại theo đường thẳngMở bài học
 4.2ShortDập và dập vuốt sâuCặp khuôn khớp nhau cắt và ép tấm thành hình, thường chỉ trong một giâyMở bài học
 4.3Dập vuốt quay (metal spinning)Con lăn ép đĩa quay lên một khuôn mẫuMở bài học
 4.5Tạo hình thủy lựcÁp suất chất lỏng đẩy ống hoặc tấm vào khuônMở bài học
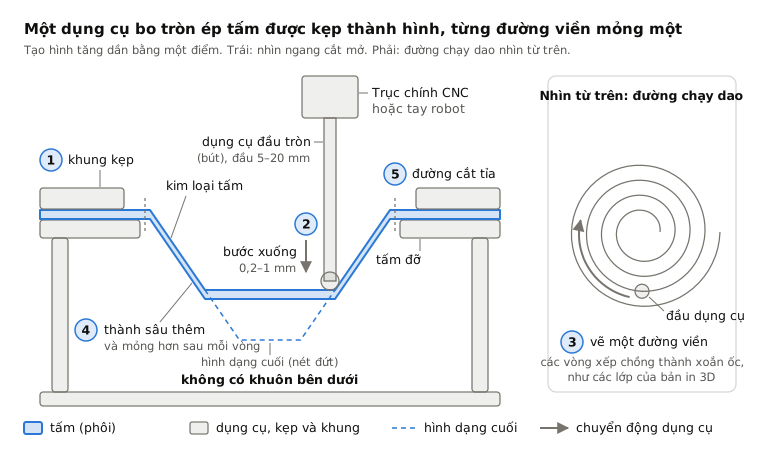
 4.6Tạo hình tấm tăng dầnMột dụng cụ tròn vẽ đường viền vào tấm được kẹp, không cần khuônMở bài học
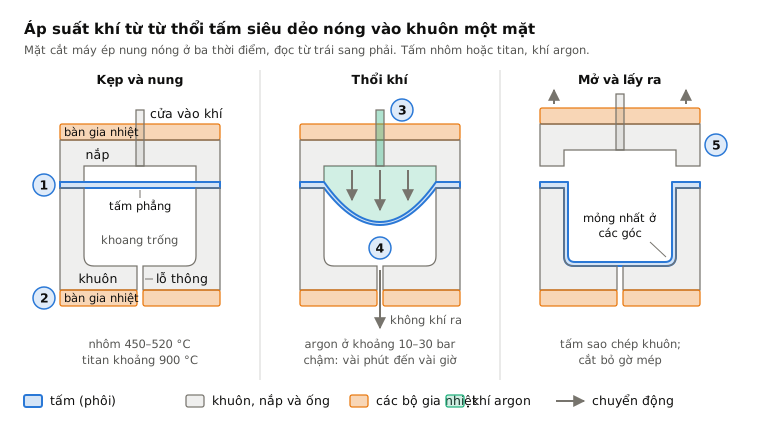
 4.7Tạo hình siêu dẻoKhí nóng thổi một tấm siêu dẻo vào một khuônMở bài học
 4.8Tạo hình điện từXung từ trường ném kim loại lên phụ kiện, không cần tiếp xúcMở bài học
 4.9Tạo hình bằng nổMột vụ nổ dưới nước đẩy tấm vào một khuônMở bài học
 4.10Tạo hình bằng phun bi laserCác phát laser kéo giãn một mặt để tấm congMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.