

Gia công cắt gọt
Gia công cắt gọt tạo chi tiết bằng cách lấy đi vật liệu từ một khối, thanh hoặc vật đúc đặc cho đến khi chỉ còn lại hình dạng mong muốn. Mọi quy trình trong chương này làm theo cùng một cách: một vật cứng hơn phôi được ép vào nó trong khi một trong hai di chuyển, và các mảnh nhỏ gọi là phoi bị cuốn đi. Gia công cắt gọt cho kích thước chính xác nhất và bề mặt nhẵn nhất trong mọi họ quy trình của khóa học này.
Ý tưởng chính
Hãy nghĩ đến chạm khắc: một con dao bóc gỗ, giấy nhám chà nó nhẵn. Gia công cắt gọt cũng có hai nhánh như vậy. Trong cắt bằng dụng cụ sắc (bài 5.1 đến 5.6), vài lưỡi cứng, có hình bóc ra những phoi nhìn thấy được, nhanh; khía nhám là trường hợp lạ trong nhóm này, vì nó chủ yếu ép một hoa văn thay vì bóc phoi. Trong mài bằng hạt mài (bài 5.7 đến 5.9), hàng nghìn hạt cứng nhỏ mỗi hạt cào ra một phoi cực nhỏ, chậm nhưng rất chính xác, và chúng cắt được cả thép đã tôi. Một chi tiết chính xác điển hình trải qua cả hai: nó được tiện hoặc phay gần đến hình dạng, nhiệt luyện, rồi mài, mài khôn hoặc siêu tinh gia công đến kích thước và độ bóng cuối cùng.
9 quy trình trong chương này
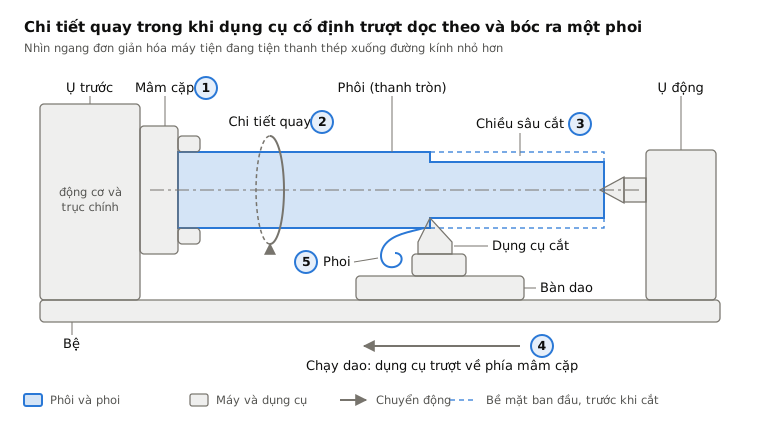
 5.1ShortTiện (máy tiện)Chi tiết quay; một dao đơn điểm cắt nóMở bài học
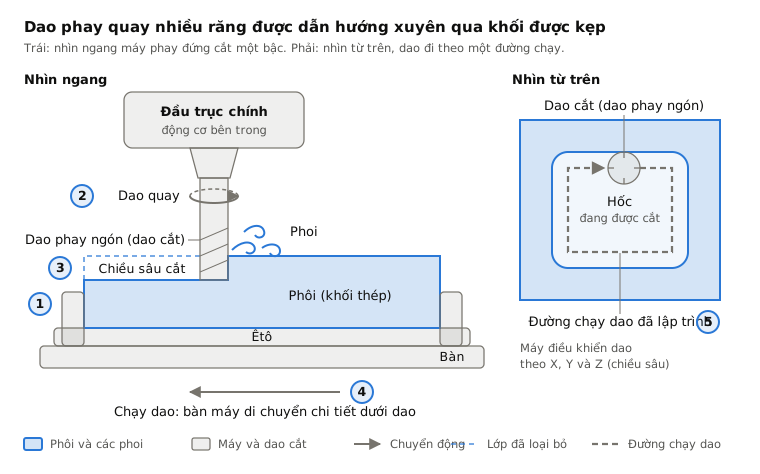
 5.2ShortPhayDao nhiều lưỡi quay di chuyển trên chi tiết cố địnhMở bài học
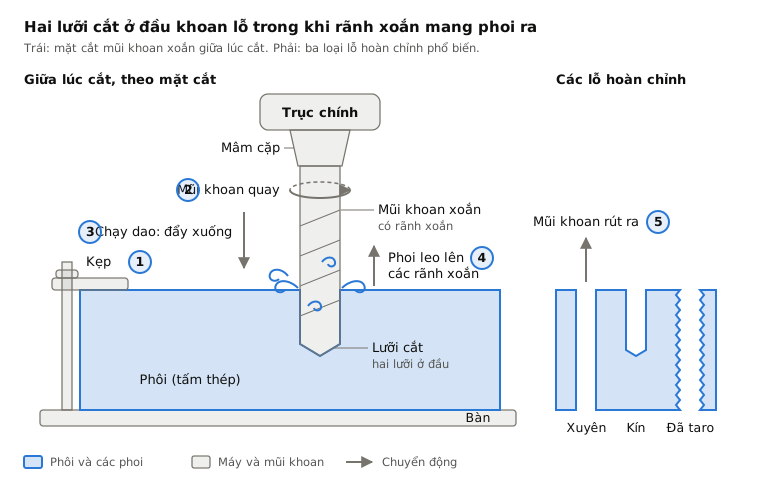
 5.3ShortKhoanMũi khoan xoắn đang quay lao thẳng vào chi tiếtMở bài học
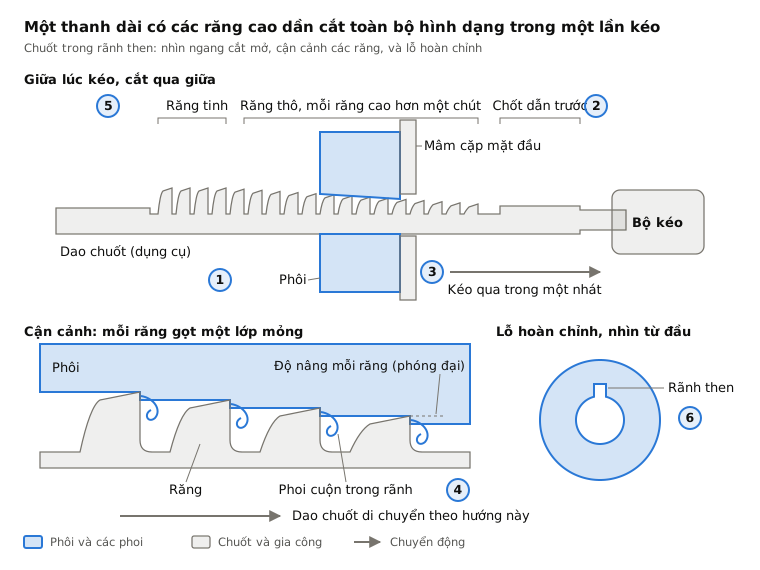
 5.4ChuốtMột thanh dài có răng được kéo qua hoặc ngang qua chi tiết trong một hành trìnhMở bài học
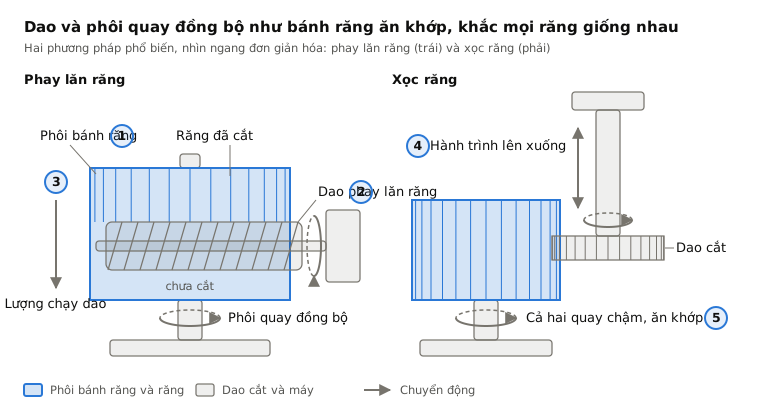
 5.5Cắt bánh răng (phay lăn, xọc răng)Dao phay lăn hoặc dao xọc tạo răng bánh răngMở bài học
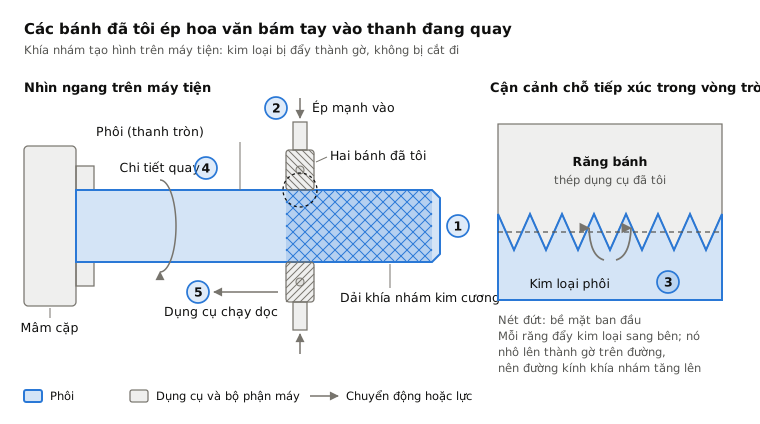
 5.6Khía nhám (knurling)Các bánh đã tôi cứng ép hoa văn chống trượt vào chi tiết đang quayMở bài học
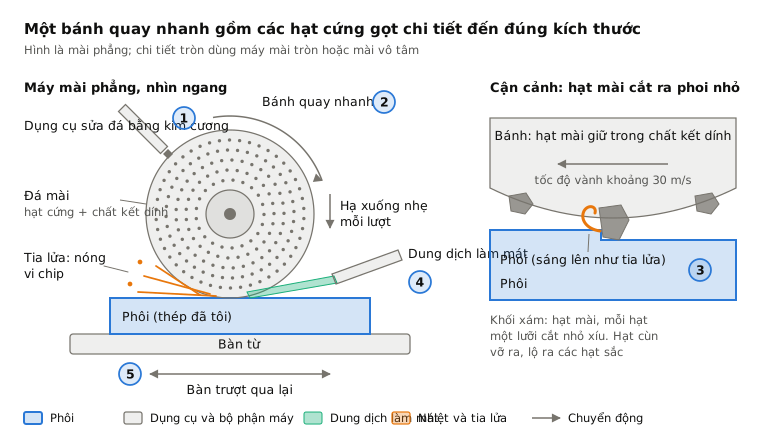
 5.7MàiMột đá mài quay nhanh gồm các hạt cứng bào mỏng bề mặtMở bài học
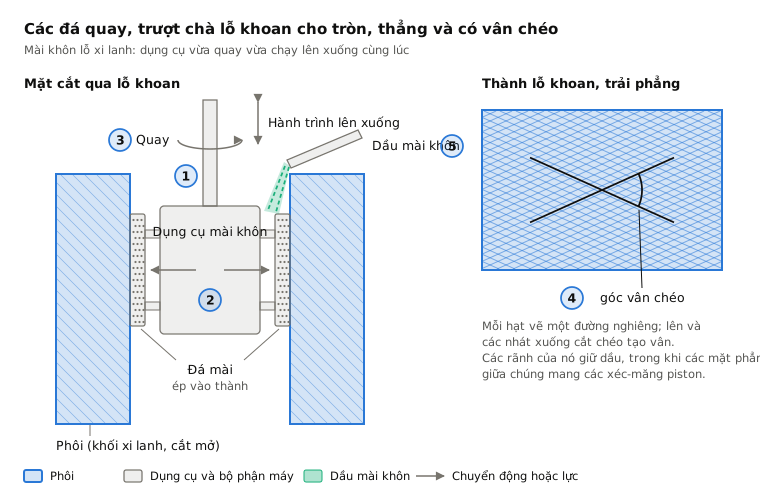
 5.8Mài khônĐá mài quay và chạy lên xuống bên trong một lỗMở bài học
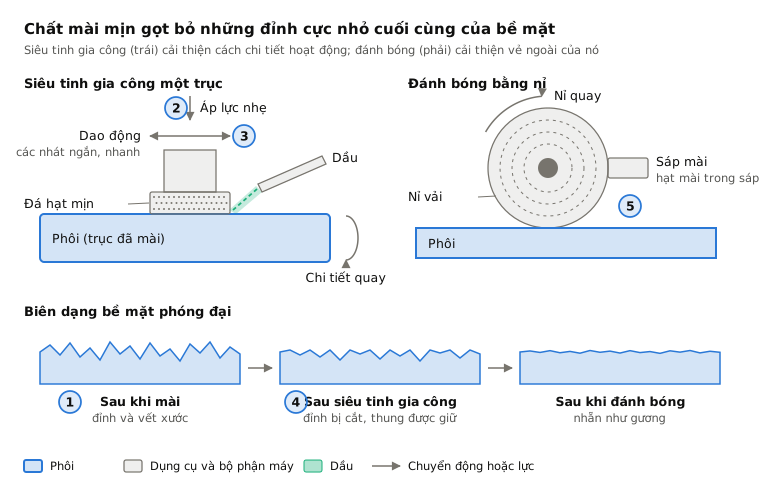
 5.9Siêu tinh và đánh bóngĐá mịn hoặc nỉ đánh bóng loại bỏ những đỉnh nhấp nhô cực nhỏ cuối cùngMở bài học
So sánh song song
| Quy trình | Tóm tắt một dòng | Phù hợp nhất với | Cỡ lô | Độ chính xác |
|---|---|---|---|---|
| 5.1Tiện (máy tiện) | Chi tiết quay; một dao đơn điểm cắt nó | Chi tiết tròn: trục, chốt, ống lót | Từ chiếc đơn lẻ đến hàng triệu | Khoảng ±0,01–0,05 mm |
| 5.2Phay | Dao nhiều lưỡi quay di chuyển trên chi tiết cố định | Mặt phẳng, hốc, rãnh, hình 3D | Từ chiếc đơn lẻ đến loạt lớn | Khoảng ±0,01–0,05 mm |
| 5.3Khoan | Mũi khoan xoắn đang quay lao thẳng vào chi tiết | Lỗ tròn | Bất kỳ | Khoảng ±0,05–0,1 mm |
| 5.4Chuốt | Một thanh dài có răng được kéo qua hoặc ngang qua chi tiết trong một hành trình | Rãnh then, then hoa, lỗ hình lạ | Loạt lớn | Khoảng ±0,01–0,02 mm |
| 5.5Cắt bánh răng (phay lăn, xọc răng) | Dao phay lăn hoặc dao xọc tạo răng bánh răng | Bánh răng và then hoa | Từ vừa đến sản xuất hàng loạt | Mịn, theo cấp chất lượng bánh răng |
| 5.6Khía nhám (knurling) | Các bánh đã tôi cứng ép hoa văn chống trượt vào chi tiết đang quay | Núm vặn, tay cầm, chốt ép chặt | Bất kỳ | Khoảng ±0,1 mm |
| 5.7Mài | Một đá mài quay nhanh gồm các hạt cứng bào mỏng bề mặt | Trục đã tôi, vòng ổ trục, tấm phẳng | Bất kỳ | Vài micromet |
| 5.8Mài khôn | Đá mài quay và chạy lên xuống bên trong một lỗ | Xi lanh động cơ và thủy lực | Từ chiếc đơn lẻ đến sản xuất hàng loạt | Vài micromet về độ tròn |
| 5.9Siêu tinh và đánh bóng | Đá mịn hoặc nỉ đánh bóng loại bỏ những đỉnh nhấp nhô cực nhỏ cuối cùng | Chi tiết ổ trục, cổ trục, chi tiết trang trí | Sản xuất hàng loạt (siêu tinh gia công); bất kỳ (đánh bóng) | Thay đổi kích thước khoảng 1 µm hoặc ít hơn |
Cách chọn trong họ này
- Bắt đầu từ hình dạng: chi tiết tròn lên máy tiện (tiện), hình phẳng và 3D lên máy phay, lỗ lên máy khoan; hình đặc biệt như bánh răng, then hoa và rãnh then có quy trình riêng.
- Vật liệu đã tôi hoặc dung sai micromet đòi hỏi một bước mài mòn (mài, rồi mài khôn hoặc siêu tinh gia công nếu cần) sau các bước cắt.
- Lỗ khoan phải kín hoặc trượt (xi lanh, ống thủy lực) thường được mài khôn; bề mặt chạy bên ngoài như đường chạy ổ trục được siêu tinh gia công.
- Sản lượng lớn của cùng một chi tiết ưu tiên dụng cụ chuyên dụng (dao chuốt, dao phay lăn răng, máy mài vô tâm); chiếc đơn lẻ và mẫu thử ưu tiên tiện và phay CNC linh hoạt.
- Để bám tay hoặc vẻ ngoài , thêm khía nhám hoặc đánh bóng ở cuối; chúng phục vụ chức năng và vẻ ngoài hơn là độ chính xác.
Từ khóa
- Phoi
- mảnh vật liệu nhỏ mà lưỡi cắt hoặc hạt mài lấy đi.
- Lượng chạy dao
- dụng cụ tiến vào hoặc dọc theo chi tiết bao xa mỗi vòng hoặc mỗi phút.
- Chiều sâu cắt
- dụng cụ ăn sâu vào vật liệu bao nhiêu trong một lượt.
- CNC
- điều khiển số bằng máy tính; máy đi theo đường chạy đã lập trình thay vì tay quay.
- Dung sai
- kích thước thực được phép lệch bao xa so với bản vẽ, như ±0,01 mm.
- Độ nhám bề mặt (Ra)
- chiều cao trung bình của các đỉnh và thung nhỏ trên bề mặt, tính bằng micromet.
- Chất mài
- hạt rất cứng (nhôm oxit, silic cacbua, CBN, kim cương) dùng để mài, mài khôn hoặc đánh bóng.
- Dung dịch làm mát
- chất lỏng làm nguội nhát cắt, bôi trơn và cuốn phoi đi.
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.