

Mài khôn
Đá mài quay và chạy lên xuống bên trong một lỗ
Mài khôn hoàn thiện mặt trong của lỗ bằng cách cọ nó với các thanh đá mài vừa quay vừa trượt lên xuống cùng lúc. Nó cho xi lanh động cơ lỗ tròn, thẳng và hoa văn đan chéo mịn giữ dầu cho xéc măng. Xi lanh thủy lực, lỗ bánh răng và chi tiết phun nhiên liệu cũng được mài khôn.
Cách hoạt động
Đưa đầu mài khôn vào. Dụng cụ mài khôn trượt vào lỗ đã được khoan, tiện lỗ hoặc mài gần đến kích thước. Trục của nó thường nổi nhẹ, nên dụng cụ bám theo trục của chính lỗ.
Nở các thanh đá. Một hình côn hoặc nêm bên trong dụng cụ đẩy nhiều thanh đá mài dài (thanh hạt mài kết dính) ra ngoài áp vào thành với áp lực đều, nhẹ nhàng.
Quay và chạy lên xuống cùng lúc. Dụng cụ quay trong khi di chuyển lên xuống dọc lỗ. Vì đá dài, chúng cọ các điểm cao trước và mài mòn chúng, nên lỗ trở nên tròn và thẳng hơn.
Tạo hoa văn đan chéo. Mỗi hạt vẽ một vết xước nghiêng, và vết từ hành trình đi lên cắt chéo vết từ hành trình đi xuống. Góc, thường khoảng 45°, được quyết định bởi tỷ số tốc độ lên xuống và tốc độ quay.
Xả và đo. Dầu mài khôn cuốn phoi và hạt mòn đi. Một dưỡng kiểm tra đường kính, và mài khôn dừng khi đủ kích thước, thường sau khi loại bỏ vài phần trăm milimet.
Thông số chính
- Vật liệu
- Gang, thép (kể cả đã tôi), lỗ nhôm có ống lót hoặc lớp phủ, đồng thanh, gốm
- Chi tiết thường gặp
- Xi lanh động cơ, xi lanh thủy lực, lỗ thanh truyền và bánh răng, thân van và kim phun
- Kích thước chi tiết
- Lỗ từ vài milimet đến khoảng 1 m; ống thủy lực có thể dài vài mét
- Độ chính xác
- Độ tròn và độ thẳng trong vài micromet; kích thước thường giữ trong khoảng ±0,005 mm
- Bề mặt hoàn thiện
- Hoa văn đan chéo có kiểm soát; độ nhám thường Ra 0,1–0,8 µm, tùy cỡ hạt
- Số lượng phù hợp
- Từ một lần đại tu động cơ đến dây chuyền tự động mài khôn hàng triệu xi lanh
- Chi phí khuôn dụng cụ và máy
- Đá và đầu mài khôn tốn hàng chục đến hàng trăm đô la; máy mài khôn sản xuất là khoản đầu tư lớn
- Tốc độ
- Thường dưới một phút mỗi lỗ trong sản xuất; lâu hơn với lỗ lớn
Ưu điểm và hạn chế
Ưu điểm
- Sửa độ tròn, độ thẳng và độ côn do các bước trước để lại
- Để lại hoa văn đan chéo giữ dầu giúp xéc măng làm kín và chạy rà
- Dùng được với thép đã tôi và gang
- Lực và nhiệt độ thấp, nên không có lớp bề mặt bị cháy hay ứng suất
Hạn chế
- Loại bỏ ít vật liệu, nên lỗ phải gần đúng kích thước sẵn
- Không dịch được vị trí lỗ: dụng cụ nổi bám theo lỗ có sẵn
- Chủ yếu giới hạn ở lỗ tròn (một số máy cũng làm đường kính ngoài hoặc mặt phẳng)
- Đá bị mòn, và cỡ hạt phải phù hợp với vật liệu và bề mặt mong muốn
Ứng dụng
- Ô tôLỗ xi lanh động cơ, lỗ thanh truyền và bánh răng
- Thủy lựcỐng xi lanh, thân van, vỏ bơm
- Hệ thống nhiên liệuLỗ kim phun và bơm nhiên liệu
- Hàng không vũ trụXi lanh càng đáp, lỗ cơ cấu chấp hành
- Đại tu động cơMài khôn lại xi lanh mòn trước khi lắp xéc măng mới
Cách nhận biết
- Một mạng chéo mịn các vết xước thẳng bên trong lỗ, theo góc đều đặn.
- Bề mặt xám satin, đều trong xi lanh thay vì bóng gương.
- Trên động cơ mòn, hoa văn đan chéo bị đánh bóng mất ở nơi xéc măng cọ nhiều nhất.
- Ống thủy lực đã mài khôn sờ thấy nhẵn nhưng lộ các vạch chéo mờ dưới ánh sáng xiên.
So sánh với
Xem video
Car Cure · Vì sao động cơ cần hoa văn đan chéo, giải thích cho người mới
Uncle Tony's Garage · Thực hành mài khôn, chọn đá và kiểm tra hoa văn đan chéo
Sunnen Products Company · Máy mài khôn đứng tự động trong sản xuất
Chris Fisher · Đầu mài khôn bi linh hoạt, biến thể đơn giản trong xưởng
Xem ảnh thật
- Wikipedia: Mài khôn (gia công kim loại) — dụng cụ mài khôn, lỗ xi lanh đã mài khôn và hoa văn đan chéo, kèm ảnh
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Mài khôn cọ lỗ bằng đá vừa quay vừa chạy lên xuống cùng lúc.
- Nó hoàn thiện độ tròn, độ thẳng và kích thước, nhưng không dịch được vị trí lỗ.
- Hoa văn đan chéo nó để lại giữ dầu, nên xéc măng làm kín tốt và bền.
Xem thêm trong Gia công cắt gọt
Tất cả 100 quy trình
 5.1ShortTiện (máy tiện)Chi tiết quay; một dao đơn điểm cắt nóMở bài học
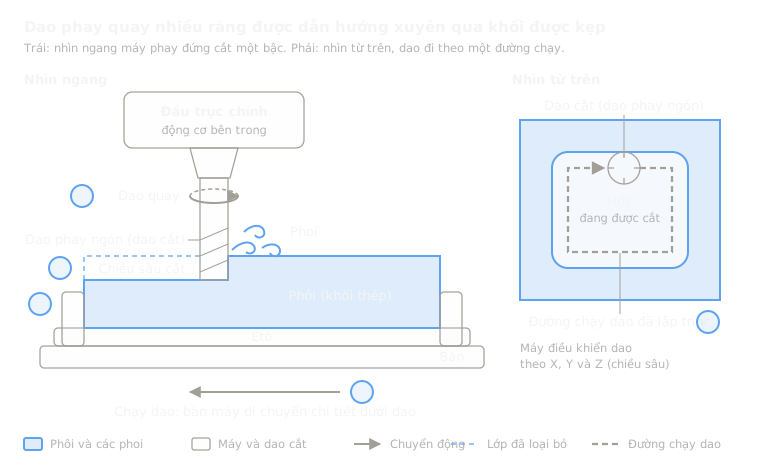 5.2ShortPhayDao nhiều lưỡi quay di chuyển trên chi tiết cố địnhMở bài học
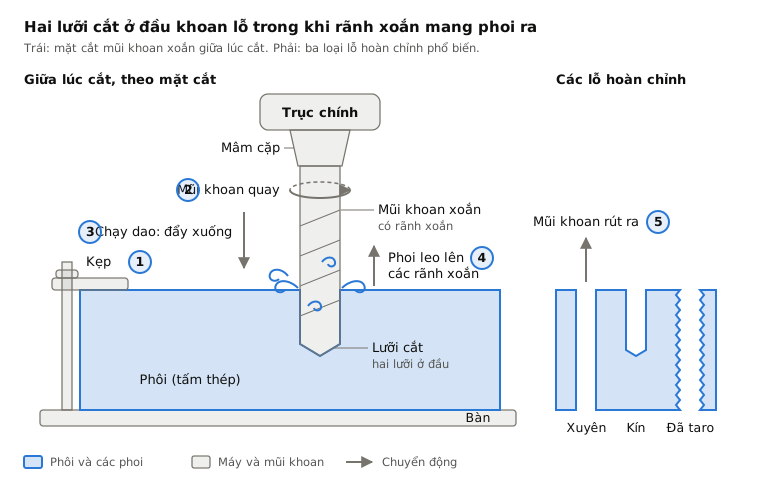
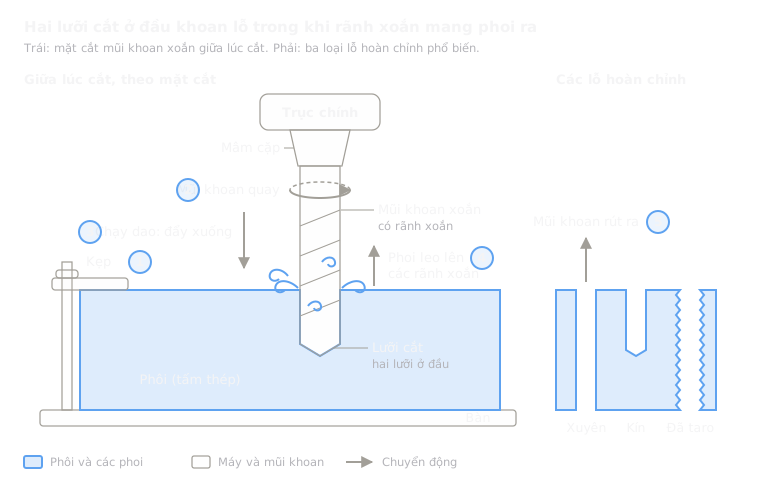 5.3ShortKhoanMũi khoan xoắn đang quay lao thẳng vào chi tiếtMở bài học
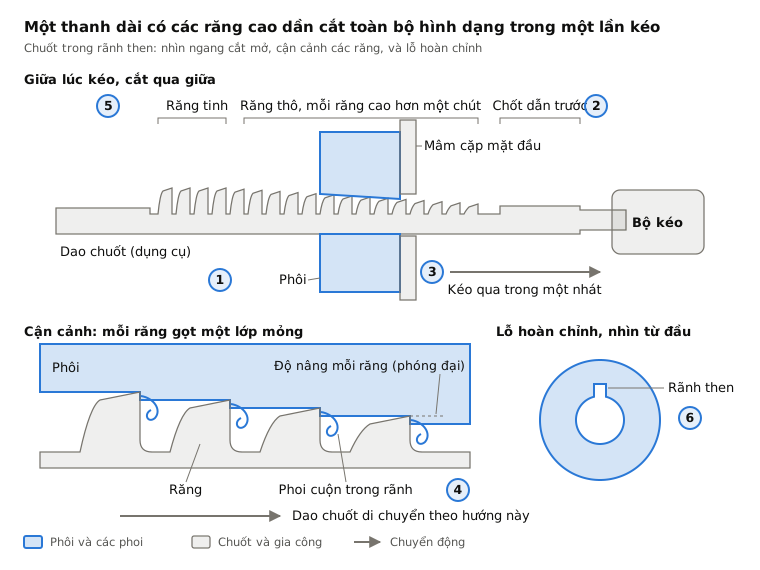
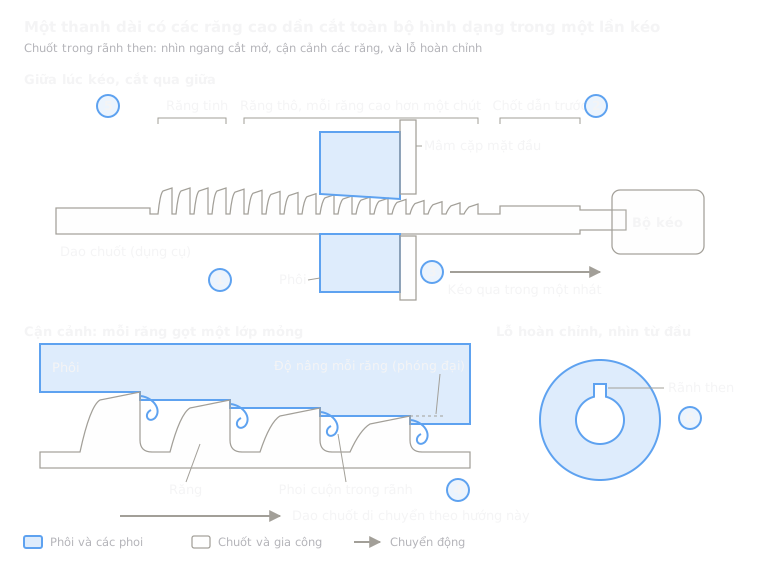 5.4ChuốtMột thanh dài có răng được kéo qua hoặc ngang qua chi tiết trong một hành trìnhMở bài học
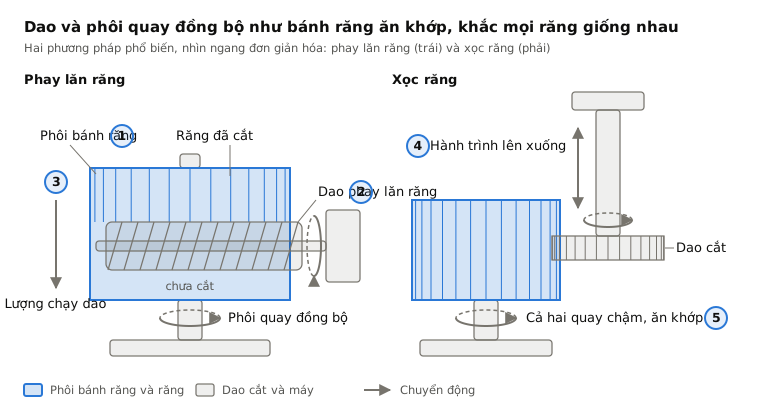
 5.5Cắt bánh răng (phay lăn, xọc răng)Dao phay lăn hoặc dao xọc tạo răng bánh răngMở bài học
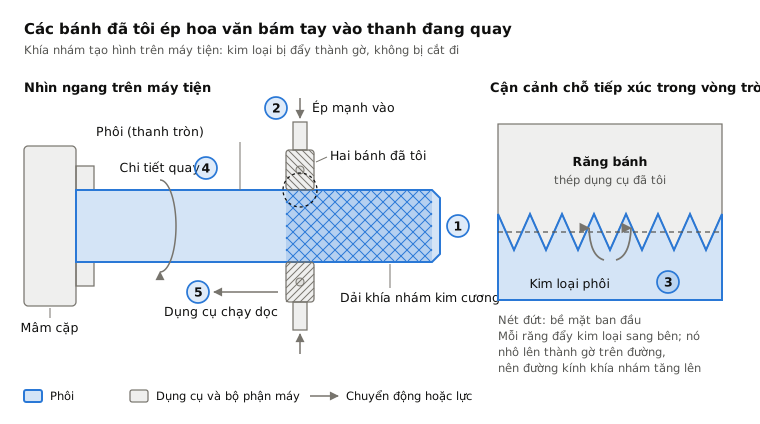
 5.6Khía nhám (knurling)Các bánh đã tôi cứng ép hoa văn chống trượt vào chi tiết đang quayMở bài học
 5.7MàiMột đá mài quay nhanh gồm các hạt cứng bào mỏng bề mặtMở bài học
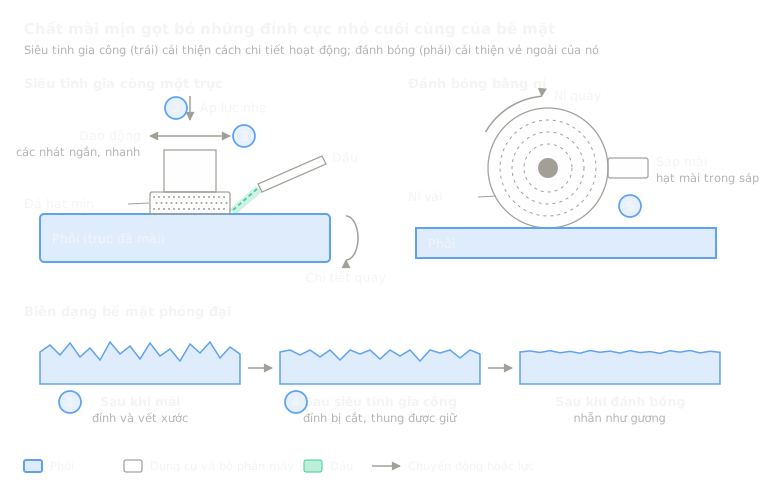 5.9Siêu tinh và đánh bóngĐá mịn hoặc nỉ đánh bóng loại bỏ những đỉnh nhấp nhô cực nhỏ cuối cùngMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.