

Khoan
Mũi khoan xoắn đang quay lao thẳng vào chi tiết
Khoan tạo lỗ tròn: một dụng cụ quay có đầu nhọn, mũi khoan xoắn, được đẩy thẳng vào vật liệu. Lỗ cho mọi bu lông trong một chiếc ô tô, hàng nghìn lỗ nhỏ trên bảng mạch và lỗ bạn tạo trên tường ở nhà đều là khoan. Đây là thao tác gia công phổ biến nhất.
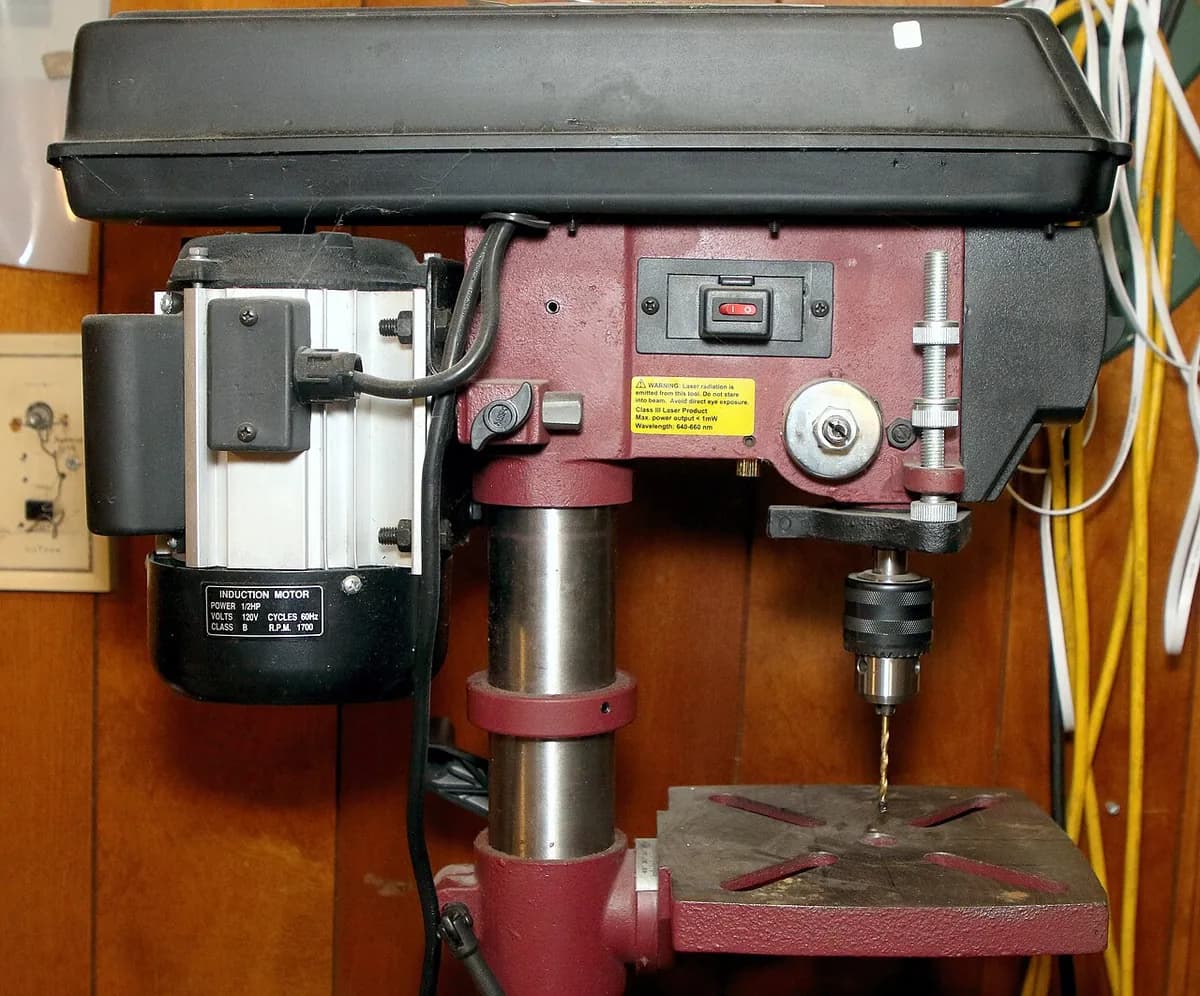
Khoan trong một phút, bởi MecMade
Cách hoạt động
Đánh dấu và kẹp. Chi tiết được kẹp để không quay theo mũi khoan. Một mũi khoan định tâm ngắn, cứng (hoặc chấm dấu bằng tay) trước tiên đánh dấu vị trí chính xác để mũi khoan không bị trượt.
Quay mũi khoan. Trục chính quay mũi khoan, thường vài trăm vòng/phút (rpm) với mũi lớn trong thép và vài nghìn với mũi nhỏ.
Ăn dao vào. Mũi khoan được đẩy theo trục của chính nó. Hai lưỡi cắt (cạnh của đầu hình nón) bào đáy lỗ, thường 0,05–0,3 mm mỗi vòng quay.
Thoát phoi. Phoi đi lên theo rãnh xoắn và tràn ra ở phía trên. Dung dịch làm mát làm nguội đầu mũi, và lỗ sâu được khoan theo từng nhịp ngắn (rút vào ra) để thoát phoi.
Xuyên qua và lùi ra. Lỗ thông suốt kết thúc khi đầu mũi ra mặt bên kia, thường để lại bavia (gờ thô) cần loại bỏ. Lỗ mù dừng ở độ sâu với đáy hình nón; sau đó có thể taro để cắt ren bên trong.
Thông số chính
- Vật liệu
- Gần như mọi thứ: kim loại, nhựa, gỗ, composite, bảng mạch
- Chi tiết thường gặp
- Lỗ cho bu lông, chốt, đinh tán, đường dẫn chất lỏng và via điện
- Kích thước chi tiết
- Lỗ từ khoảng 0,1 mm (bảng mạch) đến hơn 50 mm; mũi khoan lỗ sâu đạt độ sâu 100 lần đường kính trở lên
- Độ chính xác
- Thường ±0,05–0,1 mm ở đường kính; doa (nhát cắt hoàn thiện nhẹ) đưa về khoảng ±0,01 mm
- Bề mặt hoàn thiện
- Thường Ra 1,6–6,3 µm (Ra = độ nhám trung bình; 1 µm là một phần nghìn milimet) bên trong lỗ
- Số lượng phù hợp
- Bất kỳ: từ một lỗ làm tay đến hàng triệu lỗ trên dây chuyền tự động
- Chi phí khuôn dụng cụ và máy
- Mũi khoan tốn vài đô la đến vài trăm; máy khoan bàn tốn hàng trăm đô la, máy CNC hàng chục nghìn trở lên
- Tốc độ
- Vài giây mỗi lỗ; máy khoan bảng mạch khoan vài lỗ mỗi giây
Ưu điểm và hạn chế
Ưu điểm
- Nhanh, rẻ và đơn giản
- Mũi khoan tiêu chuẩn mọi cỡ, không cần dụng cụ đặt riêng
- Dùng được trên gần như mọi vật liệu
- Dễ tự động hóa, nhiều lỗ mỗi phút
Hạn chế
- Chỉ lỗ tròn, và chỉ lỗ thẳng
- Lỗ có xu hướng hơi quá cỡ và không thẳng hoàn hảo
- Lỗ sâu khó: phoi kẹt và mũi khoan có thể lệch hoặc gãy
- Để lại bavia, và lỗ chính xác cần doa hoặc tiện lỗ sau đó
Ứng dụng
- Ô tôLỗ bu lông trong thân động cơ và bánh xe, đường dẫn dầu
- Hàng không vũ trụHàng trăm nghìn lỗ đinh tán trên da máy bay chở khách
- Điện tửLỗ và via trên bảng mạch in
- Xây dựngLỗ cho neo và bu lông trên dầm thép và bê tông
- Năng lượngCác đường làm mát và dẫn chất lỏng dài trong khuôn, chi tiết tuabin và bộ trao đổi nhiệt
Cách nhận biết
- Lỗ tròn với các vết tròn mịn ở thành trong.
- Đáy hình nón ở các lỗ không xuyên suốt (góc đỉnh của mũi khoan, thường khoảng 118°).
- Bavia nhỏ hoặc vát mép (cạnh vát) chỗ mũi khoan vào hoặc ra.
So sánh với
Xem video
Casual DIY · Kiến thức cơ bản về máy khoan bàn cho người mới
Sandvik Coromant · Khoan công nghiệp trên máy CNC, cận cảnh
MTDCNC · Cách khoan lỗ rất sâu trên trung tâm gia công
Newbury Electronics · Tham quan nhà máy bảng mạch, gồm khoan CNC các lỗ siêu nhỏ
Xem ảnh thật
- Wikipedia: Khoan — mũi khoan, máy khoan và lỗ
- Sách giáo khoa mở: Introduction to Machining, 8.10 Drilling — ảnh và video theo giấy phép CC BY 4.0
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Mũi khoan quay và lao thẳng vào; hai cạnh ở đầu mũi thực hiện việc cắt.
- Các rãnh xoắn là máng thoát phoi, đó là lý do lỗ sâu cần khoan nhịp và dung dịch làm mát.
- Lỗ khoan nhanh nhưng thô; doa, tiện lỗ hoặc taro hoàn thiện chúng.
Xem thêm trong Gia công cắt gọt
Tất cả 100 quy trình
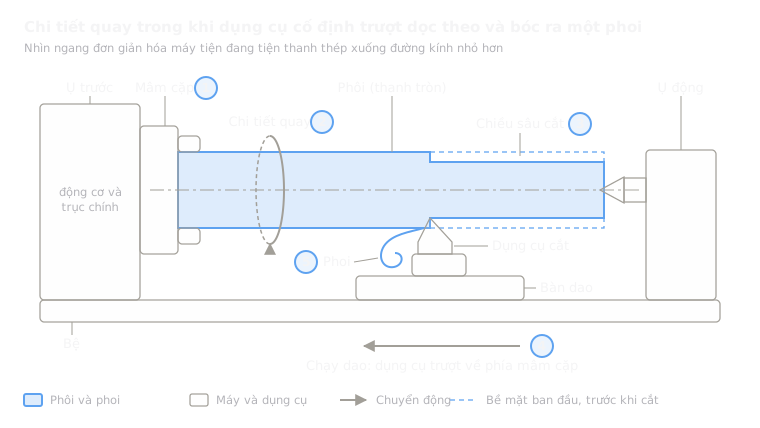 5.1ShortTiện (máy tiện)Chi tiết quay; một dao đơn điểm cắt nóMở bài học
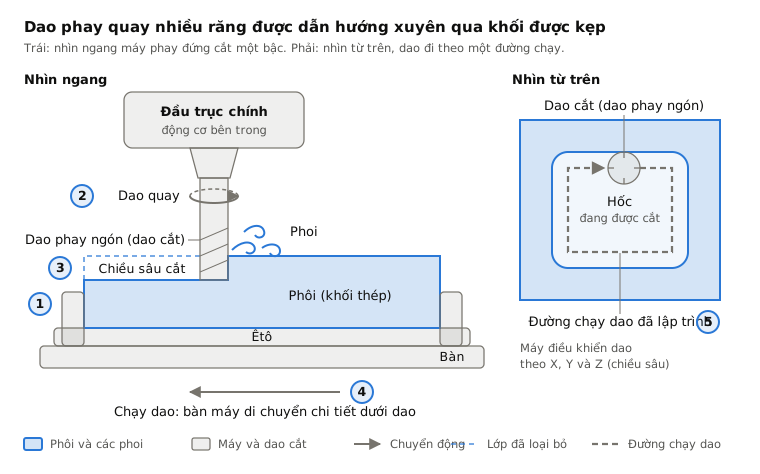
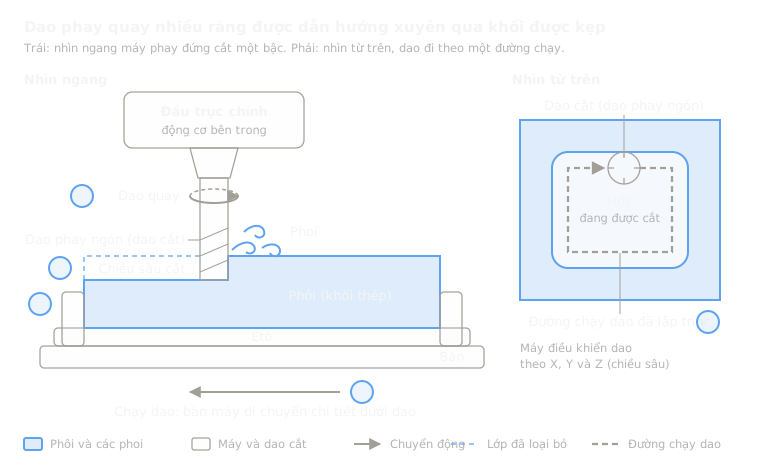 5.2ShortPhayDao nhiều lưỡi quay di chuyển trên chi tiết cố địnhMở bài học
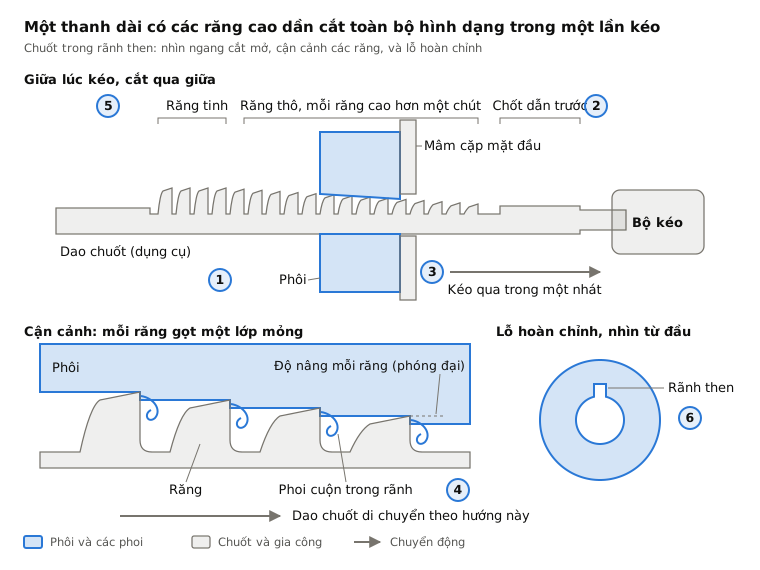
 5.4ChuốtMột thanh dài có răng được kéo qua hoặc ngang qua chi tiết trong một hành trìnhMở bài học
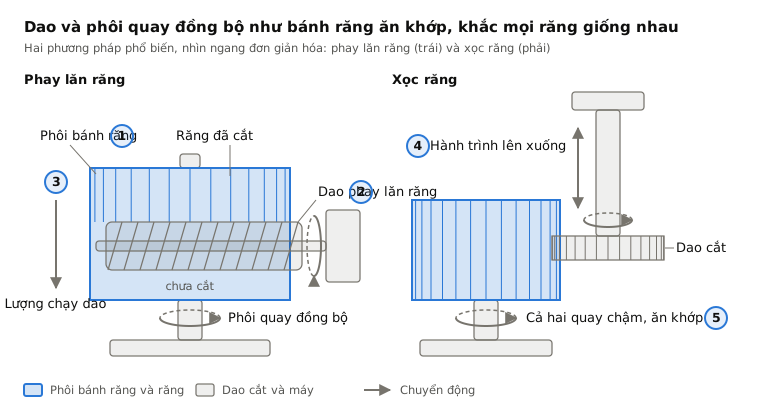
 5.5Cắt bánh răng (phay lăn, xọc răng)Dao phay lăn hoặc dao xọc tạo răng bánh răngMở bài học
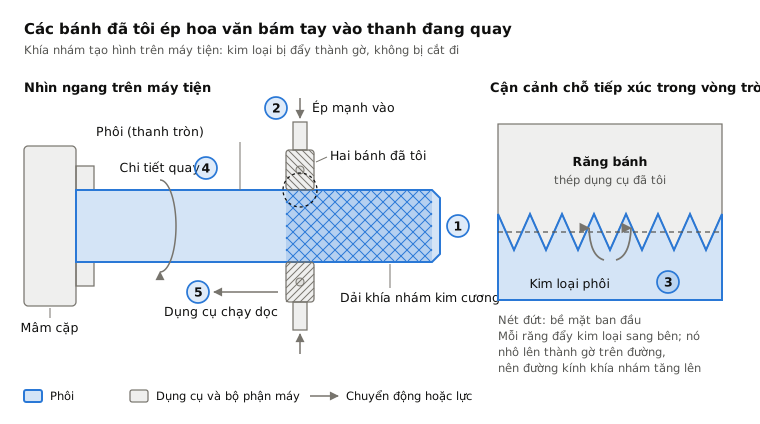
 5.6Khía nhám (knurling)Các bánh đã tôi cứng ép hoa văn chống trượt vào chi tiết đang quayMở bài học
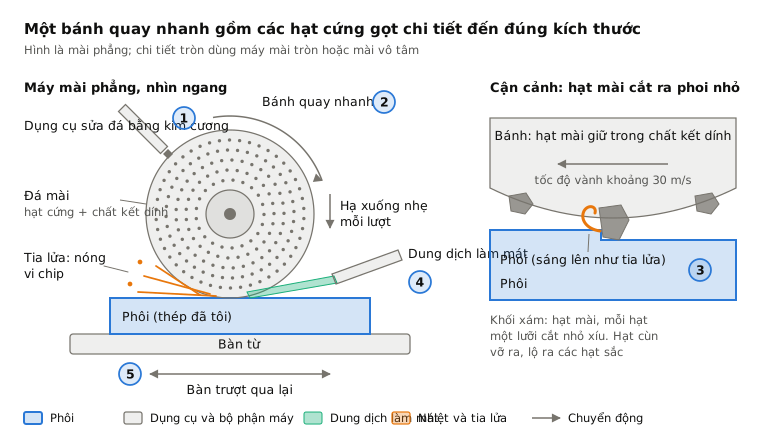
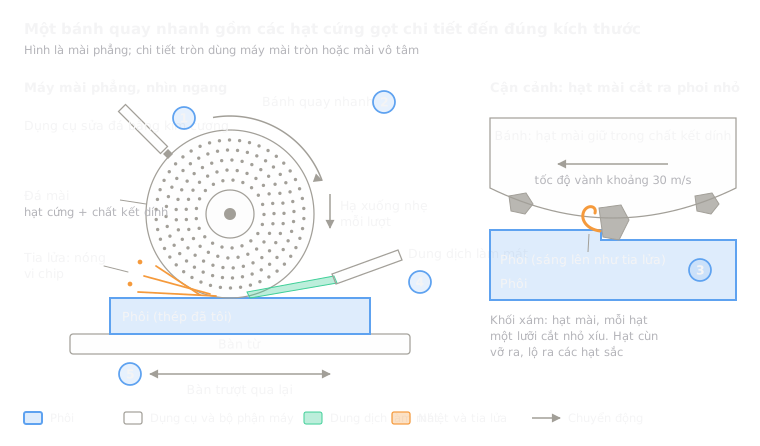 5.7MàiMột đá mài quay nhanh gồm các hạt cứng bào mỏng bề mặtMở bài học
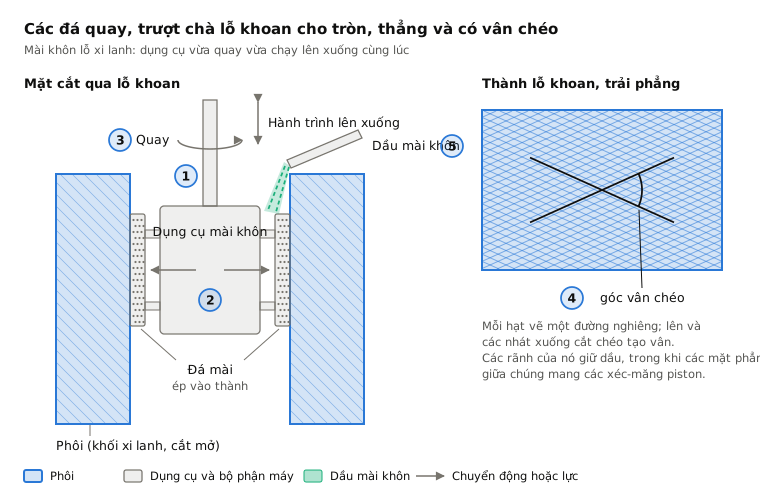
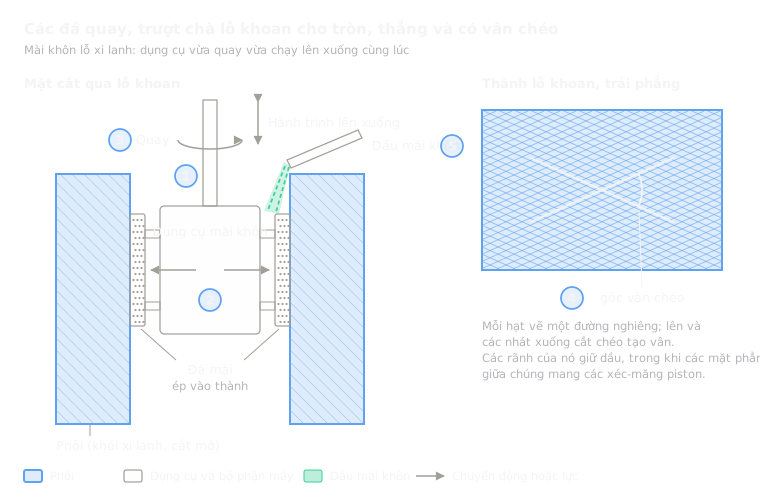 5.8Mài khônĐá mài quay và chạy lên xuống bên trong một lỗMở bài học
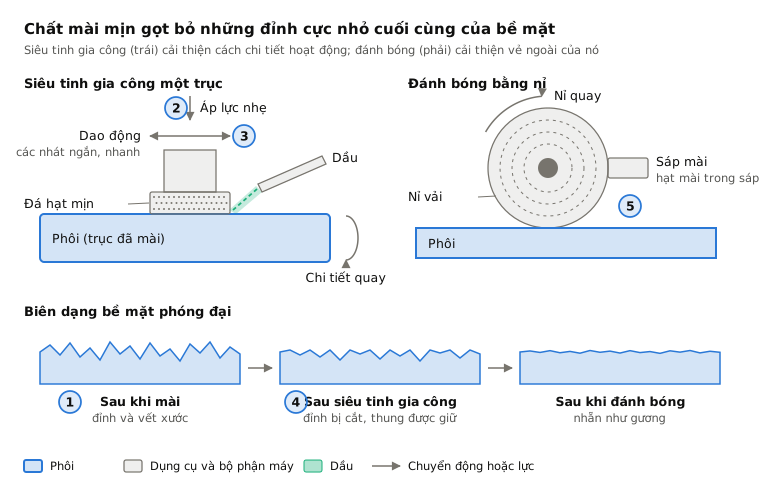
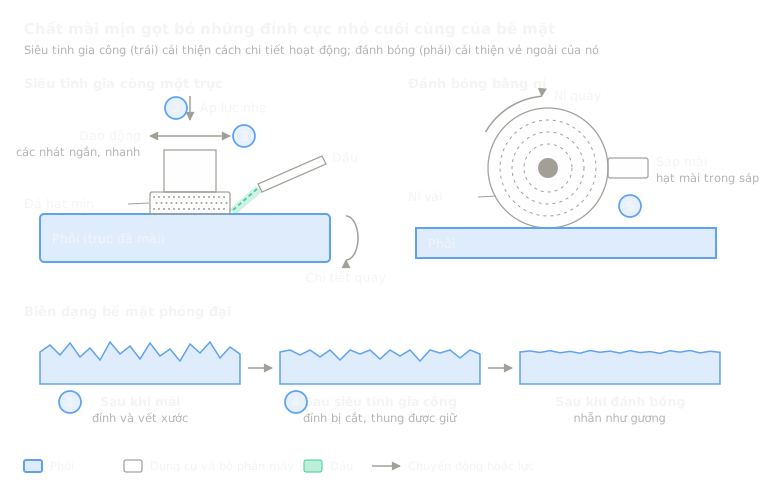 5.9Siêu tinh và đánh bóngĐá mịn hoặc nỉ đánh bóng loại bỏ những đỉnh nhấp nhô cực nhỏ cuối cùngMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.