

Chuốt
Một thanh dài có răng được kéo qua hoặc ngang qua chi tiết trong một hành trình
Chuốt cắt ra cả một hình dạng trong một hành trình: một thanh dài phủ đầy răng, gọi là dao chuốt, được kéo hoặc đẩy qua phôi. Mỗi răng cao hơn răng trước một chút, nên mỗi răng cắt một lát mỏng. Rãnh then (rãnh khóa puly vào trục) trong một đĩa xích xe đạp hay một bánh răng ô tô thường được chuốt.
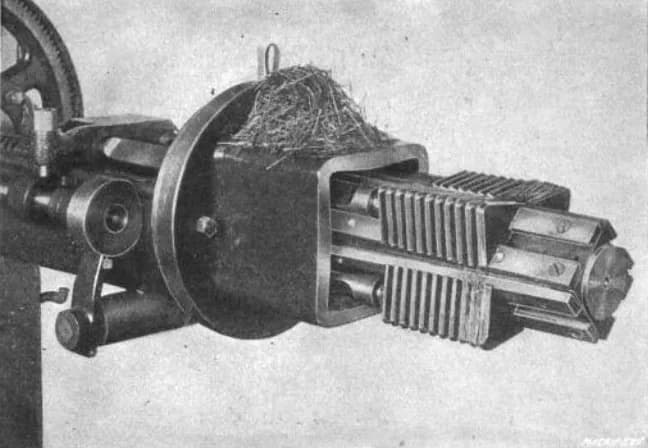
Cách hoạt động
Bắt đầu với lỗ dẫn. Phôi đã có sẵn một lỗ trơn, được khoan hoặc tiện. Nó tựa vào tấm đỡ (tấm cố định trên máy) chịu lực kéo.
Luồn dao chuốt. Phần dẫn hướng phía trước (đoạn trơn dẫn hướng) trượt qua lỗ, và đầu kéo kẹp lấy đuôi dao chuốt.
Kéo trong một hành trình. Máy kéo dao chuốt qua ở tốc độ chậm, đều, thường vài mét mỗi phút.
Mỗi răng cắt một lớp mỏng. Lượng nhô mỗi răng (mỗi răng cao hơn bao nhiêu) thường vài phần trăm milimet. Phoi cuộn vào các rãnh thoát phoi (khoảng trống giữa các răng) và rơi ra sau hành trình.
Răng tinh định cỡ. Vài răng cuối đều cùng chiều cao. Chúng làm sạch bề mặt và định kích thước cuối cùng.
Hình dạng đã xong. Sau một hành trình, rãnh then, rãnh then hoa (vòng các rãnh) hoặc lỗ lục giác đã hoàn thiện, thường chỉ trong vài giây.
Thông số chính
- Vật liệu
- Thép, gang, nhôm, đồng thau, hợp kim niken
- Chi tiết thường gặp
- Rãnh then, moay-ơ then hoa, lỗ vuông và lục giác, răng bánh răng, rãnh trong đĩa tuabin
- Kích thước chi tiết
- Lỗ từ vài milimet đến khoảng 300 mm; dao chuốt bề mặt có thể dài hơn 1 m
- Độ chính xác
- Thường ±0,01–0,025 mm
- Bề mặt hoàn thiện
- Thường Ra 0,8–3,2 µm (Ra = độ nhám trung bình; 1 µm là một phần nghìn milimet)
- Số lượng phù hợp
- Sản lượng từ trung bình đến rất cao; dao chuốt rãnh then tiêu chuẩn cũng phù hợp với xưởng nhỏ
- Chi phí khuôn dụng cụ và máy
- Một dao chuốt đặt riêng tốn hàng nghìn đến hàng chục nghìn đô la; máy tốn hàng chục đến hàng trăm nghìn. Một bộ chuốt rãnh then làm tay với máy ép trục tốn vài trăm đô la
- Tốc độ
- Vài giây mỗi chi tiết cho một hình dạng bên trong hoàn chỉnh
Ưu điểm và hạn chế
Ưu điểm
- Rất nhanh: gia công thô và tinh trong một hành trình
- Tạo ra những hình dạng khó làm bằng cách khác, như then hoa trong
- Rất đồng đều giữa các chi tiết
- Bề mặt và độ chính xác tốt mà không cần người vận hành lành nghề
Hạn chế
- Mỗi dao chuốt chỉ làm được một hình dạng và kích thước
- Dao chuốt đặt riêng đắt và chế tạo chậm
- Đường cắt phải chạy thẳng xuyên qua, không có vật cản ở đầu bên kia
- Chi tiết phải đủ bền để chịu lực kéo lớn
Ứng dụng
- Ô tôMoay-ơ then hoa trong hộp số, răng thanh răng lái, rãnh then trong bánh răng
- Hàng không vũ trụRãnh hình cây thông giữ cánh quạt trong đĩa tuabin
- Máy mócRãnh then trong puly, đĩa xích và khớp nối
- Vũ khíRãnh xoắn trong nòng súng (phương pháp truyền thống)
- Chi tiết ghép nối và dụng cụĐầu lục giác và đầu hoa thị, làm bằng chuốt quay (một dao chuốt nhỏ lắc lư)
Cách nhận biết
- Một rãnh, then hoa hoặc đa giác bên trong lỗ, với thành thẳng tuyệt đối, song song từ đầu đến cuối.
- Các đường mảnh, thẳng dọc theo hướng hành trình, không bao giờ là vết tròn.
- Trên đầu đa giác làm bằng chuốt quay, đáy hơi tròn ở chỗ vết cắt dừng lại.
So sánh với
Xem video
ChrisandJimCIM · Giải thích trong lớp học về quy trình chuốt
mrpete222 · Đẩy dao chuốt rãnh then qua một puly bằng máy ép trục
Tool Room Engineers Faridabad · Một máy chuốt mặt công nghiệp đang gia công mặt bích
Polygon Solutions Inc. · Chuốt quay cắt then hoa bên trong một đầu tuýp
Xem ảnh thật
- Wikipedia: Chuốt (gia công kim loại) — ảnh chuốt mặt, sơ đồ có chú thích của dao chuốt trong và hình học chuốt quay
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Dao chuốt là cả một chuỗi các nhát cắt được đông cứng vào một dụng cụ.
- Mỗi răng cao hơn răng trước một chút, nên hình dạng lớn dần từng răng một trong một hành trình.
- Dụng cụ đắt, chi tiết rất rẻ: chuốt có lời khi sản lượng lớn.
Xem thêm trong Gia công cắt gọt
Tất cả 100 quy trình
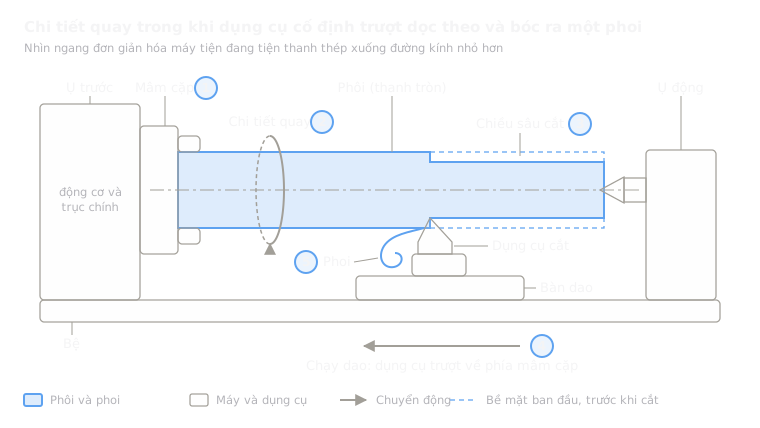 5.1ShortTiện (máy tiện)Chi tiết quay; một dao đơn điểm cắt nóMở bài học
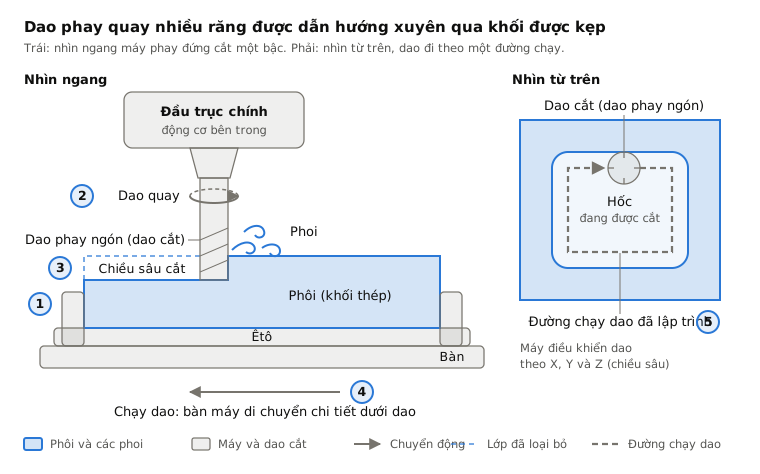
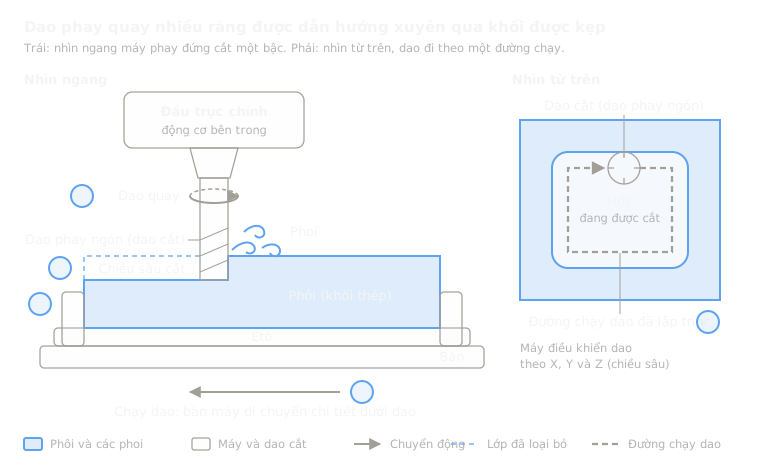 5.2ShortPhayDao nhiều lưỡi quay di chuyển trên chi tiết cố địnhMở bài học
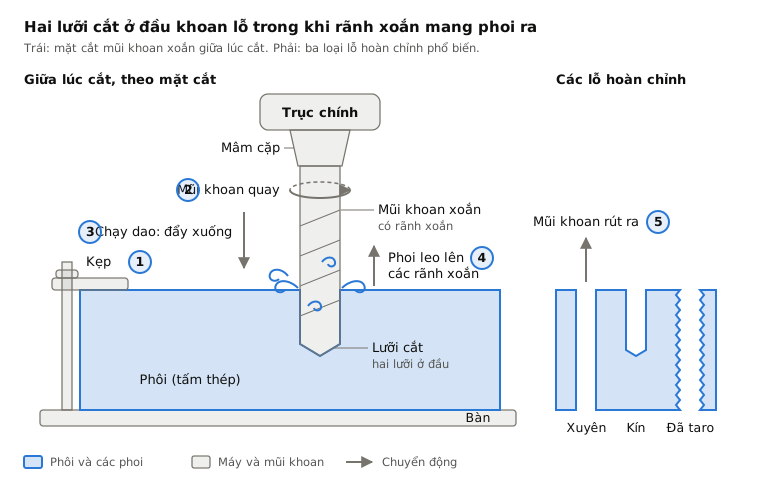
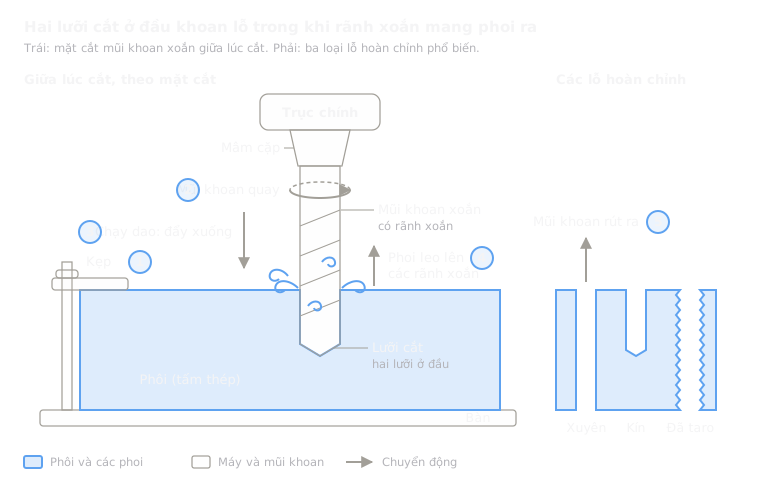 5.3ShortKhoanMũi khoan xoắn đang quay lao thẳng vào chi tiếtMở bài học
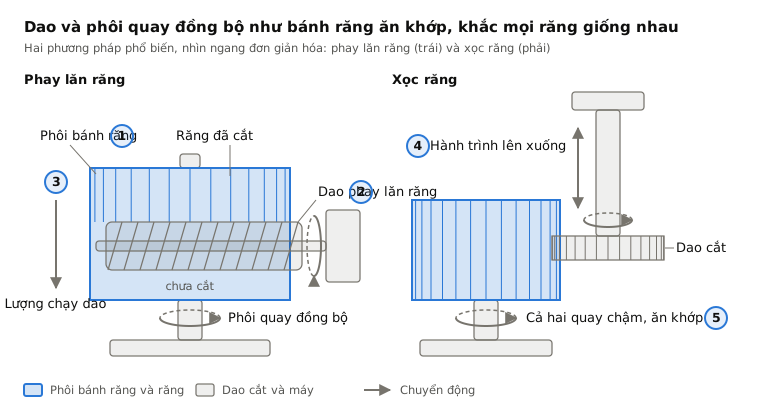
 5.5Cắt bánh răng (phay lăn, xọc răng)Dao phay lăn hoặc dao xọc tạo răng bánh răngMở bài học
 5.6Khía nhám (knurling)Các bánh đã tôi cứng ép hoa văn chống trượt vào chi tiết đang quayMở bài học
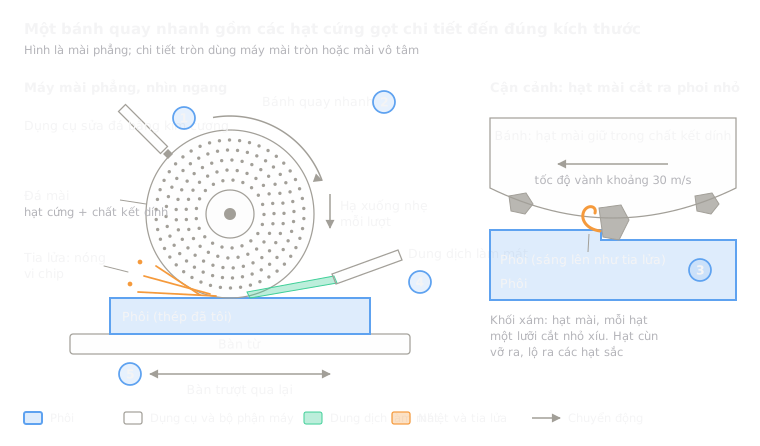 5.7MàiMột đá mài quay nhanh gồm các hạt cứng bào mỏng bề mặtMở bài học
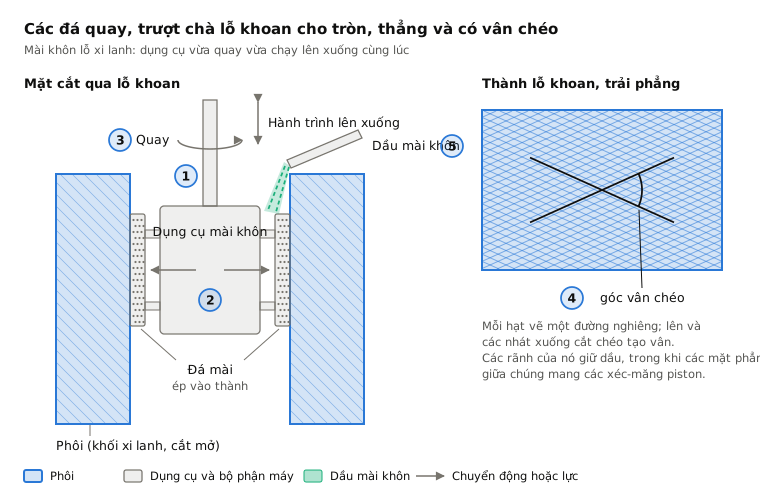
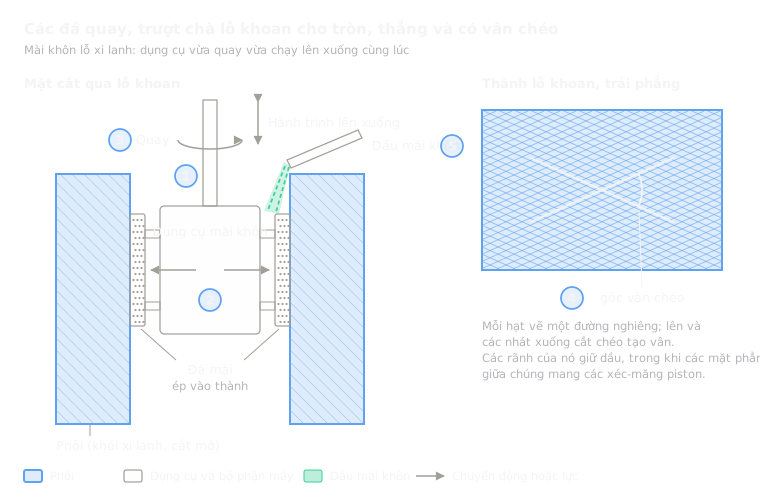 5.8Mài khônĐá mài quay và chạy lên xuống bên trong một lỗMở bài học
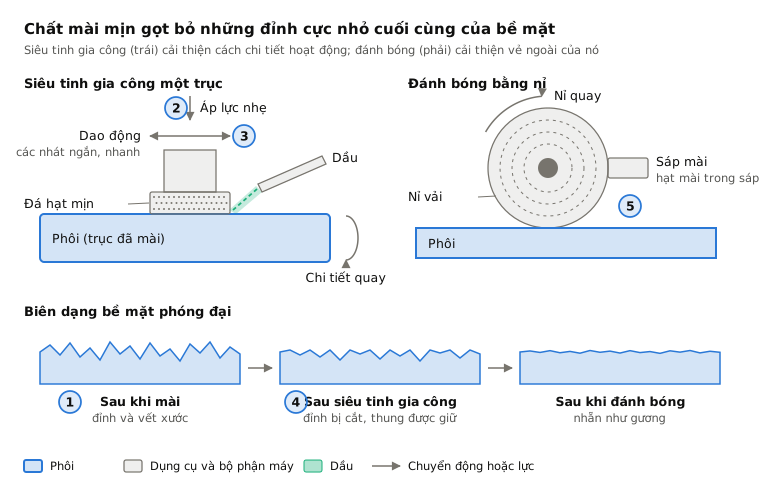
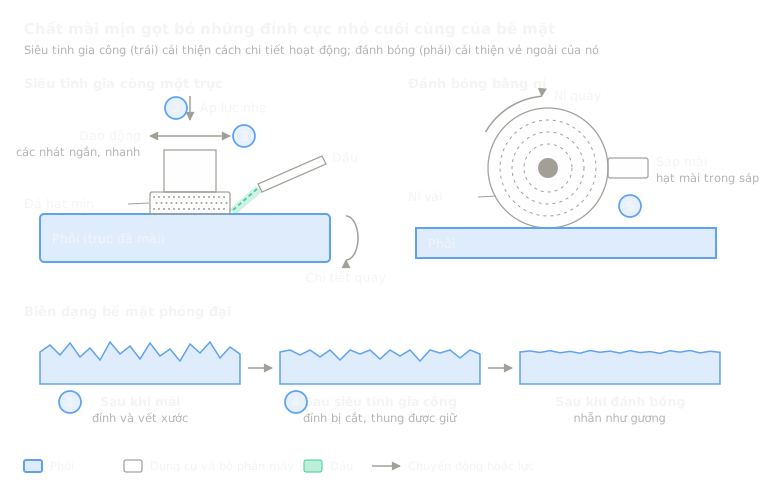 5.9Siêu tinh và đánh bóngĐá mịn hoặc nỉ đánh bóng loại bỏ những đỉnh nhấp nhô cực nhỏ cuối cùngMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.