

Cắt và gia công phi truyền thống
Chương này bao gồm chín cách cắt xuyên qua tấm và tấm dày, hoặc lấy vật liệu đi ở những nơi dao tiện hay dao phay không với tới hoặc không chịu nổi. Chúng chung một nguyên lý: truyền năng lượng tập trung vào một điểm nhỏ, và chỉ ở đó. Điều thay đổi giữa các quy trình là loại năng lượng, và điều đó quyết định vật liệu và hình dạng mà mỗi quy trình xử lý được.
Ý tưởng chính
Hãy nghĩ đến các cách xuyên qua một tấm băng: một cái đục, một đèn khò, một tia nước nóng, một nắm muối. Cách nào cũng được, nhưng với băng khác nhau và tốc độ khác nhau. Ở đây, dập lỗ dùng lực cắt trượt thô bạo; cắt laser dùng ánh sáng hội tụ; cắt plasma dùng tia khí mang điện siêu nóng; cắt tia nước dùng nước ở áp suất rất cao; EDM cắt dây và EDM chìm dùng hàng nghìn tia lửa điện nhỏ; ECM dùng điện phân (dòng điện qua nước muối); gia công hóa học dùng chất ăn mòn hòa tan kim loại; và gia công siêu âm dùng rung động đập các hạt mài.
9 quy trình trong chương này
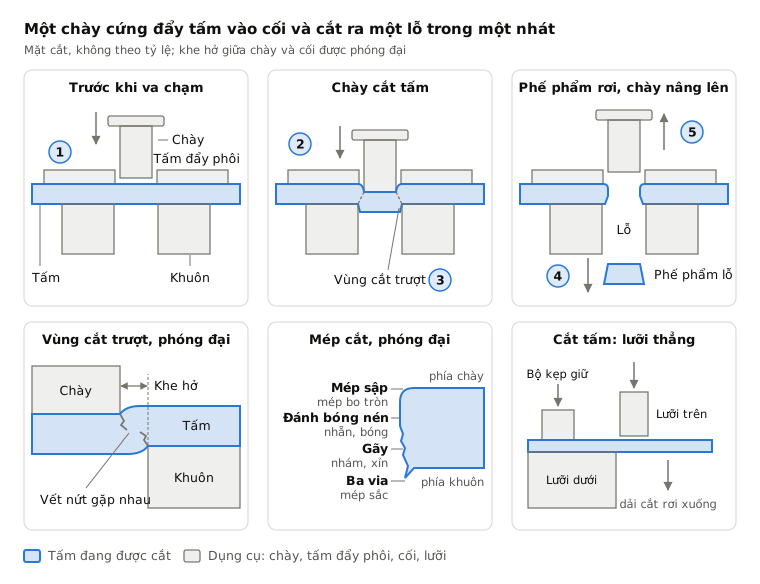
 6.1Dập lỗ và cắt tấmChày cắt tạo hình từ tấm, ép vào cốiMở bài học
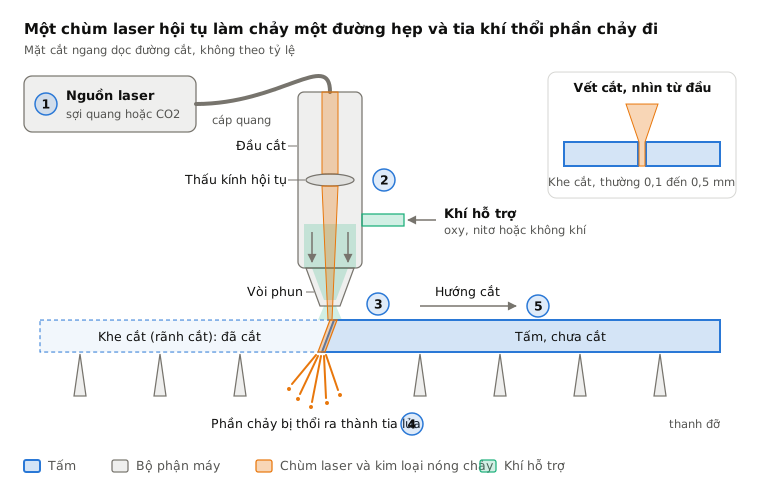
 6.2Cắt laserÁnh sáng hội tụ làm chảy hoặc bay hơi một đường cắt hẹpMở bài học
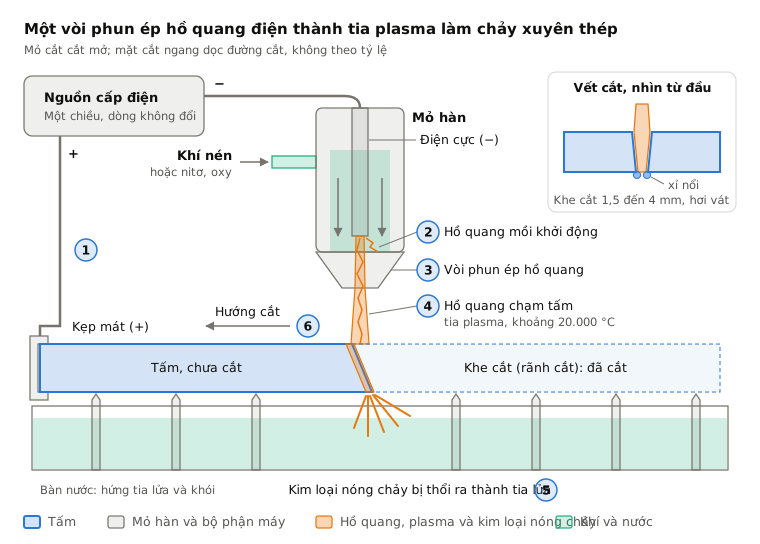
 6.3Cắt plasmaTia khí siêu nóng cắt xuyên tấm dẫn điệnMở bài học
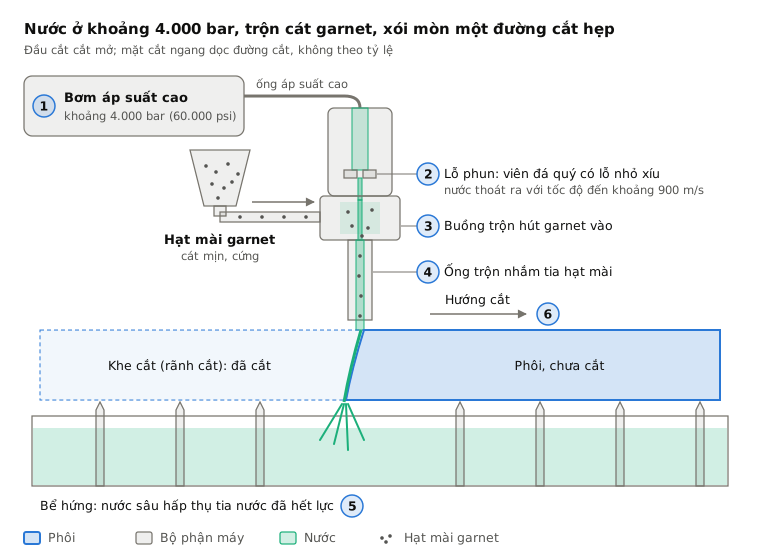
 6.4Cắt tia nướcNước áp suất rất cao, thường kèm hạt mài, xói mòn tạo đường cắtMở bài học
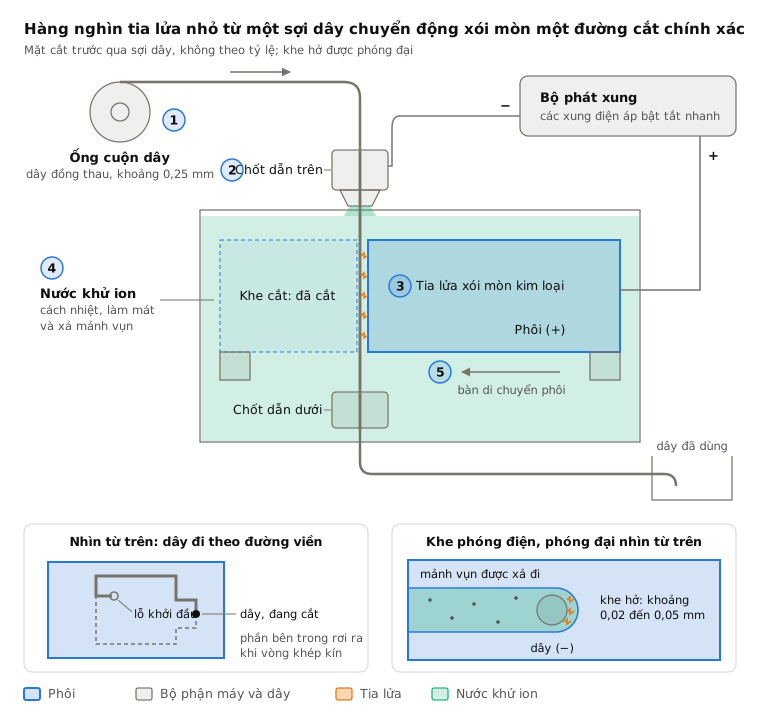
 6.5EDM cắt dâyTia lửa điện từ một sợi dây mảnh chuyển động cắt các biên dạng xuyên suốtMở bài học
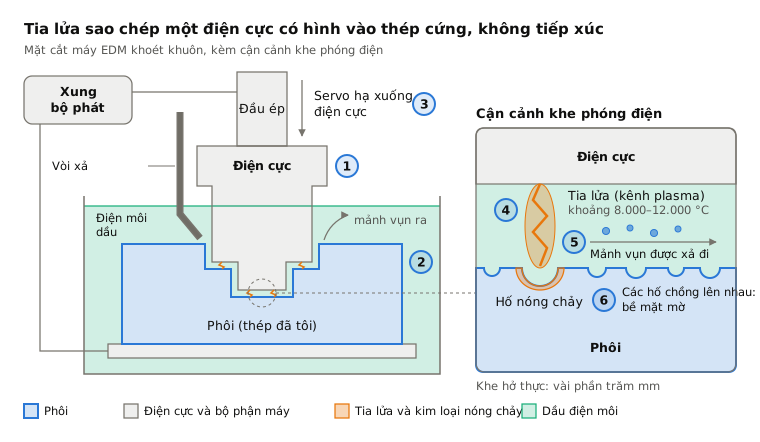
 6.6EDM xung chìmTia lửa điện sao chép một điện cực có hình vào một khoang kínMở bài học
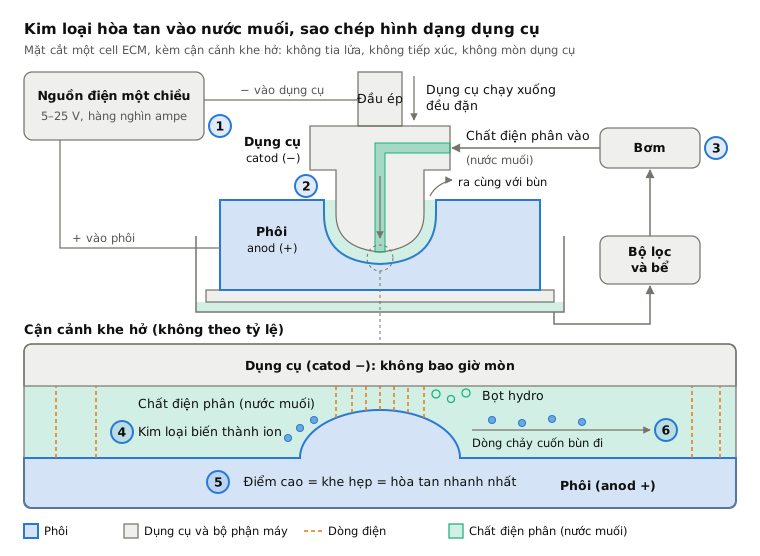
 6.7Gia công điện hóa (ECM)Điện phân hòa tan kim loại theo hình dạng của dụng cụMở bài học
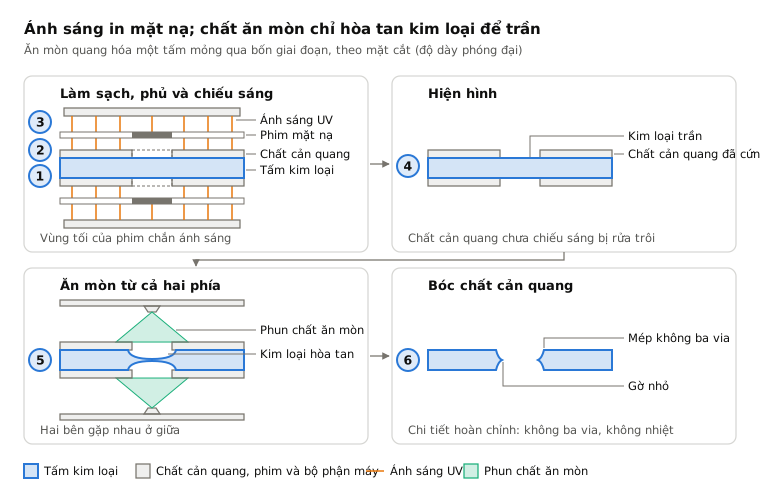
 6.8Gia công hóa học và ăn mòn quang hóaMặt nạ in bằng ánh sáng để dung dịch ăn mòn chỉ hòa tan phần kim loại trầnMở bài học
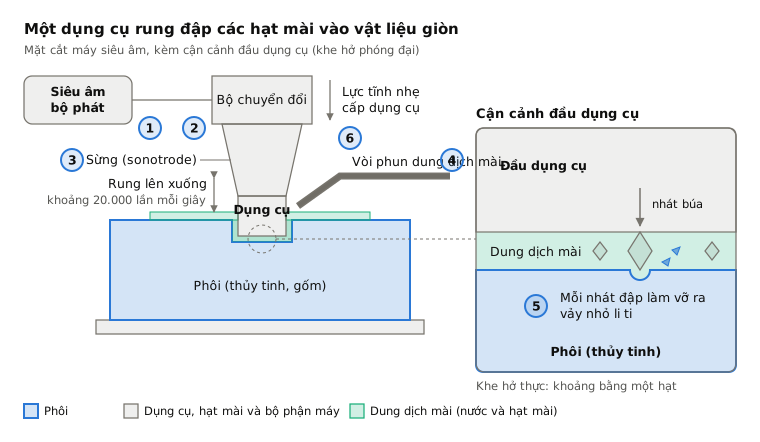
 6.9Gia công siêu âmMột dụng cụ rung đập các hạt mài vào bề mặtMở bài học
So sánh song song
| Quy trình | Tóm tắt một dòng | Phù hợp nhất với | Cỡ lô | Độ chính xác |
|---|---|---|---|---|
| 6.1Dập lỗ và cắt tấm | Chày cắt tạo hình từ tấm, ép vào cối | Lỗ và phôi trong kim loại tấm | Sản lượng lớn | Khoảng ±0,1 mm |
| 6.2Cắt laser | Ánh sáng hội tụ làm chảy hoặc bay hơi một đường cắt hẹp | Biên dạng chi tiết trong tấm từ mỏng đến vừa | Từ chiếc đơn lẻ đến sản lượng lớn | Khoảng ±0,1 mm |
| 6.3Cắt plasma | Tia khí siêu nóng cắt xuyên tấm dẫn điện | Cắt nhanh, rẻ trong thép tấm dày | Từ chiếc đơn lẻ đến vừa | Khoảng ±0,5 mm |
| 6.4Cắt tia nước | Nước áp suất rất cao, thường kèm hạt mài, xói mòn tạo đường cắt | Hầu như mọi vật liệu, không có nhiệt | Từ chiếc đơn lẻ đến vừa | Khoảng ±0,1 mm |
| 6.5EDM cắt dây | Tia lửa điện từ một sợi dây mảnh chuyển động cắt các biên dạng xuyên suốt | Biên dạng chính xác trong kim loại đã tôi | Từ chiếc đơn lẻ đến loạt nhỏ | Khoảng ±0,005 mm |
| 6.6EDM xung chìm | Tia lửa điện sao chép một điện cực có hình vào một khoang kín | Khoang khuôn và cối, góc trong sắc nhọn | Chiếc đơn lẻ và dụng cụ | Khoảng ±0,01 mm |
| 6.7Gia công điện hóa (ECM) | Điện phân hòa tan kim loại theo hình dạng của dụng cụ | Hợp kim dai, cánh tuabin, làm sạch ba via | Từ vừa đến sản lượng lớn | Khoảng ±0,05 mm |
| 6.8Gia công hóa học và ăn mòn quang hóa | Mặt nạ in bằng ánh sáng để dung dịch ăn mòn chỉ hòa tan phần kim loại trần | Tấm mỏng với hoa văn nhỏ, phức tạp | Từ mẫu thử đến hàng triệu | Khoảng ±10% độ dày tấm |
| 6.9Gia công siêu âm | Một dụng cụ rung đập các hạt mài vào bề mặt | Lỗ có hình trong thủy tinh và gốm | Từ mẫu thử đến loạt lớn | Vài phần trăm mm |
Cách chọn trong họ này
- Kim loại tấm mỏng, sản lượng khổng lồ và lỗ đơn giản: dập lỗ. Thiết kế thay đổi hoặc biên dạng chi tiết: cắt laser.
- Thép tấm dày nơi tốc độ quan trọng hơn độ chính xác: plasma. Vật liệu nhạy nhiệt hoặc phi kim như đá, thủy tinh hay composite: tia nước.
- Kim loại đã tôi và dung sai chặt: EDM cắt dây cho biên dạng xuyên suốt, EDM chìm cho khoang kín, ECM cho số lượng lớn chi tiết hợp kim dai không hư hại do nhiệt.
- Tấm rất mỏng với hàng trăm hoặc hàng nghìn lỗ nhỏ: ăn mòn quang hóa.
- Vật liệu giòn, không dẫn điện như thủy tinh và gốm cần lỗ có hình: gia công siêu âm.
Từ khóa
- Khe cắt
- bề rộng vật liệu mà một nhát cắt lấy đi.
- Vùng ảnh hưởng nhiệt
- dải bên cạnh một đường cắt nhiệt mà nhiệt đã làm đổi tính chất.
- Ba via
- gờ vật liệu sắc để lại trên mép cắt.
- Điện cực
- dụng cụ dẫn điện mang dòng điện đến phôi trong EDM và ECM.
- Điện môi
- chất lỏng cách điện, như dầu EDM hoặc nước khử ion.
- Chất điện phân
- chất lỏng dẫn điện, như nước muối dùng trong ECM.
- Chất ăn mòn
- dung dịch ăn mòn hòa tan kim loại mà lớp mặt nạ để hở.
- Lớp tái đông
- lớp da mỏng đông đặc lại mà các quy trình nóng chảy như EDM để lại.
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.