

EDM xung chìm
Tia lửa điện sao chép một điện cực có hình vào một khoang kín
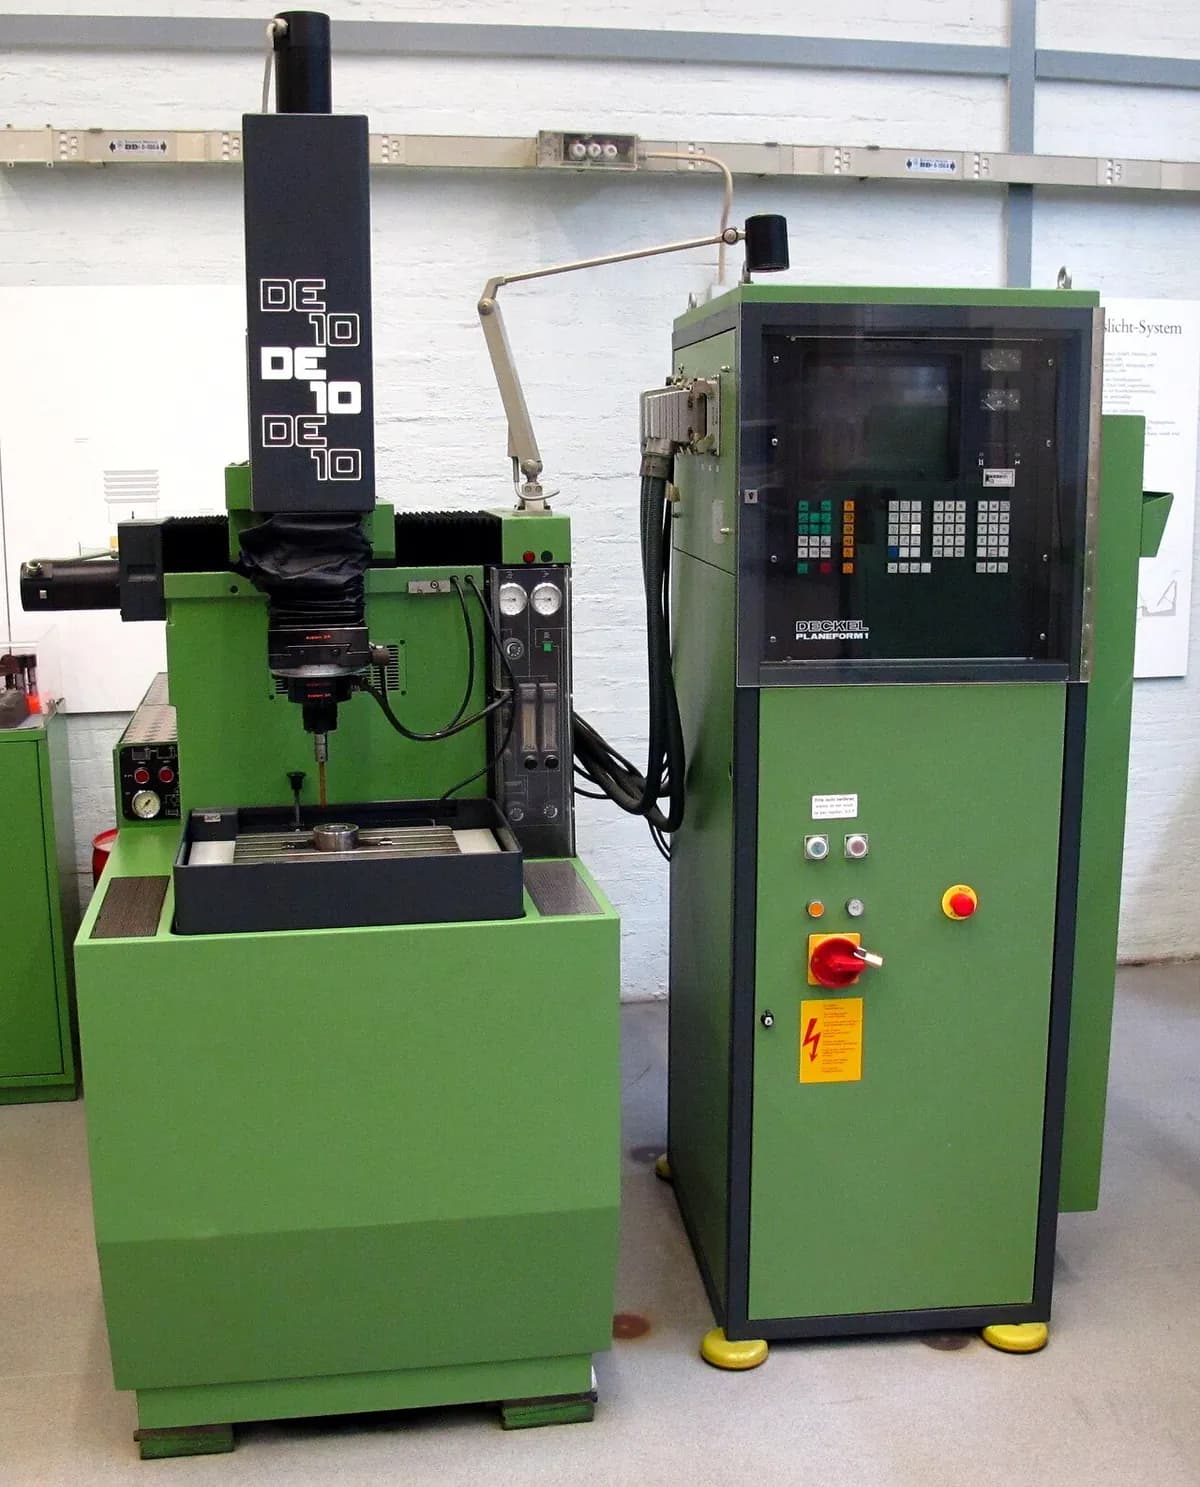
EDM chìm (gia công phóng điện, còn gọi là EDM khoét khuôn hoặc EDM ram) đốt ra một khoang có hình trong kim loại bằng những tia lửa điện nhỏ. Một điện cực than chì hoặc đồng, có hình là bản âm của khoang (chỗ khoang cần lõm thì điện cực lồi), chìm vào thép mà không hề chạm vào. Nhiều khuôn cho chi tiết nhựa, như nắp, vỏ điện thoại và ốp nội thất ô tô, có được các gân sâu và góc trong sắc nhọn theo cách này.
Cách hoạt động
Tạo hình điện cực. Một điện cực than chì hoặc đồng được phay thành bản âm chính xác của khoang, nhỏ hơn một chút để chừa chỗ cho khe phóng điện.
Nhúng phôi. Khối thép nằm trên bàn trong một bể dầu điện môi (chất lỏng cách điện). Dầu chặn dòng điện cho đến khi tia lửa hình thành, làm nguội kim loại và cuốn mảnh vụn đi.
Thu hẹp khe hở. Một servo (động cơ liên tục tự hiệu chỉnh vị trí của mình) hạ điện cực xuống cho đến khi chỉ còn một khe hở nhỏ, thường vài phần trăm milimet. Hai bên không bao giờ chạm nhau.
Phóng điện. Bộ phát xung bắn các xung điện áp ngắn. Mỗi xung xuyên thủng lớp dầu, và một tia lửa khoảng 8.000–12.000 °C làm nóng chảy và bốc hơi một hố nhỏ li ti.
Xả và tiến. Giữa các xung, dầu cuốn mảnh vụn ra khỏi khe hở. Servo giữ khe hở không đổi trong khi điện cực chìm sâu hơn, với hàng nghìn tia lửa mỗi giây.
Hoàn thiện nhẹ nhàng. Máy chuyển sang tia lửa yếu hơn, thường với một điện cực hoàn thiện mới và một chuyển động quỹ đạo nhỏ. Tia lửa nhỏ hơn để lại hố nhỏ hơn, cho kích thước và kết cấu bề mặt cuối cùng.
Thông số chính
- Vật liệu
- Mọi vật liệu dẫn điện: thép dụng cụ đã tôi, cacbua vonfram, titan, hợp kim niken, đồng. Không dùng cho nhựa, thủy tinh hay hầu hết gốm.
- Chi tiết thường gặp
- Khoang khuôn và cối, gân và rãnh sâu hẹp, góc trong sắc nhọn, rãnh then kín và lỗ lục giác bên trong trên chi tiết đã tôi
- Kích thước chi tiết
- Từ các chi tiết dưới 1 mm đến khoang trong khối khuôn rộng khoảng một mét
- Độ chính xác
- Thường khoảng ±0,01 mm; vài micron (phần nghìn milimet) khi hoàn thiện cẩn thận
- Bề mặt hoàn thiện
- Mờ và có các hố nhỏ li ti. Độ nhám Ra (chiều cao trung bình của các nhấp nhô bề mặt) từ khoảng 10 µm khi gia công thô đến khoảng 0,2 µm khi hoàn thiện.
- Số lượng phù hợp
- Chiếc đơn lẻ và dụng cụ (mỗi khuôn là duy nhất); chi tiết chính xác nhỏ với loạt vừa phải
- Chi phí khuôn dụng cụ và máy
- Máy khoảng 100.000–500.000 USD; một điện cực riêng cho mỗi hình dạng, thường nhiều cái (thô và tinh)
- Tốc độ
- Chậm: thường 2–400 mm³ kim loại mỗi phút; một khoang khuôn thường mất vài giờ đến vài ngày
Ưu điểm và hạn chế
Ưu điểm
- Cắt thép đã tôi và cacbua dễ như kim loại mềm
- Không có lực cắt nên gân mỏng và chi tiết nhỏ vẫn nguyên vẹn
- Góc trong sắc nhọn và khoang kín sâu với hầu như mọi hình dạng
- Bề mặt đều, lặp lại được, có ngay từ máy
Hạn chế
- Chỉ dùng được với vật liệu dẫn điện
- Chậm: hàng giờ hoặc hàng ngày cho một khoang sâu
- Cần điện cực riêng cho mỗi hình dạng, và điện cực bị mòn
- Để lại một lớp tái đông mỏng (lớp da giòn đã đông đặc lại) có thể cần đánh bóng
Ứng dụng
- Khuôn ép phun nhựaKhoang khuôn cho nắp, vỏ máy, đầu nối và chi tiết nội thất ô tô
- Đúc áp lực và rènKhuôn đã tôi cho vỏ nhôm và dụng cụ cầm tay rèn
- Hàng không vũ trụLỗ làm mát có hình trong cánh tuabin hợp kim niken
- Điện tửKhuôn và cối dập cho các chi tiết đầu nối cực nhỏ
- Xưởng dụng cụLấy ra các mũi taro và mũi khoan gãy kẹt trong chi tiết đắt tiền
Cách nhận biết
- Bề mặt mờ, “nhám sương” đồng đều, tạo nên từ những hố nhỏ chồng lên nhau, không có vết dụng cụ chạy theo một hướng.
- Góc trong sắc nhọn và gân sâu, hẹp mà không dao cắt quay nào với tới được.
- Trên chi tiết nhựa đúc, vân mờ hạt mịn đều thường đến từ khuôn xói mòn bằng tia lửa điện (phân cấp theo thang vân VDI 3400).
- Trong xưởng: các điện cực than chì xám đậm trông như “bản âm” chính xác của chi tiết.
So sánh với
Xem video
Practical Machinist · Vật lý cơ bản của EDM, giải thích cho người mới
temmy candra wijaya · Hoạt họa về điện cực, khe hở và tia lửa điện
Defiance Machine · Một máy thực tế đang đốt ra khoang dưới dầu
Sodick Inc. · Thay điện cực tự động để chạy không người trông
Xem ảnh thật
- Wikipedia: Electrical discharge machining — sơ đồ nguyên lý, máy EDM chìm và EDM cắt dây
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- EDM chìm sao chép một điện cực có hình vào bất kỳ kim loại dẫn điện nào, dù cứng đến đâu, bằng những tia lửa điện nhỏ trong dầu.
- Nó chậm và cần điện cực riêng, nên có lời với khuôn, cối và những hình dạng mà không cách nào khác làm được.
- Hãy tìm góc trong sắc nhọn và bề mặt mờ đồng đều, có các hố nhỏ.
Xem thêm trong Cắt và gia công phi truyền thống
Tất cả 100 quy trình
 6.1Dập lỗ và cắt tấmChày cắt tạo hình từ tấm, ép vào cốiMở bài học
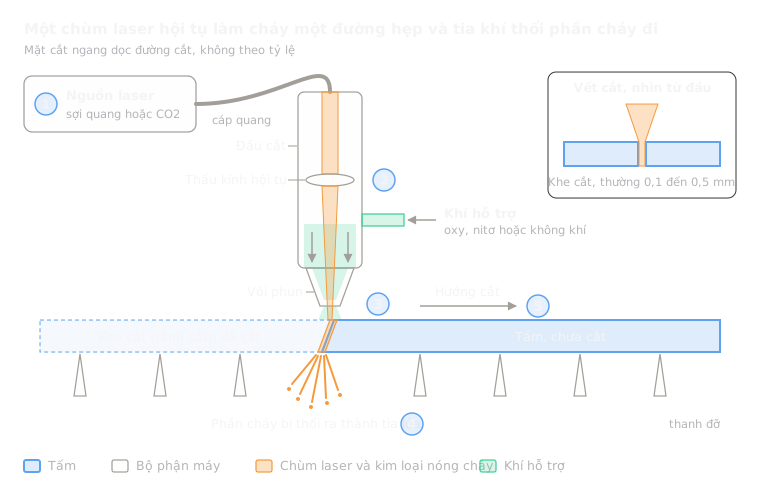 6.2Cắt laserÁnh sáng hội tụ làm chảy hoặc bay hơi một đường cắt hẹpMở bài học
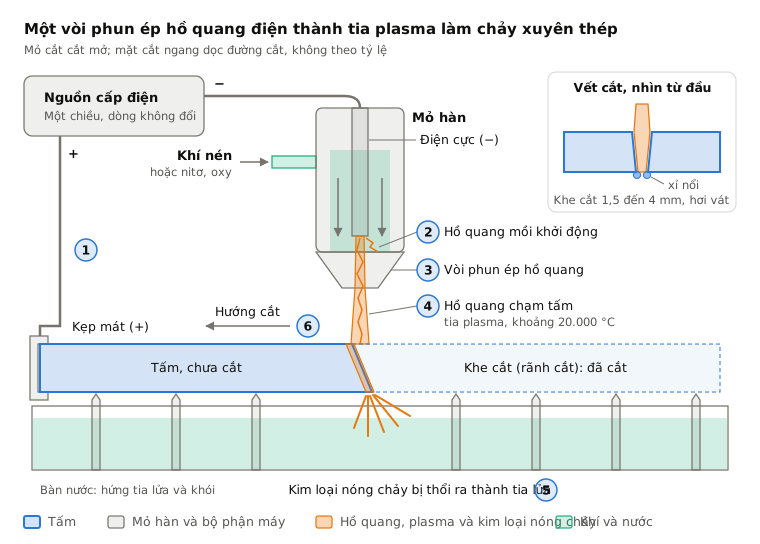
 6.3Cắt plasmaTia khí siêu nóng cắt xuyên tấm dẫn điệnMở bài học
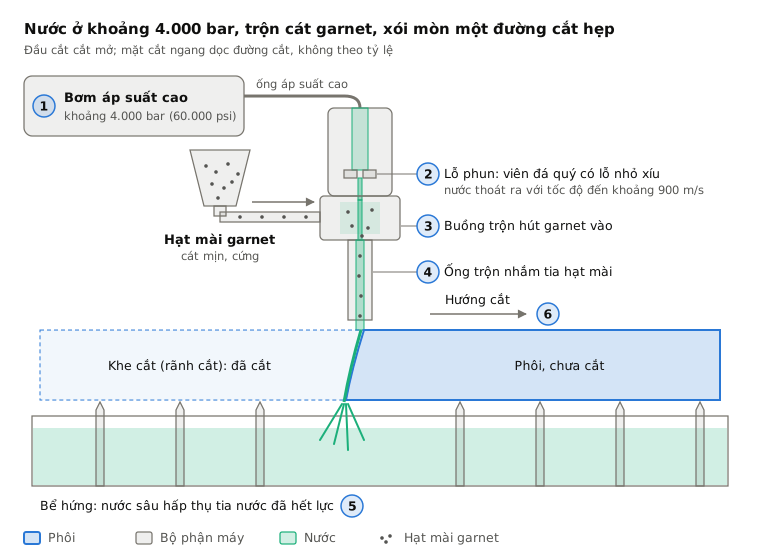
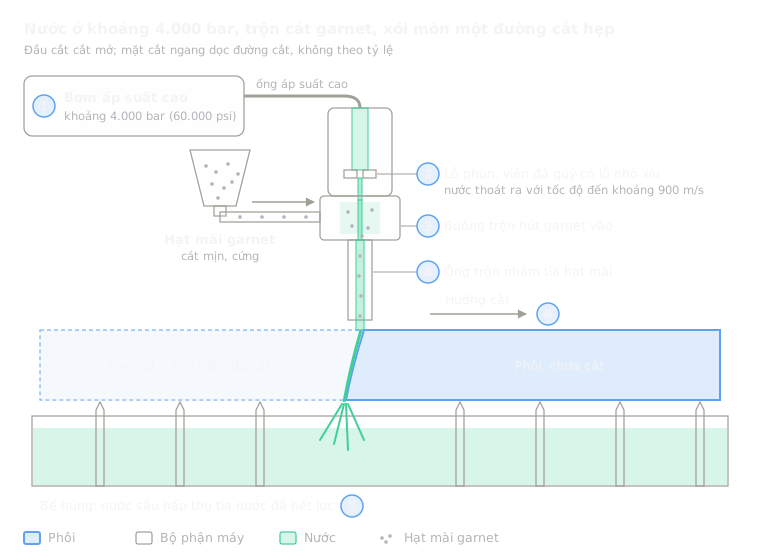 6.4Cắt tia nướcNước áp suất rất cao, thường kèm hạt mài, xói mòn tạo đường cắtMở bài học
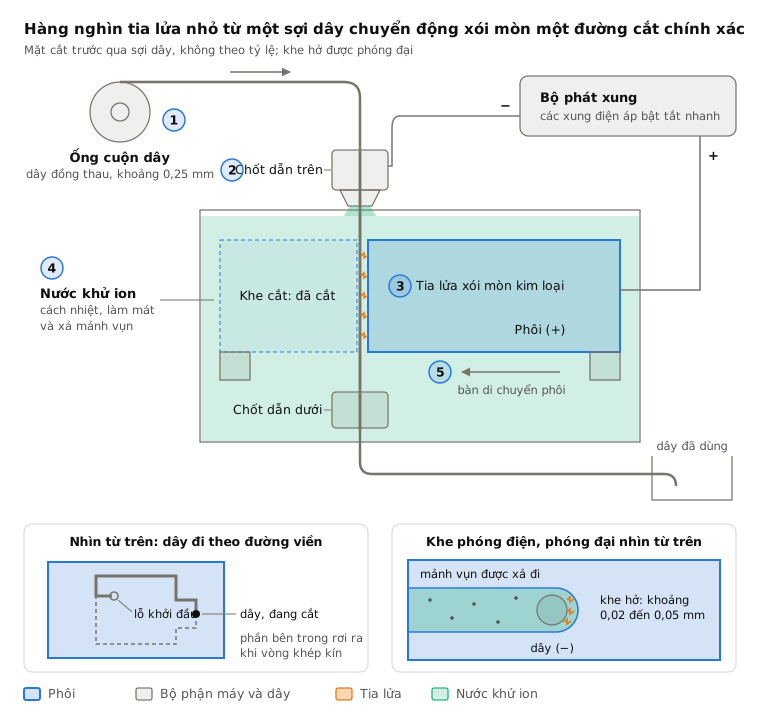
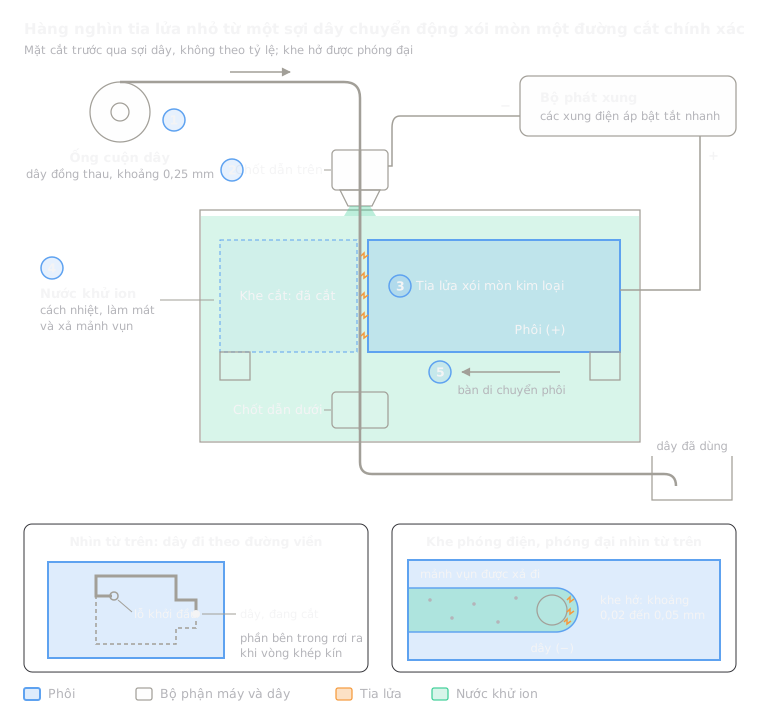 6.5EDM cắt dâyTia lửa điện từ một sợi dây mảnh chuyển động cắt các biên dạng xuyên suốtMở bài học
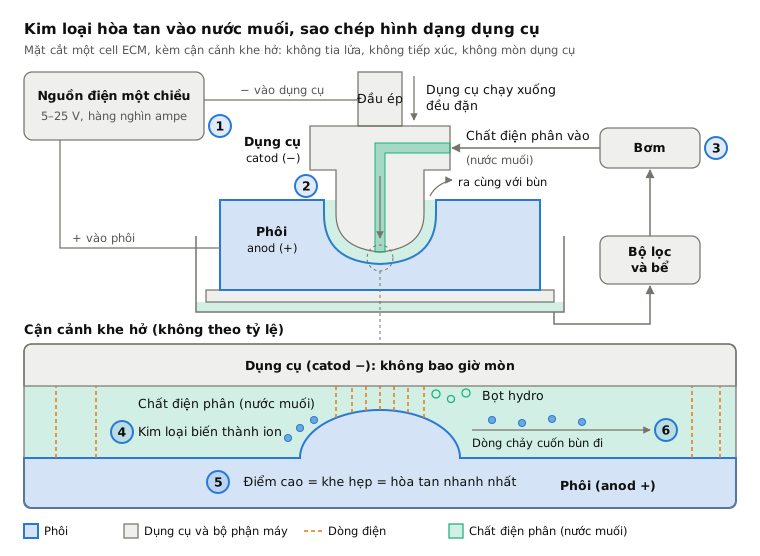
 6.7Gia công điện hóa (ECM)Điện phân hòa tan kim loại theo hình dạng của dụng cụMở bài học
 6.8Gia công hóa học và ăn mòn quang hóaMặt nạ in bằng ánh sáng để dung dịch ăn mòn chỉ hòa tan phần kim loại trầnMở bài học
 6.9Gia công siêu âmMột dụng cụ rung đập các hạt mài vào bề mặtMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.