

Gia công điện hóa (ECM)
Điện phân hòa tan kim loại theo hình dạng của dụng cụ
Gia công điện hóa (ECM) loại bỏ kim loại bằng cách hòa tan nó, từng nguyên tử, bằng dòng điện và nước muối. Nó hoạt động như mạ điện ngược: dụng cụ định hình không bao giờ chạm vào chi tiết, không bao giờ mòn, và không gây hư hại do nhiệt hay bavia. Các nhà sản xuất động cơ phản lực dùng nó để tạo hình cánh từ hợp kim niken cứng.
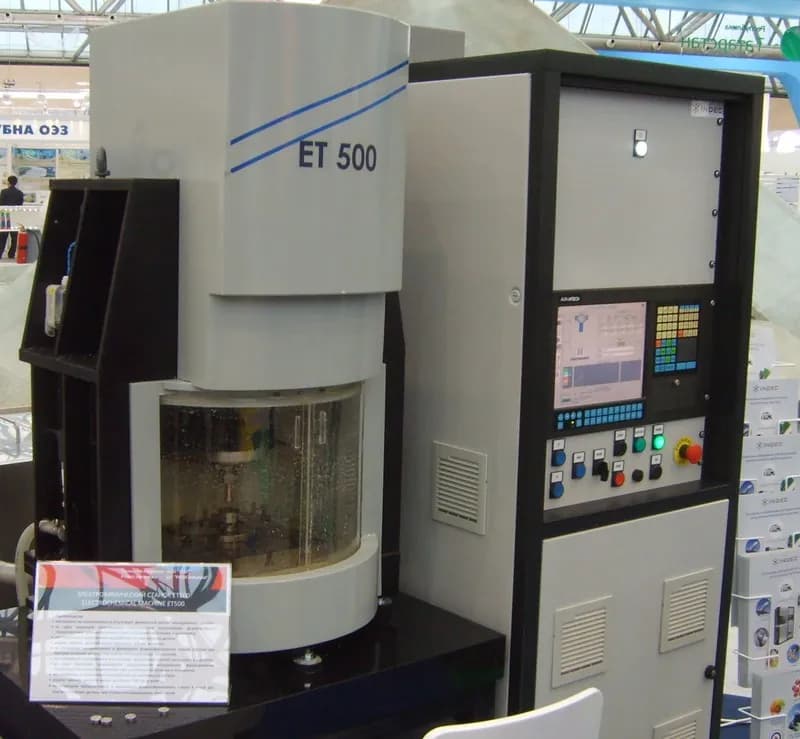
Cách hoạt động
Nối mạch điện. Nguồn một chiều biến phôi thành cực dương (anode) và dụng cụ định hình thành cực âm (cathode). Nó chạy ở điện áp thấp, thường 5–25 V, nhưng hàng nghìn ampe.
Thu hẹp khe hở. Dụng cụ, thường bằng đồng, đồng thau hoặc thép không gỉ, được đưa đến cách chi tiết vài phần mười milimet. Hai bên không bao giờ chạm nhau.
Bơm dung dịch điện phân. Dung dịch điện phân (chất lỏng dẫn điện), thường là natri clorua hoặc natri nitrat trong nước, được bơm nhanh qua dụng cụ và ngang khe hở.
Hòa tan kim loại. Dòng điện chạy qua dung dịch điện phân, và nguyên tử trên bề mặt phôi rời đi dưới dạng ion kim loại (nguyên tử mang điện). Bọt hydro hình thành trên dụng cụ, vốn không bao giờ mòn.
Ăn dao và sao chép. Dụng cụ tiến đều đặn. Kim loại hòa tan nhanh nhất ở nơi khe hở hẹp nhất, nên các điểm cao biến mất và chi tiết có hình ngược lại của dụng cụ.
Xả và lọc. Dòng chảy cuốn kim loại hòa tan đi dưới dạng bùn (hydroxit kim loại), cùng khí và nhiệt. Dung dịch điện phân được lọc, làm nguội và tái sử dụng.
Thông số chính
- Vật liệu
- Mọi kim loại dẫn điện, nhất là hợp kim khó cắt: siêu hợp kim niken, titan, hợp kim côban, thép đã tôi. Độ cứng không quan trọng.
- Chi tiết thường gặp
- Cánh tuabin và blisk (đĩa cánh liền khối), rãnh xoắn nòng súng, lỗ làm mát sâu, loại bavia các lỗ ngang bên trong thân van và kim phun
- Kích thước chi tiết
- Từ lỗ ngang rộng khoảng một milimet đến chi tiết động cơ rộng vài trăm milimet
- Độ chính xác
- Thường khoảng ±0,05 mm; ECM xung (PECM) giữ được khoảng ±0,01 mm
- Bề mặt hoàn thiện
- Nhẵn và thường sáng bóng, không bavia, vết nứt hay lớp hư hại do nhiệt; độ nhám Ra (chiều cao trung bình của các mấp mô bề mặt) thường 0,1–2 µm, gần như gương với PECM
- Số lượng phù hợp
- Sản lượng trung bình đến cao của chi tiết giá trị cao: dụng cụ không mòn, nhưng phát triển nó cần thử và sai
- Chi phí khuôn dụng cụ và máy
- Cao: máy thường vài trăm nghìn đô la trở lên, cộng dụng cụ đặt riêng và hệ thống xử lý dung dịch điện phân lớn
- Tốc độ
- Do dòng điện quyết định: khoảng 2 cm³ thép hòa tan mỗi phút cho mỗi 1.000 A; dụng cụ thường tiến một phần milimet đến vài milimet mỗi phút
Ưu điểm và hạn chế
Ưu điểm
- Dụng cụ không mòn: một dụng cụ làm được hàng nghìn chi tiết
- Cắt mọi kim loại, dù cứng đến đâu, không hư hại do nhiệt
- Không có lực cắt và không bavia; bề mặt nhẵn, không ứng suất
- Nhanh với hình 3D phức tạp trong hợp kim cứng
Hạn chế
- Chỉ dùng được với kim loại dẫn điện
- Máy đắt và phát triển dụng cụ chậm, thử và sai
- Góc trong sắc và chi tiết mịn khó làm: khe hở làm chúng tròn đi
- Lượng lớn dung dịch điện phân và bùn kim loại cần lọc và xử lý an toàn
Ứng dụng
- Hàng không vũ trụCánh tuabin và blisk bằng hợp kim niken và titan; lỗ làm mát
- Quốc phòngRãnh xoắn (rãnh xoắn ốc) bên trong nòng súng
- Ô tôLoại bavia lỗ ngang trong kim phun nhiên liệu, thân van và chi tiết hộp số
- Phát điệnCánh cho tuabin khí và hơi
- Chế tạo dụng cụLòng khuôn rèn bằng thép đã tôi
Cách nhận biết
- Bề mặt nhẵn, thường sáng hoặc satin, không có vết dao, không bavia và không đổi màu do nhiệt.
- Mép và góc trong hơi tròn, không bao giờ sắc như dao cạo.
- Hình cong phức tạp, như biên dạng cánh, trong hợp kim rất cứng mà không có vết gia công nhìn thấy.
- Lỗ ngang bên trong chi tiết với mép tròn gọn, không bavia.
So sánh với
Xem video
Piyush Singh · Chuyến tham quan hoạt hình về mạch điện, khe hở và dòng chảy
MTDCNC · Máy ECM thực tế và chi tiết thành phẩm, cận cảnh
EMAG · Cách máy ECM công nghiệp và ECM xung hoạt động
CamcraftInc · ECM trong một xưởng sản xuất chi tiết chính xác
Xem ảnh thật
- Wikipedia: Gia công điện hóa — sơ đồ nguyên lý, lịch sử và ứng dụng
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- ECM hòa tan kim loại bằng dòng điện và nước muối; dụng cụ không chạm vào chi tiết và không bao giờ mòn.
- Chi tiết sao chép dụng cụ vì kim loại hòa tan nhanh nhất ở nơi khe hở hẹp nhất.
- Nó phù hợp với hợp kim cứng và sản lượng cao; hãy tìm bề mặt nhẵn, không bavia và mép tròn mềm.
Xem thêm trong Cắt và gia công phi truyền thống
Tất cả 100 quy trình
 6.1Dập lỗ và cắt tấmChày cắt tạo hình từ tấm, ép vào cốiMở bài học
 6.2Cắt laserÁnh sáng hội tụ làm chảy hoặc bay hơi một đường cắt hẹpMở bài học
 6.3Cắt plasmaTia khí siêu nóng cắt xuyên tấm dẫn điệnMở bài học
 6.4Cắt tia nướcNước áp suất rất cao, thường kèm hạt mài, xói mòn tạo đường cắtMở bài học
 6.5EDM cắt dâyTia lửa điện từ một sợi dây mảnh chuyển động cắt các biên dạng xuyên suốtMở bài học
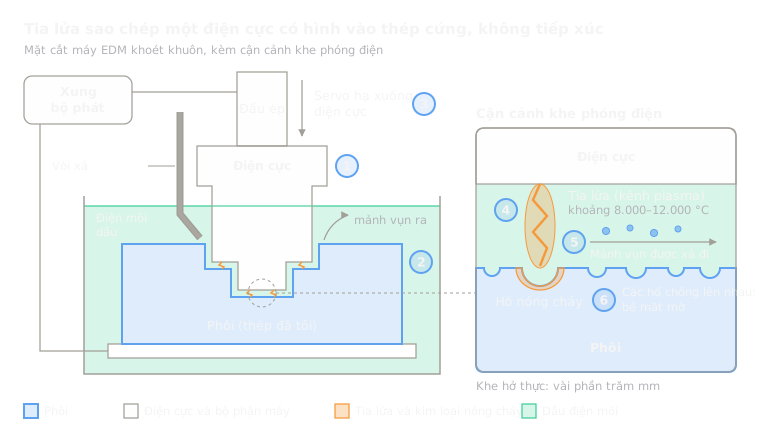 6.6EDM xung chìmTia lửa điện sao chép một điện cực có hình vào một khoang kínMở bài học
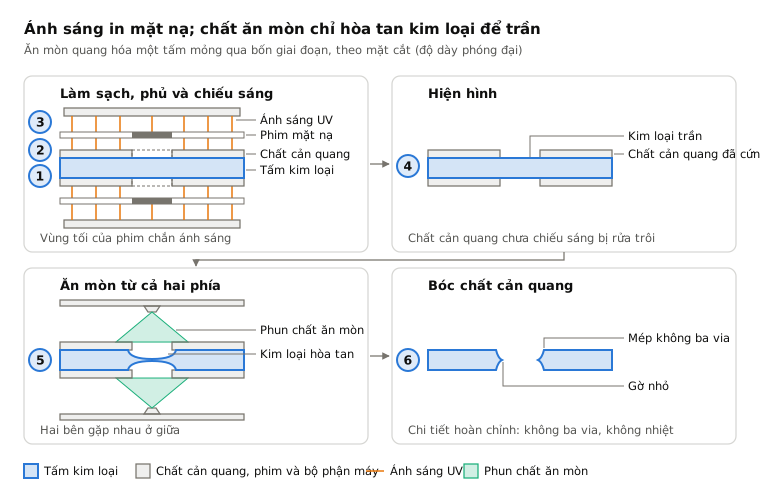
 6.8Gia công hóa học và ăn mòn quang hóaMặt nạ in bằng ánh sáng để dung dịch ăn mòn chỉ hòa tan phần kim loại trầnMở bài học
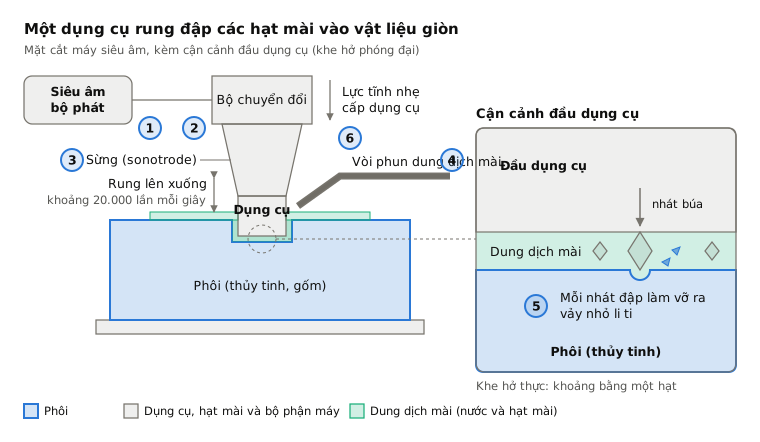
 6.9Gia công siêu âmMột dụng cụ rung đập các hạt mài vào bề mặtMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.