

Cắt plasma
Tia khí siêu nóng cắt xuyên tấm dẫn điện
Cắt plasma xẻ xuyên tấm kim loại bằng hồ quang điện bị ép thành tia khí siêu nóng mảnh. Nó là con ngựa thồ cho thép tấm dày từ khoảng 3 đến 50 mm: khung rơ moóc, đế máy, giá đỡ và công việc sửa chữa. Máy cầm tay nằm vừa cốp xe; bàn plasma CNC cắt chi tiết từ cả tấm.
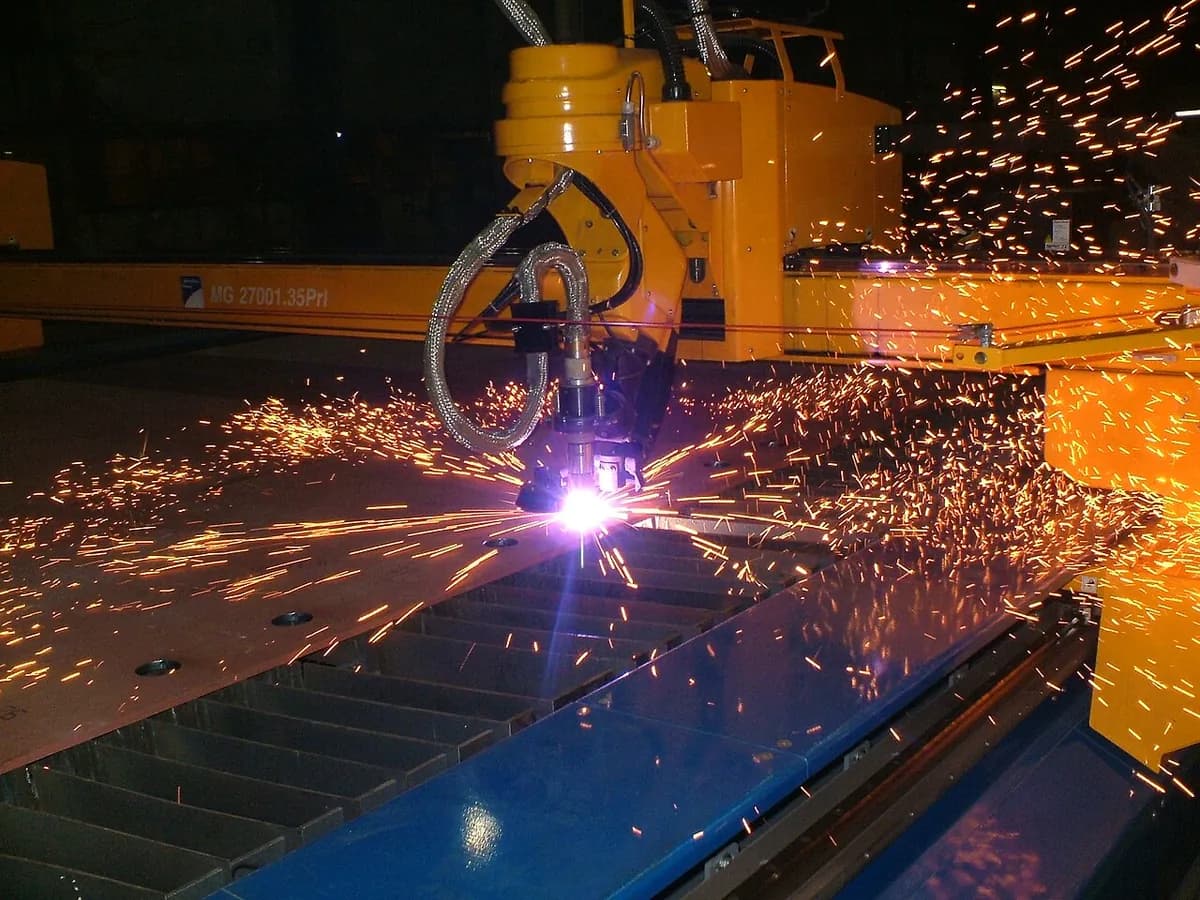
Cách hoạt động
Khép kín mạch điện. Một kẹp nối tấm với cực dương của nguồn một chiều (dòng điện một chiều, như của pin). Điện cực bên trong mỏ là cực âm.
Bắt đầu bằng hồ quang dẫn. Khí nén, hoặc khí khác, xoáy qua mỏ. Một hồ quang dẫn nhỏ (tia lửa khởi động) giữa điện cực và vòi biến một phần thành plasma, khí dẫn điện.
Ép hồ quang. Lỗ hẹp của vòi ép hồ quang và khí thành tia mảnh, rất nhanh, khoảng 20.000 °C ở lõi.
Chạm tấm. Khi tia chạm vào tấm, hồ quang nhảy sang kim loại và dòng cắt đầy đủ chạy qua nó, thường hàng chục đến hàng trăm ampe. Kim loại chảy xuyên suốt độ dày.
Thổi ra. Tia thổi kim loại nóng chảy ra khỏi đáy đường cắt thành tia lửa, thường vào bàn nước cũng giữ lại khói. Một ít kim loại dính vào mép dưới thành xỉ (hạt tái đông).
Đi theo đường chạy. Giàn CNC di chuyển mỏ dọc đường viền và giữ chiều cao không đổi; với mỏ cầm tay, người dẫn mỏ.
Thông số chính
- Vật liệu
- Mọi kim loại dẫn điện: thép cacbon thấp và thép không gỉ, nhôm, đồng, đồng thau
- Chi tiết thường gặp
- Giá đỡ, tấm đế, mặt bích, tấm tăng cứng, chi tiết khung, cắt phế liệu và phá dỡ
- Kích thước chi tiết
- Tấm thường dày 1 đến khoảng 50 mm; bàn CNC thường 1,5 × 3 m và lớn hơn nhiều
- Độ chính xác
- Thường khoảng ±0,5 mm; mỏ hồ quang mịn (độ nét cao) làm tốt hơn
- Bề mặt hoàn thiện
- Thô hơn laser, hơi vát, có xỉ ở mép dưới và vùng ảnh hưởng nhiệt rộng hơn (dải bị nhiệt làm thay đổi)
- Số lượng phù hợp
- Từ sửa chữa đơn chiếc đến loạt chi tiết tấm trên bàn CNC
- Chi phí khuôn dụng cụ và máy
- Không cần khuôn, nhưng điện cực và vòi bị mòn; máy cầm tay từ vài trăm đô la, bàn CNC từ hàng chục nghìn
- Tốc độ
- Vài mét mỗi phút ở thép 6 đến 12 mm, nhanh hơn laser ở tấm dày
Ưu điểm và hạn chế
Ưu điểm
- Nhanh và rẻ ở thép tấm vừa và dày
- Máy rẻ, kể cả loại cầm tay di động
- Cắt được thép không gỉ và nhôm, mà ngọn lửa oxy–nhiên liệu không cắt được
- Đầu vát cắt mép nghiêng sẵn sàng để hàn
Hạn chế
- Chỉ kim loại dẫn điện
- Rãnh cắt rộng hơn (1,5 đến 4 mm) và kém chính xác hơn laser hoặc tia nước
- Mép hơi vát và xỉ phải đục hoặc mài bỏ
- Hồ quang sáng, khói và tiếng ồn cần màn chắn và hút khí
Ứng dụng
- Gia công kết cấu thépTấm đế, tấm tăng cứng, giá đỡ cho tòa nhà và cầu
- Thiết bị nặng và nông nghiệpTấm khung gầm, gầu, khung cho máy kéo và rơ moóc
- Đóng tàuTấm vỏ tàu và gân tăng cứng, thường với đầu vát
- HVAC và ống gióPhụ kiện ống gió cắt từ tôn mạ kẽm mỏng
- Sửa chữa, phế liệu và phá dỡCắt cầm tay tại hiện trường, tháo dỡ kết cấu thép
Cách nhận biết
- Mép cắt hơi lệch vuông góc, thường vuông hơn ở một bên đường cắt so với bên kia.
- Hạt xỉ, kim loại tái đông, dọc mép dưới, hoặc vết mài nơi chúng được loại bỏ.
- Các vạch kéo cong trên mặt cắt tụt lại về phía đáy, và một dải xanh hoặc vàng rơm cạnh đường cắt.
- Lỗ hơi côn hoặc có lúm nhỏ nơi nhát cắt bắt đầu (điểm xuyên).
So sánh với
Xem video
Messer Cutting · Hồ quang, khí và mỏ cắt, giải thích đơn giản
Hypertherm EMEIA · Khi nào plasma hơn ngọn lửa khí, và khi nào không
Westermans International · Một nhát cắt CNC độ nét cao và chất lượng mép cận cảnh
Bueno's Handyworks · Một mỏ cầm tay đang cắt trong xưởng nhỏ
Xem ảnh thật
- Wikipedia: Cắt plasma — nguyên lý, mỏ cầm tay và CNC, cắt vát và cắt ống, lịch sử
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Hồ quang bị vòi nhỏ ép biến khí thành tia plasma làm chảy và thổi bay kim loại.
- Tấm là một phần của mạch điện, nên plasma chỉ cắt kim loại dẫn điện.
- Giá trị tốt nhất ở thép tấm dày vài milimet đến vài centimet; thô hơn laser.
Xem thêm trong Cắt và gia công phi truyền thống
Tất cả 100 quy trình
 6.1Dập lỗ và cắt tấmChày cắt tạo hình từ tấm, ép vào cốiMở bài học
 6.2Cắt laserÁnh sáng hội tụ làm chảy hoặc bay hơi một đường cắt hẹpMở bài học
 6.4Cắt tia nướcNước áp suất rất cao, thường kèm hạt mài, xói mòn tạo đường cắtMở bài học
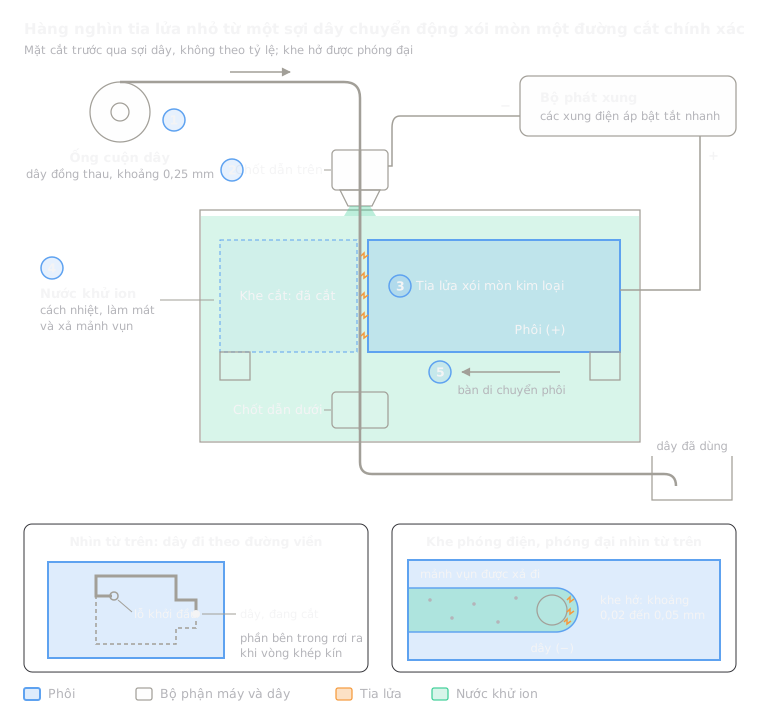 6.5EDM cắt dâyTia lửa điện từ một sợi dây mảnh chuyển động cắt các biên dạng xuyên suốtMở bài học
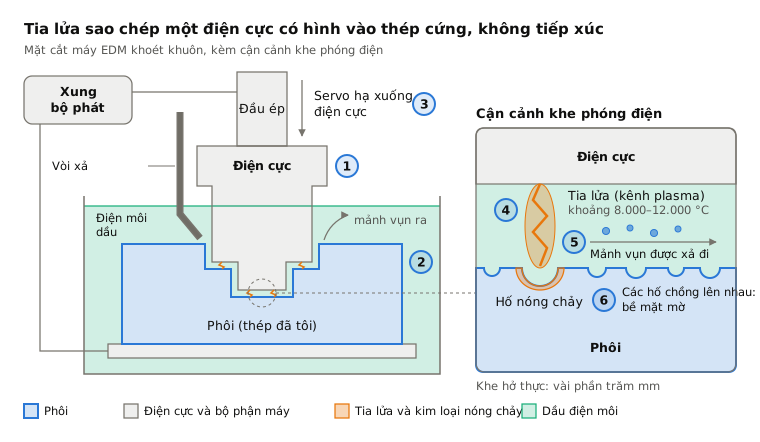
 6.6EDM xung chìmTia lửa điện sao chép một điện cực có hình vào một khoang kínMở bài học
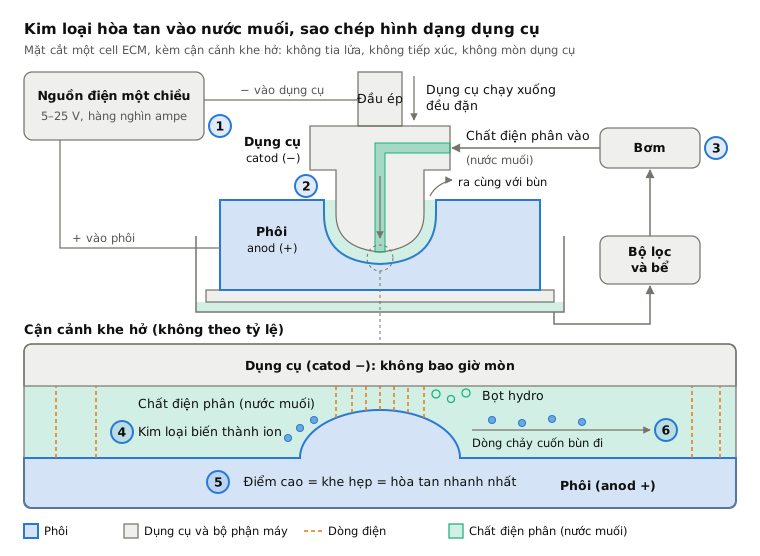
 6.7Gia công điện hóa (ECM)Điện phân hòa tan kim loại theo hình dạng của dụng cụMở bài học
 6.8Gia công hóa học và ăn mòn quang hóaMặt nạ in bằng ánh sáng để dung dịch ăn mòn chỉ hòa tan phần kim loại trầnMở bài học
 6.9Gia công siêu âmMột dụng cụ rung đập các hạt mài vào bề mặtMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.