

Hàn hồ quang (MIG/MAG, TIG, que hàn)
Hàn nóng chảy: hồ quang điện làm chảy các mép và thường cả vật liệu phụ
Hàn hồ quang nối các chi tiết kim loại bằng cách làm chảy mép của chúng bằng hồ quang điện, để chúng hòa vào nhau và đông lại thành một khối. Đây là cách phổ biến nhất để nối thép, từ khung xe đạp và rơ moóc đến cầu và tàu thủy. Các phương pháp hàn nóng chảy khác trong chương này đều cải tiến cùng một ý tưởng: nóng chảy, hòa trộn, đông đặc lại.
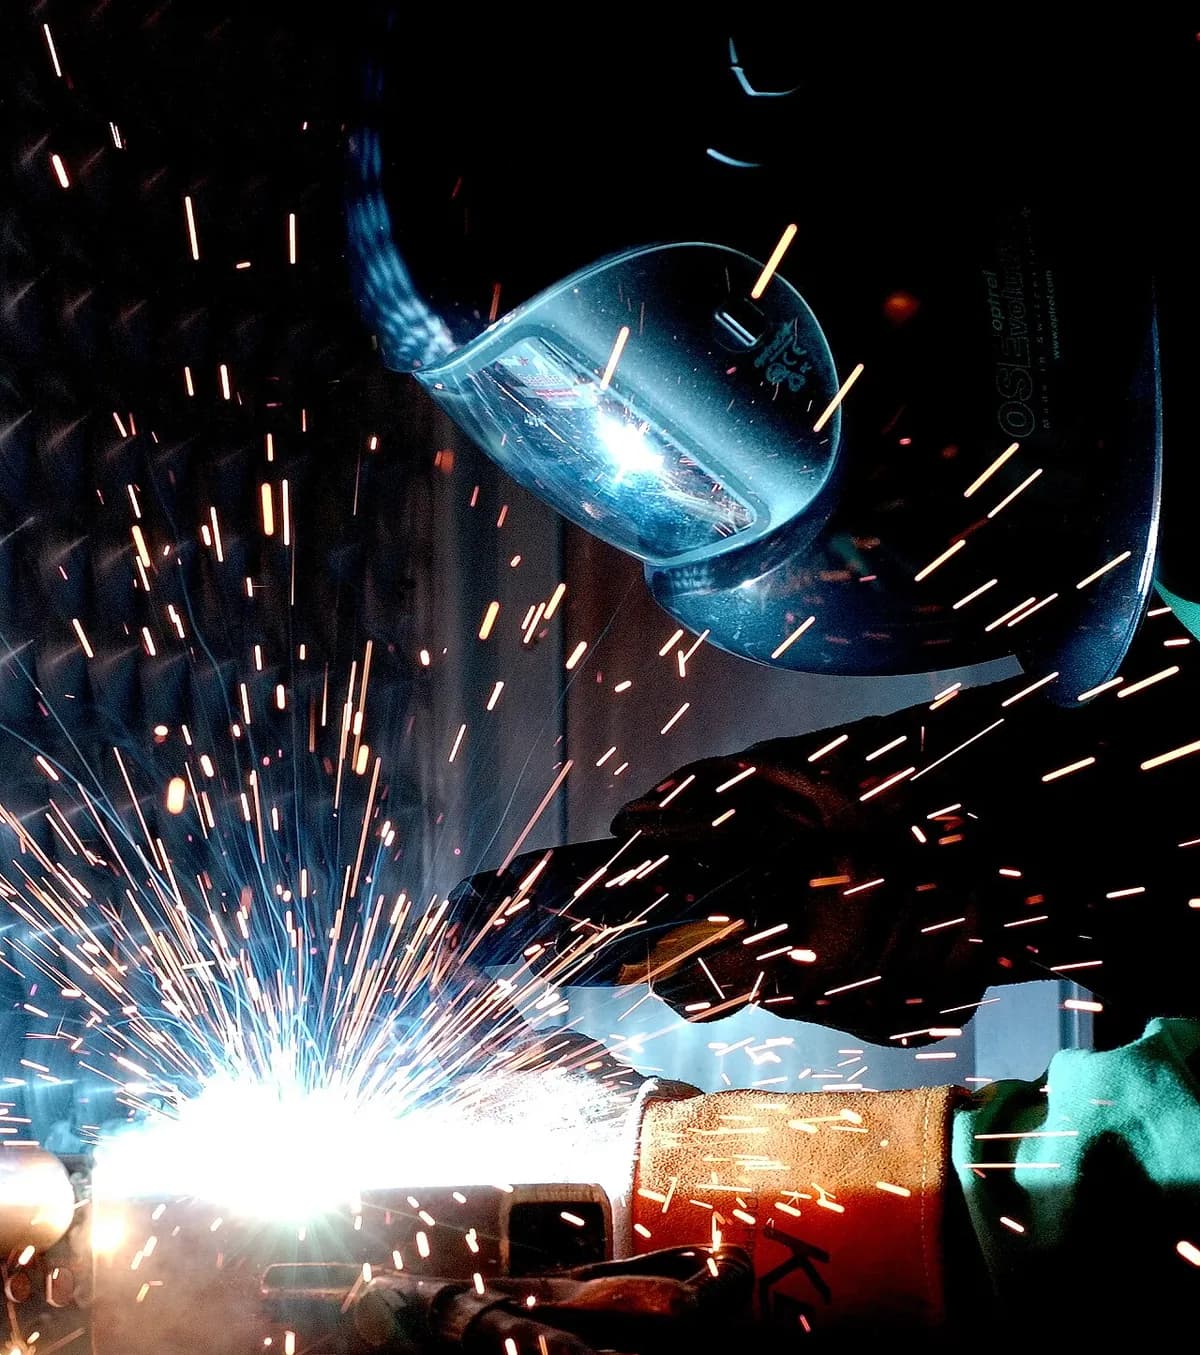
Hàn hồ quang (MIG/MAG, TIG, que hàn) trong một phút, bởi MecMade
Cách hoạt động
Khép kín mạch điện. Nguồn điện đưa dòng điện qua cáp đến mỏ hàn, và kẹp mass trên phôi dẫn dòng điện quay về. Thông số thường dùng là vài chục đến vài trăm ampe ở chỉ khoảng 10–35 vôn.
Mồi hồ quang. Khi dây chạm vào kim loại rồi kéo lùi, hồ quang điện (tia lửa liên tục qua chất khí nóng dẫn điện) hình thành. Nó đạt tới vài nghìn độ C.
Tạo vũng chảy. Hồ quang làm chảy mép của cả hai chi tiết thành một vũng kim loại lỏng nhỏ, gọi là vũng hàn. Để so sánh, thép chảy ở khoảng 1.500 °C.
Cấp vật liệu phụ. Trong MIG/MAG, một động cơ liên tục đẩy dây mảnh qua mỏ hàn. Đầu dây chảy trong hồ quang và nhỏ vào vũng, thêm kim loại để lấp đầy mối nối.
Bảo vệ vũng hàn. Khí thoát ra từ chụp khí đẩy không khí đi. Nếu không có khí, oxy và nitơ sẽ gây rỗ khí (các bọt khí bị kẹt) và mối hàn giòn.
Di chuyển và đông đặc. Thợ hàn hoặc robot di chuyển mỏ hàn dọc mối nối. Phía sau, vũng hàn đông lại thành đường hàn (gờ kim loại hàn nổi lên) liền một khối với cả hai chi tiết.
Ba biến thể, một nguyên lý. MIG/MAG (khí trơ kim loại / khí hoạt tính kim loại) cấp dây tự động dưới khí argon hoặc hỗn hợp argon–CO2. TIG (khí trơ vonfram) dùng điện cực vonfram không bị chảy, còn thợ hàn nhúng một que phụ riêng vào vũng hàn. Hàn que dùng que có bọc thuốc hàn (bột hóa chất) cháy tạo khí bảo vệ riêng và một lớp vỏ gọi là xỉ.
Thông số chính
- Vật liệu
- Thép cacbon và thép không gỉ (cả ba biến thể); hợp kim nhôm, titan, đồng và niken chủ yếu bằng TIG hoặc MIG
- Chi tiết thường gặp
- Khung thép, khung gầm ô tô, đường ống, bồn chứa, thân tàu, cầu, khung xe đạp
- Kích thước chi tiết
- Từ tấm dày khoảng 0,5–1 mm (TIG) đến tấm trên 100 mm (nhiều lớp hàn); cụm lắp ráp mọi kích cỡ
- Độ chính xác
- Khoảng ±1 mm trên một cụm hàn; biến dạng do nhiệt là giới hạn chính, nên các mặt cần chính xác được gia công sau đó
- Bề mặt hoàn thiện
- Đường hàn nổi gợn sóng; bắn tóe (MIG) hoặc xỉ (hàn que) cần làm sạch; mài phẳng khi cần vẻ đẹp
- Số lượng phù hợp
- Từ chi tiết đơn chiếc và sửa chữa đến sản xuất hàng loạt bằng robot
- Chi phí khuôn dụng cụ và máy
- Vài trăm đến vài nghìn đô la cho bộ hàn tay; khoảng 100.000 đô la trở lên cho một cell robot
- Tốc độ
- Thường 0,1–0,5 m đường hàn mỗi phút khi hàn tay; TIG chậm nhất, robot nhanh nhất
Ưu điểm và hạn chế
Ưu điểm
- Nối được gần như mọi loại thép, và hầu hết kim loại khác bằng TIG
- Thiết bị rẻ, di động; hàn que dùng được ngoài trời và khi có gió
- Một mối hàn tốt có thể bền bằng chính các chi tiết nó nối
- Dùng được ở mọi quy mô, từ khung xe đạp đến tàu thủy
Hạn chế
- Nhiệt làm cong vênh chi tiết mỏng và làm đổi tính chất kim loại cạnh mối hàn (vùng ảnh hưởng nhiệt)
- Chất lượng phụ thuộc vào tay nghề thợ hàn hoặc robot được chỉnh tốt
- Khói, tia UV mạnh và bắn tóe đòi hỏi thông gió và đồ bảo hộ
- Các lỗi ẩn (rỗ khí, nứt, không ngấu) cần kiểm tra ở các chi tiết quan trọng
Ứng dụng
- Xây dựngDầm thép, cột, dầm cầu
- Ô tôKhung gầm, càng treo, hệ thống ống xả (MIG bằng robot)
- Năng lượngĐường ống dẫn, bình chịu áp, đoạn tháp điện gió
- Đóng tàuTấm vỏ tàu, boong và sườn
- Hàng không vũ trụ và thiết bị thực phẩmChi tiết thép không gỉ và nhôm mỏng (TIG)
- Sửa chữa và nông nghiệpSửa chữa máy móc tại hiện trường bằng hàn que
Cách nhận biết
- Đường hàn nổi dọc mối nối với các gợn sóng hình bán nguyệt mịn; đường hàn TIG đẹp trông như một hàng đồng xu xếp chồng.
- Những hạt kim loại nhỏ (bắn tóe) dính cạnh mối hàn MIG.
- Màu nhiệt vàng rơm, xanh hoặc cầu vồng trên thép không gỉ cạnh mối hàn.
- Đường hàn thô hơn với xỉ thủy tinh còn sót lại ở mối hàn que.
So sánh với
Xem video
TimWelds · Các biến thể khác nhau thế nào, so sánh cạnh nhau
Miller Welders · Cận cảnh mỏ hàn MIG, cấp dây và vũng hàn
DIY PRO · Cận cảnh vonfram, que phụ và hồ quang
FANUC America · Robot hàn một chi tiết lớn trong cell nhà máy
Xem ảnh thật
- Wikipedia: Hàn hồ quang — tổng quan kèm ảnh thợ hàn, mỏ hàn và đường hàn
- Wikipedia: Hàn hồ quang kim loại trong khí bảo vệ — Mỏ hàn MIG/MAG, cách thiết lập và cận cảnh mối hàn
- Wikipedia: Hàn hồ quang vonfram trong khí bảo vệ — Mỏ hàn TIG, điện cực vonfram và ảnh hồ quang
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Hồ quang điện làm chảy cả hai mép, thường cùng vật liệu phụ, thành một vũng đông lại thành mối nối.
- Khí bảo vệ hoặc thuốc hàn giữ không khí tránh xa kim loại nóng; nếu không, mối hàn sẽ rỗ và giòn.
- MIG/MAG nhanh và dễ, TIG chậm và chính xác, hàn que chắc chắn và di động.
Xem thêm trong Nối ghép
Tất cả 100 quy trình
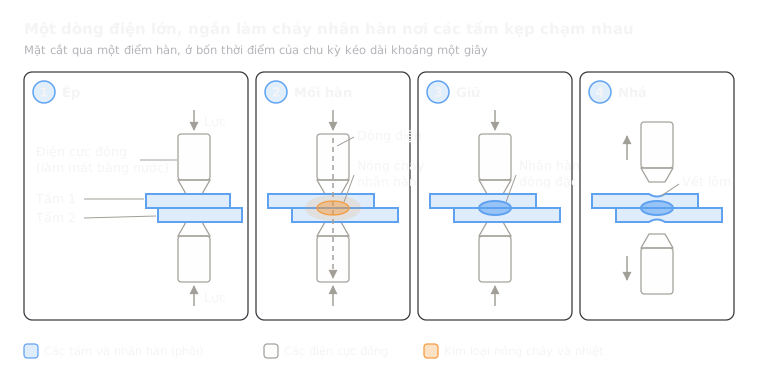 7.2Hàn điểm điện trởNóng chảy: một xung dòng điện làm chảy một nhân hàn giữa các tấm được kẹpMở bài học
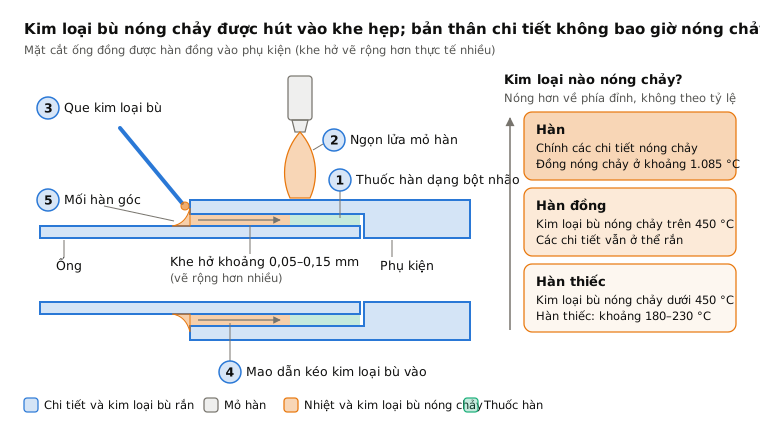
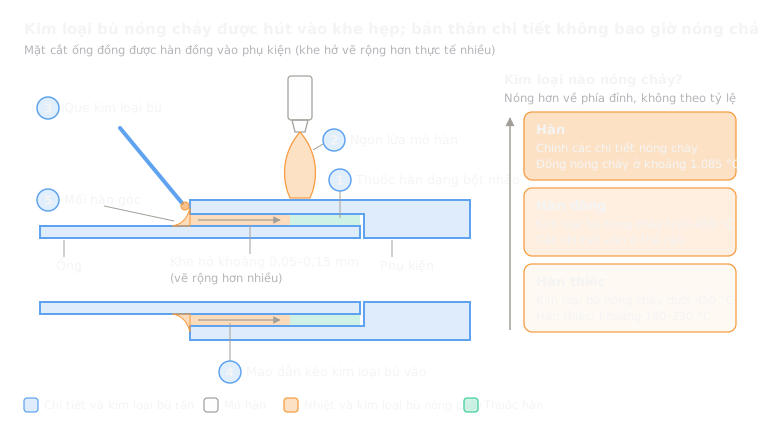 7.3Hàn đồng và hàn thiếcChỉ vật liệu phụ: vật liệu phụ có nhiệt độ chảy thấp hơn chảy vào khe hở chặtMở bài học
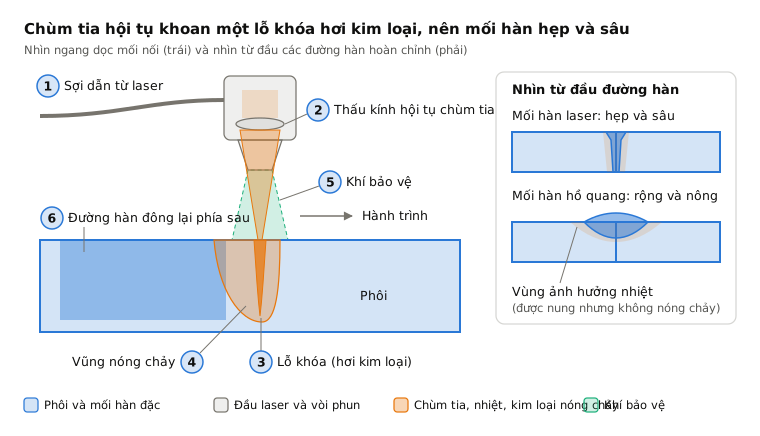
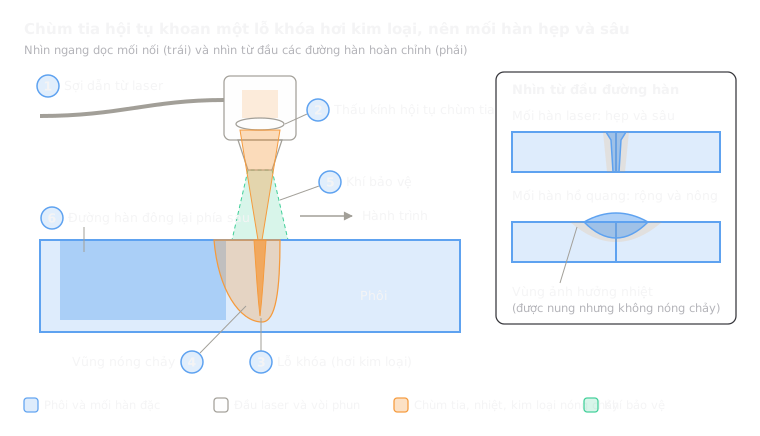 7.4Hàn laserHàn nóng chảy: laser hội tụ khoan lỗ khóa cho mối hàn hẹp, sâuMở bài học
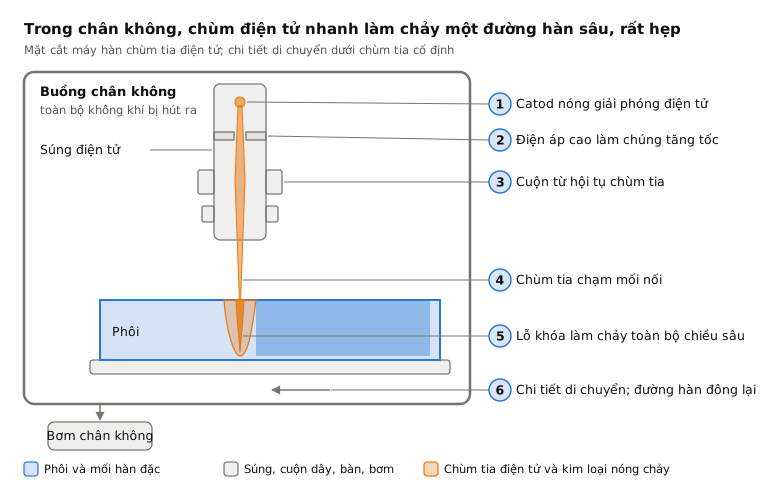
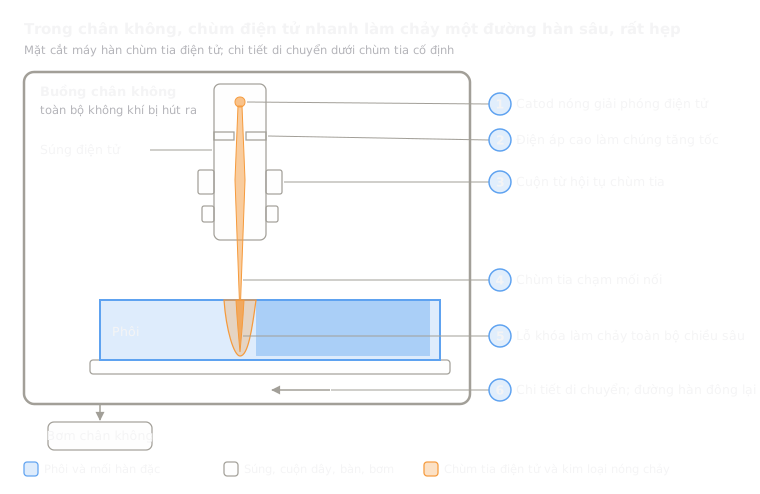 7.5Hàn chùm tia điện tửHàn nóng chảy: chùm điện tử trong chân không hàn kim loại rất dàyMở bài học
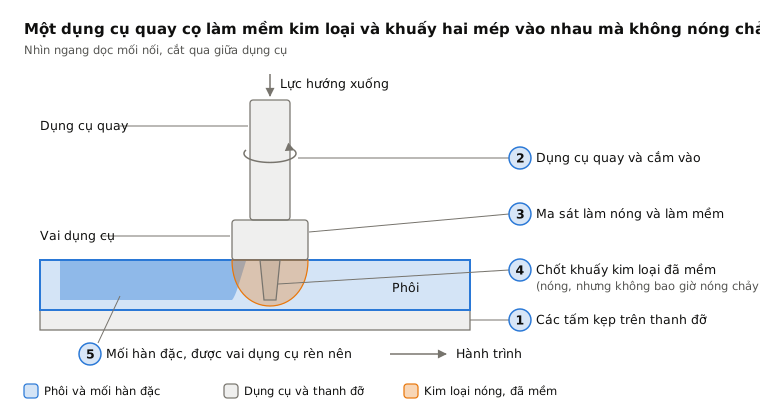
 7.6Hàn ma sát khuấyTrạng thái rắn: dụng cụ quay khuấy các mép đã mềm vào nhauMở bài học
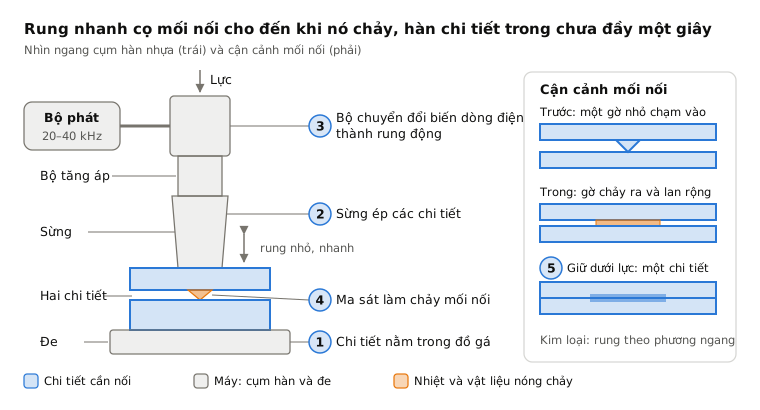
 7.7Hàn siêu âmTrạng thái rắn: rung nhanh liên kết các mối nối nhỏ trong chưa đầy một giâyMở bài học
 7.8Hàn nổ (ốp tấm)Trạng thái rắn: một vụ nổ đập tấm này lên tấm kiaMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.