

Hàn điểm điện trở
Nóng chảy: một xung dòng điện làm chảy một nhân hàn giữa các tấm được kẹp
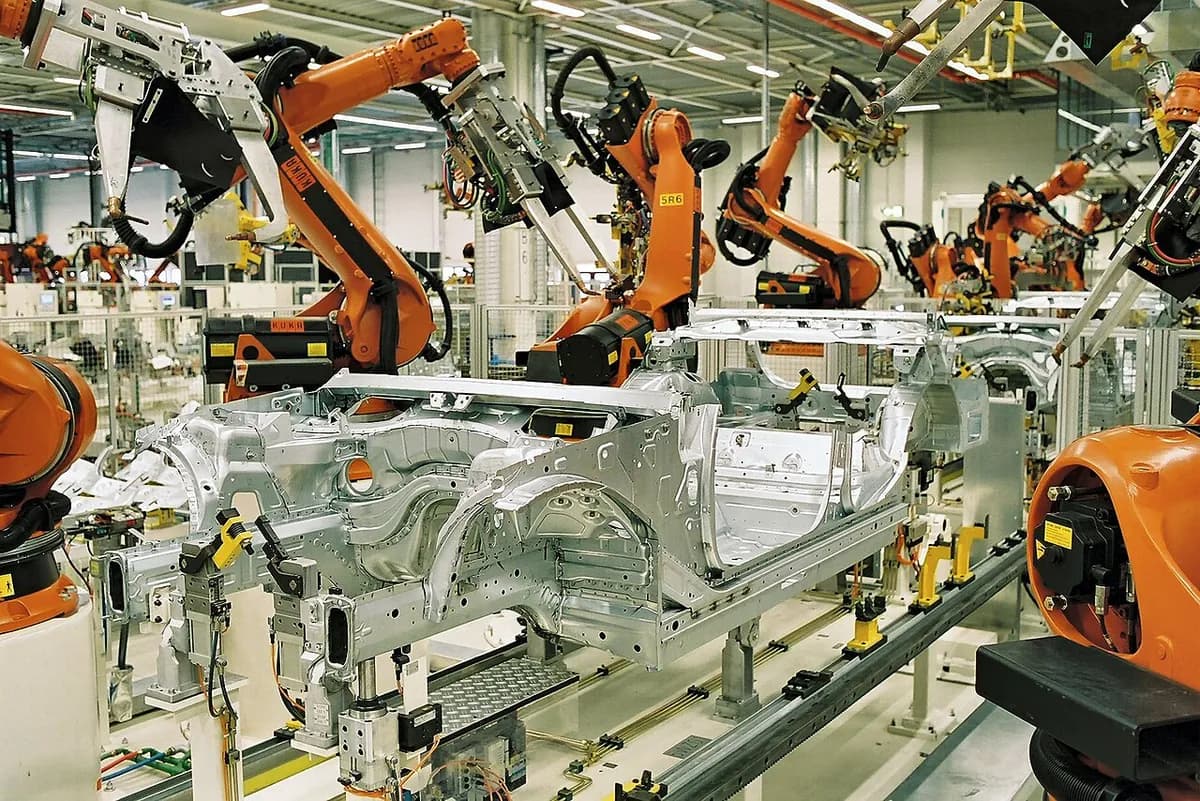
Hàn điểm điện trở nối hai tấm kim loại chồng lên nhau tại các điểm nhỏ bằng cách ép chúng giữa các điện cực đồng và cho dòng điện rất lớn chạy qua. Mỗi điểm hàn mất chưa tới một giây và không cần kim loại bù hay khí. Đó là cách thân xe ô tô được chế tạo: nhìn vào khung cửa xe bất kỳ, bạn sẽ thấy từng hàng vết lõm tròn nhỏ.
Cách hoạt động
Ép. Một robot hoặc máy ép đóng hai điện cực hợp kim đồng làm mát bằng nước lên các tấm chồng nhau. Chúng ép với lực vài kilonewton, xấp xỉ trọng lượng vài trăm kilôgam.
Hàn. Dòng điện khoảng 5.000–20.000 ampe chạy trong một phần mười đến vài phần mười giây, chỉ với vài vôn. Điện trở (sự cản trở dòng điện của vật liệu) biến nó thành nhiệt, như dây của máy nướng bánh mì. Chỗ tiếp xúc giữa hai tấm có điện trở lớn nhất nên nóng lên trước. Tại đó hình thành một nhân hàn dạng thấu kính (một ổ kim loại nóng chảy nhỏ), thường rộng 4–8 mm.
Giữ. Dòng điện ngắt, nhưng các điện cực vẫn tiếp tục ép trong lúc nhân hàn nguội và đông đặc. Nước chảy bên trong điện cực hút nhiệt đi, nên đồng luôn mát và không bị dính hàn vào tấm.
Nhả khuôn. Các điện cực mở ra, để lại một vết lõm nông trên mỗi mặt. Robot di chuyển đến điểm kế tiếp, thường cách vài centimet dọc theo mép gờ (mép phẳng chồng lên nhau).
Vì sao chỉ phần giữa nóng chảy. Đồng dẫn điện và dẫn nhiệt tốt hơn thép nhiều lần, nên các điện cực hầu như không nóng lên. Chỗ tiếp xúc giữa hai tấm là điểm nóng nhất, nên nhân hàn lớn dần từ trong ra ngoài, khuất khỏi tầm nhìn.
Thông số chính
- Vật liệu
- Thép tấm cacbon thấp và mạ kẽm, thép không gỉ; nhôm với máy dòng điện cao đặc biệt; dải niken cho pin
- Chi tiết thường gặp
- Thân xe, cửa và nắp capô, vỏ thiết bị gia dụng, kệ thép, bộ pin
- Kích thước chi tiết
- Mỗi tấm thường dày 0,5–3 mm; cụm lắp ráp lớn đến cả thân xe ô tô
- Độ chính xác
- Điểm hàn được đặt trong khoảng ±1 mm bởi robot; độ chính xác chung của chi tiết đến từ đồ gá kẹp
- Bề mặt hoàn thiện
- Một vết lõm tròn nhỏ trên mỗi mặt; thường được giấu trong mép gờ hoặc sơn phủ lên
- Số lượng phù hợp
- Sản xuất hàng loạt; máy để bàn nhỏ cũng phục vụ xưởng sửa chữa và người làm bộ pin
- Chi phí khuôn dụng cụ và máy
- Vài trăm USD cho máy để bàn nhỏ; khoảng 100.000 USD trở lên cho robot kèm kìm hàn
- Tốc độ
- Chưa tới một giây mỗi điểm; robot làm khoảng một điểm sau mỗi 1–3 giây, kể cả di chuyển
Ưu điểm và hạn chế
Ưu điểm
- Rất nhanh và dễ tự động hóa
- Không cần kim loại bù, khí hay thuốc hàn: chi phí mỗi mối hàn rất thấp
- Nhiệt chỉ tập trung cục bộ nên chi tiết hầu như không biến dạng
- Lặp lại tốt khi đã chỉnh xong dòng điện, lực và thời gian
Hạn chế
- Chỉ dùng cho mối nối chồng (lap) trên tấm mỏng
- Nối tại các điểm, không phải đường hàn liên tục, nên không kín khít chống rò rỉ
- Nhân hàn nằm khuất bên trong nên khó kiểm tra chất lượng nếu không thử phá hủy
- Đầu điện cực mòn và phải được mài lại (tạo hình lại); nhôm cần dòng điện cao hơn nhiều
Ứng dụng
- Ô tôThân xe thô (khung vỏ xe hàn trần), cửa, nắp capô, khung ghế
- Thiết bị gia dụngVỏ máy giặt, lò nướng và tủ lạnh
- PinLá niken nối các cell trong bộ pin xe đạp điện và dụng cụ điện
- Đồ nội thất kim loại và vỏ tủKệ thép, tủ khóa, tủ điện
- Đường sắtTấm thân toa tàu bằng thép không gỉ
Cách nhận biết
- Các hàng vết lõm tròn nhỏ, rộng khoảng 5–8 mm, cách đều nhau dọc theo mép gờ.
- Cùng một vết lõm xuất hiện trên cả hai mặt của mối nối.
- Trên kim loại trần hoặc thép không gỉ, có một vòng màu nhiệt mờ quanh mỗi điểm hàn.
- Mở cửa hoặc nắp capô xe ra: các mép của khung vỏ xe được xếp đầy những điểm này.
So sánh với
Xem video
Welding Fabrication World · Quy trình, ưu điểm và ứng dụng, dành cho người mới bắt đầu
The Weld Nugget · Dòng điện, lực và thời gian tạo nên nhân hàn như thế nào
FANUC America Corporation · Robot hàn một bên thân xe, tia lửa bắn ra ở mỗi điểm hàn
ABB Robotics · Một dây chuyền thân xe thực tế tại Volvo
Xem ảnh thật
- Wikipedia: Spot welding — ảnh robot và máy hàn điểm, kèm sơ đồ quy trình
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Dòng điện, lực ép và thời gian là ba thông số cài đặt của mọi điểm hàn.
- Nhiệt sinh ra tại nơi các tấm tiếp xúc, vì chỗ tiếp xúc đó cản dòng điện nhiều nhất.
- Một thân xe được giữ với nhau bằng vài nghìn điểm hàn như vậy, gần như tất cả đều do robot thực hiện.
Xem thêm trong Nối ghép
Tất cả 100 quy trình
 7.1ShortHàn hồ quang (MIG/MAG, TIG, que hàn)Hàn nóng chảy: hồ quang điện làm chảy các mép và thường cả vật liệu phụMở bài học
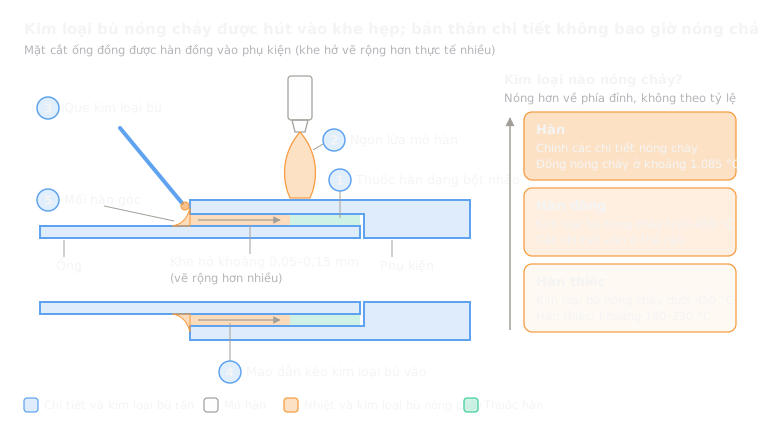 7.3Hàn đồng và hàn thiếcChỉ vật liệu phụ: vật liệu phụ có nhiệt độ chảy thấp hơn chảy vào khe hở chặtMở bài học
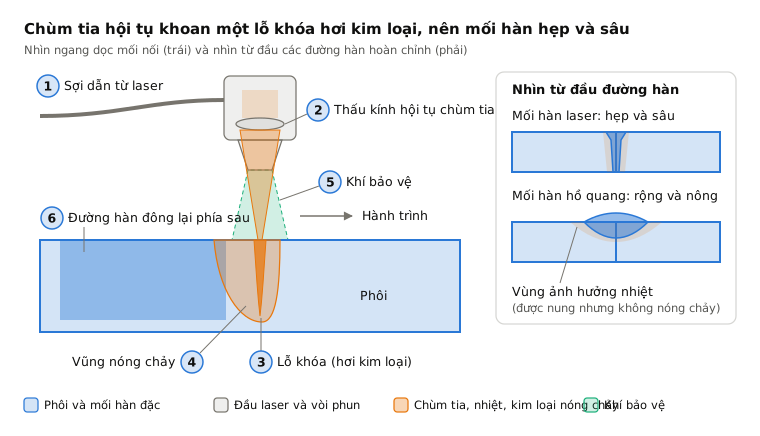
 7.4Hàn laserHàn nóng chảy: laser hội tụ khoan lỗ khóa cho mối hàn hẹp, sâuMở bài học
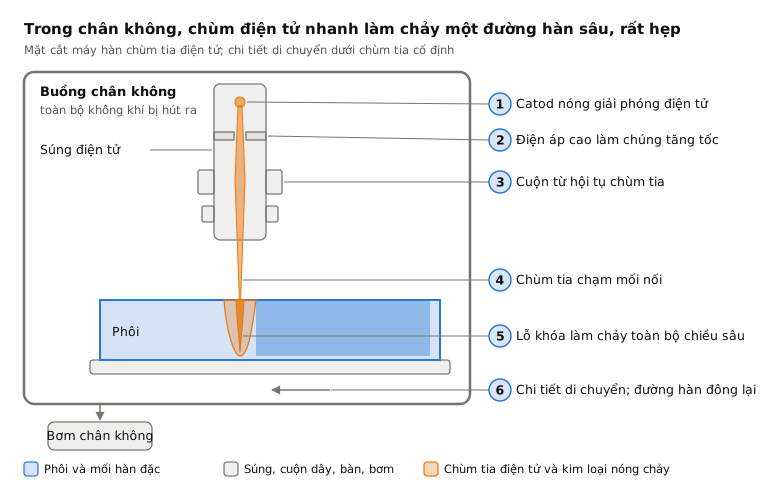
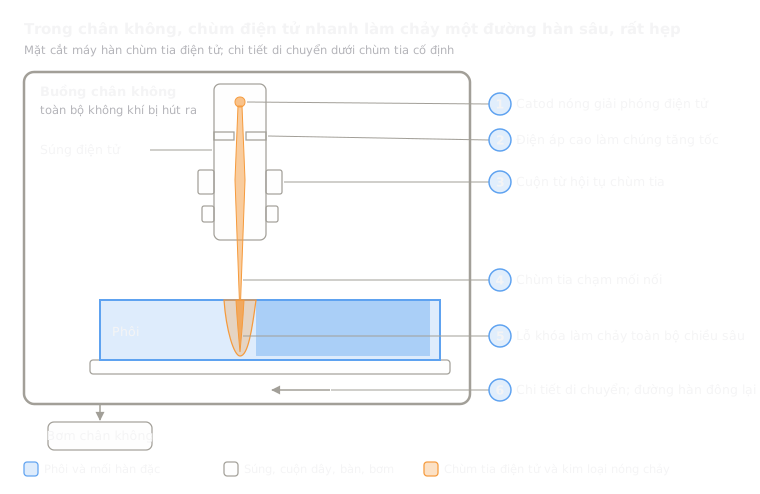 7.5Hàn chùm tia điện tửHàn nóng chảy: chùm điện tử trong chân không hàn kim loại rất dàyMở bài học
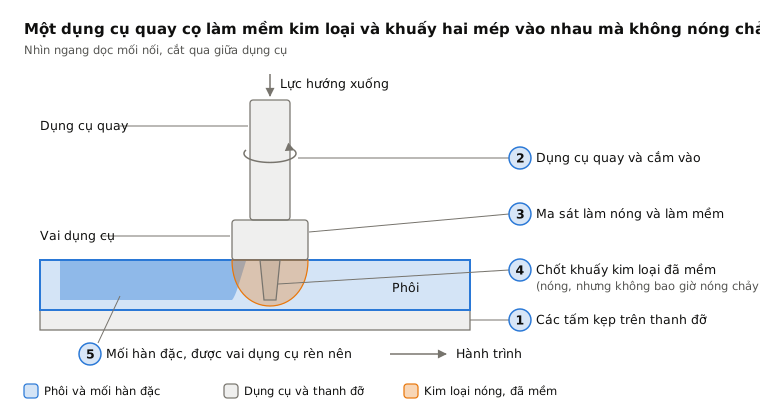
 7.6Hàn ma sát khuấyTrạng thái rắn: dụng cụ quay khuấy các mép đã mềm vào nhauMở bài học
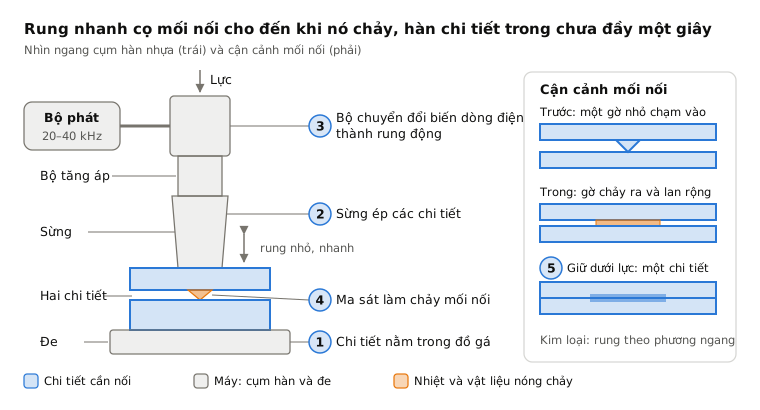
 7.7Hàn siêu âmTrạng thái rắn: rung nhanh liên kết các mối nối nhỏ trong chưa đầy một giâyMở bài học
 7.8Hàn nổ (ốp tấm)Trạng thái rắn: một vụ nổ đập tấm này lên tấm kiaMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.