

Hàn laser
Hàn nóng chảy: laser hội tụ khoan lỗ khóa cho mối hàn hẹp, sâu
Hàn laser làm chảy mối nối bằng chùm sáng hội tụ chặt, tạo mối hàn hẹp, sâu ở tốc độ cao. Vì nhiệt tập trung đến vậy, chi tiết hầu như không cong vênh. Nó nối thân xe, cell pin và implant y tế, thường bằng robot hoặc gương di chuyển nhanh.
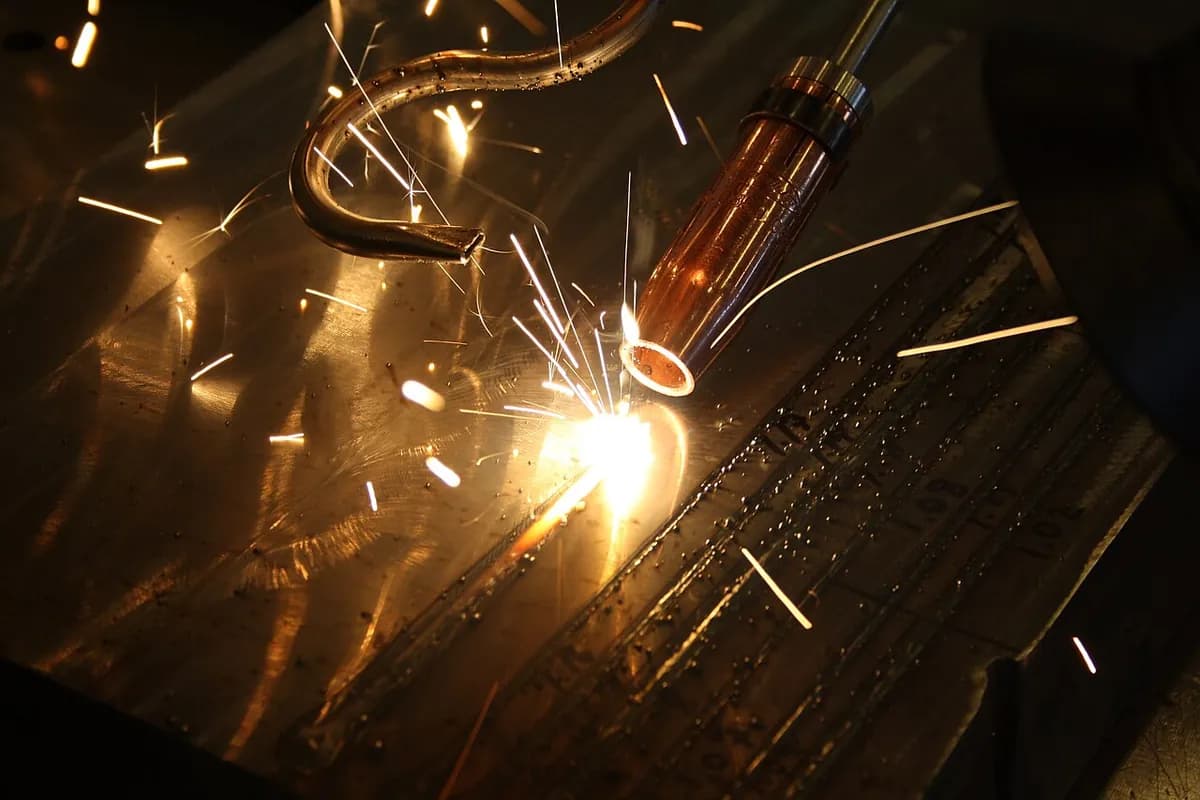
Cách hoạt động
Tạo và dẫn chùm tia. Một nguồn laser, ngày nay thường là laser sợi khoảng 1–10 kW, tạo chùm hồng ngoại mạnh. Sợi quang dẫn nó đến đầu hàn.
Hội tụ nó. Thấu kính ép chùm tia thành điểm rộng vài phần mười milimet. Điều đó đặt hơn một triệu oát lên mỗi centimet vuông.
Khoan lỗ khóa. Kim loại dưới điểm đó chảy và sôi một phần. Áp suất hơi giữ mở một kênh mỏng, lỗ khóa, cho phép chùm tia đi sâu vào mối nối.
Để nhựa chảy vòng quanh. Khi đầu di chuyển, kim loại nóng chảy chảy quanh lỗ khóa và khép lại phía sau nó.
Bảo vệ vũng hàn. Một loại khí như argon, heli hoặc nitơ bảo vệ kim loại nóng khỏi không khí và đẩy đi đám khói (đám mây hơi kim loại phía trên điểm hàn).
Đông nhanh. Vũng nhỏ đông lại gần như tức thì thành đường hàn hẹp, sâu. Vùng ảnh hưởng nhiệt (kim loại bị nhiệt làm thay đổi nhưng không nóng chảy) vẫn mỏng.
Hai chế độ. Ở mật độ công suất thấp hơn, laser chỉ làm chảy bề mặt, cho đường hàn nông, nhẵn (chế độ dẫn nhiệt) cho tấm mỏng và mối nối lộ ra. Trên một ngưỡng, nó mở ra lỗ khóa, có thể tạo mối hàn sâu hơn bề rộng đến khoảng mười lần.
Thông số chính
- Vật liệu
- Thép cacbon và thép không gỉ, nhôm, titan, hợp kim niken; đồng với laser xanh lá hoặc xanh dương hoặc cài đặt đặc biệt; một số loại nhựa
- Chi tiết thường gặp
- Nóc và cửa ô tô, phôi tailored (tấm có độ dày khác nhau nối trước khi dập), tab pin, bánh răng, vỏ máy tạo nhịp tim
- Kích thước chi tiết
- Từ lá dưới 0,1 mm đến tấm khoảng 20 mm trong một lượt với công suất cao; chi tiết lớn cỡ thân xe với robot
- Độ chính xác
- Chùm tia đặt trong khoảng ±0,1 mm; biến dạng rất thấp, nhưng chi tiết phải khớp với khe hở khoảng 0,1 mm hoặc nhỏ hơn
- Bề mặt hoàn thiện
- Đường hàn hẹp, nhẵn, thường gần như phẳng; ít bắn tóe
- Số lượng phù hợp
- Loạt lớn có tự động hóa; thiết bị cầm tay nay cũng phục vụ xưởng gia công
- Chi phí khuôn dụng cụ và máy
- Khoảng 10.000 đô la trở lên cho máy hàn laser sợi cầm tay; vài trăm nghìn đô la trở lên cho cell robot
- Tốc độ
- Thường 1–10 m đường hàn mỗi phút ở tấm mỏng; đầu quét nhảy giữa các mối hàn trong vài mili giây
Ưu điểm và hạn chế
Ưu điểm
- Mối hàn hẹp, sâu với ít nhiệt và biến dạng
- Rất nhanh và dễ tự động hóa, kể cả từ xa với gương quét
- Hàn từ một phía, không chạm vào chi tiết
- Đủ chính xác cho chi tiết y tế và điện tử nhỏ
Hạn chế
- Thiết bị đắt và an toàn laser nghiêm ngặt: chùm tia và các phản xạ của nó có thể gây mù
- Cần lắp khít chặt: khe hở và lệch gây ra khuyết tật
- Kim loại bóng như đồng và nhôm phản xạ phần lớn chùm tia
- Làm nguội rất nhanh có thể tạo mối hàn cứng, giòn ở thép cacbon cao
Ứng dụng
- Ô tôNóc, cửa, phôi tailored, bánh răng và chi tiết hộp số
- Pin và di chuyển điệnTab cell, thanh cái (dải nối dày), vỏ pin
- Y tếVỏ máy tạo nhịp tim và implant, dụng cụ phẫu thuật
- Điện tửVỏ cảm biến, đầu nối, gói kín
- Thiết bị nhà bếpBồn rửa thép không gỉ, tấm và ống thiết bị gia dụng
Cách nhận biết
- Đường hàn rất mỏng, đều, thường chỉ rộng 1–2 mm, với các gợn đều, mịn.
- Ít hoặc không có màu nhiệt hay cong vênh cạnh đường hàn.
- Các hàng chấm nhỏ chồng nhau trên chi tiết nhỏ, tạo bằng laser xung (ví dụ trên thiết bị y tế hoặc trang sức được sửa).
So sánh với
Xem video
Mech Vidya · Nguyên lý lỗ khóa, hoạt hình
Ricky Explains Lasers · Nguồn laser, sợi quang và đầu hàn, được mở ra xem
TRUMPF Inc. · Đầu quét nhảy giữa các mối hàn ở tốc độ cao
TRUMPFtube · Một cell hàn laser trong nhà máy thực tế
Xem ảnh thật
- Wikipedia: Hàn chùm tia laser — nguyên lý, chế độ lỗ khóa và dẫn nhiệt, kèm liên kết đến ảnh
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Laser hội tụ tập trung công suất lớn đến mức mở một lỗ khóa hơi và hàn sâu trong một lượt.
- Đường hàn hẹp nghĩa là ít nhiệt, ít biến dạng và tốc độ cao.
- Cái giá là thiết bị đắt, quy tắc an toàn nghiêm ngặt và chi tiết phải lắp khít với nhau.
Xem thêm trong Nối ghép
Tất cả 100 quy trình
 7.1ShortHàn hồ quang (MIG/MAG, TIG, que hàn)Hàn nóng chảy: hồ quang điện làm chảy các mép và thường cả vật liệu phụMở bài học
 7.2Hàn điểm điện trởNóng chảy: một xung dòng điện làm chảy một nhân hàn giữa các tấm được kẹpMở bài học
 7.3Hàn đồng và hàn thiếcChỉ vật liệu phụ: vật liệu phụ có nhiệt độ chảy thấp hơn chảy vào khe hở chặtMở bài học
 7.5Hàn chùm tia điện tửHàn nóng chảy: chùm điện tử trong chân không hàn kim loại rất dàyMở bài học
 7.6Hàn ma sát khuấyTrạng thái rắn: dụng cụ quay khuấy các mép đã mềm vào nhauMở bài học
 7.7Hàn siêu âmTrạng thái rắn: rung nhanh liên kết các mối nối nhỏ trong chưa đầy một giâyMở bài học
 7.8Hàn nổ (ốp tấm)Trạng thái rắn: một vụ nổ đập tấm này lên tấm kiaMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.