

Hàn siêu âm
Trạng thái rắn: rung nhanh liên kết các mối nối nhỏ trong chưa đầy một giây
Hàn siêu âm nối các chi tiết bằng cách ép chúng vào nhau và rung rất nhanh, khoảng 20.000 đến 40.000 lần mỗi giây. Ma sát làm nóng mối nối cho đến khi nó liên kết, trong chưa đầy một giây, không cần keo, vít hay kim loại bù. Hầu hết vỏ nhựa hàn, từ đèn xe đến cán bàn chải đánh răng, và nhiều mối nối pin và dây dẫn được làm theo cách này.
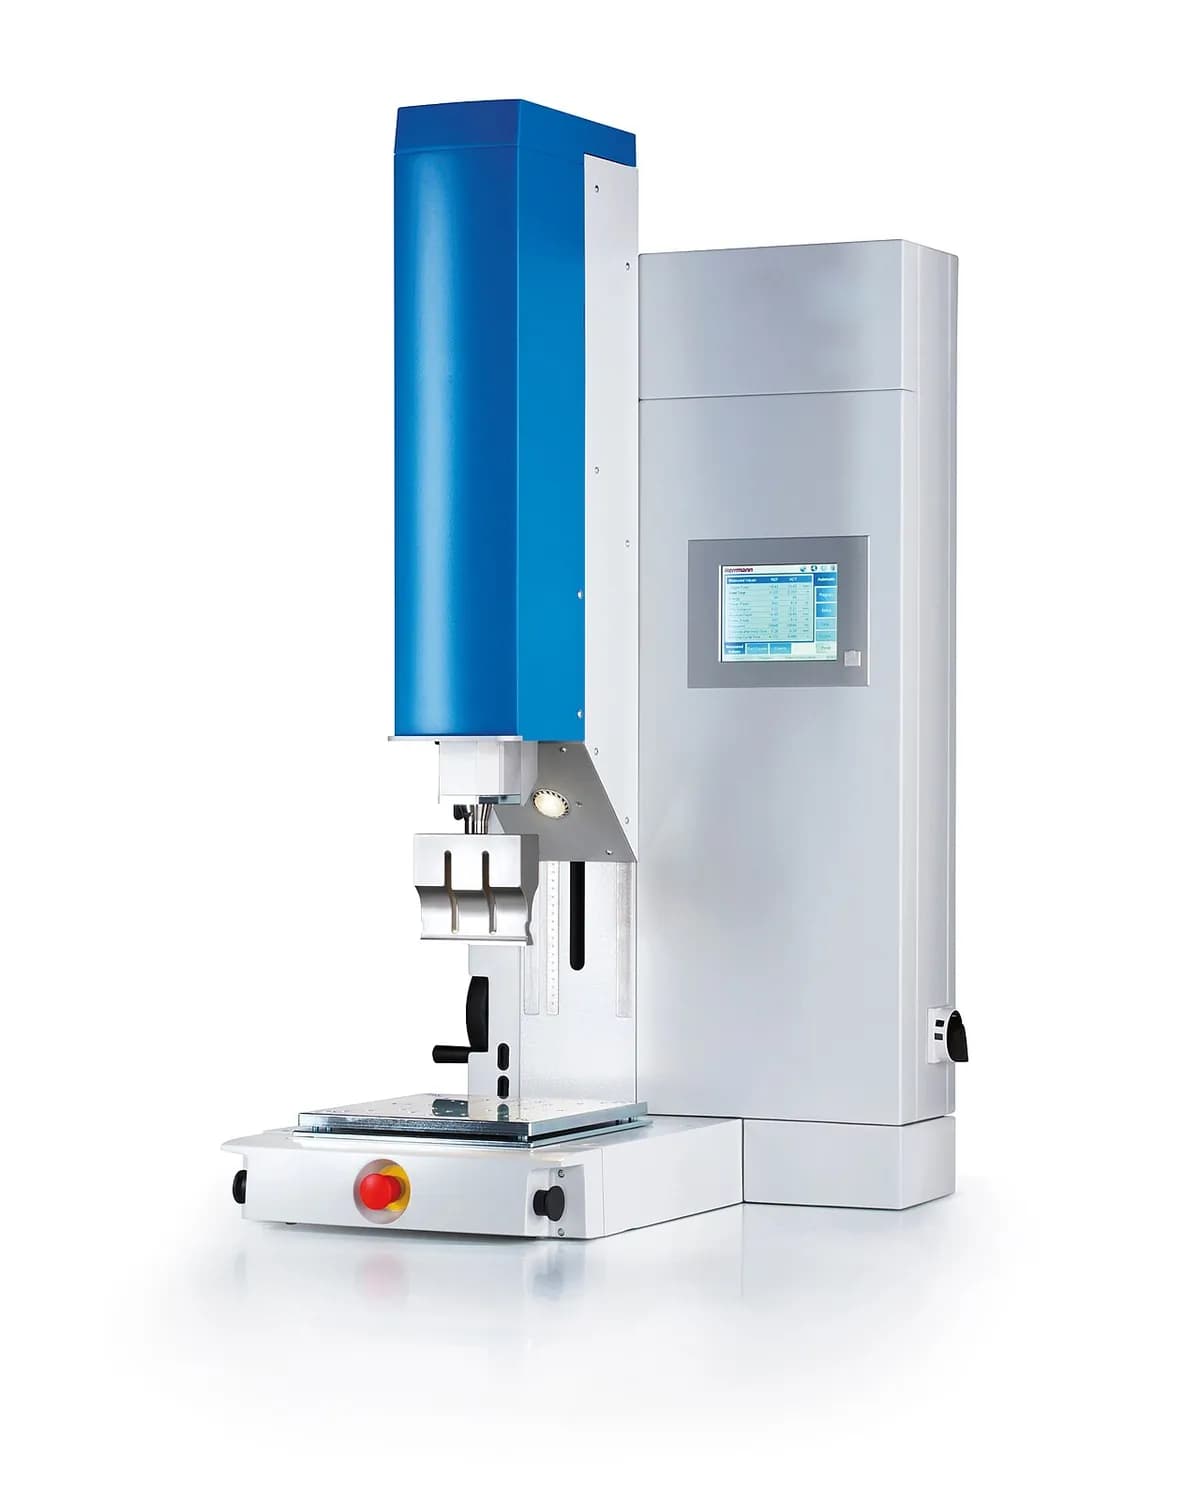
Cách hoạt động
Nạp chi tiết. Hai chi tiết nằm trong đồ gá trên đe (giá đỡ cố định có hình để giữ chúng). Chi tiết nhựa được đúc với một gờ nhỏ gọi là gờ dẫn năng lượng ở chỗ chúng chạm nhau.
Ép. Sừng (còn gọi là sonotrode, đầu kim loại có hình của máy) đi xuống và ép hai chi tiết vào nhau.
Rung. Một bộ phát gửi dòng điện tần số cao đến bộ chuyển đổi, nơi các tinh thể áp điện (vật liệu đổi hình theo điện áp) biến nó thành rung động. Bộ tăng áp và sừng khuếch đại nó thành chuyển động vài phần trăm milimet.
Làm chảy mối nối. Ma sát tập trung nhiệt ở điểm tiếp xúc nhỏ, nên gờ dẫn năng lượng chảy trước và tràn qua mối nối. Phần còn lại của chi tiết vẫn mát.
Giữ và làm nguội. Rung dừng lại, nhưng lực vẫn giữ trong chốc lát trong khi phần chảy đông lại. Hai chi tiết giờ đã là một.
Kim loại hoạt động khác. Với dây kim loại, lá và tab pin, sừng cọ ngang thay vì đập lên xuống. Việc cọ phá vỡ các oxit bề mặt và ép kim loại sạch vào nhau, nên mối nối hình thành mà không nóng chảy.
Thông số chính
- Vật liệu
- Nhựa nhiệt dẻo như ABS, polycarbonate, polypropylene và nylon; kim loại mỏng, mềm như lá và dây đồng, nhôm
- Chi tiết thường gặp
- Vỏ đèn xe, thiết bị y tế, bộ lọc, đồ chơi, vỉ nhựa, tab pin, mối nối bó dây
- Kích thước chi tiết
- Vùng mối nối từ vài milimet đến khoảng 20–30 cm với một sừng; tấm kim loại thường dưới khoảng 1 mm
- Độ chính xác
- Rất lặp lại; chiều cao chi tiết hàn thường trong khoảng ±0,05–0,1 mm khi máy kiểm soát độ sụt
- Bề mặt hoàn thiện
- Mối nối sạch, thường không thấy; đôi khi có một gờ nhựa nhỏ bị ép ra (ba via) hoặc một vết có vân do sừng để lại trên kim loại
- Số lượng phù hợp
- Loạt lớn; mỗi hình dạng chi tiết cần sừng và đồ gá riêng
- Chi phí khuôn dụng cụ và máy
- Hàng chục nghìn USD cho một máy hàn; vài nghìn cho mỗi sừng và đồ gá theo yêu cầu
- Tốc độ
- Thời gian hàn thường 0,1–1 giây; một chu kỳ đầy đủ vài giây, nên hàng nghìn chi tiết mỗi ngày trên mỗi máy
Ưu điểm và hạn chế
Ưu điểm
- Rất nhanh, sạch và dễ tự động hóa
- Không phải mua keo, vít, dung môi hay kim loại bù
- Tiêu thụ ít năng lượng, nhiệt chỉ ở mối nối
- Nối được các kim loại khác loại như đồng với nhôm
Hạn chế
- Chỉ cho mối nối nhỏ và chi tiết khá mỏng
- Mỗi thiết kế chi tiết cần sừng và đồ gá riêng
- Chỉ dùng được với nhựa nhiệt dẻo và kim loại mềm, mỏng
- Rung có thể làm hỏng linh kiện điện tử mỏng manh bên trong chi tiết
Ứng dụng
- Ô tôVỏ đèn hậu và đèn pha, mối nối bó dây
- PinTab cell và thanh dẫn điện trong pin ô tô điện và điện thoại
- Y tếBộ lọc, chi tiết truyền dịch, vỏ thiết bị kín
- Bao bìVỉ nhựa, nắp viên nén cà phê, hàn kín tuýp
- Hàng tiêu dùngĐồ chơi, bàn chải đánh răng, chi tiết điện thoại, khẩu trang và khăn lau không dệt
Cách nhận biết
- Hai nửa nhựa đúc nối với nhau không cần vít, kẹp hay keo, với một đường nối mỏng không thể mở ra.
- Đôi khi có một đường nhựa mảnh bị ép ra dọc đường nối.
- Trên mối nối dây kim loại hoặc tab pin, một vùng nhỏ bị ép dẹt với hoa văn có vân, khía do sừng để lại.
So sánh với
Xem video
DuskLight · Các bộ phận của máy, dưới dạng hoạt họa
The Weld Nugget · Rung động trở thành nhiệt tại mối nối như thế nào
Branson Ultrasonics · Một máy hàn làm việc trên dây chuyền tự động
HerrmannUltrasonics · Nhiều sản phẩm thực tế được làm theo cách này
Xem ảnh thật
- Wikipedia: Ultrasonic welding — các bộ phận của cụm hàn và ứng dụng, kèm liên kết đến ảnh
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Rung ở 20.000 chu kỳ mỗi giây trở lên biến thành nhiệt ngay tại mối nối.
- Mối nối nhựa nóng chảy tại một gờ nhỏ; mối nối kim loại liên kết không nóng chảy bằng cách cọ ngang.
- Nó nhanh và sạch, nhưng giới hạn ở mối nối nhỏ và chi tiết mỏng.
Xem thêm trong Nối ghép
Tất cả 100 quy trình
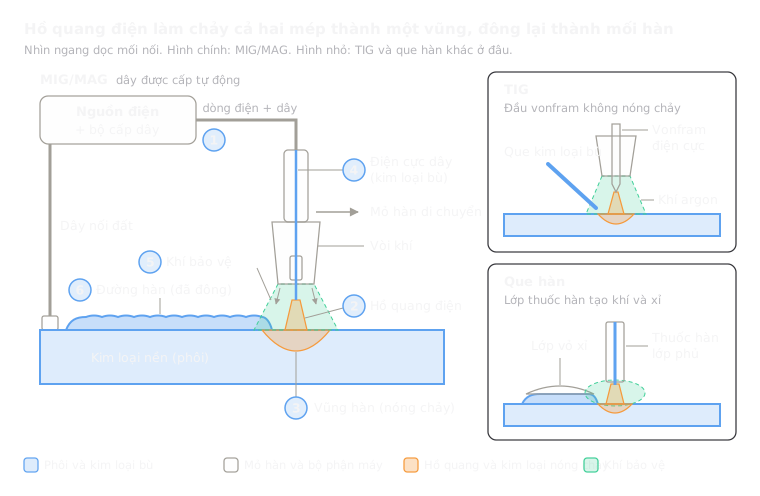 7.1ShortHàn hồ quang (MIG/MAG, TIG, que hàn)Hàn nóng chảy: hồ quang điện làm chảy các mép và thường cả vật liệu phụMở bài học
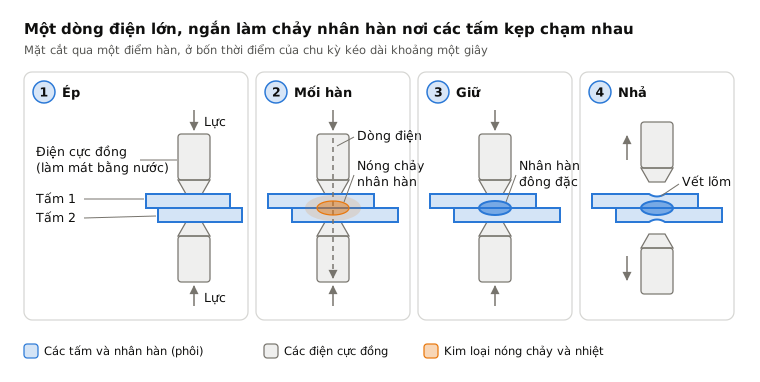
 7.2Hàn điểm điện trởNóng chảy: một xung dòng điện làm chảy một nhân hàn giữa các tấm được kẹpMở bài học
 7.3Hàn đồng và hàn thiếcChỉ vật liệu phụ: vật liệu phụ có nhiệt độ chảy thấp hơn chảy vào khe hở chặtMở bài học
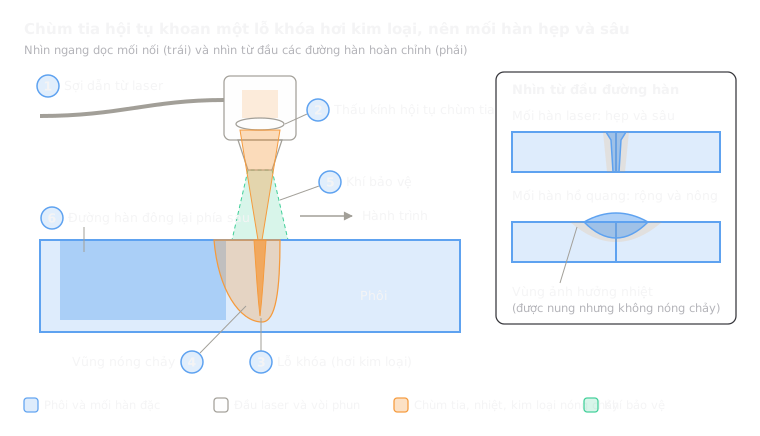 7.4Hàn laserHàn nóng chảy: laser hội tụ khoan lỗ khóa cho mối hàn hẹp, sâuMở bài học
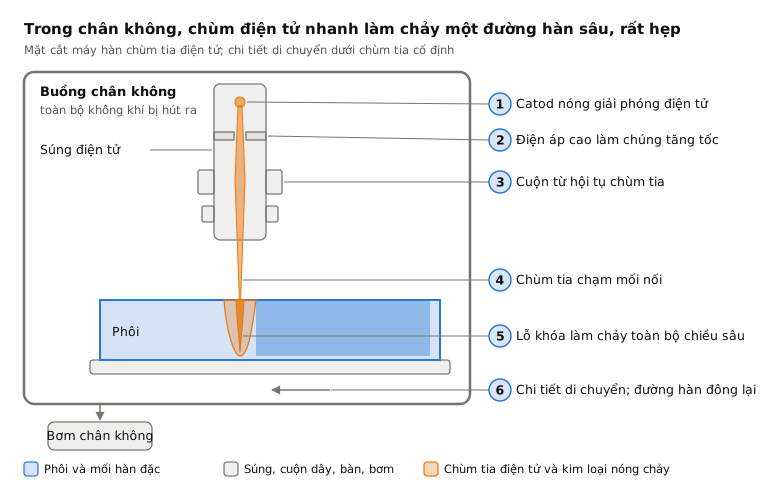
 7.5Hàn chùm tia điện tửHàn nóng chảy: chùm điện tử trong chân không hàn kim loại rất dàyMở bài học
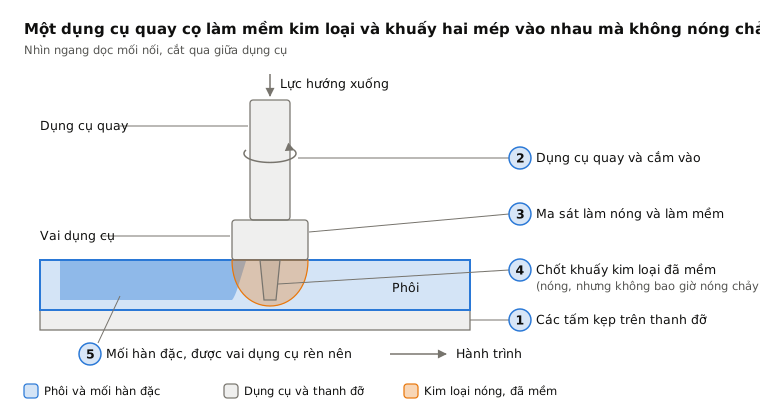
 7.6Hàn ma sát khuấyTrạng thái rắn: dụng cụ quay khuấy các mép đã mềm vào nhauMở bài học
 7.8Hàn nổ (ốp tấm)Trạng thái rắn: một vụ nổ đập tấm này lên tấm kiaMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.