

Hàn chùm tia điện tử
Hàn nóng chảy: chùm điện tử trong chân không hàn kim loại rất dày
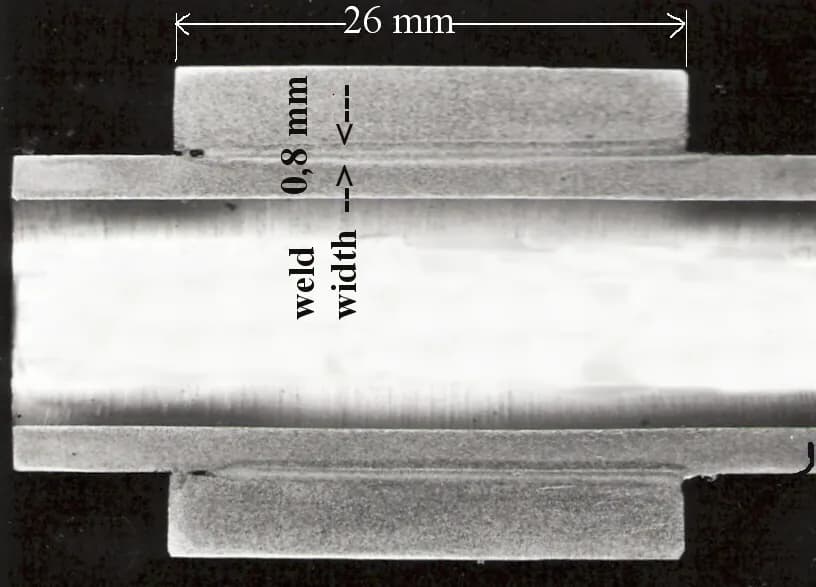
Hàn chùm tia điện tử làm chảy mối nối bằng một dòng điện tử hội tụ bắn với tốc độ cao trong buồng chân không. Nó tạo ra mối hàn nóng chảy sâu nhất, hẹp nhất và sạch nhất, xuyên qua thép dày hơn 10 cm trong một lượt. Động cơ máy bay, chi tiết tên lửa và máy gia tốc hạt phụ thuộc vào nó.
Cách hoạt động
Giải phóng điện tử. Cực âm vonfram (điện cực âm) được nung nóng cho đến khi nó phát ra điện tử, khá giống dây tóc của bóng đèn cũ.
Tăng tốc chúng. Điện áp cao, thường khoảng 30–150 kV, kéo các điện tử qua một lỗ trên cực dương (tấm dương). Chúng rời đi với một phần lớn tốc độ ánh sáng.
Hội tụ và lái. Các cuộn từ đóng vai trò thấu kính: chúng ép chùm tia thành điểm nhỏ hơn nhiều so với một milimet và có thể làm nó dao động để tạo hình mối hàn.
Đập vào mối nối. Khi điện tử đập vào kim loại, động năng của chúng biến thành nhiệt gần như tức thì. Chân không (áp suất không khí cỡ một phần triệu bình thường hoặc thấp hơn) ngăn phân tử không khí làm tán xạ chùm tia.
Khoan lỗ khóa. Như trong hàn laser, kim loại chảy và sôi một phần, mở ra một kênh hơi hẹp xuyên suốt độ dày.
Di chuyển và đông đặc. Bàn máy di chuyển chi tiết dưới chùm tia cố định. Phía sau lỗ khóa, vũng chảy khép lại và đông thành đường hàn có thể sâu gấp khoảng 20 lần bề rộng.
Vì sao chân không quan trọng. Nó vừa là sức mạnh vừa là điểm yếu. Không có không khí nghĩa là không oxy hóa và không cần khí bảo vệ, phù hợp với kim loại hoạt tính như titan. Nhưng mỗi mẻ phải chờ trong khi buồng được hút chân không, thường vài phút.
Thông số chính
- Vật liệu
- Thép, thép không gỉ, titan, siêu hợp kim niken, đồng, kim loại chịu lửa như niobi và tantan; nhiều cặp khác loại
- Chi tiết thường gặp
- Rôto và bánh răng động cơ phản lực, chi tiết tên lửa và vệ tinh, bánh răng hộp số, hốc cộng hưởng máy gia tốc, bộ phận hạt nhân
- Kích thước chi tiết
- Từ cảm biến nhỏ đến chi tiết dài vài mét; buồng quyết định giới hạn
- Độ chính xác
- Biến dạng rất thấp; chi tiết thường hàn được gần kích thước thành phẩm, trong khoảng ±0,1 mm
- Bề mặt hoàn thiện
- Đường hàn hẹp, nhẵn trên cả hai mặt khi ngấu hoàn toàn; ít hoặc không bắn tóe
- Số lượng phù hợp
- Lô nhỏ đến vừa chi tiết giá trị cao; một số nhà máy bánh răng ô tô chạy với khối lượng lớn
- Chi phí khuôn dụng cụ và máy
- Khoảng vài trăm nghìn đến vài triệu đô la, cộng đồ gá
- Tốc độ
- Hàn nhanh, thường khoảng 1 m mỗi phút, nhưng mất vài phút hút chân không cho mỗi mẻ nạp buồng
Ưu điểm và hạn chế
Ưu điểm
- Mối hàn một lượt sâu nhất trong mọi quy trình
- Mối hàn rất hẹp, nên ít biến dạng
- Chân không giữ kim loại hoạt tính hoàn toàn sạch
- Nối kim loại khó hàn và khác loại
Hạn chế
- Cần buồng chân không, giới hạn kích thước chi tiết và thêm thời gian hút chân không
- Máy rất đắt và cần người vận hành lành nghề
- Sinh ra tia X, nên buồng phải được che chắn
- Chi tiết phải lắp khít và được khử từ, nếu không chùm tia bị lệch
Ứng dụng
- Hàng không vũ trụRôto máy nén động cơ phản lực, kết cấu titan, vòi phun tên lửa
- Không gianBình nhiên liệu vệ tinh và chi tiết động cơ đẩy
- Ô tôBánh răng hộp số và cụm bánh răng
- Khoa học và năng lượngHốc cộng hưởng máy gia tốc hạt, chi tiết lò phản ứng hạt nhân
- Y tế và điện tửCảm biến và vỏ thiết bị kín
Cách nhận biết
- Đường hàn cực hẹp, thẳng, thường rộng dưới 1–2 mm ngay cả trên chi tiết dày.
- Cùng đường hàn mảnh đó nhìn thấy ở mặt sau (ngấu hoàn toàn).
- Kim loại sáng, không oxit cạnh đường hàn, không có màu nhiệt, ngay cả trên titan.
So sánh với
Xem video
Cambridge Vacuum Engineering · Súng, chùm tia và lỗ khóa, hoạt hình
Aluminium Guide Videos · Tổng quan bằng ngôn ngữ đơn giản về quy trình
TWI Ltd · Máy và buồng thực tế trong một phòng thí nghiệm nghiên cứu
TWI Ltd · Chi tiết rất lớn nằm vừa trong các buồng chân không khổng lồ thế nào
Xem ảnh thật
- Wikipedia: Hàn chùm tia điện tử — nguyên lý, sơ đồ súng và buồng, kèm liên kết đến ảnh
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Điện tử bắn ở điện áp cao mang nhiều năng lượng đến mức mở được lỗ khóa xuyên kim loại rất dày.
- Chân không giữ chùm tia hội tụ và mối hàn hoàn toàn sạch.
- Nó cho mối hàn sâu nhất, hẹp nhất, với cái giá là một buồng, thời gian hút chân không và giá cao.
Xem thêm trong Nối ghép
Tất cả 100 quy trình
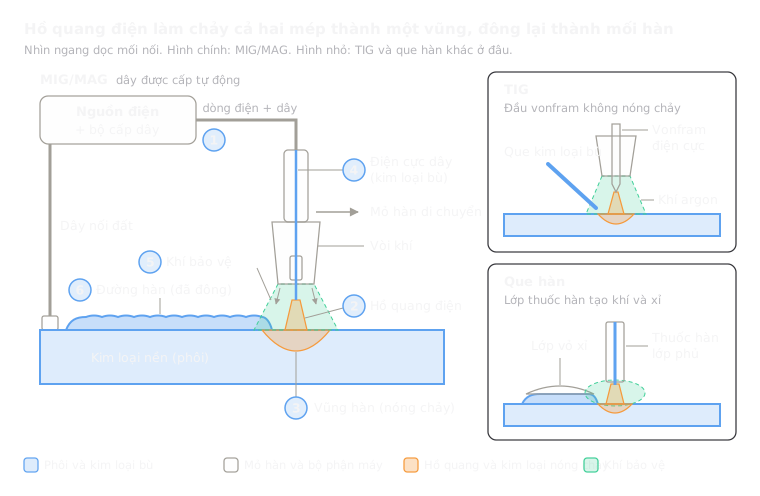 7.1ShortHàn hồ quang (MIG/MAG, TIG, que hàn)Hàn nóng chảy: hồ quang điện làm chảy các mép và thường cả vật liệu phụMở bài học
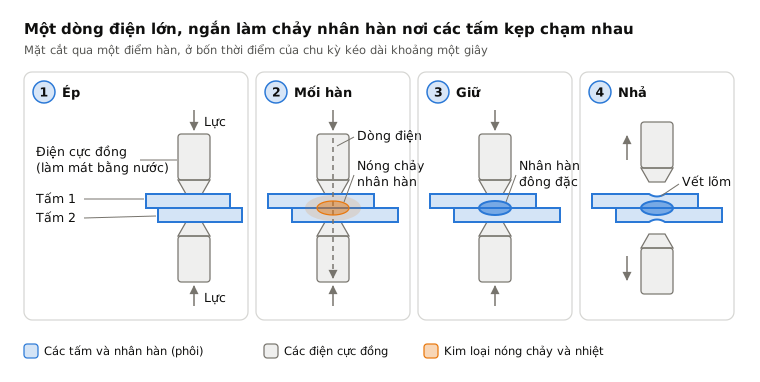
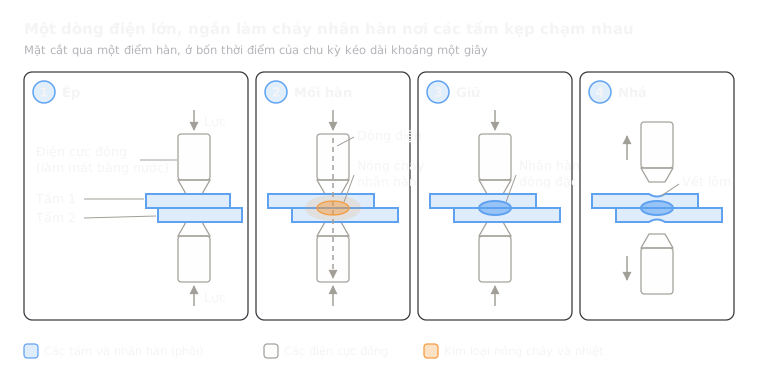 7.2Hàn điểm điện trởNóng chảy: một xung dòng điện làm chảy một nhân hàn giữa các tấm được kẹpMở bài học
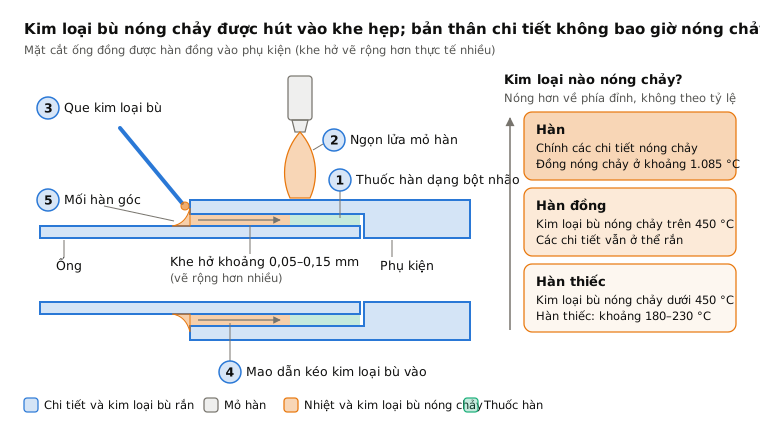
 7.3Hàn đồng và hàn thiếcChỉ vật liệu phụ: vật liệu phụ có nhiệt độ chảy thấp hơn chảy vào khe hở chặtMở bài học
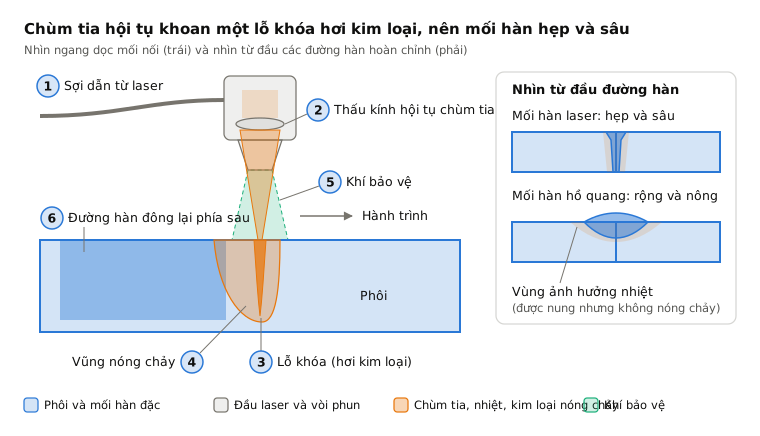
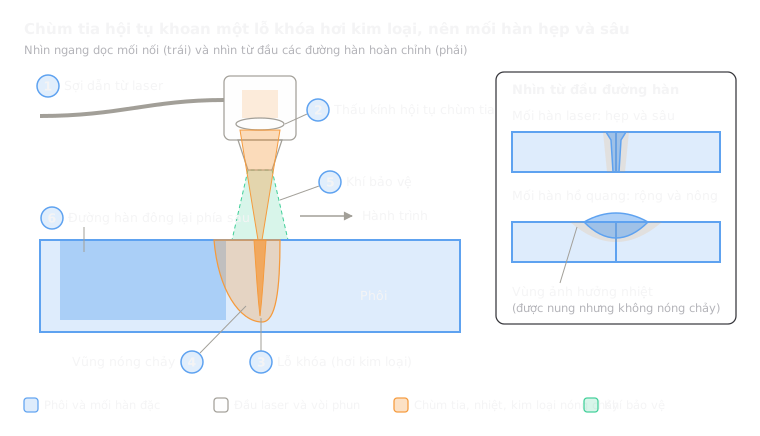 7.4Hàn laserHàn nóng chảy: laser hội tụ khoan lỗ khóa cho mối hàn hẹp, sâuMở bài học
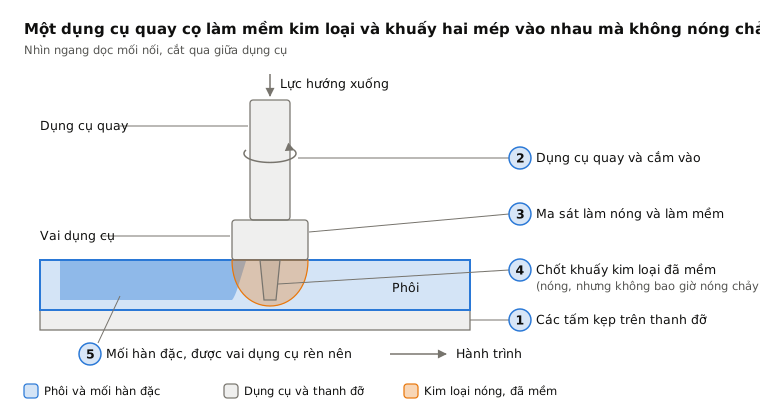
 7.6Hàn ma sát khuấyTrạng thái rắn: dụng cụ quay khuấy các mép đã mềm vào nhauMở bài học
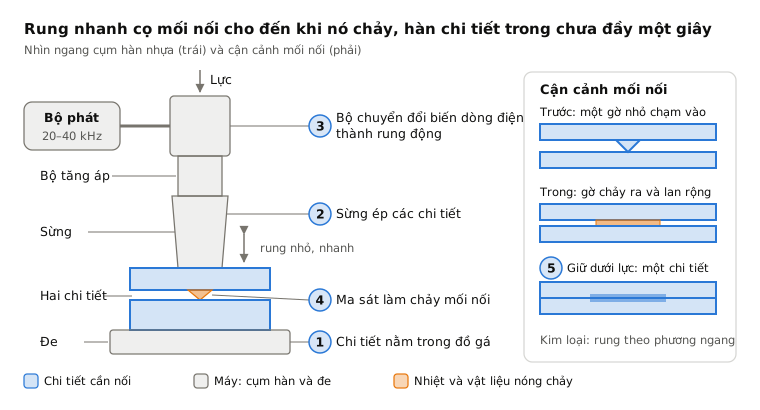
 7.7Hàn siêu âmTrạng thái rắn: rung nhanh liên kết các mối nối nhỏ trong chưa đầy một giâyMở bài học
 7.8Hàn nổ (ốp tấm)Trạng thái rắn: một vụ nổ đập tấm này lên tấm kiaMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.