

Hàn đồng và hàn thiếc
Chỉ vật liệu phụ: vật liệu phụ có nhiệt độ chảy thấp hơn chảy vào khe hở chặt
Hàn đồng và hàn thiếc nối các chi tiết bằng kim loại phụ nóng chảy chảy vào mối nối rồi đông lại, hơi giống keo nóng làm bằng kim loại. Bản thân các chi tiết không bao giờ chảy, nên có thể nối kim loại mỏng, mỏng manh hoặc khác loại. Mọi bảng mạch đều được hàn thiếc, và hầu hết ống điều hòa được hàn đồng.
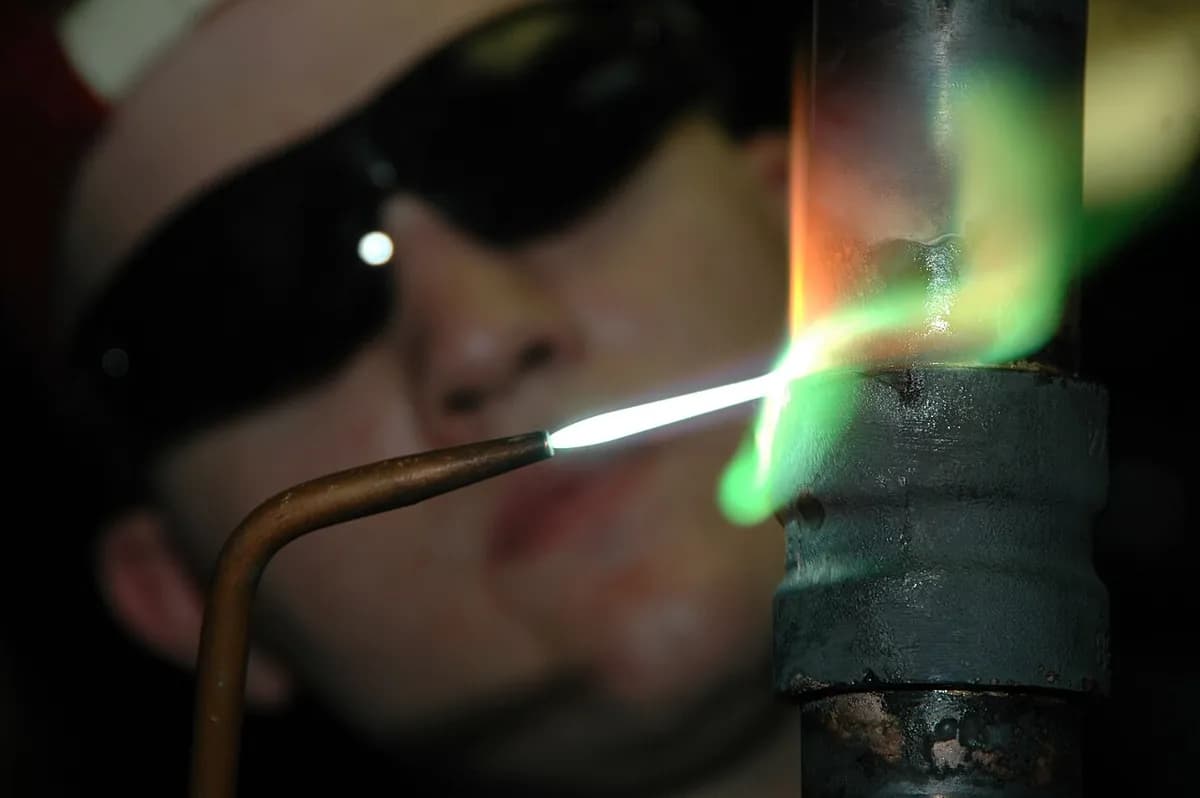
Cách hoạt động
Làm sạch và bôi thuốc hàn. Các bề mặt được làm sạch và phủ thuốc hàn (chất sệt hòa tan màng oxit và ngăn không khí). Vật liệu phụ chỉ bám vào kim loại sạch.
Gia nhiệt mối nối. Mỏ khò, lò, cuộn cảm ứng hoặc mỏ hàn gia nhiệt đều cả hai chi tiết. Chúng phải nóng hơn nhiệt độ chảy của vật liệu phụ nhưng vẫn thấp hơn nhiều so với nhiệt độ chảy của chính chúng.
Cấp vật liệu phụ. Que hoặc dây phụ chạm vào mối nối nóng và chảy ngay khi tiếp xúc. Nhiệt nên đến từ chi tiết, không trực tiếp từ ngọn lửa, để vật liệu phụ chảy về phía kim loại nóng nhất.
Để hiện tượng mao dẫn làm việc. Vật liệu phụ lỏng thấm ướt (loang ra trên) các bề mặt sạch và bị hút vào khe hẹp, thậm chí đi lên dốc. Điều này chỉ hiệu quả nếu khe hở chặt, khoảng 0,05–0,15 mm với hàn đồng.
Làm nguội và làm sạch. Vật liệu phụ đông thành một lớp mỏng liên kết với cả hai chi tiết, với một góc lượn nhỏ (đường gờ cong) ở mép. Thuốc hàn còn dư được rửa sạch vì có thể gây ăn mòn.
Hàn đồng hay hàn thiếc? Khác biệt chính thức chỉ là nhiệt độ. Hàn thiếc dùng vật liệu phụ chảy dưới 450 °C, như hợp kim thiếc ở khoảng 180–230 °C. Hàn đồng dùng vật liệu phụ chảy trên 450 °C, thường 600–900 °C với hợp kim bạc hoặc đồng–phốt pho, và cho mối nối bền hơn nhiều.
Thông số chính
- Vật liệu
- Gần như mọi cặp kim loại, kể cả khác loại (đồng với thép, cacbua với thép); gốm với vật liệu phụ đặc biệt
- Chi tiết thường gặp
- Ống nước và điều hòa, bộ trao đổi nhiệt, dụng cụ gắn cacbua, bảng mạch, khung xe đạp có ống nối lug
- Kích thước chi tiết
- Từ chân chip dưới 1 mm đến bộ trao đổi nhiệt rộng một mét trở lên, hàn đồng trong lò
- Độ chính xác
- Tốt: các chi tiết không chảy, nên cụm lắp thường giữ trong vài phần mười milimet, tốt hơn trong lò
- Bề mặt hoàn thiện
- Một góc lượn mịn, mỏng ở mép mối nối; phải làm sạch cặn thuốc hàn
- Số lượng phù hợp
- Từ đơn chiếc làm tay đến hàng triệu mối nối mỗi ngày trong lò và lò reflow
- Chi phí khuôn dụng cụ và máy
- Hàng chục đô la cho mỏ khò hoặc mỏ hàn; hàng chục đến hàng trăm nghìn cho lò và dây chuyền reflow
- Tốc độ
- Vài giây đến một phút mỗi mối nối khi làm tay; một lò hoặc lò reflow làm hàng nghìn mối nối trong một lượt vài phút
Ưu điểm và hạn chế
Ưu điểm
- Nối được kim loại khác loại và chi tiết mỏng mà hàn nóng chảy sẽ làm cháy thủng
- Các chi tiết không chảy, nên ít biến dạng hoặc hư hại
- Nhiều mối nối cùng lúc trong lò
- Mối nối gọn, kín, dẫn nhiệt và điện tốt
Hạn chế
- Mối nối yếu hơn chi tiết, nhất là mối hàn thiếc
- Cần khe hở chặt, sạch và lắp ghép cẩn thận
- Cặn thuốc hàn có thể ăn mòn và phải được loại bỏ
- Yếu đi ở nhiệt độ cao, nên không dùng cho môi trường nóng
Ứng dụng
- Điện tửMọi linh kiện trên bảng mạch (hàn thiếc)
- Ống nước và HVACỐng nước đồng (hàn thiếc), đường ống điều hòa và môi chất lạnh (hàn đồng)
- Ô tôKét nước và dàn ngưng nhôm (hàn đồng trong lò)
- Dụng cụMũi cacbua trên lưỡi cưa và mũi khoan (hàn đồng)
- Trang sức và nhạc cụĐồ bạc và vàng, nhạc cụ hơi bằng đồng thau
- Xe đạpKhung thép cổ điển có ống nối lug (hàn đồng)
Cách nhận biết
- Một góc lượn mỏng, mịn khác màu ở mép mối nối: thiếc hàn màu bạc, hoặc đường hàn đồng màu vàng, bạc hay đồng.
- Các chi tiết chồng lên nhau hoặc cắm vào nhau (ống trong ổ, lug) thay vì chạm nhau mép với mép.
- Không có gợn sóng hàn và không có mép chi tiết trông như đã chảy.
- Trên bảng mạch: những chóp thiếc hàn nhỏ bóng quanh mỗi chân linh kiện.
So sánh với
Xem video
James Sword Engineering · Ba phương pháp nối khác nhau thế nào, dành cho người mới
Lucas-Milhaupt · Vì sao khe hở chặt kéo vật liệu phụ đi qua mối nối
Lucas-Milhaupt · Một mối nối ống đồng hàn đồng bằng mỏ khò, từ đầu đến cuối
Eurocircuits · Bảng mạch được hàn trong lò reflow
Xem ảnh thật
- Wikipedia: Hàn đồng — ảnh hàn đồng bằng mỏ khò và các mối hàn đồng
- Wikipedia: Hàn thiếc — hàn thiếc tay, mối hàn thiếc trên bảng mạch và ống đồng
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Vật liệu phụ chảy; các chi tiết thì không bao giờ. Đó là điều phân biệt hàn đồng và hàn thiếc với hàn nóng chảy.
- Khe hở chặt, sạch, có thuốc hàn để mao dẫn kéo vật liệu phụ đi hết mối nối.
- Dưới 450 °C là hàn thiếc; trên 450 °C là hàn đồng, bền hơn nhiều.
Xem thêm trong Nối ghép
Tất cả 100 quy trình
 7.1ShortHàn hồ quang (MIG/MAG, TIG, que hàn)Hàn nóng chảy: hồ quang điện làm chảy các mép và thường cả vật liệu phụMở bài học
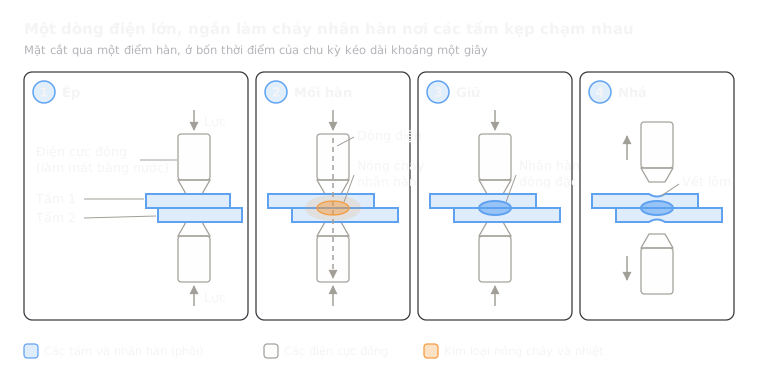 7.2Hàn điểm điện trởNóng chảy: một xung dòng điện làm chảy một nhân hàn giữa các tấm được kẹpMở bài học
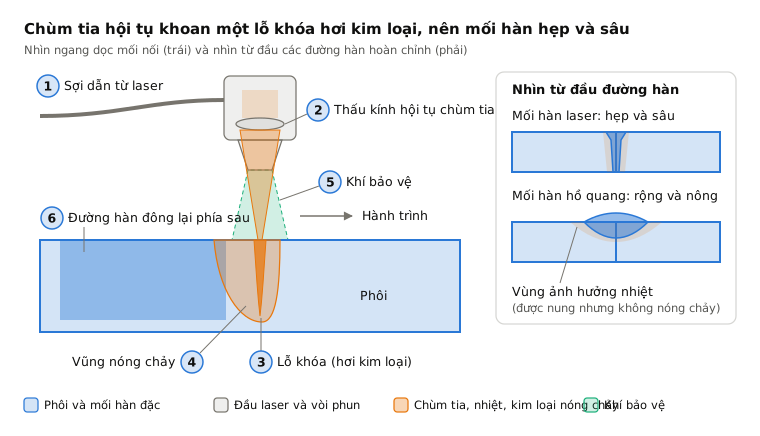
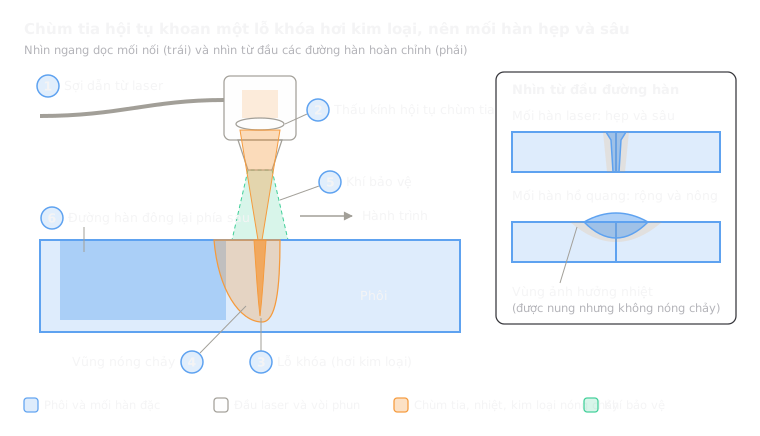 7.4Hàn laserHàn nóng chảy: laser hội tụ khoan lỗ khóa cho mối hàn hẹp, sâuMở bài học
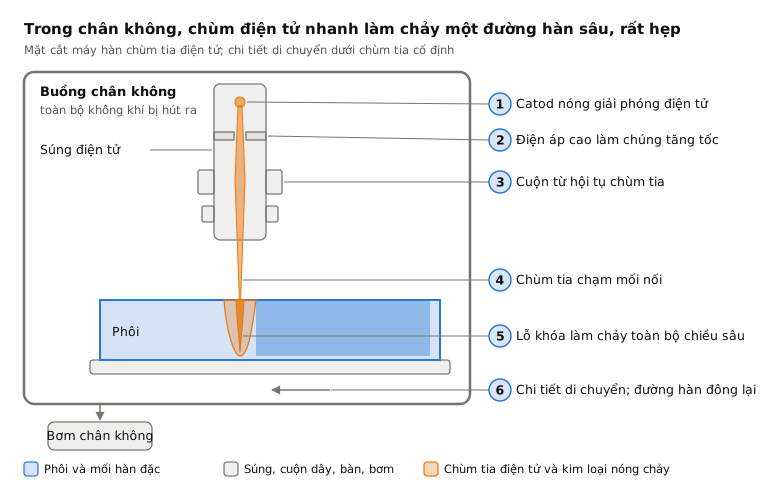
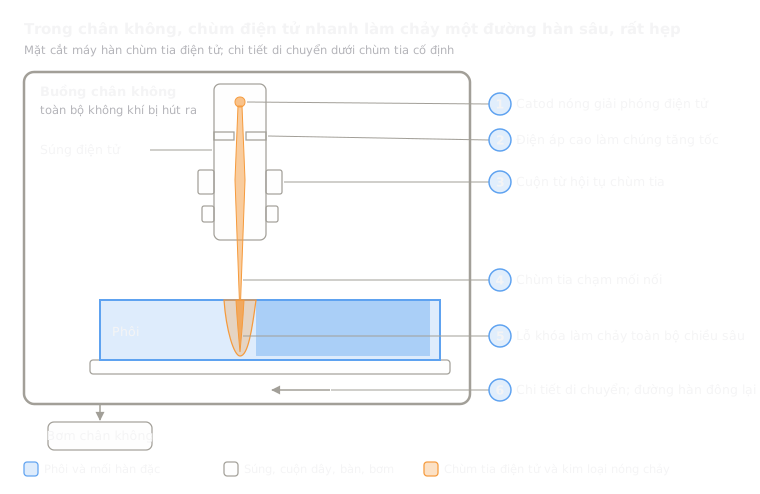 7.5Hàn chùm tia điện tửHàn nóng chảy: chùm điện tử trong chân không hàn kim loại rất dàyMở bài học
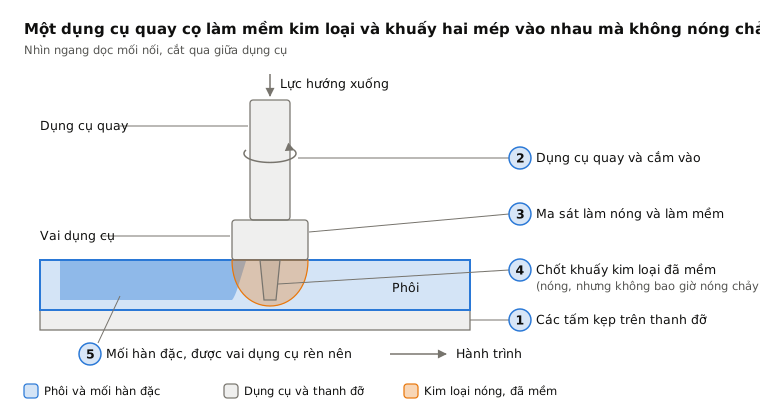
 7.6Hàn ma sát khuấyTrạng thái rắn: dụng cụ quay khuấy các mép đã mềm vào nhauMở bài học
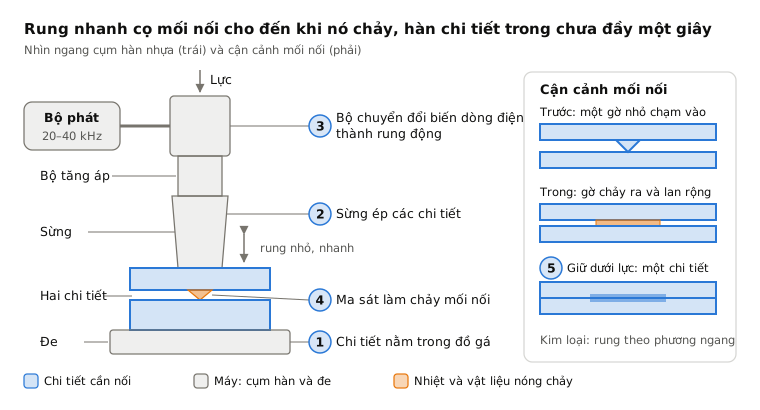
 7.7Hàn siêu âmTrạng thái rắn: rung nhanh liên kết các mối nối nhỏ trong chưa đầy một giâyMở bài học
 7.8Hàn nổ (ốp tấm)Trạng thái rắn: một vụ nổ đập tấm này lên tấm kiaMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.