

Hàn ma sát khuấy
Trạng thái rắn: dụng cụ quay khuấy các mép đã mềm vào nhau
Hàn ma sát khuấy nối các tấm kim loại bằng cách đẩy một dụng cụ quay dọc mối nối: ma sát làm kim loại mềm ra và dụng cụ khuấy hai mép thành một, mà không bao giờ làm chảy chúng. Nó giống như nhào hai cục đất sét vào nhau. Được phát minh năm 1991 tại TWI ở Anh, nay nó chế tạo bình nhiên liệu tên lửa, thân tàu hỏa và khay pin xe điện.
Cách hoạt động
Kẹp chặt. Các tấm được ghép đối đầu trên thanh đỡ và kẹp mạnh, vì dụng cụ đẩy chúng ra với lực lớn.
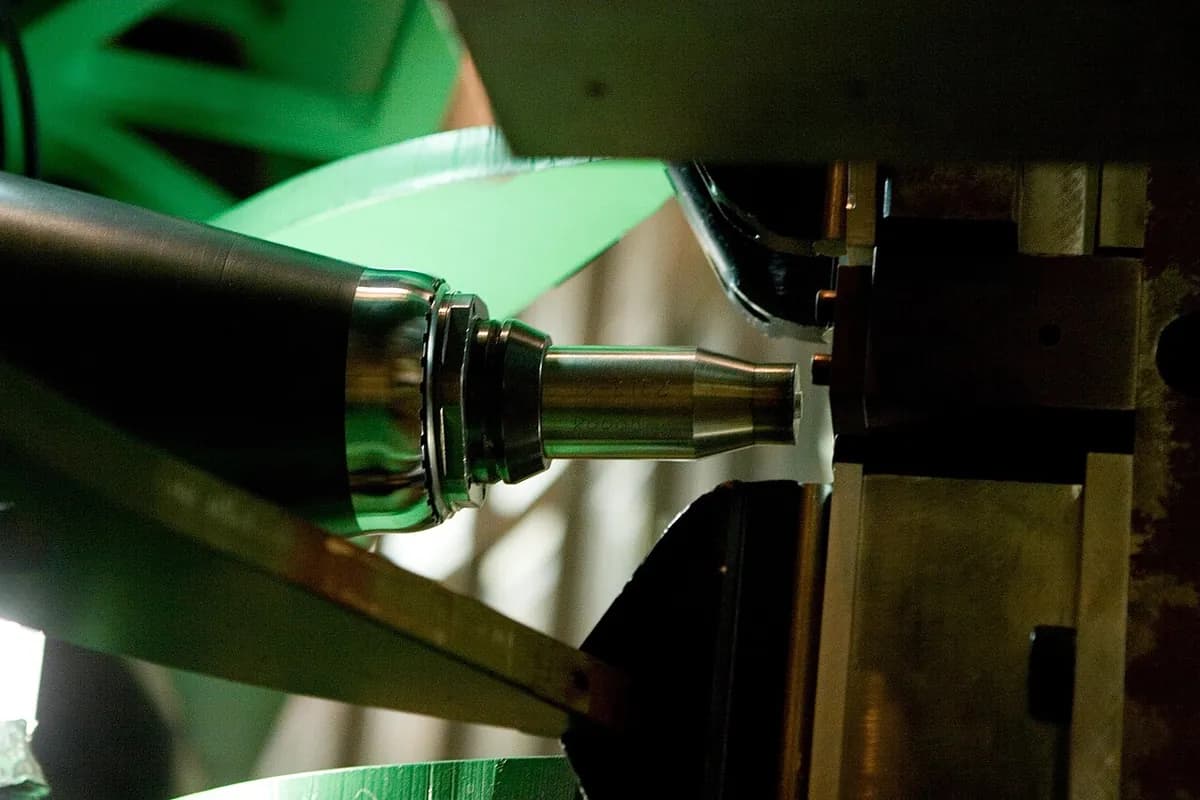
Quay và cắm xuống. Một dụng cụ cứng, thường quay vài trăm đến khoảng 2.000 vòng/phút, đẩy chốt của nó vào mối nối cho đến khi vai rộng hơn chạm bề mặt.
Sinh nhiệt bằng ma sát. Vai cọ xát trên kim loại làm nóng nó đến khoảng 70–90% nhiệt độ nóng chảy. Kim loại mềm như đất sét nặn nhưng vẫn rắn.
Di chuyển và khuấy. Dụng cụ di chuyển dọc mối nối. Chốt có ren quét kim loại đã mềm từ phía trước vòng ra phía sau, trộn hai mép vào nhau.
Rèn và hoàn thiện. Vai ép kim loại đã khuấy xuống khi nó nguội thành đường hàn rắn với hạt mịn. Ở cuối, dụng cụ nhấc ra, để lại lỗ thoát nhỏ, thường trên một tab phế liệu.
Vì sao không nóng chảy lại có lợi. Nóng chảy rồi đông lại gây ra hầu hết khuyết tật hàn: bọt khí, vết nứt và hạt đúc yếu. Mối hàn ma sát khuấy tránh được chúng, nên hợp kim nhôm khó hàn nóng chảy nối tốt, ít biến dạng và không có khói, tia lửa hay vật liệu phụ.
Thông số chính
- Vật liệu
- Chủ yếu là hợp kim nhôm; cũng có magiê, đồng và các cặp khác loại; thép và titan với dụng cụ đặc biệt đắt tiền
- Chi tiết thường gặp
- Bình nhiên liệu tên lửa, thân toa tàu, tấm boong tàu, khay pin, tản nhiệt
- Kích thước chi tiết
- Tấm từ khoảng 1 mm đến tấm nhôm dày vài centimet; đường hàn dài nhiều mét
- Độ chính xác
- Biến dạng thấp; vị trí đường hàn trong một phần milimet trên máy CNC
- Bề mặt hoàn thiện
- Đường hàn nhẵn với các gợn bán nguyệt mịn, hơi thấp dưới bề mặt; bavia nhỏ ở các mép
- Số lượng phù hợp
- Loạt vừa đến lớn các đường hàn dài, thẳng hoặc cong nhẹ
- Chi phí khuôn dụng cụ và máy
- Hàng chục nghìn đô la để chuyển đổi máy CNC đến hơn 1 triệu đô la cho máy chuyên dụng lớn
- Tốc độ
- Thường 0,1–2 m đường hàn mỗi phút, trong một lượt
Ưu điểm và hạn chế
Ưu điểm
- Không nóng chảy, nên không rỗ khí hay nứt nóng
- Nối hợp kim nhôm khó hàn nóng chảy
- Biến dạng thấp, và mối hàn bền, hạt mịn
- Không vật liệu phụ, không khí, không khói hay tia lửa
Hạn chế
- Cần máy nặng, cứng vững và kẹp chặt
- Để lại lỗ thoát ở cuối mỗi đường hàn
- Tốt nhất với mối nối thẳng hoặc phẳng đơn giản
- Thép và titan làm mòn dụng cụ nhanh
Ứng dụng
- Không gianBình nhiên liệu và chất oxy hóa của tên lửa đẩy
- Đường sắtThân toa nhôm của tàu cao tốc và tàu ngoại ô
- Đóng tàuTấm boong và thân tàu nhôm lớn
- Ô tôKhay pin xe điện, bánh xe, chi tiết hệ thống treo
- Điện tử và sưởiTản nhiệt, tấm làm lạnh, bộ trao đổi nhiệt nồi hơi
Cách nhận biết
- Đường hàn nhẵn, phẳng với các vết bán nguyệt mịn, cách đều, cùng hướng một phía.
- Một vết lõm nhẹ nơi vai ép, với bavia cuộn mỏng dọc các mép.
- Một lỗ thoát tròn ở cuối đường hàn, trừ khi đã bị cắt bỏ.
So sánh với
Xem video
TheGrenzebachGroup · Nguyên lý, được giải thích bởi một nhà sản xuất máy
RIFTEC GmbH - Videos · Cắm xuống, di chuyển và mối nối trạng thái rắn, từng bước một
Manufacturing Technology, Inc. (MTI) · Một mối hàn thực tế từ lúc cắm xuống đến lỗ thoát
ESAB · Một máy công nghiệp đang làm việc
Xem ảnh thật
- Wikipedia: Hàn ma sát khuấy — dụng cụ, vùng khuấy, và ứng dụng đường sắt, vũ trụ, tàu thủy và ô tô
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Ma sát, không phải ngọn lửa hay hồ quang, làm nóng kim loại, và nó không bao giờ chảy.
- Chốt khuấy hai mép đã mềm thành một, và vai rèn chúng xuống.
- Nó nổi bật ở các đường hàn nhôm dài: bền, sạch và ít biến dạng.
Xem thêm trong Nối ghép
Tất cả 100 quy trình
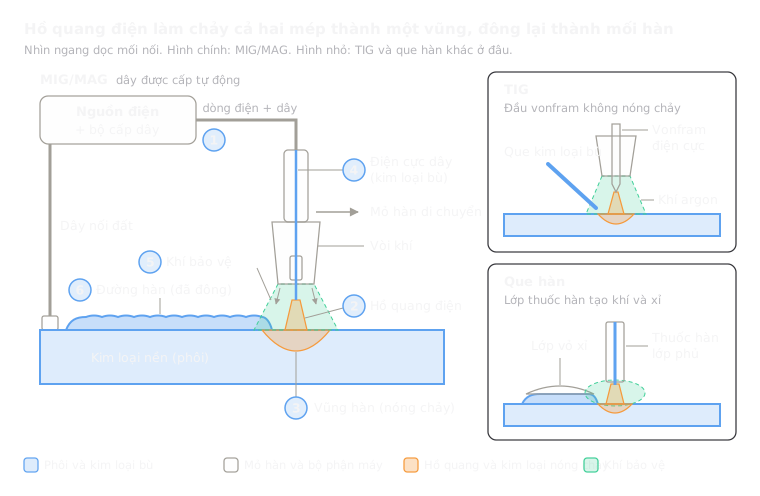 7.1ShortHàn hồ quang (MIG/MAG, TIG, que hàn)Hàn nóng chảy: hồ quang điện làm chảy các mép và thường cả vật liệu phụMở bài học
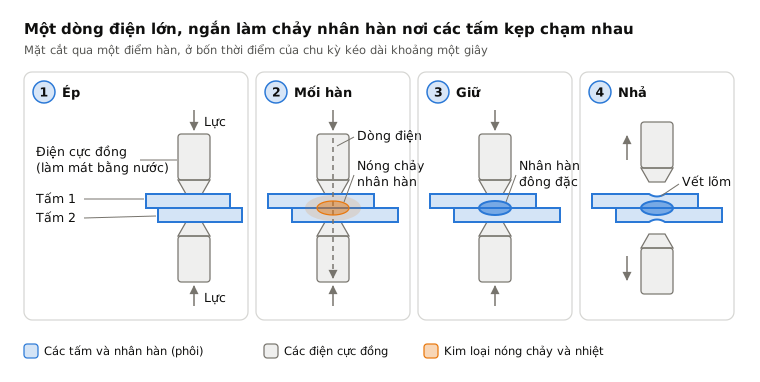
 7.2Hàn điểm điện trởNóng chảy: một xung dòng điện làm chảy một nhân hàn giữa các tấm được kẹpMở bài học
 7.3Hàn đồng và hàn thiếcChỉ vật liệu phụ: vật liệu phụ có nhiệt độ chảy thấp hơn chảy vào khe hở chặtMở bài học
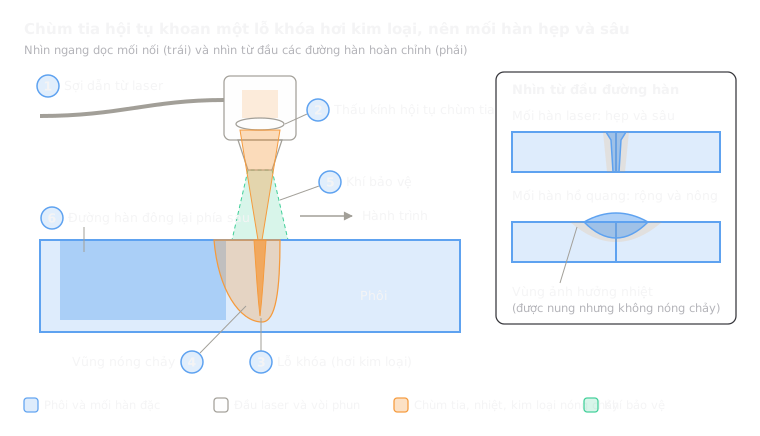 7.4Hàn laserHàn nóng chảy: laser hội tụ khoan lỗ khóa cho mối hàn hẹp, sâuMở bài học
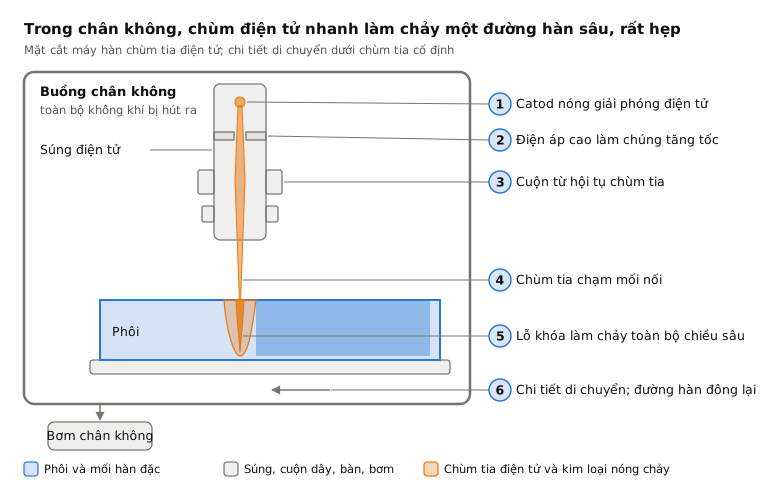
 7.5Hàn chùm tia điện tửHàn nóng chảy: chùm điện tử trong chân không hàn kim loại rất dàyMở bài học
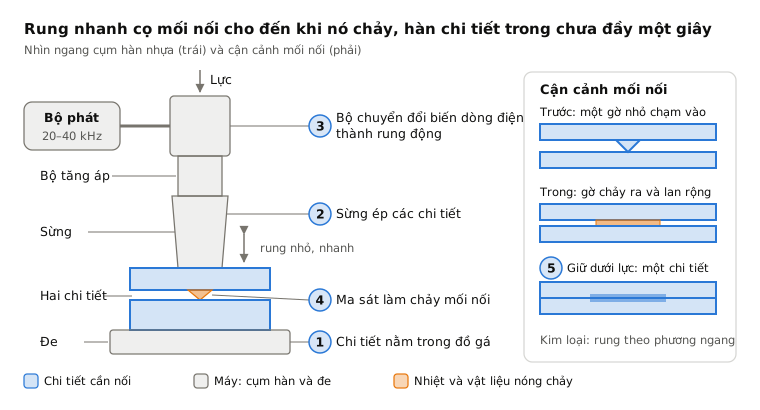
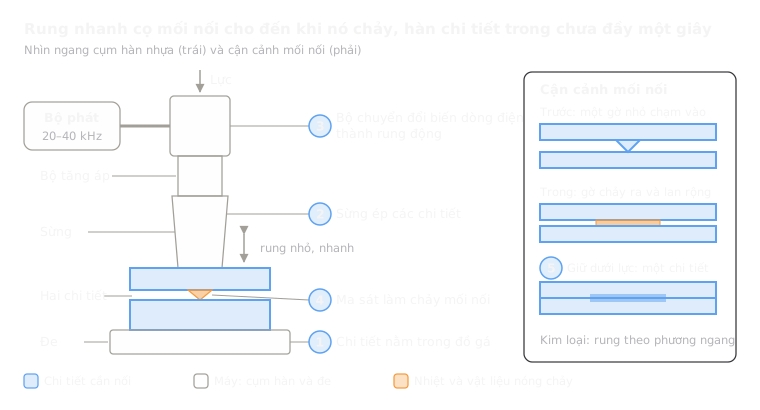 7.7Hàn siêu âmTrạng thái rắn: rung nhanh liên kết các mối nối nhỏ trong chưa đầy một giâyMở bài học
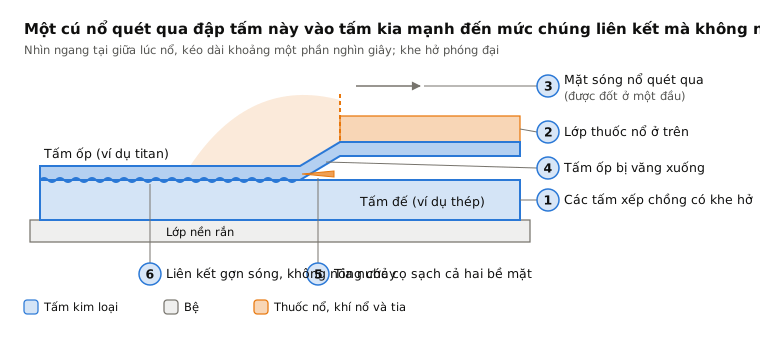
 7.8Hàn nổ (ốp tấm)Trạng thái rắn: một vụ nổ đập tấm này lên tấm kiaMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.