

Nối ghép
Các quy trình nối ghép tạo một chi tiết vĩnh viễn từ nhiều chi tiết, để mối nối chịu tải như thể nó là kim loại hoặc nhựa đặc. Tất cả đều chung một nguyên lý: đưa các nguyên tử sạch của hai chi tiết lại gần nhau đến mức chúng liên kết. Nóng chảy, áp lực, ma sát hay kim loại bù nóng chảy chỉ là những cách khác nhau để đến đó.
Ý tưởng chính
Mọi bề mặt kim loại đều phủ oxit và bụi bẩn ngăn nguyên tử liên kết. Một quy trình nối ghép phải vượt qua rào cản đó. Hàn nóng chảy làm chảy mép của cả hai chi tiết để chúng chảy vào một vũng và đông lại với nhau: hàn hồ quang, hàn điểm điện trở, hàn laser và hàn chùm tia điện tử. Hàn trạng thái rắn không bao giờ làm chảy chi tiết; nó cọ và ép các bề mặt sạch vào nhau cho đến khi chúng liên kết, dùng ma sát, rung động hoặc một vụ nổ: hàn ma sát khuấy, hàn siêu âm và hàn nổ. Hàn đồng và hàn thiếc cũng giữ chi tiết ở thể rắn, nhưng làm chảy một kim loại bù riêng chảy vào khe hở, như keo kim loại. Hãy nghĩ đến việc nối hai miếng sô-cô-la: bạn có thể làm chảy cả hai mép vào nhau (nóng chảy), ép mạnh cho đến khi chúng dính (trạng thái rắn), hoặc dán chúng bằng caramel chảy (hàn đồng). Bu lông, đinh tán và chất kết dính cũng nối chi tiết, nhưng nằm ngoài khóa học này.
8 quy trình trong chương này
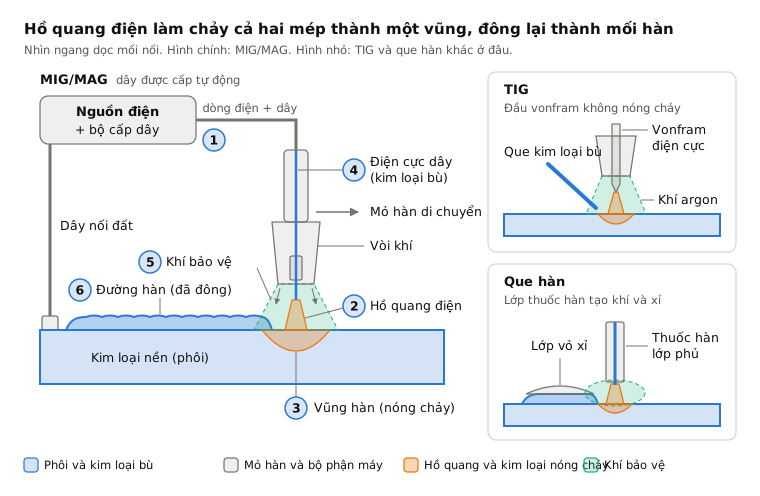
 7.1ShortHàn hồ quang (MIG/MAG, TIG, que hàn)Hàn nóng chảy: hồ quang điện làm chảy các mép và thường cả vật liệu phụMở bài học
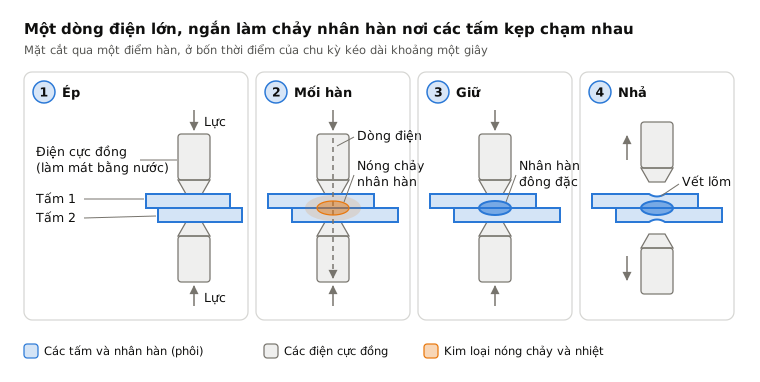
 7.2Hàn điểm điện trởNóng chảy: một xung dòng điện làm chảy một nhân hàn giữa các tấm được kẹpMở bài học
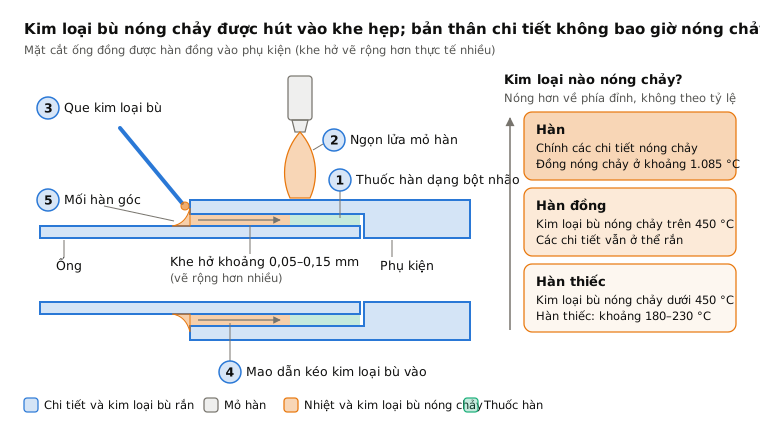
 7.3Hàn đồng và hàn thiếcChỉ vật liệu phụ: vật liệu phụ có nhiệt độ chảy thấp hơn chảy vào khe hở chặtMở bài học
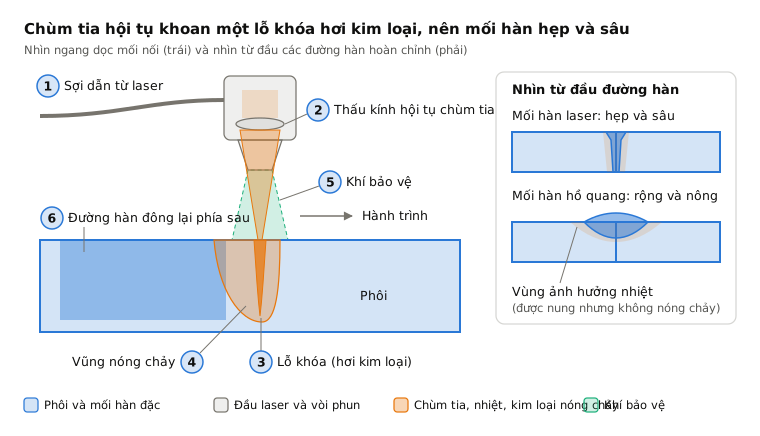
 7.4Hàn laserHàn nóng chảy: laser hội tụ khoan lỗ khóa cho mối hàn hẹp, sâuMở bài học
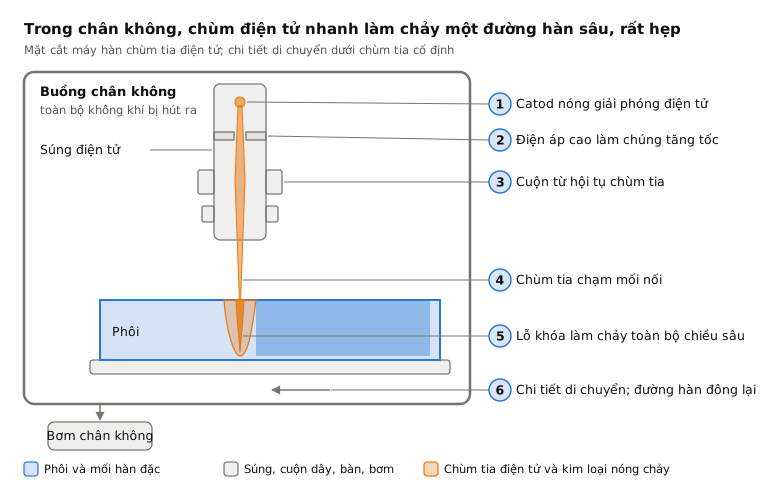
 7.5Hàn chùm tia điện tửHàn nóng chảy: chùm điện tử trong chân không hàn kim loại rất dàyMở bài học
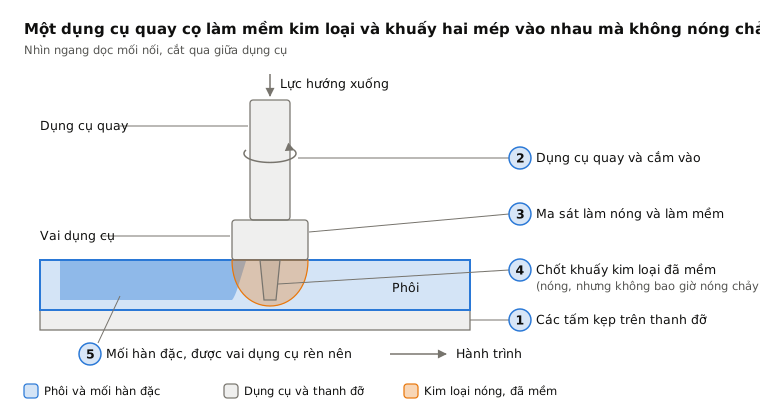
 7.6Hàn ma sát khuấyTrạng thái rắn: dụng cụ quay khuấy các mép đã mềm vào nhauMở bài học
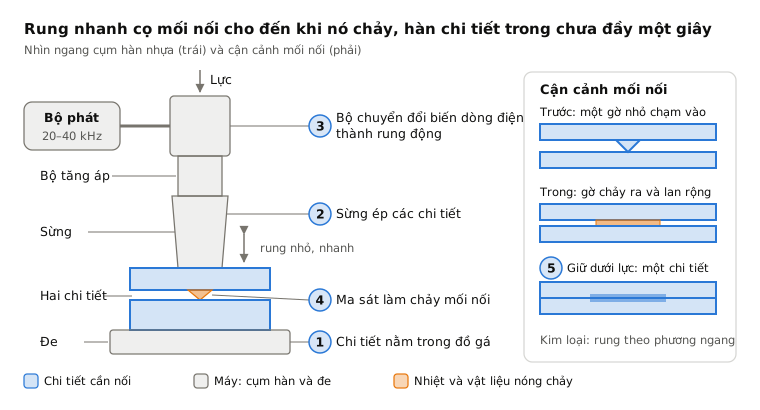
 7.7Hàn siêu âmTrạng thái rắn: rung nhanh liên kết các mối nối nhỏ trong chưa đầy một giâyMở bài học
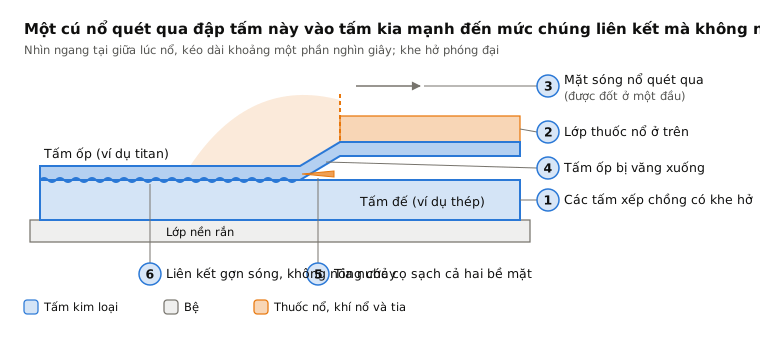
 7.8Hàn nổ (ốp tấm)Trạng thái rắn: một vụ nổ đập tấm này lên tấm kiaMở bài học
So sánh song song
| Quy trình | Tóm tắt một dòng | Phù hợp nhất với | Cỡ lô | Độ chính xác |
|---|---|---|---|---|
| 7.1Hàn hồ quang (MIG/MAG, TIG, que hàn) | Hàn nóng chảy: hồ quang điện làm chảy các mép và thường cả vật liệu phụ | Khung thép, ống, tàu thủy, sửa chữa | Từ chiếc đơn lẻ đến sản xuất hàng loạt | Khoảng ±1 mm, biến dạng là giới hạn |
| 7.2Hàn điểm điện trở | Nóng chảy: một xung dòng điện làm chảy một nhân hàn giữa các tấm được kẹp | Thân xe ô tô và các tấm mỏng khác | Sản xuất hàng loạt | Điểm hàn trong khoảng ±1 mm |
| 7.3Hàn đồng và hàn thiếc | Chỉ vật liệu phụ: vật liệu phụ có nhiệt độ chảy thấp hơn chảy vào khe hở chặt | Ống, điện tử, kim loại khác loại | Từ một mối nối đến hàng triệu mối nối | Tốt, chi tiết không nóng chảy |
| 7.4Hàn laser | Hàn nóng chảy: laser hội tụ khoan lỗ khóa cho mối hàn hẹp, sâu | Thân xe ô tô, pin, chi tiết y tế | Loạt lớn | Khoảng ±0,1 mm |
| 7.5Hàn chùm tia điện tử | Hàn nóng chảy: chùm điện tử trong chân không hàn kim loại rất dày | Hàng không vũ trụ và chi tiết giá trị cao | Nhỏ đến vừa | Khoảng ±0,1 mm |
| 7.6Hàn ma sát khuấy | Trạng thái rắn: dụng cụ quay khuấy các mép đã mềm vào nhau | Đường hàn nhôm dài | Vừa đến lớn | Một phần milimet, ít biến dạng |
| 7.7Hàn siêu âm | Trạng thái rắn: rung nhanh liên kết các mối nối nhỏ trong chưa đầy một giây | Vỏ nhựa, dây, tab pin | Loạt lớn | Khoảng ±0,1 mm |
| 7.8Hàn nổ (ốp tấm) | Trạng thái rắn: một vụ nổ đập tấm này lên tấm kia | Tấm ốp kim loại khác loại | Tấm đơn lẻ | Thấp, gia công sau đó |
Cách chọn trong họ này
- Kết cấu thép dày, sửa chữa hoặc công việc ngoài trời: bắt đầu với hàn hồ quang; nó rẻ, di động và linh hoạt.
- Tấm mỏng chồng lên nhau với sản lượng lớn: hàn điểm điện trở; chuyển sang hàn laser cho đường hàn liên tục và ít biến dạng hơn.
- Kim loại khó hàn nóng chảy hoặc không được biến dạng: hàn ma sát khuấy cho đường hàn nhôm, hàn siêu âm cho lá mỏng và nhựa, hàn nổ cho tấm ốp lớn.
- Mối hàn rất sâu, rất sạch trong chi tiết đắt tiền: hàn chùm tia điện tử, nếu chi tiết vừa buồng chân không.
- Chi tiết khác loại hoặc mỏng manh không được nóng chảy: hàn đồng, hoặc hàn thiếc cho điện tử và tải thấp.
Từ khóa
- Hàn nóng chảy
- nối bằng cách làm chảy mép của cả hai chi tiết để chúng đông lại thành một khối.
- Hàn trạng thái rắn
- nối không nóng chảy, bằng áp lực, ma sát hoặc rung động trên bề mặt sạch.
- Kim loại bù
- kim loại thêm vào để lấp mối nối, dưới dạng dây, que hoặc bột nhão.
- Vũng hàn
- vũng kim loại nóng chảy nhỏ dưới nguồn nhiệt.
- Vùng ảnh hưởng nhiệt
- kim loại cạnh mối hàn đã được nung đủ để thay đổi nhưng không nóng chảy.
- Lỗ khóa
- một kênh hẹp chứa hơi kim loại cho phép laser hoặc chùm tia điện tử hàn sâu.
- Bảo vệ
- khí, thuốc hàn hoặc chân không giữ không khí tránh xa kim loại nóng.
- Hiện tượng mao dẫn
- lực kéo chất lỏng vào khe hẹp, dùng trong hàn đồng và hàn thiếc.
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.