

Sản xuất bồi đắp
Sản xuất bồi đắp, được biết đến nhiều hơn là in 3D, tạo chi tiết bằng cách thêm vật liệu chỉ ở nơi cần, thường từng lớp mỏng một, đi thẳng từ mô hình máy tính. Không có khuôn, cối hay dụng cụ cắt nào được tạo hình cho chi tiết, nên chiếc đơn lẻ, hình dạng bên trong phức tạp và thay đổi thiết kế nhanh đều tốn ít chi phí. Mười quy trình trong chương này khác nhau chủ yếu ở cách chúng thêm vật liệu và cố định nó tại chỗ.
Ý tưởng chính
Mọi quy trình ở đây cắt mô hình 3D thành một chồng các lớp mỏng, hay các đường chạy, và xây chúng chồng lên nhau. Hãy hình dung việc làm một ổ bánh mì từng lát một thay vì đẽo nó từ một khối: không có gì bị cắt bỏ, nên những hình dạng mà không dụng cụ nào với tới được trở nên khả thi. Tiêu chuẩn quốc tế ISO/ASTM 52900 phân các quy trình này thành bảy họ theo cách thêm vật liệu: đùn qua vòi phun (đùn vật liệu), đóng rắn từ thùng nhựa bằng ánh sáng (quang trùng hợp trong thùng), nung chảy trong lớp bột (nung chảy lớp bột), dán trong lớp bột (phun chất kết dính), phun thành giọt (phun vật liệu), làm chảy tại chỗ rơi bằng chùm năng lượng hội tụ (lắng đọng năng lượng định hướng) và xếp chồng các tấm hàn (ghép lớp tấm). In thể tích là hướng tiếp cận mới hơn, đóng rắn cả một thể tích nhựa cùng lúc, không có lớp.
10 quy trình trong chương này
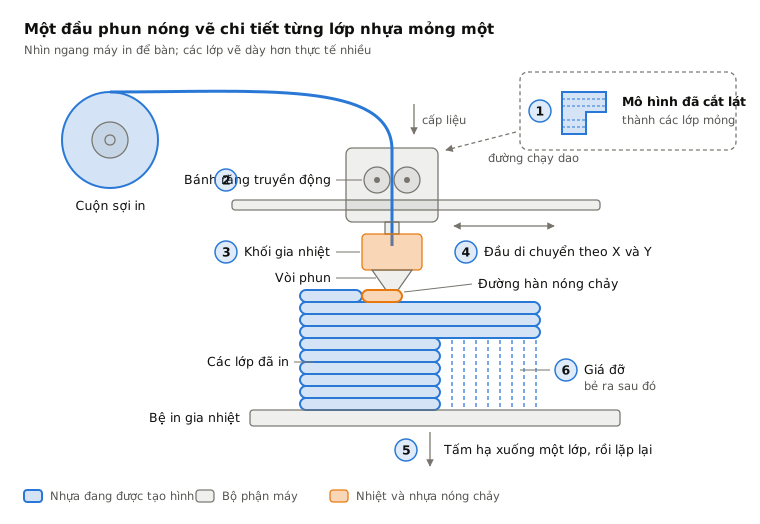
 8.1ShortFDM (mô hình hóa lắng đọng nóng chảy)Đùn sợi nhựa nóng chảy qua vòi di chuyển (đùn vật liệu)Mở bài học
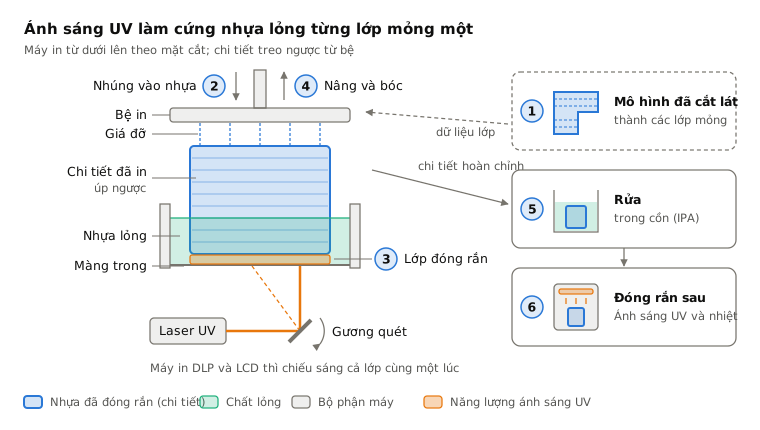
 8.2In 3D quang khắc (SLA/DLP)Làm cứng nhựa lỏng từng lớp bằng laser hoặc máy chiếu (quang trùng hợp trong thùng)Mở bài học
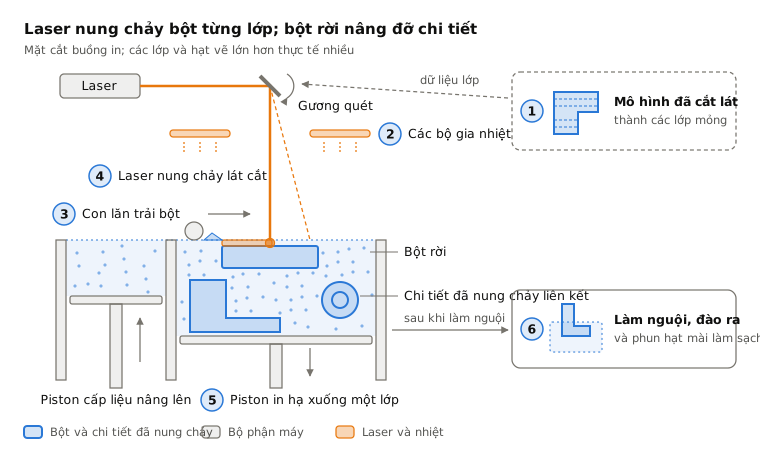
 8.3Thiêu kết laser chọn lọc (SLS)Laser nung chảy liên kết bột nylon trong một lớp nền; bột rời nâng đỡ chi tiết (nung chảy lớp bột)Mở bài học
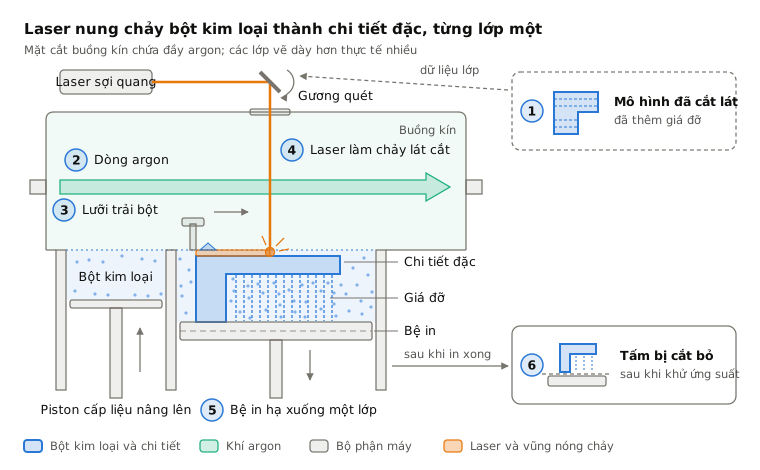
 8.4Nung chảy lớp bột bằng laser (kim loại, SLM/DMLS)Laser làm chảy các lớp mỏng bột kim loại (nung chảy lớp bột)Mở bài học
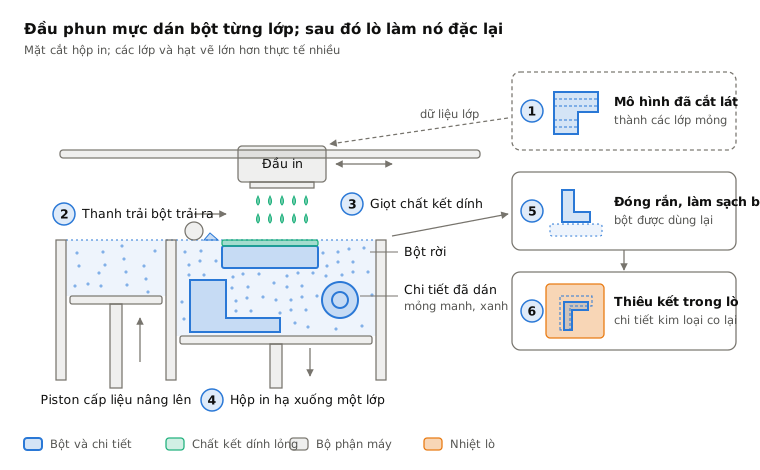
 8.5In phun kết dínhĐầu phun mực dán dính bột, sau đó chi tiết được sấy cứng hoặc thiêu kết (binder jetting)Mở bài học
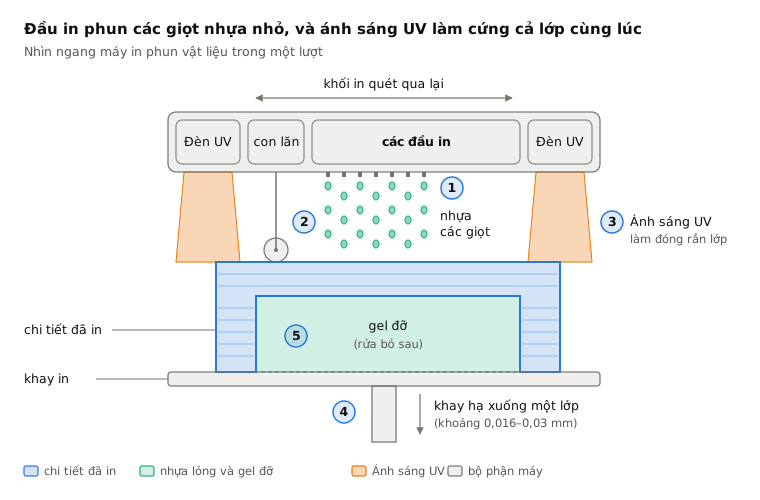
 8.6In phun vật liệu (PolyJet)Phun các giọt nhựa và làm cứng chúng bằng ánh sáng UV (in phun vật liệu)Mở bài học
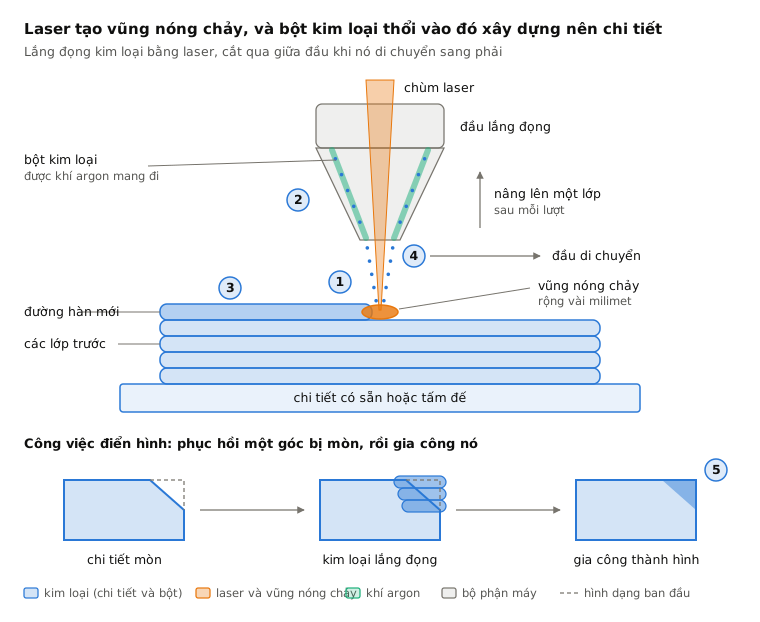
 8.7Lắng đọng năng lượng định hướng (DED/LMD)Laser làm chảy một vũng trên chi tiết; bột được thổi vào thêm kim loại (lắng đọng năng lượng định hướng)Mở bài học
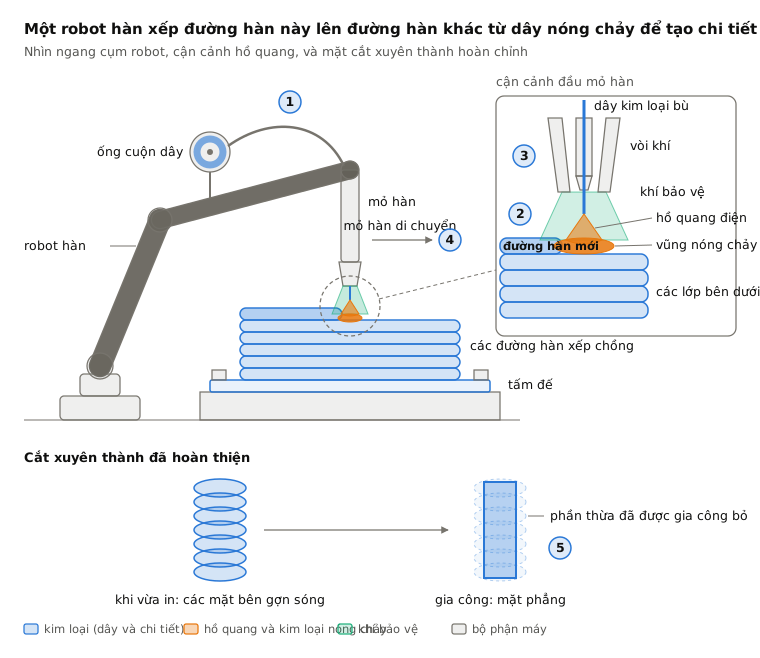
 8.8Sản xuất bồi đắp hồ quang dây (WAAM)Robot hàn xếp chồng dây nóng chảy bằng hồ quang thành các đường hàn (lắng đọng năng lượng định hướng)Mở bài học
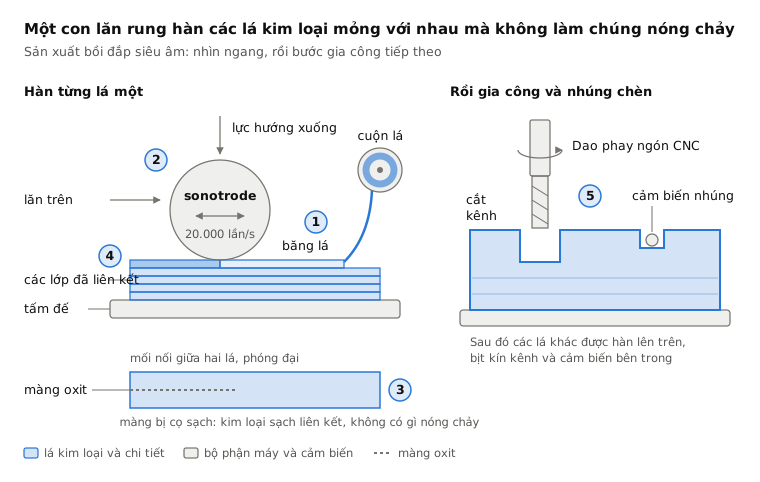
 8.9Sản xuất bồi đắp siêu âm (UAM)Rung siêu âm hàn các lá kim loại mà không làm nóng chảy, rồi máy phay cắt tỉa chúng (ghép lớp tấm)Mở bài học
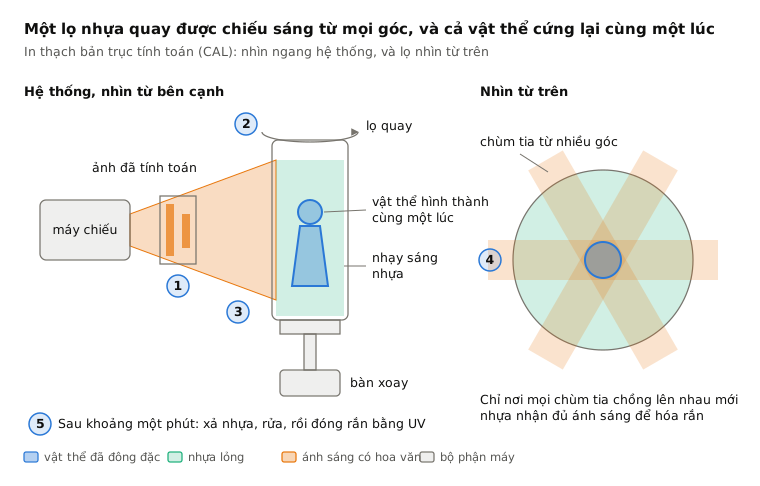
 8.10In thể tích (CAL)Ánh sáng từ mọi góc làm đóng rắn cả lọ nhựa đang quay cùng một lúc (in thể tích)Mở bài học
So sánh song song
| Quy trình | Tóm tắt một dòng | Phù hợp nhất với | Cỡ lô | Độ chính xác |
|---|---|---|---|---|
| 8.1FDM (mô hình hóa lắng đọng nóng chảy) | Đùn sợi nhựa nóng chảy qua vòi di chuyển (đùn vật liệu) | Mẫu thử rẻ, đồ gá, chi tiết sở thích | 1 đến hàng trăm | Khoảng ±0,2–0,5 mm |
| 8.2In 3D quang khắc (SLA/DLP) | Làm cứng nhựa lỏng từng lớp bằng laser hoặc máy chiếu (quang trùng hợp trong thùng) | Mô hình chi tiết nhỏ, chi tiết nha khoa, mẫu trang sức | 1 đến hàng nghìn | Khoảng ±0,05–0,1 mm |
| 8.3Thiêu kết laser chọn lọc (SLS) | Laser nung chảy liên kết bột nylon trong một lớp nền; bột rời nâng đỡ chi tiết (nung chảy lớp bột) | Chi tiết nhựa chức năng dai, không cần giá đỡ | Hàng chục đến hàng chục nghìn | Khoảng ±0,3 mm |
| 8.4Nung chảy lớp bột bằng laser (kim loại, SLM/DMLS) | Laser làm chảy các lớp mỏng bột kim loại (nung chảy lớp bột) | Chi tiết kim loại phức tạp, cấu trúc lưới, kênh bên trong | 1 đến hàng nghìn | Khoảng ±0,1 mm |
| 8.5In phun kết dính | Đầu phun mực dán dính bột, sau đó chi tiết được sấy cứng hoặc thiêu kết (binder jetting) | Khuôn cát, mô hình đủ màu, chi tiết kim loại số lượng lớn | Hàng chục đến hàng chục nghìn | Khoảng ±0,2 mm (co ngót nhiều hơn với kim loại) |
| 8.6In phun vật liệu (PolyJet) | Phun các giọt nhựa và làm cứng chúng bằng ánh sáng UV (in phun vật liệu) | Mẫu thử thực tế nhiều vật liệu, nhiều màu | 1 đến 100 | Khoảng ±0,1 mm |
| 8.7Lắng đọng năng lượng định hướng (DED/LMD) | Laser làm chảy một vũng trên chi tiết; bột được thổi vào thêm kim loại (lắng đọng năng lượng định hướng) | Sửa chữa, phủ, thêm chi tiết lên chi tiết có sẵn | 1 đến hàng chục | Khoảng ±0,5 mm trước khi gia công |
| 8.8Sản xuất bồi đắp hồ quang dây (WAAM) | Robot hàn xếp chồng dây nóng chảy bằng hồ quang thành các đường hàn (lắng đọng năng lượng định hướng) | Chi tiết kim loại lớn, dài hàng mét | 1 đến hàng chục | Khoảng ±1 mm trước khi gia công |
| 8.9Sản xuất bồi đắp siêu âm (UAM) | Rung siêu âm hàn các lá kim loại mà không làm nóng chảy, rồi máy phay cắt tỉa chúng (ghép lớp tấm) | Cảm biến nhúng, kênh, kim loại hỗn hợp | 1 đến hàng chục | Khoảng ±0,05 mm (đã gia công) |
| 8.10In thể tích (CAL) | Ánh sáng từ mọi góc làm đóng rắn cả lọ nhựa đang quay cùng một lúc (in thể tích) | Chi tiết nhỏ nhanh, nhẵn; nghiên cứu | 1 đến hàng chục | Chi tiết khoảng 0,1–0,3 mm |
Cách chọn trong họ này
- Mẫu thử nhựa với ngân sách hạn chế: bắt đầu với FDM; chuyển sang SLA hoặc phun vật liệu khi vẻ ngoài và chi tiết nhỏ quan trọng.
- Chi tiết nhựa bền với số lượng: SLS, vì bột rời nâng đỡ mọi chi tiết và nhiều chi tiết xếp lồng trong một lần in.
- Chi tiết kim loại phức tạp: nung chảy lớp bột bằng laser cho chi tiết và độ chính xác; phun chất kết dính khi bạn cần nhiều chi tiết nhỏ với chi phí thấp hơn.
- Chi tiết kim loại lớn hoặc sửa chữa: lắng đọng năng lượng định hướng (DED) cho độ chính xác, WAAM cho kích thước và tốc độ; hãy lên kế hoạch gia công cả hai.
- Trường hợp đặc biệt: UAM để chôn cảm biến hoặc nối kim loại khác loại; in thể tích cho chi tiết nhựa nhỏ không có lớp trong vài giây.
Từ khóa
- Chiều cao lớp
- độ dày của mỗi lát cắt được in; lớp càng mỏng thì chi tiết càng mịn nhưng thời gian in càng lâu.
- Giá đỡ
- vật liệu tạm thời giữ các phần nhô ra trong khi in và được gỡ bỏ sau đó.
- Nhựa quang trùng hợp
- nhựa lỏng cứng lại khi tiếp xúc với ánh sáng, thường là tia cực tím.
- Lớp bột
- một lớp bột mỏng, phẳng trải khắp vùng in, được nung chảy hoặc dán chọn lọc.
- Vũng nóng chảy
- vũng kim loại nóng chảy nhỏ dưới laser hoặc hồ quang khi xây dựng.
- Thiêu kết
- nung bột cho đến khi các hạt liên kết với nhau mà không nóng chảy hoàn toàn.
- Tạo hình gần hoàn chỉnh
- chi tiết làm ra gần với hình dạng cuối, chỉ cần gia công nhẹ.
- Xử lý sau in
- mọi việc làm sau khi in, như gỡ giá đỡ, đóng rắn, nhiệt luyện hoặc gia công.
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.