

Thiêu kết laser chọn lọc (SLS)
Laser nung chảy liên kết bột nylon trong một lớp nền; bột rời nâng đỡ chi tiết (nung chảy lớp bột)
Thiêu kết laser chọn lọc (SLS) dùng laser để nung chảy liên kết bột nhựa mịn, thường là nylon, từng lớp mỏng một. Bột rời xung quanh chi tiết nâng đỡ nó, nên không cần giá đỡ. Điều này quan trọng vì nó làm ra các chi tiết nhựa chắc, dùng được thực tế với lô nhỏ, như khung drone, ống dẫn và nẹp chỉnh hình theo yêu cầu.
Cách hoạt động
Cắt lớp mô hình. Phần mềm cắt mô hình 3D thành các lớp mỏng. Nhiều chi tiết có thể được xếp chung, thậm chí chồng lên nhau, để lấp đầy toàn bộ thể tích in.
Gia nhiệt buồng. Bộ gia nhiệt giữ lớp bột ngay dưới điểm nóng chảy, khoảng 170 °C với nylon 12. Laser khi đó chỉ cần bổ sung thêm một chút năng lượng.
Rải một lớp. Piston cấp liệu nâng lên, và một thanh trải bột (con lăn hoặc lưỡi gạt) quét một lớp bột mỏng, thường 0,1 mm, ngang qua vùng in.
Nung chảy lát cắt. Một tia laser, được các gương nhanh điều hướng, vẽ theo tiết diện của chi tiết. Nó thiêu kết các hạt (làm chúng chảy một phần để liên kết) với nhau và với lớp bên dưới.
Hạ xuống và lặp lại. Piston in hạ xuống một lớp, và các bước 3 đến 5 lặp lại. Bột chưa nung chảy ở nguyên vị trí và chống đỡ mọi phần nhô ra.
Làm nguội, đào ra, làm sạch. Khối bột, gọi là bánh bột (cake), nguội từ từ, thường lâu bằng thời gian in. Sau đó bạn đào các chi tiết ra, thổi sạch bột bám và trộn bột còn lại với bột mới để dùng lại.
Thông số chính
- Vật liệu
- Trước hết là nylon (PA12, PA11); ngoài ra còn nylon độn thủy tinh hoặc carbon, TPU dẻo, polypropylene và PEEK chịu nhiệt cao
- Chi tiết thường gặp
- Mẫu thử chức năng, vỏ máy, khớp gài và bản lề liền, ống dẫn, giá đỡ, nẹp chỉnh hình và tay cầm theo yêu cầu
- Kích thước chi tiết
- Khoảng 15–30 cm mỗi cạnh với máy để bàn; máy công nghiệp đến khoảng 70 cm
- Độ chính xác
- Khoảng ±0,3 mm, hoặc khoảng ±0,3% với chi tiết lớn hơn
- Bề mặt hoàn thiện
- Mờ và hơi sần, như giấy nhám mịn; thường được nhuộm, mài lăn hoặc làm nhẵn bằng hơi dung môi
- Số lượng phù hợp
- Từ 1 đến vài nghìn chi tiết; một lần in có thể chứa hàng chục đến hàng trăm chi tiết nhỏ
- Chi phí khuôn dụng cụ và máy
- Không cần khuôn dụng cụ; hệ thống để bàn giá hàng chục nghìn USD, hệ thống công nghiệp hàng trăm nghìn
- Tốc độ
- Khoảng nửa ngày đến một ngày cho mỗi lần in, cộng thêm vài giờ trở lên để làm nguội
Ưu điểm và hạn chế
Ưu điểm
- Không có giá đỡ nên chi tiết có thể xếp lồng và chồng lên nhau để lấp đầy toàn bộ thể tích
- Chi tiết nylon chắc, dai, độ bền giữa các lớp gần bằng độ bền dọc theo lớp
- Hình dạng phức tạp: cấu trúc lưới, kênh bên trong, thậm chí bản lề in ra đã lắp sẵn
- Chi phí mỗi chi tiết thấp khi một lần in được xếp đầy
Hạn chế
- Máy và bột đắt hơn nhiều so với FDM
- Bề mặt nhám, hơi xốp, cần hoàn thiện và có thể thấm bẩn
- Thời gian làm nguội dài trước khi bạn lấy được chi tiết ra
- Xử lý bột dễ gây bụi, và mỗi lần in phải bổ sung một ít bột mới
Ứng dụng
- Hàng không vũ trụỐng dẫn khí và giá đỡ cho máy bay và drone
- Y tếNẹp chỉnh hình theo yêu cầu, ổ bọc chân tay giả, khuôn dẫn hướng phẫu thuật
- Sản phẩm tiêu dùngGọng kính, đồ thể thao, vỏ máy lô nhỏ
- Ô tôMẫu thử, kẹp, ống dẫn và chi tiết sản xuất số lượng ít
- Công nghiệpTay kẹp robot, đồ gá và dụng cụ kẹp, phụ tùng thay thế
Cách nhận biết
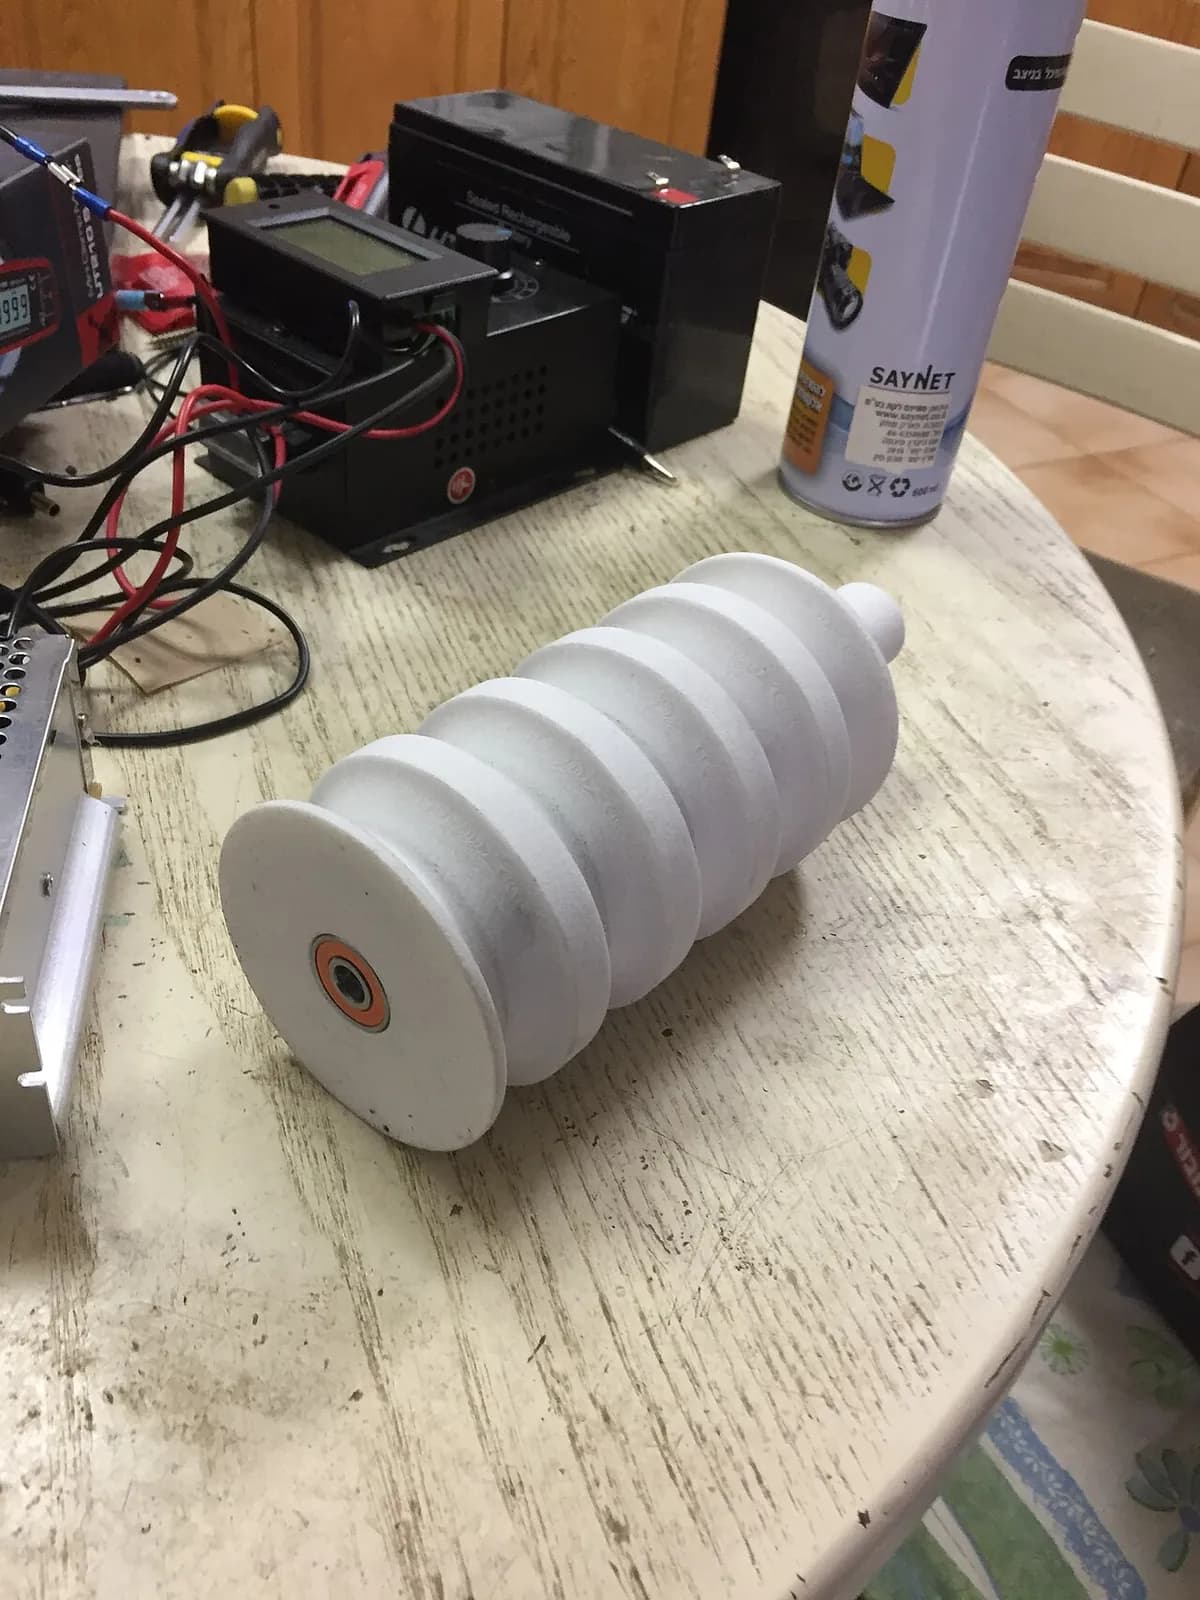
- Bề mặt mờ, hơi sần như cát, thường màu trắng ngà, xám hoặc nhuộm đen.
- Không có dấu vết giá đỡ ở đâu cả, kể cả dưới các phần nhô dốc.
- Các vân lớp mờ, mềm trên bề mặt cong, ít thấy hơn nhiều so với các gờ của FDM.
- Những lỗ thoát nhỏ trên chi tiết rỗng, chừa lại để đổ bột bị kẹt bên trong ra.
So sánh với
Xem video
Dr. D-Flo · Nguyên lý SLS giải thích cho người mới
Formlabs Support · Bên trong máy: laser, thanh trải bột và gia nhiệt
Vision Miner · Toàn bộ quy trình, từ in đến đào ra và thổi sạch
EOS 3D Printing · SLS công nghiệp dùng để sản xuất hàng loạt
Xem ảnh thật
- Wikipedia: Selective laser sintering — sơ đồ quy trình có chú thích và ảnh các chi tiết SLS
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- SLS nung chảy bột nhựa bằng laser, từng lớp một, trong một lớp nền được gia nhiệt.
- Bột rời nâng đỡ chi tiết nên không cần giá đỡ và chi tiết có thể chồng lên nhau.
- Chi tiết ra lò chắc nhưng sần, và cần hàng giờ để làm nguội và làm sạch.
Xem thêm trong Sản xuất bồi đắp
Tất cả 100 quy trình
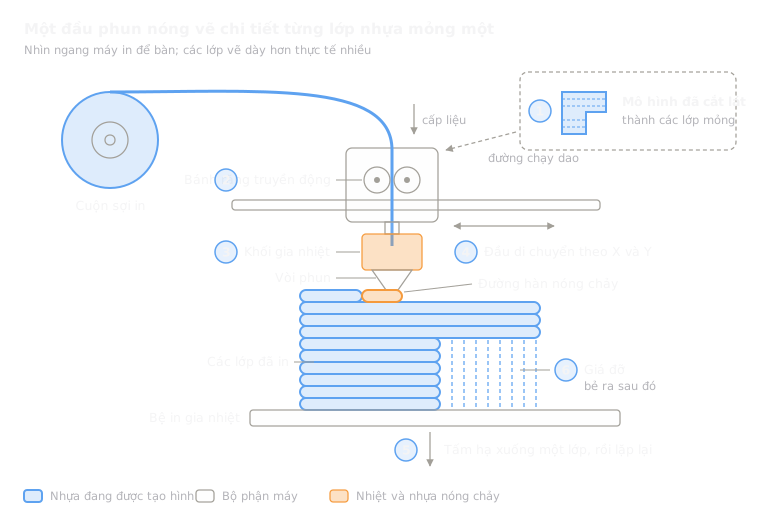 8.1ShortFDM (mô hình hóa lắng đọng nóng chảy)Đùn sợi nhựa nóng chảy qua vòi di chuyển (đùn vật liệu)Mở bài học
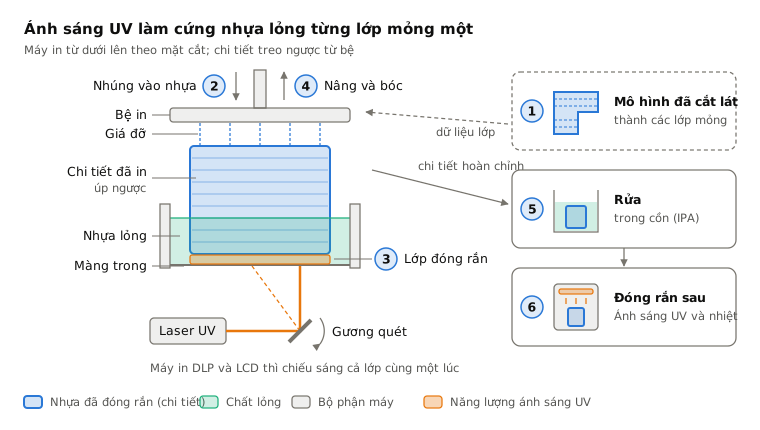
 8.2In 3D quang khắc (SLA/DLP)Làm cứng nhựa lỏng từng lớp bằng laser hoặc máy chiếu (quang trùng hợp trong thùng)Mở bài học
 8.4Nung chảy lớp bột bằng laser (kim loại, SLM/DMLS)Laser làm chảy các lớp mỏng bột kim loại (nung chảy lớp bột)Mở bài học
 8.5In phun kết dínhĐầu phun mực dán dính bột, sau đó chi tiết được sấy cứng hoặc thiêu kết (binder jetting)Mở bài học
 8.6In phun vật liệu (PolyJet)Phun các giọt nhựa và làm cứng chúng bằng ánh sáng UV (in phun vật liệu)Mở bài học
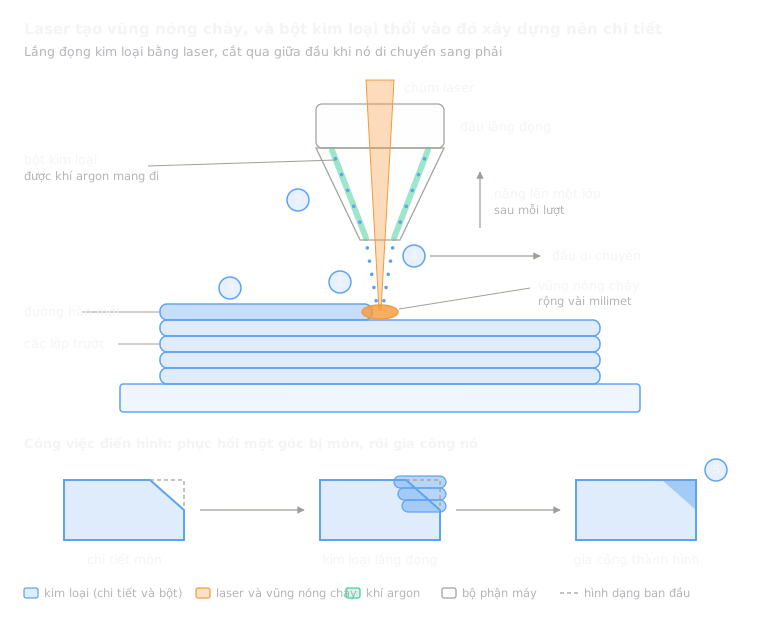 8.7Lắng đọng năng lượng định hướng (DED/LMD)Laser làm chảy một vũng trên chi tiết; bột được thổi vào thêm kim loại (lắng đọng năng lượng định hướng)Mở bài học
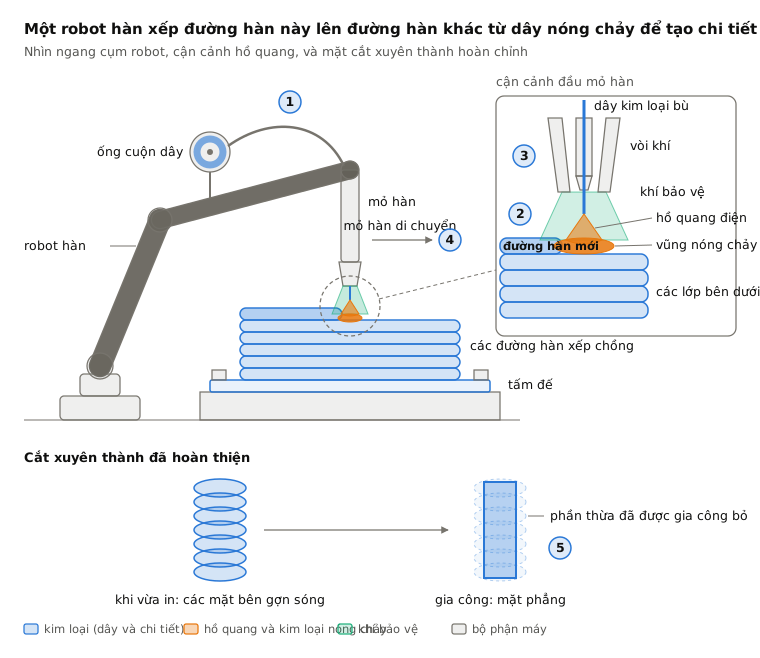
 8.8Sản xuất bồi đắp hồ quang dây (WAAM)Robot hàn xếp chồng dây nóng chảy bằng hồ quang thành các đường hàn (lắng đọng năng lượng định hướng)Mở bài học
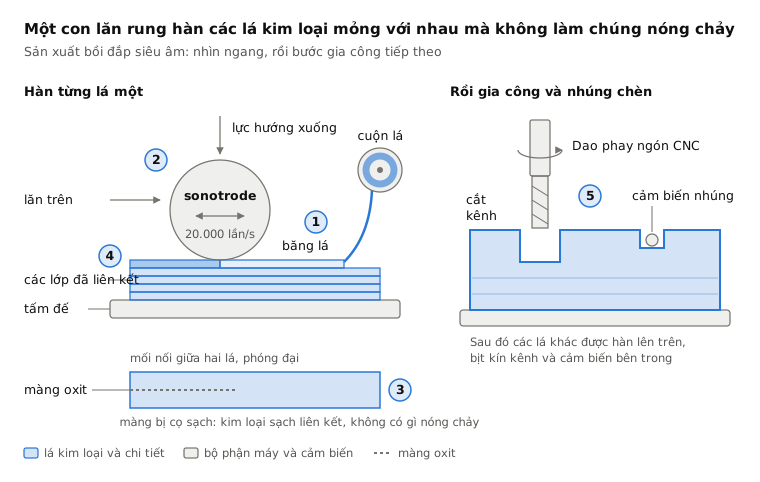
 8.9Sản xuất bồi đắp siêu âm (UAM)Rung siêu âm hàn các lá kim loại mà không làm nóng chảy, rồi máy phay cắt tỉa chúng (ghép lớp tấm)Mở bài học
 8.10In thể tích (CAL)Ánh sáng từ mọi góc làm đóng rắn cả lọ nhựa đang quay cùng một lúc (in thể tích)Mở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.